ထုတ်ကုန်များ
ထုတ်ကုန်များ

ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။

ထုတ်ကုန်များ
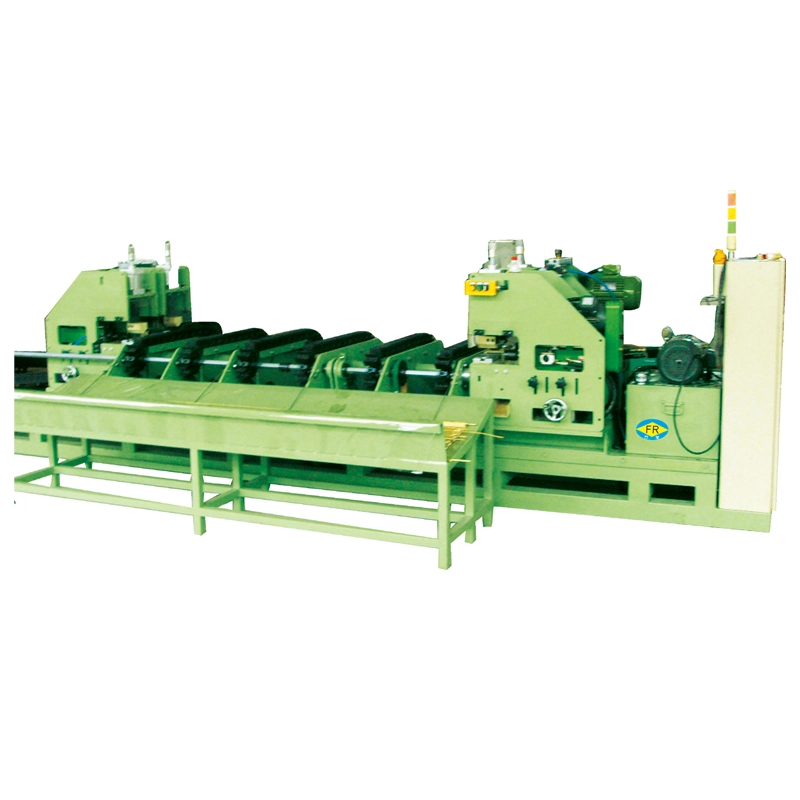
အလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်း
  • အလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်းအလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်း
  • အလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်းအလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်း

အလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်း

ဟိအလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်းညွှန်ပြခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ဖြောင့်ခြင်း၊ ဖြတ်တောက်ခြင်း နှင့် chamfering တို့ကို အလိုအလျောက် လုပ်ငန်းစဉ်တစ်ခုအဖြစ် ပေါင်းစပ်ထားသည်။ ဟိုက်ဒရောလစ်တွန်းခေါင်းတပ်ဖွဲ့များနှင့်အတူ10-300 တန်နှင့် ပုံဆွဲစွမ်းရည်များ5-200 တန်၊ ၎င်းသည် အစိုင်အခဲ အဝိုင်းဘားများမှ လုပ်ဆောင်သည်။Ø13-100 မီလီမီတာ. အလိုအလျောက် လွှဲပြောင်းခြင်းသည် အလုပ်သမား၊ ပျက်စီးဆုံးရှုံးမှု ကိုင်တွယ်ခြင်းနှင့် စွန့်ပစ်ပစ္စည်းများကို လျော့နည်းစေပြီး ဗဟိုချုပ်ကိုင်မှုရှိသော PLC ထိန်းချုပ်မှုသည် တသမတ်တည်း ထုတ်လုပ်မှုနှင့် ခြေရာခံနိုင်မှုကို ပံ့ပိုးပေးပါသည်။ အတွက် သင့်တော်ပါသည်။ကာဗွန်သံမဏိ၊ အလွိုင်းသံမဏိ၊ သံမဏိ၊ ကြေးနီနှင့် အလူမီနီယမ်ဘားများတွယ်ကပ်ကိရိယာများ၊ မော်တော်ကားရိုးတံများ၊ ဝက်ဝံဒလိမ့်တုံးများနှင့် တိကျသောအစိတ်အပိုင်းများတွင် အသုံးပြုသည်။

အဆင့်သတ်မှတ်ချက်: 5.0
(အဆင့်သတ်မှတ်ချက် Count: 1)

ဟိအလိုအလျောက်ညွှန်ပြသောဆွဲဖြောင့်ဖြတ်တောက်ခြင်းနှင့် Chamfering မျဉ်းအဝိုင်းဘားများကို ဆွဲ၊ ဖြောင့်၊ အရှည်မှ ဖြတ်တောက်ကာ အချောထည်အတုံးများအဖြစ်သို့ ပြောင်းလဲရန် လိုအပ်သော ထုတ်လုပ်သူများအတွက် ပြီးပြည့်စုံသော bar finishing system တစ်ခုဖြစ်သည်။ ပေါင်းစပ်ထားသည်။ညွှန်ပြခြင်း၊ အအေးပုံဆွဲခြင်း၊ ဖြောင့်ခြင်း၊ ပုံသေအရှည်ဖြတ်တောက်ခြင်းနှင့် အဆုံးချခြင်းအမှီအခိုကင်းသော စက်ငါးလုံးကြားတွင် ဘားများကိုရွှေ့မည့်အစား ထုတ်လုပ်မှုလိုင်းတစ်ခုတွင်။

မျက်နှာပြင်အရည်အသွေး၊ ထပ်ခါတလဲလဲနိုင်သောအတိုင်းအတာများနှင့် ထုတ်လုပ်မှုခြေရာခံနိုင်မှု အရေးကြီးသောအခါတွင် ဤဖွဲ့စည်းပုံသည် အထူးအသုံးဝင်ပါသည်။ သီးခြားစက်များကြားတွင် ရှည်လျားသောဘားများကို ကိုယ်တိုင်ရွှေ့ခြင်းသည် ခြစ်ရာများ၊ အစွန်းအထင်းများ၊ လမ်းကြောင်းလွဲမှားမှုများနှင့် ကိုက်ညီမှုမရှိသော စနစ်ထည့်သွင်းမှုကို မိတ်ဆက်ပေးနိုင်သည်။ ပေါင်းစပ်လွှဲပြောင်းမှုစနစ်သည် ကုန်ကြမ်းစတော့မှ ကုန်ချောအထိ ထိန်းချုပ်ထားသော လုပ်ငန်းစဉ်လမ်းကြောင်းပေါ်တွင် ဘားကို ထိန်းပေးသည်။

FangRong သည် ၎င်း၏ FR-series push-draw အအေးပုံဆွဲစက်များပတ်ပတ်လည်တွင် မျဉ်းကြောင်းကို ရေးဆွဲပေးပါသည်။၅ တန်မှ ၂၀၀နှင့် hydraulic push-head capacities တို့မှ၁၀ တန်မှ ၃၀၀. ပုံမှန်ဖွဲ့စည်းပုံများသည် အစိုင်အခဲအဝိုင်းဘားများမှ အကျုံးဝင်သည်။Ø13 မှ Ø100 မီလီမီတာ. ပစ္စည်းနှင့် လျှော့ချရေးအချိုးအပေါ်မူတည်၍ လိုင်းကို ကာဗွန်သံမဏိ၊ အလွိုင်းစတီး၊ သံမဏိ၊ ကြေးနီ၊ အလူမီနီယမ်နှင့် ရွေးချယ်ထားသော အထူးသတ္တုစပ်များအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

Integrated Line တစ်ခုသည် အဓိပ္ပါယ်ရှိလာသောအခါ

ဘူတာရုံငါးလိုင်းသည် စက်ငါးလုံးစီထက် အလိုအလျောက် ပိုကောင်းမည်မဟုတ်ပေ။ တူညီသောဘားသည် အလယ်အလတ် သို့မဟုတ် မြင့်မားသောထုတ်လုပ်မှုပမာဏတွင် အပြီးသတ်လုပ်ဆောင်မှုများစွာကို အကြိမ်ကြိမ်ဖြတ်သန်းရသည့်အခါ အဓိကအားသာချက်မှာ ပေါ်လာသည်။

ဥပမာအားဖြင့်၊အေးသောခေါင်းစီးအတွက် ဆွဲဘားထုတ်လုပ်သည့် ချိတ်ဆွဲထုတ်လုပ်သူပစ္စည်းသည် ခေါင်းစီးလုပ်ငန်းစဉ်မ၀င်မီ တသမတ်တည်းရှိသော အချင်း၊ ဖြောင့်ဖြောင့်မှုနှင့် ဖြတ်တောက်ထားသော အရှည် လိုအပ်နိုင်သည်။ ဤအခြေအနေတွင်၊ ပုံဆွဲခြင်း၊ ဖြောင့်ခြင်းနှင့် ဖြတ်တောက်ခြင်းတို့ကို ပေါင်းစပ်ခြင်းသည် ထပ်ခါတလဲလဲ တင်ခြင်းနှင့် ဖြုတ်ခြင်းတို့ကို လျော့နည်းစေပြီး ထုတ်လုပ်မှုရည်ညွှန်းချက်ကို တသမတ်တည်းဖြစ်စေသည်။

သေးငယ်သောအသုတ်များတွင် မသက်ဆိုင်သော ဘားအရွယ်အစားများစွာကို လုပ်ဆောင်နေသည့် အလုပ်ဆိုင်တစ်ခုအတွက်၊ သီးခြားစက်များသည် ပိုမိုပြောင်းလွယ်ပြင်လွယ်ပေးနိုင်သည်။ ပေါင်းစည်းလိုက်သောအခါတွင် ပိုမိုဆွဲဆောင်မှုရှိလာပါသည်။ဘားအချင်း၊ ပစ္စည်းအဆင့်နှင့် အချောထည်အရှည်တို့ကို မကြာခဏ ထပ်ခါတလဲလဲ ပြုလုပ်ပါသည်။လူကိုယ်တိုင် လွှဲပြောင်းခြင်း၏ ကုန်ကျစရိတ်သည် သိသာထင်ရှားလာသည်။

Line သည် Bar တစ်ခုအား မည်သို့လုပ်ဆောင်သည်။

1. ညွှန်ပြသည်-ဘားခေါင်းကို ပါးလွှာသော ပရိုဖိုင်သို့ လျှော့ချထားသောကြောင့် ၎င်းသည် ပုံဆွဲသေတ္တာသို့ ဝင်ရောက်နိုင်သည်။ လိုအပ်သောညွှန်ပြသည့်နည်းလမ်းသည် စတင်အချင်း၊ ပစ္စည်းခိုင်ခံ့မှုနှင့် ပုံဆွဲမှုလျှော့ချမှုအပေါ် မူတည်သည်။ ညွှန်ပြခြင်းသည် ခဲ သို့မဟုတ် ကြီးမားသော အချင်းဘားများအတွက် အထူးအရေးကြီးပါသည်။

ဖောက်သည်လျှောက်လွှာ-နောက်ဆက်တွဲအအေးပုံဆွဲခြင်းအတွက် သတ္တုစပ်စတီးတုံးများကို စီမံဆောင်ရွက်သည့်အခါ၊ တသမတ်တည်းရှိသော ဦးခေါင်းဂျီသြမေတြီသည် မအောင်မြင်သောသေဆုံးဝင်ရောက်မှုကို ဟန့်တားစေပြီး မဆွဲမီဘားကို ထပ်ခါတလဲလဲပြင်ရန် အော်ပရေတာများအတွက် လိုအပ်မှုကို လျှော့ချပေးသည်။

2. ဒိုက်ဆွဲ အအေးဆွဲ-ဟိုက်ဒရောလစ်တွန်းခေါင်းသည် ကနဦးဝင်ရောက်မှုအဆင့်တွင် ဘားကို အံသွားပေါက်မှတဆင့် ကူညီပေးသည်။ လုံလောက်သောပစ္စည်းသည် အသေခံပြီးသည်နှင့်၊ ပုံဆွဲရထားသည် လျှော့ချထားသောအဆုံးကို ကုပ်ပြီး ပုံဆွဲခြင်းအား အပြီးသတ်သည်။ ဤအစီအစဉ်သည် ကြီးမားသော ဘားများ သို့မဟုတ် ကနဦးသေဆုံး-ဝင်မှုအား သိသိသာသာ ခံနိုင်ရည်ရှိသော စွမ်းအားမြင့်ပစ္စည်းများအတွက် အသုံးဝင်သည်။

အရေးကြီးသော ကန့်သတ်ချက်ပုံဆွဲတန်ချိန်ကို ဘားအချင်းတစ်ခုတည်းမှ မရွေးချယ်သင့်ပါ။ ပစ္စည်းခိုင်ခံ့မှု၊ ဖြတ်သန်းမှု လျှော့ချမှု၊ ဂျီသြမေတြီ၊ ချောဆီနှင့် ပစ်မှတ်အချင်းတို့သည် လိုအပ်သော ဆွဲအားအား သက်ရောက်မှုရှိသည်။ အမှန်တကယ် တွန်းအားလိုအပ်ချက်သည် များစွာနိမ့်နေပါက ပိုကြီးသော စက်သည် ပိုမိုကောင်းမွန်သော ရွေးချယ်မှု မဟုတ်ပါ။

3. လိုင်းဖြောင့်ခြင်း-ပုံဆွဲပြီးနောက်၊ ဘားသည် ဖြောင့်ခြင်းအပိုင်းသို့ တိုက်ရိုက်ဖြတ်သန်းသည်။ Multi-roll သို့မဟုတ် two-roll configurations များကို အချင်း၊ ပစ္စည်းနှင့် လိုအပ်သော ဖြောင့်တန်းမှုအလိုက် ရွေးချယ်နိုင်ပါသည်။ အများအားဖြင့် သတ်မှတ်ထားသော ပစ်မှတ်ဖြစ်သည်။≤0.3 mm/mပစ္စည်း၊ ဝင်လာသည့်အခြေအနေနှင့် နောက်ဆုံးလုပ်ငန်းစဉ် လိုအပ်ချက်များနှင့် သက်ဆိုင်သည်။

ဖောက်သည်လျှောက်လွှာ-linear-motion shafts နှင့် precision component stock အတွက်၊ ပစ်မှတ်အချင်းကို ရိုးရှင်းစွာရရှိရန်ထက် ဖြောင့်ခြင်းသည် ပိုအရေးကြီးပါသည်။ ထိန်းချုပ်ထားသော လိုင်းဖြောင့်ခြင်းလုပ်ငန်းစဉ်သည် စက်မပြုလုပ်မီ လိုအပ်သော ဆင့်ပွားပြင်ဆင်မှုပမာဏကို လျှော့ချနိုင်သည်။

4. ပုံသေ-အရှည်ဖြတ်တောက်ခြင်း-PLC သည် ပရိုဂရမ်အချောထည်အရှည်အတိုင်း ဖြတ်တောက်သည့်အနေအထားကို ထိန်းချုပ်သည်။ ပစ္စည်း၊ အချင်း၊ လိုအပ်သော အဆုံးအခြေအနေနှင့် ထုတ်လုပ်မှုနှုန်းတို့အရ စွှ သို့မဟုတ် ဖြတ်တောက်ခြင်းကို ရွေးချယ်နိုင်သည်။

အရေးကြီးသော ကန့်သတ်ချက်ဘားများကို CNC machining သို့မဟုတ် cold heading သို့ တိုက်ရိုက် ထောက်ပံ့ပေးပါက၊ ဖြတ်တောက်ခြင်း သည်းခံနိုင်မှုနှင့် အဆုံးအခြေအနေသည် downstream setup ကို ထိခိုက်စေနိုင်သည်။ ကြမ်းတမ်းသောစတော့ခ်ပြင်ဆင်မှုအတွက်၊ အလွန်တင်းကျပ်သောဖြတ်တောက်မှု သည်းခံခြင်းသည် လက်တွေ့ကျသောထုတ်လုပ်မှုအကျိုးကျေးဇူးကိုမပေးဘဲ ကုန်ကျစရိတ်ထပ်ထည့်နိုင်သည်။

5. ချုံ့ခြင်းအဆုံးသတ်ခြင်း-ပြီးသွားသော ဘားစွန်းများကို ချွန်ထက်သော အစွန်းများကို ဖယ်ရှားရန်နှင့် ကိုင်တွယ်ရန်၊ တပ်ဆင်ခြင်း သို့မဟုတ် နောက်ဆက်တွဲ စက်ပစ္စည်းအတွက် ပြင်ဆင်ခြင်းအတွက် ပစ္စည်းကို ပြင်ဆင်ပါ။ ဖောက်သည်၏ပုံဆွဲချက်အရ အတွင်းပိုင်း၊ ပြင်ပ သို့မဟုတ် ပေါင်းစပ် chamfering ကို configure လုပ်နိုင်ပါသည်။

ဖောက်သည်လျှောက်လွှာ-ရိုးတံနှင့် တွယ်ဆက်ထုတ်လုပ်ခြင်းတွင်၊ ထိန်းချုပ်ထားသော chamfer သည် အစိတ်အပိုင်းများကို ကျွေးမွေးခြင်းအား ပိုမိုကောင်းမွန်စေပြီး တပ်ဆင်ခြင်း သို့မဟုတ် နောက်ဆက်တွဲ စက်ပစ္စည်းပြုလုပ်နေစဉ်အတွင်း burr နှင့်ပတ်သက်သော ပြဿနာများ၏အန္တရာယ်ကို လျှော့ချနိုင်သည်။

ပြီးပြည့်စုံသော ပစ္စည်းစီးဆင်းမှု-ကုန်ကြမ်းဘား → အလိုအလျောက်တင်ခြင်း → ညွှန်ပြခြင်း → ပုံဆွဲခြင်း → ဖြောင့်ခြင်း → ပုံသေအလျားဖြတ်တောက်ခြင်း → ချမ်ဖာခြင်း → အလိုအလျောက် စုပုံခြင်း။

ထုတ်လုပ်မှုတွင် ဤလိုင်းသည် အဘယ်နည်း

လူကိုယ်တိုင် လွှဲပြောင်းမှု များလွန်းသည်-လုပ်ဆောင်ချက်ငါးခုကို ပိုင်းခြားထားသောအခါ၊ ဘားများကို ထပ်ခါတလဲလဲ ဖြုတ်ပစ်ရန်၊ ညှိပြီး ပြန်တင်ရပါမည်။ အလိုအလျောက် လွှဲပြောင်းခြင်းသည် ဘူတာရုံများကြား ကိုင်တွယ်မှုကို လျှော့ချပေးကာ ရှည်လျားသော ဘားတန်းများ သို့မဟုတ် အလွယ်တကူ ခြစ်မိသော အချောထည် မျက်နှာပြင်များအတွက် အထူးတန်ဖိုးရှိသည်။

မတည်မငြိမ်ဖြစ်သော အောက်ပိုင်းဖြောင့်ဖြောင့်ပုံဆွဲခြင်းတစ်ခုတည်းဖြင့် စက်ပစ္စည်း သို့မဟုတ် တပ်ဆင်ခြင်းလုပ်ငန်းစဉ်အတွက် လိုအပ်သော နောက်ဆုံးဖြောင့်ဖြောင့်မှုကို အာမမခံနိုင်ပါ။ မျဉ်းဖြောင့်စက်သည် ပုံဆွဲပြီးပြီးချင်း သီးသန့်ပြင်ဆင်မှုအဆင့်ကို ပံ့ပိုးပေးသည်။

မကိုက်ညီသော အချောအရှည်များလက်ဖြင့် တိုင်းတာခြင်းနှင့် ဖြတ်တောက်ခြင်းသည် အတွဲများအကြား ကွဲပြားမှုကို ဖန်တီးနိုင်သည်။ PLC ထိန်းချုပ်ထားသော အရှည်နေရာချထားခြင်းသည် အော်ပရေတာအား ထပ်ခါတလဲလဲ ထုတ်လုပ်နိုင်သော ရည်ညွှန်းချက်ပေးသည်။

သီးခြားထုတ်လုပ်ရေးမှတ်တမ်းများ-အမှီအခိုကင်းသော စက်များဖြင့်၊ မတူညီသော ထုတ်လုပ်မှုအမိန့်များ သို့မဟုတ် အော်ပရေတာများကြားတွင် ပစ္စည်းကို လွှဲပြောင်းနိုင်ပါသည်။ ဗဟိုချုပ်ကိုင်မှု ထိန်းချုပ်မှုသည် ပုံဆွဲခြင်း၊ ဖြောင့်ခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် ချုံ့ခြင်း ဘောင်များကို ထုတ်လုပ်မှု စာရွက်တစ်ခုအဖြစ် စီမံခန့်ခွဲခွင့်ပြုသည်။

မြင့်မားသောလုပ်သားထည့်သွင်းမှု-ပေါင်းစည်းထားသောလိုင်းသည် ဘူတာရုံတိုင်းတွင် သီးသန့်အော်ပရေတာလိုအပ်ခြင်းထက် ထုတ်လုပ်မှုလည်ပတ်မှုကို ကြီးကြပ်ရန် အော်ပရေတာတစ်ခုအတွက် ဒီဇိုင်းထုတ်ထားသည်။ အမှန်တကယ်၀န်ထမ်းများသည် တင်ခြင်း၊ ထုပ်ပိုးခြင်းနှင့် စက်ရုံအလိုအလျောက်လုပ်ဆောင်ခြင်းဆိုင်ရာလိုအပ်ချက်များအပေါ် မူတည်ပါသည်။

အဓိကအင်္ဂါရပ်များနှင့် အင်ဂျင်နီယာဆိုင်ရာ ထည့်သွင်းစဉ်းစားမှုများ

ပေါင်းစပ်ထုတ်လုပ်မှု လုပ်ငန်းစဉ်ငါးရပ်ညွှန်ပြခြင်း၊ ပုံဆွဲခြင်း၊ ဖြောင့်ခြင်း၊ ဖြတ်တောက်ခြင်း နှင့် chamfering တို့သည် လုပ်ငန်းစဉ်လမ်းကြောင်းတစ်ခုတည်းတွင် ချိတ်ဆက်ထားသည်။ တူညီသော sequence ကို စဉ်ဆက်မပြတ် အသုံးပြုနေသည့် ထပ်ခါတလဲလဲ ထုတ်လုပ်ခြင်းအတွက် ၎င်းသည် တန်ဖိုးအရှိဆုံးဖြစ်သည်။

တွန်းဆွဲပြင်ဆင်မှု-ပင်မဆွဲရထားတွဲကို မကျော်မီတွင် ဟိုက်ဒရောလစ်တွန်းခေါင်းသည် ကနဦးသေဆုံးဝင်ရောက်မှုခံနိုင်ရည်ကို ကျော်လွှားရန် ကူညီပေးသည်။ ဘားအချင်း၊ ပစ္စည်းခိုင်ခံ့မှု သို့မဟုတ် ပုံဆွဲအား လျှော့ချခြင်းကြောင့် ၎င်းသည် ပို၍အရေးကြီးပါသည်။

Ø13–Ø100 mm ဘားအကွာအဝေး-ရရှိနိုင်သော FR မော်ဒယ်များသည် မတူညီသော အချင်းအပိုင်းအခြားများကို ဖုံးအုပ်ထားသည်။ မော်ဒယ်တစ်ခုကို ရွေးချယ်ခြင်းသည် အမှန်တကယ်ရရှိနိုင်သည့် အချင်းအကွာအဝေးကို ရိုးရှင်းစွာရွေးချယ်ခြင်းထက် အမှန်တကယ်စတင်သည့်အချင်းနှင့် ဆွဲငင်အားအပေါ် အခြေခံသင့်သည်။

လိုင်းဖြောင့်ခြင်း-ဖြောင့်စက်ကို ဘားအချင်း၊ ပစ္စည်းအထွက်နှုန်း၊ ပုံဆွဲအခြေအနေနှင့် လိုအပ်သော ဖြောင့်တန်းမှုအလိုက် ရွေးချယ်သည်။ ယေဘူယျစတော့ရှယ်ယာပြင်ဆင်မှုအတွက်၊ အလွန်အမင်း ဖြောင့်မှုသတ်မှတ်ချက်များ မလိုအပ်ပါ။ shafts နှင့် precision components များအတွက်၊ ၎င်းတို့သည် machining allowance နှင့် rejection rates ကို တိုက်ရိုက်အကျိုးသက်ရောက်နိုင်သည်။

အလိုအလျောက်ဖြတ်တောက်ခြင်း-PLC ထိန်းချုပ်ထားသော အရှည်ဆက်တင်သည် ထပ်ခါတလဲလဲ လက်ဖြင့် တိုင်းတာခြင်းကို လျှော့ချပေးသည်။ Saw နှင့် Shear ဖြေရှင်းချက်များကို ဘားပစ္စည်း၊ အချင်း၊ ထုတ်လုပ်မှုအမြန်နှုန်းနှင့် လိုအပ်သော ဖြတ်တောက်မှုအရည်အသွေးအလိုက် အကဲဖြတ်နိုင်သည်။

အလိုအလျောက် ချုံ့ခြင်း-Chamfer အတိုင်းအတာများကို downstream machining သို့မဟုတ် assembly လိုအပ်ချက်အရ သတ်မှတ်နိုင်ပါသည်။ လွတ်လပ်သောအသုံးအဆောင်ပစ္စည်းအဖြစ် သဘောထားခြင်းထက် ဖြတ်တောက်သည့်နေရာနှင့် အတူတူ အရွယ်အစားရှိသင့်သည်။

Centralized PLC နှင့် HMI-ထိန်းချုပ်မှုစနစ်သည် ဘူတာရုံအချိန်၊ လွှဲပြောင်းမှု၊ ပုံဆွဲစက်ဝန်းများ၊ ဖြတ်တောက်သည့် အရှည်နှင့် ဘေးကင်းရေး အပြန်အလှန်ချိတ်ဆက်မှုများကို ညှိနှိုင်းပေးသည်။ စက်ရုံတစ်ခုတည်းတွင် စံဘားသတ်မှတ်ချက်များစွာကို လုပ်ဆောင်သည့်အခါ ချက်ပြုတ်နည်းအခြေခံလုပ်ဆောင်မှုသည် အသုံးဝင်သည်။

နည်းပညာဆိုင်ရာသတ်မှတ်ချက်များ

အောက်ပါ FR-စီးရီးသတ်မှတ်ချက်များသည် ပင်မပုံဆွဲစခန်းကို ရည်ညွှန်းသည်။ ညွှန်ပြခြင်း၊ ဖြောင့်ခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချမ်ဖာခြင်းနှင့် လွှဲပြောင်းခြင်းစနစ်များကို ကုန်ချောထုတ်ကုန်လိုအပ်ချက်များနှင့်အညီ အင်ဂျင်နီယာချုပ်လုပ်သည်။

မော်ဒယ် / ပါရာမီတာ FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Hydraulic Push Head Tonnage (တန်ချိန်)၊ 10 20 40 50 60 80 100 120 150 200 250 300
Cylinder Diameter × Stroke (mm) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
ဆီပန့်ပါဝါ (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
ဘားပစ္စည်း အပိုင်းအခြား (မီလီမီတာ) ၁၃–၂၀ ၁၅–၃၀ ၁၅–၅၀ 20–50 ၂၅–၅၅ ၃၀–၆၀ ၃၀–၆၅ ၃၅–၇၀ ၃၅–၇၅ ၄၀-၈၀ ၄၅–၉၀ ၅၀-၁၀၀
Main Motor Power (kW) 22 37 55 75 90 110 132 166 200 225 300 400

အရေးကြီးသည်-ဟိုက်ဒရောလစ်တွန်းခေါင်းတန်ချိန်သည် ပုံဆွဲစွမ်းရည်နှင့် မတူပါ။ နောက်ဆုံး မော်ဒယ်ကို အမှန်တကယ် ပစ္စည်းအတွက် တွက်ချက်ထားသော ပုံဆွဲအား၊ စတင်သည့် အချင်း၊ အချောထည်၊ အချင်း အချိုးအစား နှင့် ချောဆီ အခြေအနေတို့မှ ရွေးချယ်သင့်သည်။

ပုံမှန် ပုံဆွဲ အရှည်သည် ခန့်မှန်းခြေ ရှိသည်။၁၀ မီတာ; ပိုရှည်သော သို့မဟုတ် အထူးလေဖြတ်ခြင်းပုံစံများကို အင်ဂျင်နီယာချုပ်လုပ်နိုင်ပါသည်။ ဤဇယားရှိ မော်ဒယ်များအားလုံးသည် ခိုင်မာသော အဝိုင်းဘားများအတွက် ရည်ရွယ်ပါသည်။

မှန်ကန်သော Configuration ကိုဘယ်လိုရွေးချယ်မလဲ။

အချင်းသေးငယ်သော ကာဗွန်သံမဏိတုံးများအတွက်သေးငယ်သော FR မော်ဒယ်သည် ပုံမှန်အားဖြင့် လျှော့ချခြင်းနှင့် ရုပ်ပုံဆွဲအား နည်းပါးသွားသောအခါတွင် လုံလောက်ပါသည်။ ဟိုက်ဒရောလစ်စနစ်အား ချဲ့ထွင်ခြင်းသည် ထုတ်ကုန်အရည်အသွေးကို မလိုအပ်ဘဲ ရင်းနှီးမြှုပ်နှံမှုနှင့် ပါဝါလိုအပ်ချက်များကို တိုးမြင့်စေသည်။

Stainless Steel အတွက်ဆွဲငင်အားနဲ့ အလုပ် တင်းမာဖို့က ပိုအရေးကြီးပါတယ်။ အသေခံပစ္စည်း၊ ချောဆီနည်း၊ ဖြတ်သန်းမှုနှုန်း လျှော့ချခြင်းနှင့် ပုံဆွဲနှုန်းကို စက်တန်ချိန်နှင့်အတူ အကဲဖြတ်သင့်သည်။

ကြီးမားသောအလွိုင်းသံမဏိဘားများအတွက်:ကနဦးသေဆုံးဝင်ရောက်မှုသည် များပြားလှသော တွန်းအားလိုအပ်နိုင်သောကြောင့် ဟိုက်ဒရောလစ်တွန်းအားနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ တောင့်တင်းမှုသည် အရေးကြီးပါသည်။ မော်ဒယ်ရွေးချယ်မှုသည် အချင်းတစ်ခုတည်းမဟုတ်ဘဲ အင်ဂျင်နီယာအင်အား တွက်ချက်မှုအပေါ် အခြေခံသင့်သည်။

တိကျသော shafts အတွက်ပုံဆွဲစက်သည် သည်းခံခြင်းကွင်းဆက်၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ ဖြောင့်တန်းနိုင်စွမ်း၊ ဖြတ်တောက်ခံနိုင်မှု၊ chamfer အတိုင်းအတာနှင့် ပစ္စည်းအခြေအနေအားလုံးကို အမိန့်မစမီ သတ်မှတ်ပေးသင့်သည်။

ပမာဏမြင့်မားသောထုတ်လုပ်မှုအတွက်အလိုအလျောက် တင်ခြင်း၊ လွှဲပြောင်းခြင်းနှင့် stacking သည် ပုံဆွဲခြင်းအမြန်နှုန်းကို တိုးမြှင့်ခြင်းထက် ပိုအရေးကြီးပါသည်။ လွှဲပြောင်းမှုနှင့် ဖြတ်တောက်ချိန် အပါအဝင် တစ်နာရီလျှင် ကုန်ချောဘားများအဖြစ် အမှန်တကယ် ထုတ်လုပ်မှုပစ်မှတ်ကို အကဲဖြတ်သင့်သည်။

အသုံးချမှု

အချိတ်အဆက်များ နှင့် Cold Heading Stock

အလိုအလျောက်ညွှန်ပြသောဆွဲခြင်း ဖြောင့်တန်းခြင်းဖြတ်တောက်ခြင်းနှင့် ချိန်ညှိခြင်းမျဉ်းသည် ဘောလီများ၊ စမုတ်များ၊ တံသင်များနှင့် အချင်းလိုက်ညီမှုရှိသော၊ ဖြောင့်ဖြောင့်မှုနှင့် ထိန်းချုပ်ထားသောဖြတ်တောက်မှုအရှည်သည် ရေစုန်ဖွဲ့စည်းခြင်းလုပ်ငန်းစဉ်ကို ထိခိုက်စေသည့် အခြားအအေးခံခေါင်းစည်းများနှင့် အခြားအအေးခန်းအစိတ်အပိုင်းများအတွက် ရေးဆွဲထားသောဘားကို ပြင်ဆင်နိုင်သည်။

ပုံမှန်ထုတ်လုပ်မှု မြင်ကွင်း-ထပ်ခါတလဲလဲ ကာဗွန် သို့မဟုတ် အလွိုင်းစတီးလ်အဆင့်များကို အသုံးပြုသည့် တွယ်ကပ်ထုတ်လုပ်သူသည် အလိုအလျောက်ညွှန်ပြခြင်းနှင့် ပုံဆွဲခြင်းတို့ကို အသုံးပြုနိုင်ပြီး မျဉ်းဖြောင့်ခြင်းနှင့် ဖြတ်တောက်ခြင်းတို့ကို လျှော့ချကာ ဘားသည် အေးသောခေါင်းစီးပြင်ဆင်မှုမဝင်မီ ထပ်ခါတလဲလဲ ကိုင်တွယ်မှုကို လျှော့ချနိုင်သည်။

Automotive Shafts နှင့် Powertrain အစိတ်အပိုင်းများ

အပလီကေးရှင်းများတွင် ရှပ်စတော့များ၊ စတီယာရင်အစိတ်အပိုင်းများ၊ ပစ္စတင်ချောင်းများ၊ အဆို့ရှင်ဆိုင်ရာ အစိတ်အပိုင်းများနှင့် အခြားတိကျသောဘားထုတ်ကုန်များ ပါဝင်သည်။

ပုံမှန်ထုတ်လုပ်မှု မြင်ကွင်း-CNC စက်လိုင်းများကို ပံ့ပိုးပေးသည့် ရိုးတံထုတ်လုပ်သူအတွက်၊ စက်မရိုက်မီ အလိုအလျောက် ဖြတ်တောက်မှုမှ အရှည်ထိန်းချုပ်မှုကို အလိုအလျောက် တိုင်းတာမှုကို လျှော့ချနိုင်သော်လည်း ဖြောင့်ဖြောင့်ပေးခြင်းသည် ပို၍ တသမတ်တည်း လည်ပတ်နိုင်မှုကို ထိန်းသိမ်းရန် ကူညီပေးသည်။

Bearings နှင့် Linear-Motion အစိတ်အပိုင်းများ

bearing rollers များအတွက်၊ guide shafts များနှင့် အလားတူထုတ်ကုန်များ၊ ဖြောင့်ဖြောင့်မှုနှင့် dimensional လိုက်လျောညီထွေရှိမှုသည် အမြင့်ဆုံးဆွဲနှုန်းကိုရရှိရန်ထက် ပို၍အရေးကြီးပါသည်။

ပုံမှန်ထုတ်လုပ်မှု မြင်ကွင်း-bearing-component ထုတ်လုပ်သူသည် လည်ပတ်မှုကြားရှိ စက်များကို သီးခြားခွဲရန် ဘားများကိုမရွေ့ဘဲ ပုံဆွဲခြင်း၊ ဖြောင့်ခြင်းနှင့် ဖြတ်ခြင်းတို့ကို လုပ်ဆောင်နိုင်စေမည့် ထပ်ခါတလဲလဲ အချင်းနှင့် အချော-အရှည် သတ်မှတ်ချက်ပတ်၀န်းကျင်တွင် မျဉ်းကြောင်းကို ပုံဖော်နိုင်သည်။

အာကာသယာဉ်နှင့် အထူးသတ္တုစပ်များ

တိုက်တေနီယမ်၊ နီကယ်အခြေခံ နှင့် အခြားသော အထူးသတ္တုစပ် သတ္တုစပ်များသည် တွန်းအားဆွဲရန်၊ အလုပ် မာကျောစေခြင်း၊ ကိရိယာတန်ဆာပလာများ၊ ချောဆီနှင့် မျက်နှာပြင် ကာကွယ်ရေးတို့ကို ပိုမိုအာရုံစိုက်ရန် လိုအပ်ပါသည်။ ဤအပလီကေးရှင်းများကို စက်ရွေးချယ်ခြင်းမပြုမီ တကယ့်ပစ္စည်းအဆင့်များနှင့် လျှော့ချရေးအချိန်ဇယားများကို အသုံးပြု၍ အကဲဖြတ်သင့်သည်။

ပုံမှန်ထုတ်လုပ်မှု မြင်ကွင်း-စျေးကြီးသော အလွိုင်းဘားသည် အပြီးသတ်အဆင့်များစွာဖြင့် မျက်နှာပြင်သမာဓိကို ထိန်းသိမ်းထားရသည့်အခါတွင် အလိုအလျောက် လွှဲပြောင်းမှုသည် မလိုအပ်သော အဆက်အသွယ်အမှတ်များကို လျော့နည်းစေပြီး လုပ်ငန်းစဉ်ဘောင်များကို တူညီသောထုတ်လုပ်မှုအစီအစဥ်နှင့် ဆက်စပ်နေစေပါသည်။

Tool နှင့် Die Steel

မြန်နှုန်းမြင့်သံမဏိနှင့် တူးလ်စတီးတုံးများသည် မြင့်မားသောဆွဲအားများနှင့် ပုံပျက်ခြင်းကို ဂရုတစိုက်ထိန်းချုပ်ရန် လိုအပ်ပါသည်။ ပြီးသွားသောကွက်လပ်များကို စက်လုပ်ငန်းလည်ပတ်ရန်အတွက် တိုက်ရိုက်ပံ့ပိုးပေးသည့်အခါ ပေါင်းစပ်ဖြတ်တောက်ခြင်းနှင့် ချမ်ဖာရေးစခန်းများသည် အသုံးဝင်သည်။

ပုံမှန်ထုတ်လုပ်မှု မြင်ကွင်း-ထပ်ခါတလဲလဲ အလွတ်အရှည်များကို ထုတ်လုပ်ပေးသော tool-steel ပရိုဆက်ဆာသည် လိုအပ်သော chamfer ကိုမျဉ်းကြောင်းတွင် ထည့်သွင်းသောအခါ သီးခြားခွဲထုတ်ပြီးနောက် အဖျက်အဆီးအတားအဆီးကို ဖယ်ရှားပေးနိုင်သည်။

ကြေးနီနှင့် အလူမီနီယမ်ဘားများ

ကြေးနီနှင့် အလူမီနီယမ်တို့သည် သံမဏိမှ ပုံသဏ္ဍာန်နှင့် မျက်နှာပြင် လိုအပ်ချက် ကွဲပြားသည်။ Die geometry၊ ချောဆီနှင့် ဖြောင့်ခြင်းဖိအားကို steel-bar setup မှကူးယူမည့်အစား သီးခြားသတ္တုစပ်အတွက် configure ပြုလုပ်သင့်သည်။

ပုံမှန်ထုတ်လုပ်မှု မြင်ကွင်း-ချိတ်ဆက်ကိရိယာ သို့မဟုတ် လျှပ်ကူး-ဘားစတော့အတွက်၊ သတ်မှတ်ထားသော အချင်းနှင့် မျက်နှာပြင်အခြေအနေတို့ကို ထိန်းသိမ်းခြင်းသည် အများဆုံးဆွဲအားထက် ပိုအရေးကြီးနိုင်သည်၊ ထို့ကြောင့် မျဉ်းကြောင်းအား အတိုင်းအတာထိန်းချုပ်မှုနှင့် နူးညံ့သိမ်မွေ့စွာ လွှဲပြောင်းမှုတို့ပတ်၀န်းကျင်တွင် ပြင်ဆင်သတ်မှတ်နိုင်သည်။

စက်ရုံအင်ဂျင်နီယာနှင့် အရည်အသွေးထိန်းချုပ်မှု

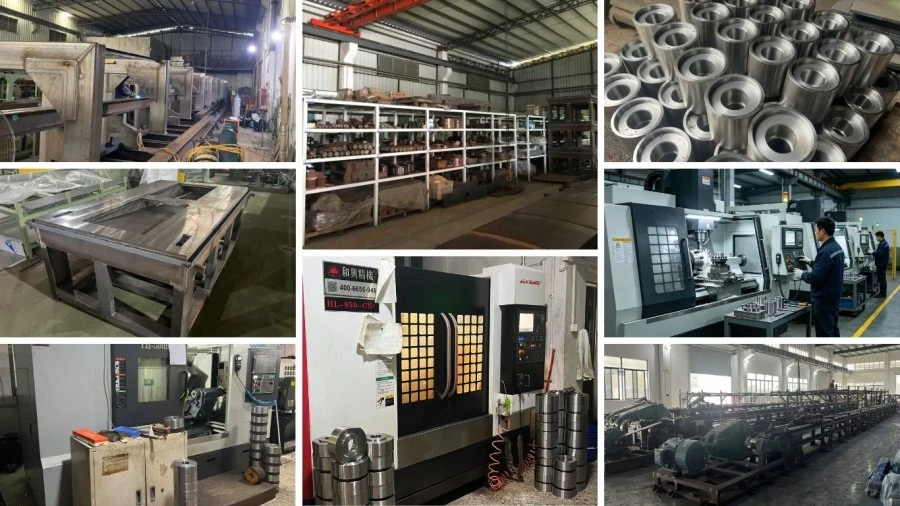
FangRong Automatic Hydraulic Cold Drawing Machine Workshop

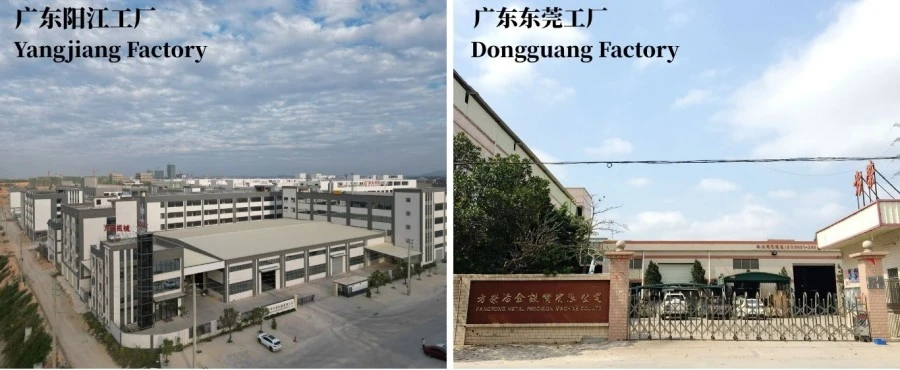
Dongguan Fangrong Metallurgical Equipment Co., Ltd.Dongguan တွင်၎င်း၏အဓိကကုန်ထုတ်လုပ်မှုအခြေစိုက်စခန်းကိုလည်ပတ်နေစဉ်Yangjiang Fangrong Machinery Co., Ltd.အပိုထုတ်လုပ်မှုစွမ်းရည်ကိုထောက်ပံ့ပေးသည်။ အဆောက်အဦများသည် အအေးပုံဆွဲခြင်း၊ ဖြောင့်ခြင်းနှင့် ဆက်စပ်သော သတ္တုဖွဲ့စည်းခြင်းဆိုင်ရာ ကိရိယာများကို ထုတ်လုပ်သည်။

အင်ဂျင်နီယာမထုတ်လုပ်မီ

ထုတ်လုပ်ခြင်းမပြုမီ၊ အလိုအလျောက်ညွှန်ပြသော ပုံဆွဲဖြောင့်ခြင်း ဖြတ်တောက်ခြင်း နှင့် ချမ်ဖာရေးလိုင်းကို ဖောက်သည်ထံမှ ဆုံးဖြတ်သည်။ပစ္စည်းအဆင့်၊ စတင်အချင်း၊ အချင်း၊ အချောထည်၊ အရှည်၊ လျှော့ချရေးအချိုး၊ ဖြောင့်မှုလိုအပ်ချက်၊ ဖြတ်တောက်ခြင်း သည်းခံနိုင်မှု၊ chamfer geometry နှင့် ပစ်မှတ်အထွက်. ဤအချက်အလက်သည် စက်တန်ချိန်၊ သေခြင်းအစီအစဉ်၊ ဖြောင့်စက်အမျိုးအစားနှင့် အလိုအလျောက်စနစ်ပုံစံကို ဆုံးဖြတ်ပေးသည်။

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

ထုတ်လုပ်ခြင်းနှင့် စစ်ဆေးခြင်း-ဟိုက်ဒရောလစ် အစိတ်အပိုင်းများ၊ ဆလင်ဒါ စည်းဝေးပွဲများ၊ တည်ဆောက်ပုံ အစိတ်အပိုင်းများ၊ အသေခံ ကိုင်ဆောင်ထားသူများ၊ ဖြောင့်တန်းသော လိပ်များနှင့် လွှဲပြောင်း ယန္တရားများကို ပြီးပြည့်စုံသော လိုင်းမပေါင်းစပ်မီတွင် စက်နှင့် ပေါင်းစပ်ထားသည်။ ဟိုက်ဒရောလစ်ဆားကစ်များကို ဖိအားဖြင့်စမ်းသပ်ပြီး ပို့ဆောင်ခြင်းမပြုမီ စက်ပိုင်းဆိုင်ရာ ချိန်ညှိမှုနှင့် လျှပ်စစ်လုပ်ဆောင်ချက်များကို စစ်ဆေးပါသည်။

စက်ရုံလက်ခံစမ်းသပ်ခြင်း-ရနိုင်သည့်အခါတွင် ဝယ်ယူသူပေးသော ဘားနမူနာများဖြင့် ပြီးပြည့်စုံသောလိုင်းကို စမ်းသပ်နိုင်သည်။ လက်တွေ့လက်ခံသည့်အချက်များတွင် ပုံဆွဲခြင်းစွမ်းဆောင်ရည်၊ လွှဲပြောင်းယုံကြည်နိုင်မှု၊ ဖြောင့်ဖြောင့်မှု၊ ပြီးမြောက်သောအရှည်၊ chamfer အတိုင်းအတာများ၊ ဘေးကင်းရေးကြားဖြတ်မှုများနှင့် အလိုအလျောက်စက်ဝန်းတည်ငြိမ်မှုတို့ ပါဝင်သင့်သည်-- စက်သည် ဝန်မပါဘဲလည်ပတ်နိုင်သည်ဖြစ်စေ ရိုးရှင်းစွာမလုပ်ဆောင်သင့်ပါ။

အသိအမှတ်ပြုလက်မှတ်များနှင့် ကျင့်သုံးနိုင်သော စံနှုန်းများ

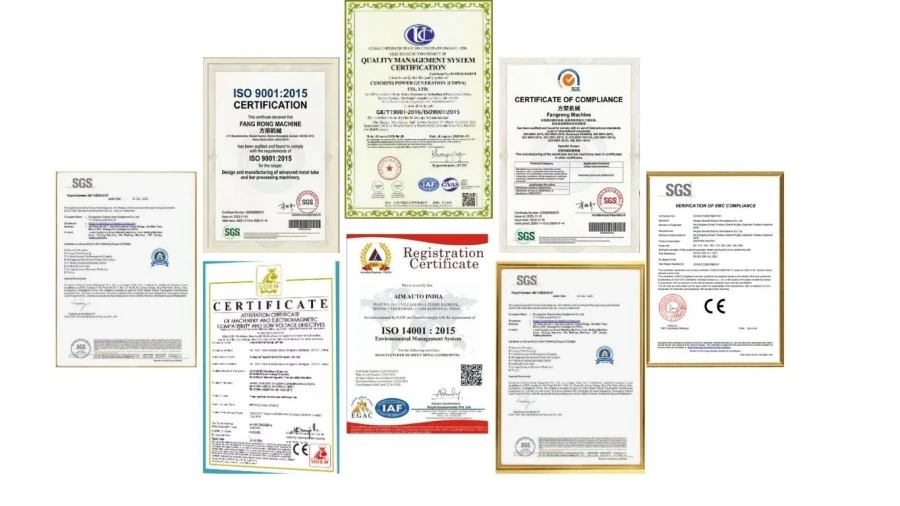
FangRong Cold Drawing Machine Certifications

ISO 9001:2015-ကုမ္ပဏီ၏ ဒီဇိုင်း၊ ထုတ်လုပ်မှုနှင့် ဝန်ဆောင်မှုလုပ်ငန်းစဉ်များကို အကျုံးဝင်သော အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။

CE-သက်ဆိုင်ရာ ဥရောပ စက်ယန္တရား လိုအပ်ချက်များအတွက် Standard FR စက်ပစ္စည်းများကို ထောက်ပံ့ပေးထားပါသည်။ EU ပရောဂျက်များအတွက်၊ နောက်ဆုံးစက်ဖွဲ့စည်းပုံနှင့် ကိုက်ညီမှုကြေညာစာတမ်းအား သက်ဆိုင်ရာဥပဒေများနှင့် ပံ့ပိုးပေးထားသည့်စက်ပစ္စည်းများအတွက် သဟဇာတဖြစ်သော စံနှုန်းများကို စစ်ဆေးသင့်သည်။

စက်ယန္တရားဘေးကင်းရေး-အရေးပေါ်မှတ်တိုင်များ၊ အစောင့်အကြပ်များနှင့် အပြန်အလှန်ချိတ်ဆက်မှုများကဲ့သို့သော ဘေးကင်းရေးလုပ်ဆောင်ချက်များကို နောက်ဆုံးစက်ဖွဲ့စည်းပုံအရ ထည့်သွင်းထားသည်။ သက်ဆိုင်ရာ EN/ISO ဘေးကင်းရေး စံနှုန်းများကို စက်နှင့် ပံ့ပိုးထားသော နည်းပညာဆိုင်ရာ စာရွက်စာတမ်းများတွင် အတည်ပြုရပါမည်။

SGS စစ်ဆေးခြင်း-ဝယ်ယူမှုစာချုပ် သို့မဟုတ် စီမံကိန်းသတ်မှတ်ချက်အရ လိုအပ်သည့်အခါတွင် ပြင်ပမှစစ်ဆေးခြင်းကို စီစဉ်နိုင်သည်။

မူပိုင်ခွင့်များ-FangRong သည် ၎င်း၏ သတ္တုဖွဲ့စည်းခြင်းဆိုင်ရာ စက်ပစ္စည်းများတွင် အသုံးပြုသည့် အစိတ်အပိုင်းများနှင့် ယန္တရားများအကြောင်း တီထွင်မှုနှင့် အသုံးဝင်မှု မော်ဒယ်မူပိုင်ခွင့်များ ရရှိထားကြောင်း FangRong က ပြောကြားခဲ့သည်။

မှာယူခြင်း၊ MOQ၊ ဈေးနှုန်းနှင့် ပို့ဆောင်ခြင်း။

MOQ: 1 ပြီးပြည့်စုံသောထုတ်လုပ်မှုလိုင်း။အလိုအလျောက်ညွှန်ပြသောဆွဲမျဉ်းဖြောင့်ဖြတ်တောက်ခြင်း နှင့် ချမ်ဖာရေးမျဉ်းအား ဖောက်သည်၏ဘားသတ်မှတ်ချက်များနှင့်အညီ အင်ဂျင်နီယာနှင့်ထုတ်လုပ်ထားသောကြောင့် ပြီးပြည့်စုံသောပရောဂျက်တစ်ခုအတွက် အစုံလိုက်သည် လုံလောက်ပါသည်။

အရေအတွက်အခြေခံ ကိုးကားချက်-ပရောဂျက်ဝယ်ယူခြင်းအတွက်၊ ကိုးကားချက်များဖြင့် တည်ဆောက်နိုင်သည်။1 set၊ 2-3 sets နှင့် 4+ sets. ဖွဲ့စည်းမှုပုံစံ၊ ကိရိယာတန်ဆာပလာနှင့် အလိုအလျောက်လုပ်ဆောင်မှုအဆင့်သည် စက်ပစ္စည်းကုန်ကျစရိတ်ကို ရုပ်လုံးပြောင်းစေနိုင်သောကြောင့် ပမာဏအဆင့်တစ်ခုစီအတွက် အမှန်တကယ်ယူနစ်စျေးနှုန်းကို စီးပွားဖြစ် quotation တွင် အတည်ပြုသင့်သည်။

FOB သက်တမ်း- FOB Shenzhen ဆိပ်ကမ်း၊ တရုတ်သက်ဆိုင်သည့်အခါတွင် ပို့ကုန် ကိုးကားချက်များအတွက် အသုံးပြုနိုင်သည်။ နောက်ဆုံး ဆိပ်ကမ်း၊ ထုပ်ပိုးမှု သတ်မှတ်ချက်၊ ပြည်တွင်း သယ်ယူပို့ဆောင်ရေးနှင့် ပို့ကုန် ကျသင့်ငွေများကို proforma ပြေစာနှင့် အရောင်းစာချုပ်တွင် အတိအလင်း ဖော်ပြသင့်ပါသည်။

ပုံမှန်အော်ဒါမှာယူချိန်-ခန့်မှန်းခြေရက် 60-90FR-5T မှ FR-60T ကဲ့သို့သော စံဖွဲ့စည်းပုံများအတွက်၊ နောက်ဆုံးနည်းပညာဆိုင်ရာ အတည်ပြုချက်နှင့် ထုတ်လုပ်မှုအချိန်ဇယားအရ။

အကြီးစားစံအမိန့်-ခန့်မှန်းခြေရက် 90-150FR-80T နှင့် စက်အရွယ်အစား၊ အလိုအလျောက်စနစ်နှင့် စမ်းသပ်မှုလိုအပ်ချက်များပေါ်မူတည်၍ ပိုကြီးသောဖွဲ့စည်းပုံများအတွက်။

အရေးပေါ်မှာယူမှု-အမှာစာအတည်ပြုခြင်းမပြုမီ အရှိန်မြှင့်ထုတ်လုပ်မှုအချိန်ဇယားကို တောင်းဆိုနိုင်သည်။ ဟိအမြန်ပို့ဆောင်ချိန်သည် ပရောဂျက်အတွက် သီးသန့်ဖြစ်သည်။အစိတ်အပိုင်းရရှိနိုင်မှု၊ စက်ရုံစွမ်းဆောင်ရည်နှင့် လိုအပ်သော FAT အချိန်ဇယားကို စစ်ဆေးပြီးနောက် အတည်ပြုသင့်သည်။ ဤပစ္စည်းများကို အတည်မပြုမီ အရေးပေါ်အမှာစာဟု ယူဆရသည့် ပေးပို့ရမည့်ရက်စွဲကို ကိုးကား၍မရပါ။

ပက်ကေ့ခ်ျများနှင့် ပို့ဆောင်မှု

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

သယ်ယူပို့ဆောင်ရေး အတိုင်းအတာအလိုက် အပိုင်းလိုက် ထုပ်ပိုးထားသော စက်ပစ္စည်းများဖြင့် ပို့ကုန်တင်ပို့ရန်အတွက် ပြင်ဆင်ထားပါသည်။ သစ်သားအိတ်များ၊ အစိုဓာတ်ကာကွယ်ခြင်းနှင့် သံချေးတက်ခြင်းများကို စက်ဖွဲ့စည်းပုံနှင့် သင်္ဘောလမ်းကြောင်းအတွက် လိုအပ်သည့်နေရာတွင် အသုံးပြုပါသည်။ လိုင်းအပြင်အဆင် အပြီးသတ်ပြီးနောက် နောက်ဆုံးထုပ်ပိုးမှုအတိုင်းအတာနှင့် ကွန်တိန်နာတင်ခြင်းအစီအစဉ်များကို အတည်ပြုပါသည်။

အမေးများသောမေးခွန်းများ

Q1- မျဉ်းကြောင်းသည် ညွှန်ပြခြင်း၊ ပုံဆွဲခြင်း၊ ဖြောင့်ခြင်း၊ ဖြတ်ခြင်းနှင့် ချမ်ဖာခြင်းတို့ကို အမှန်တကယ် လုပ်ဆောင်နိုင်ပါသလား။

ဟုတ်ကဲ့။ စံအယူအဆသည် အလိုအလျောက် လွှဲပြောင်းခြင်းနှင့် ဗဟိုချုပ်ကိုင်မှုရှိသော PLC ထိန်းချုပ်မှုမှတစ်ဆင့် လုပ်ဆောင်မှုငါးခုလုံးကို ချိတ်ဆက်ပေးသည်။ သို့ရာတွင်၊ ကုန်ကြမ်းဘားများတင်ခြင်း၊ အချောထုပ်များကို ဖယ်ရှားခြင်းနှင့် ပစ္စည်းပြန်လည်ဖြည့်ခြင်းတွင် ရွေးချယ်ထားသော တင်ဆောင်ခြင်းနှင့် stacking စနစ်ပေါ် မူတည်၍ အော်ပရေတာများ၏ ပါဝင်ပတ်သက်မှု လိုအပ်ပါသည်။

Q2- ပုံဆွဲတန်ချိန်ကို ဘယ်လိုရွေးချယ်ရမလဲ။

ဘားအချင်းတစ်ခုတည်းမှ စက်ကို မရွေးချယ်ပါနှင့်။ လိုအပ်သောဆွဲအားသည် ပစ္စည်းအဆင့်၊ စတင်သည့်အချင်း၊ အချောထည်အချင်း၊ ဖြတ်သွားနှုန်းလျှော့ချမှု၊ သေထောင့်၊ ချောဆီနှင့် ပုံဆွဲနှုန်းတို့အပေါ် မူတည်သည်။ FR မော်ဒယ်ကို မရွေးချယ်မီ အင်အားတွက်ချက်မှုတစ်ခုအတွက် FangRong အား ဤဘောင်များကို ပေးပါ။

Q3- စက်သည် ဟိုက်ဒရောလစ်တွန်းခေါင်းကို အသုံးပြုပါက ညွှန်ပြသည့်နေရာ လိုအပ်ပါသလား။

တွန်းခေါင်းနှင့် ညွှန်ပြသည့်နေရာသည် မတူညီသောလုပ်ဆောင်ချက်များကို လုပ်ဆောင်သည်။ တွန်းခေါင်းသည် သေဆုံးဝင်ရောက်မှုကို အထောက်အကူပြုရန် axial force ကို ထောက်ပံ့ပေးပြီး ညွှန်ပြခြင်းသည် ဘားအဆုံးကို အံဝင်ခွင်ကျဖြစ်စေနိုင်သော ဂျီသြမေတြီတစ်ခုသို့ လျှော့ချပေးသည်။ ညွှန်ပြသည့်နည်းလမ်းတစ်ခုအတွက် လိုအပ်မှုသည် စတင်သည့်ဘားအချင်း၊ ပစ္စည်းနှင့် အသေဖွဲ့စည်းပုံအပေါ် မူတည်သည်။ ထို့ကြောင့် အပိုင်းအစများကို ညွှန်ပြခြင်းသည် ၎င်းအား တွန်းဆွဲခြင်းအား ဖယ်ရှားပစ်သည်ဟု ယူဆမည့်အစား သီးခြားအကဲဖြတ်သင့်သည်။

Q4- မျဉ်းကြောင်းက ဘယ်လို ဖြောင့်တန်းမှု ရရှိနိုင်သလဲ။

လိုင်းဖြောင့်စက်အတွက် ဖော်ပြထားသော စံပစ်မှတ်မှာ≤0.3 mm/m. အမှန်တကယ် ရရှိနိုင်သော ဖြောင့်ဖြောင့်မှုသည် ဘားပစ္စည်း၊ အချင်း၊ အဝင်အခြေအနေ၊ ပုံဆွဲအခြေအနေနှင့် ဖြောင့်စက်ဖွဲ့စည်းမှုအပေါ် မူတည်သည်။ အရေးပါသော ရိုးတံ သို့မဟုတ် တိကျမှုဆိုင်ရာ အသုံးချမှုများအတွက်၊ လက်ခံမှုနည်းလမ်းနှင့် အတိုင်းအတာကို ထုတ်လုပ်ခြင်းမပြုမီ သဘောတူညီသင့်သည်။

Q5: ကြိုးသည် သံမဏိ သို့မဟုတ် စွမ်းအားမြင့် အလွိုင်းသံမဏိကို လုပ်ဆောင်နိုင်ပါသလား။

ဟုတ်ကဲ့၊ အင်ဂျင်နီယာအတည်ပြုချက်အရ ဤပစ္စည်းများသည် ပုံမှန်အားဖြင့် ပိုကြီးသော ဆွဲအားနှင့် အလုပ်လုပ်ရန် မာကျောခြင်း၊ ချောဆီ၊ အံဝင်ခွင်ကျ ရွေးချယ်ခြင်းနှင့် လျှော့ချခြင်းအတွက် ပိုမိုအာရုံစိုက်ရန် လိုအပ်ပါသည်။ စက်အရွယ်အစားမမီမီ ပစ္စည်းအဆင့်ကို ပေးသင့်သည်။

Q6: တူညီသောစက်တွင်ဘားအချင်းနှင့်အချောအရှည်ကိုပြောင်းလဲနိုင်ပါသလား။

ဟုတ်တယ်၊ ဒီဇိုင်းထုတ်ထားတဲ့ လည်ပတ်မှုအပိုင်းအတွင်းမှာ။ အချင်းပြောင်းလဲမှုများသည် ပုံမှန်အားဖြင့် သက်ဆိုင်ရာကိရိယာတန်ဆာပလာများနှင့် စနစ်ထည့်သွင်းမှုပြောင်းလဲမှုများ လိုအပ်ပြီး အချောထည်အရှည်ကို စက်၏ဖြတ်တောက်ခြင်းနှင့် ကိုင်တွယ်ခြင်းကန့်သတ်ချက်များအတွင်း PLC မှတဆင့် ပရိုဂရမ်ရေးဆွဲနိုင်ပါသည်။ အချင်းများစွာကို နေ့စဥ်ထုတ်လုပ်မှုတွင် ရောနှောပါက၊ ကိရိယာတန်ဆာပလာ-ပြောင်းလဲချိန်ကို ထုတ်လုပ်မှုစွမ်းရည် တွက်ချက်မှုတွင် ထည့်သွင်းသင့်သည်။

Q7- အလိုအလျောက်ဖြတ်တောက်မှု ဘယ်လောက်တိကျသလဲ။

ဖြတ်တောက်ခြင်း တိကျမှုသည် ဖြတ်တောက်ခြင်းနည်းလမ်း၊ ဘားအချင်း၊ ပစ္စည်း၊ တိုင်းတာခြင်းစနစ်နှင့် လိုအပ်သော သည်းခံနိုင်မှုအပေါ် မူတည်ပါသည်။ "တိကျမှုမြင့်မားသည်" ကဲ့သို့သော ယေဘုယျထုတ်ပြန်ချက်အပေါ် အားကိုးမည့်အစား ပြီးသွားသော အရှည်သည်းခံမှုကို နည်းပညာဆိုင်ရာသဘောတူညီချက်တွင် သတ်မှတ်သင့်သည်။

Q8: သင်သည် ကျွန်ုပ်တို့၏ လက်ရှိထုတ်လုပ်မှုလိုင်းနှင့် လိုင်းကို ပေါင်းစပ်နိုင်ပါသလား။

ဟုတ်ကဲ့။ လွှဲပြောင်းခြင်း ဦးတည်ချက်၊ အမြင့်တင်ခြင်း၊ ဘားတန်းအချောတင်ခြင်း၊ ရေစီးကြောင်းစတော့များ ပြင်ဆင်ခြင်းနှင့် ရေအောက်ပိုင်း စက်ပိုင်းဆိုင်ရာ အင်တာဖေ့စ်များကို layout အင်ဂျင်နီယာတွင် ထည့်သွင်းစဉ်းစားနိုင်ပါသည်။ quotation အဆင့်တွင် ရှိပြီးသား လိုင်းအပြင်အဆင်နှင့် ပစ္စည်းစီးဆင်းမှု ဦးတည်ချက်ကို ပံ့ပိုးပေးခြင်းသည် တပ်ဆင်ပြီးနောက် ငွေကုန်ကြေးကျများသော ပြုပြင်ပြောင်းလဲမှုများကို ရှောင်ရှားရန် ကူညီပေးသည်။

Q9- ကိုးကားချက်တစ်ခုအတွက် မည်သည့်အချက်အလက်ကို ကျွန်ုပ်ပေးသင့်သနည်း။

ပေးပါ။ပစ္စည်းအဆင့်၊ စတင်အချင်း၊ အချင်း၊ ဘားအရှည်၊ အချောအရှည်၊ လိုအပ်သော ဖြောင့်မှု၊ chamfer အရွယ်အစား၊ နှစ်စဉ် သို့မဟုတ် နာရီအလိုက် အထွက်နှုန်း၊ ရှိပြီးသား အထက်ပိုင်းစက်ပစ္စည်းများ၊ ပါဝါထောက်ပံ့မှုနှင့် နှစ်သက်သော အလိုအလျောက်စနစ်အဆင့်. နမူနာပုံဆွဲခြင်း သို့မဟုတ် ထုတ်ကုန်အချောပုံဆွဲခြင်းသည် ဖြတ်တောက်ခြင်းနှင့် ချုံဖယ်ခြင်းဘူတာများကို သတ်မှတ်ခြင်းအတွက် အသုံးဝင်သည်။

Q10- စံလိုင်းမှာ ဘာတွေပါဝင်လဲ။

ပုံမှန်နယ်ပယ်တွင် ညွှန်ပြသည့်နေရာ၊ တွန်းဆွဲစက်၊ ဟိုက်ဒရောလစ် ပါဝါယူနစ်၊ ပုံဆွဲရထား၊ လိုင်းဖြောင့်စက်၊ အလိုအလျောက်ဖြတ်တောက်သည့်ယူနစ်၊ ချမ်ဖာရေးယူနစ်၊ လွှဲပြောင်းယန္တရားများနှင့် PLC/HMI ထိန်းချုပ်မှုစနစ်တို့ ပါဝင်သည်။ သေခြင်းနှင့် အထူးကိရိယာတန်ဆာပလာများကို ဝယ်ယူသူမှ ပြီးပြည့်စုံသော ပရောဂျက်ကုန်ကျစရိတ်ကို ရှင်းရှင်းလင်းလင်းသိရှိနိုင်စေရန် quotation တွင် သီးခြားစီဖော်ပြထားသင့်သည်။

Q11: MOQ ကဘာလဲ။

MOQ သည်1 ပြီးပြည့်စုံသောထုတ်လုပ်မှုလိုင်း. အရေအတွက်အခြေခံ ကိုးကားမှုများကို ပြင်ဆင်နိုင်သည်။1 set၊ 2-3 sets နှင့် 4+ sets. အရေအတွက်အဆင့်တစ်ခုစီရှိ အမှန်တကယ်စျေးနှုန်းသည် နောက်ဆုံးစက်ဖွဲ့စည်းပုံနှင့် ကိရိယာတန်ဆာပလာအပေါ် မူတည်ပါသည်။

Q12- စံနှုန်းထားများ ပေးပို့ခြင်းဆိုင်ရာ စည်းကမ်းချက်များကား အဘယ်နည်း။

စံသတ်မှတ်ချက်များသည် ယေဘုယျအားဖြင့် လိုအပ်သည်။ရက် 60-90. ပိုကြီးသော FR-80T နှင့်အထက် ပရောဂျက်များသည် ပုံမှန်အားဖြင့် လိုအပ်သည်။ရက် 90-150. အရေးပေါ်ပရောဂျက်များအတွက်၊ အစိတ်အပိုင်းရရှိနိုင်မှုနှင့် လက်ရှိစက်ရုံစွမ်းဆောင်ရည်အပေါ်အခြေခံ၍ စာချုပ်မချုပ်ဆိုမီ အရှိန်မြှင့်အချိန်ဇယားကို အကဲဖြတ်နိုင်သည်။

Q13: သင် FOB ကိုကိုးကားနိုင်ပါသလား။

ဟုတ်ကဲ့။FOB Shenzhen ဆိပ်ကမ်း၊ တရုတ်သက်ဆိုင်ချိန်တွင် ကိုးကားနိုင်ပါသည်။ ကိုးကားချက်တွင် FOB ဆိပ်ကမ်း၊ ထုပ်ပိုးမှုနယ်ပယ်၊ ကုန်းတွင်းသယ်ယူပို့ဆောင်ရေးတာဝန်နှင့် မပါဝင်သည့် အခကြေးငွေများကို ရှင်းရှင်းလင်းလင်း ဖော်ပြသင့်သောကြောင့် ဝယ်ယူသူသည် ကမ်းလှမ်းချက်များကို တူညီသောအခြေခံဖြင့် နှိုင်းယှဉ်နိုင်သည်။

Q14: ဘယ်လိုအာမခံချက်နဲ့ အရောင်းအပြီးမှာ ပံ့ပိုးပေးပါသလဲ။

စံချိန်စံညွှန်းအာမခံသည်။ခန့်အပ်ခြင်းမှ ၁၂ လ. စာချုပ်အရ တပ်ဆင်မှုကြီးကြပ်ခြင်း၊ ကော်မရှင်ပေးခြင်း၊ အော်ပရေတာသင်တန်း၊ အပိုပစ္စည်းပံ့ပိုးမှုနှင့် အဝေးထိန်းပြဿနာဖြေရှင်းခြင်းတို့ကို စာချုပ်အရ ထည့်သွင်းနိုင်သည်။ တိကျသောတုံ့ပြန်မှုနည်းလမ်းနှင့် အပိုပစ္စည်းနယ်ပယ်ကို အရောင်းသဘောတူညီချက်တွင် ဖော်ပြသင့်သည်။

Q15: ကျွန်ုပ်၏ကိုယ်ပိုင်ပစ္စည်းဖြင့် စက်ကို စမ်းသပ်နိုင်ပါသလား။

ဟုတ်ကဲ့။ ခက်ခဲသောသတ္တုစပ်များ၊ တင်းကျပ်သောဖြောင့်မှုလိုအပ်ချက်များ သို့မဟုတ် အထူးချုံဖာဂျီသြမေတြီများပါ၀င်သည့် ပရောဂျက်များအတွက် ဖောက်သည်ပေးသောပစ္စည်းဖြင့် စမ်းသပ်ခြင်းကို အကြံပြုထားသည်။ ၎င်းသည် ပို့ဆောင်ခြင်းမပြုမီ ပုံဆွဲအား၊ ကိရိယာတန်ဆာပလာ၊ ဖြောင့်စက်တပ်ဆင်မှု၊ ဖြတ်တောက်ခြင်း နှင့် ပြီးမြောက်သော မျက်နှာပြင်အား အကဲဖြတ်ရန် ခွင့်ပြုသည်။

Q16: စက်ရုံလက်ခံစမ်းသပ်မှုအတွင်း ဘာတွေစစ်ဆေးသင့်သလဲ။

ဝယ်သူသည် စက်လှုပ်ရှားမှုထက်ပို၍ စစ်ဆေးသင့်သည်။ လက်တွေ့ကျသော FAT သည် အကျုံးဝင်သင့်သည်။ဆွဲအားနှင့် စက်ဝိုင်းတည်ငြိမ်မှု၊ ဘားလွှဲပြောင်းမှု၊ အတိုင်းအတာလျှော့ချမှု၊ ဖြောင့်မှု၊ ပြီးမြောက်သော အရှည်၊ chamfer အတိုင်းအတာ၊ ဟိုက်ဒရောလစ်ယိုစိမ့်မှု၊ လျှပ်စစ်လုပ်ဆောင်ချက်များနှင့် ဘေးကင်းရေး အပြန်အလှန်ချိတ်ဆက်မှုများ. အရေးကြီးသောထုတ်ကုန်များအတွက်၊ သဘောတူလက်ခံမှုသတ်မှတ်ချက်များနှင့်အညီ အချောထည်နမူနာများကို တိုင်းတာသင့်သည်။

Q17: စက်သည် အထူးအခြေခံအုတ်မြစ်အလုပ်လုပ်ရန် လိုအပ်ပါသလား။

လိုအပ်သောအခြေခံအုတ်မြစ်သည် မျဉ်းအရှည်၊ စက်အလေးချိန်၊ ဆွဲအားနှင့် ဆိုက်အခြေအနေများပေါ်တွင် မူတည်သည်။ FangRong သည် နောက်ဆုံးစက်ပစ္စည်း အပြင်အဆင်ကို အတည်ပြုပြီးနောက် အုတ်မြစ်နှင့် ကျောက်ဆူးတုံးပုံများကို ပံ့ပိုးပေးနိုင်သည်။ မြို့ပြအခြေခံအုတ်မြစ်ကို တပ်ဆင်ခြင်းမပြုမီ အတည်ပြုထားသော ပုံသဏ္ဍာန်နှင့်အညီ ပြီးမြောက်သင့်သည်။

Q18: လိုင်းကို စိတ်ကြိုက်လုပ်လို့ရပါသလား။

ဟုတ်ကဲ့။ အများအားဖြင့် စိတ်ကြိုက်ပြင်ဆင်သည့်နေရာများတွင် ဘားအချင်းအကွာအဝေး၊ ပုံဆွဲလေဖြတ်ခြင်း၊ အသေကိုင်ဆောင်ထားသူ၊ ဖြောင့်စက်ဖွဲ့စည်းမှုပုံစံ၊ ဖြတ်တောက်ခြင်းနည်းလမ်း၊ chamfer ဂျီသြမေတြီ၊ လွှဲပြောင်းစနစ်၊ တင်ခြင်းနှင့် stacking၊ PLC ဆက်သွယ်ရေးနှင့် အချောထည် ဘားကိုင်တွယ်ခြင်းတို့ ပါဝင်သည်။ အသုံးမပြုသောလုပ်ဆောင်ချက်များကို ထည့်သွင်းခြင်းထက် အမှန်တကယ် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်မှ စိတ်ကြိုက်ပြင်ဆင်ခြင်းကို အပြီးသတ်သင့်သည်။

Integrated Bar Finishing Line အတွက် FangRong ကို ဘာကြောင့် ရွေးချယ်တာလဲ။

Why Choose FangRong Full Automatic Bar Finishing Line

Drawbench အင်ဂျင်နီယာ 1998 ကတည်းကFangRong သည် အအေးပုံဆွဲခြင်းနှင့် သတ္တုပြုလုပ်ခြင်းဆိုင်ရာ ကိရိယာများကို ဆယ်စုနှစ် နှစ်ခုကျော် အာရုံစိုက်ခဲ့သည်။ ကုမ္ပဏီက ၎င်း၏စက်ပစ္စည်းများကို နိုင်ငံပေါင်း 70 ကျော်တွင် ဖောက်သည်များထံ ထောက်ပံ့ပေးထားကြောင်း ကုမ္ပဏီက ပြောကြားခဲ့သည်။

ပေါင်းစပ်လုပ်ငန်းစဉ်အင်ဂျင်နီယာပရောဂျက်သည် ဆွဲခုံတစ်လုံးကို ထောက်ပံ့ပေးခြင်းအတွက် အကန့်အသတ်မရှိပါ။ Drawing force, die arrangement, straightening, cutting, chamfering နှင့် material transfer တို့ အတူတကွ လုပ်ဆောင်ရန် လိုအပ်ပါသည်။ ဖောက်သည်သည် အလယ်အလတ်သိုလှောင်မှုမရှိဘဲ ပြီးမြောက်သည့်ဘားတစ်ခုအား အလယ်အလတ်သိုလှောင်မှုမရှိဘဲ လုပ်ဆောင်မှုအားလုံးကိုဖြတ်သန်းစေလိုသည့်အခါ ၎င်းသည် အထူးအရေးကြီးပါသည်။

ကုန်ထုတ်စက်ရုံ နှစ်ခု-Dongguan နှင့် Yangjiang ထုတ်လုပ်မှုစက်ရုံများသည် ကြီးမားသော သို့မဟုတ် အများအပြား-စက်ပရောဂျက်များအတွက် အပိုကုန်ထုတ်လုပ်မှုစွမ်းရည်ကို ပံ့ပိုးပေးသည်။

အပလီကေးရှင်းအခြေခံစမ်းသပ်ခြင်း-ဖြစ်နိုင်ပါက၊ ဖောက်သည်၏အမှန်တကယ်ဘားပစ္စည်းဖြင့်စမ်းသပ်ခြင်းသည် မတင်ထားသောစက်သရုပ်ပြခြင်းထက် ပို၍အသုံးဝင်သောအထောက်အထားကိုပေးပါသည်။ ၎င်းသည် သံမဏိ၊ သံမဏိ၊ သန်မာသော အလွိုင်းစတီးနှင့် တင်းကျပ်စွာ ခံနိုင်ရည်ရှိသော အသုံးပြုမှုများအတွက် အထူးသင့်လျော်သည်။

ပေးပို့ပြီးနောက် အင်ဂျင်နီယာပံ့ပိုးမှု-ပရောဂျက်နယ်ပယ်အလိုက် တပ်ဆင်မှုကြီးကြပ်မှု၊ ခန့်အပ်မှု၊ အော်ပရေတာသင်တန်း၊ အပိုပစ္စည်းပံ့ပိုးမှုနှင့် အဝေးထိန်းပြဿနာဖြေရှင်းခြင်းတို့ကို ပရောဂျက်နယ်ပယ်အလိုက် ထည့်သွင်းနိုင်သည်။

တိကျသောစက်ရွေးချယ်မှုနှင့် ကိုးကားမှုအတွက်၊ ပစ္စည်းအဆင့်၊ စတင်သည့်အချင်း၊ အချောထည်၊ အချောထည်၊ အလျား၊ လိုအပ်သော ဖြောင့်မှု၊ chamfer အတိုင်းအတာနှင့် ပစ်မှတ်အထွက်ကို ပေးပို့ပါ။ ဤကန့်သတ်ချက်များသည် အင်ဂျင်နီယာအဖွဲ့အတွက် သင့်လျော်သော FR မော်ဒယ်နှင့် ပေါင်းစပ်လိုင်းဖွဲ့စည်းပုံကို ဆုံးဖြတ်ရန် လုံလောက်ပါသည်။

စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
  • လိပ်စာ

    NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်

  • အီးမေးလ်

    frsale@dgfangrong.com

သင့်ပစ္စည်း၊ ထုတ်ကုန်သတ်မှတ်ချက်များ၊ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် စက်ပစ္စည်းလိုအပ်ချက်များအကြောင်း ကျွန်ုပ်တို့အား ပြောပြပါ။ FangRong သည် သင့်လျော်သော အအေးပုံဆွဲစက်၊ Drawing Dies၊ Straightening Machine နှင့် သင့်လျှောက်လွှာအတွက် စိတ်ကြိုက်ဖြေရှင်းနည်းများကို ဆွေးနွေးနိုင်ပါသည်။
အဆင့်သတ်မှတ်ချက်:
5.0
သတင်းအကြံပြုချက်များ
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။ ကိုယ်ရေးအချက်အလက်မူဝါဒ
ငြင်းပယ်ပါ။လက်ခံပါတယ်။