Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
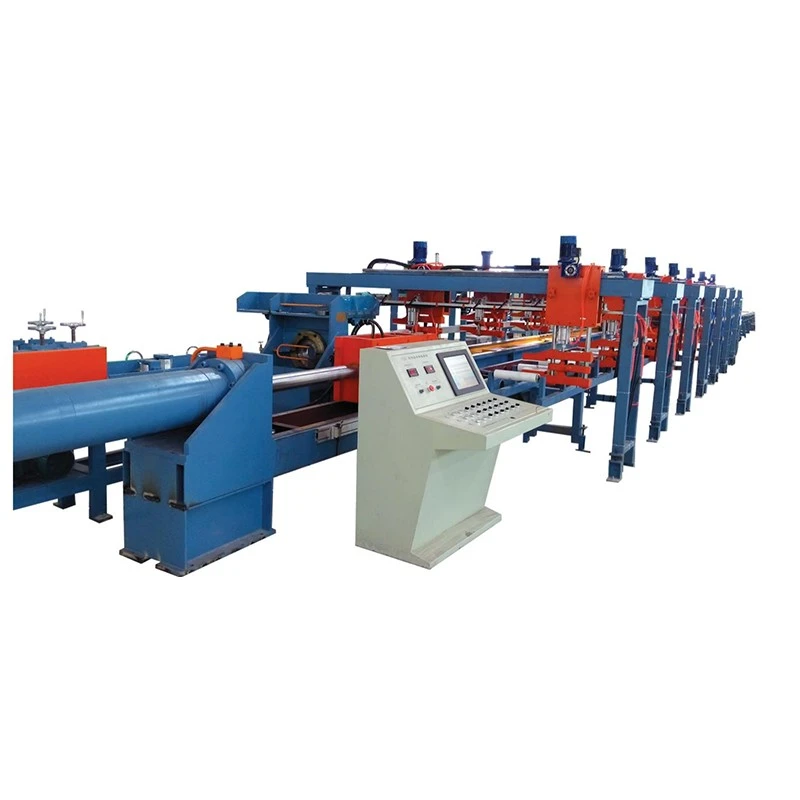
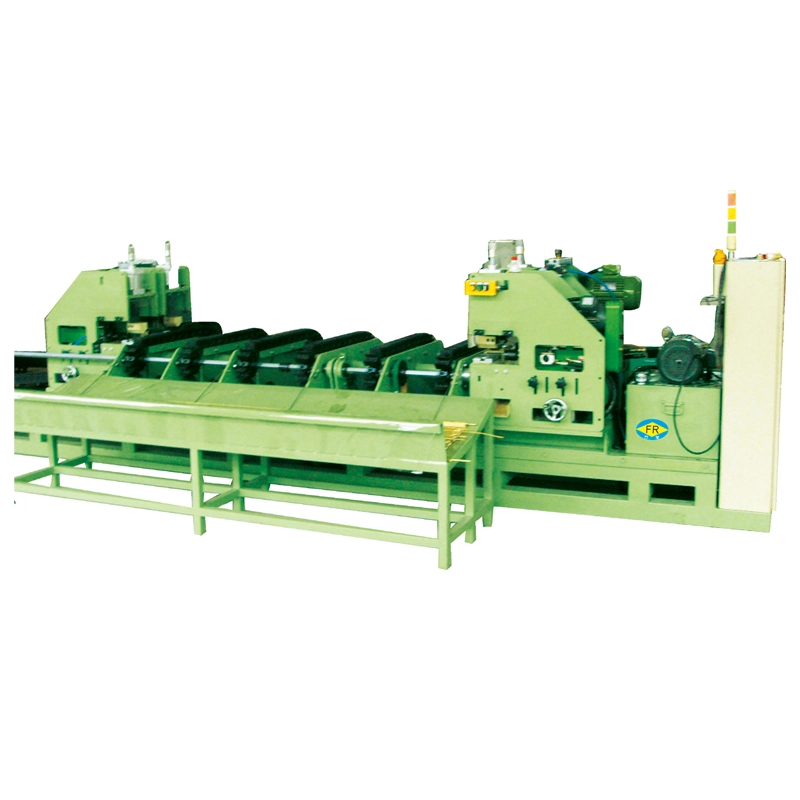
ဟိBusbar ဟိုက်ဒရောလစ်ဆွဲစက်အအေးပုံဆွဲရန် ဒီဇိုင်းထုတ်ထားသည်။ကြေးနီနှင့် အလူမီနီယမ် ဘတ်စ်ဘားများအတိုင်းအတာ တိကျမှု၊ မျက်နှာပြင် ပြီးစီးမှုနှင့် မာကျောမှုကို ပိုမိုကောင်းမွန်စေသည်။ Drawing force တွေကနေ ပါဝင်ပါတယ်။၁၀-၁၀၀ တန်ပုံဆွဲအလျားများဖြင့်၊၆-၁၂ မီတာနှင့် အမြန်နှုန်းများ2-12 m/min. ၎င်းသည် ကြေးနီဘတ်စ်ဘားများကို ကိုင်တွယ်သည်။40 × 2 မီလီမီတာမှ 400 × 30 မီလီမီတာ. ဟိုက်ဒရောလစ် တွန်းအား ထိန်းချုပ်မှုနှင့် ပြောင်းလဲနိုင်သော အမြန်နှုန်းသည် မျက်နှာပြင် ချို့ယွင်းချက်များကို လျှော့ချခြင်းဖြင့် တည်ငြိမ်သော ပုံဆွဲခြင်းကို ပေးပါသည်။ အတွက် သင့်တော်ပါသည်။ဓာတ်အားဖြန့်ဖြူးရေး၊ ထရန်စဖော်မာ၊ ခလုတ်ဂီယာနှင့် လျှပ်စစ်ပစ္စည်းများ.
ဟိBusbar ဟိုက်ဒရောလစ်ဆွဲစက်ကြေးနီ busbar drawbench သို့မဟုတ် ဟိုက်ဒရောလစ် ဘတ်စ်ဘားပုံဆွဲစက်ဟုလည်း ခေါ်တွင်သည်၊ ကြေးနီနှင့် အလူမီနီယမ်ပြားပြားများကို ထုလုပ်ပြီးနောက် အအေးဆွဲခြင်းအတွက် ဒီဇိုင်းထုတ်ထားသည်။ ဟိုက်ဒရောလစ်ဆလင်ဒါသည် အကျယ်နှင့် အထူကို လျှော့ချရန်၊ အတိုင်းအတာ လိုက်လျောညီထွေရှိမှုကို မြှင့်တင်ရန်၊ မျက်နှာပြင်ကို သန့်စင်ရန်နှင့် အအေးခံခြင်းဖြင့် ခိုင်ခံ့မှုကို တိုးမြင့်စေရန် တိကျသောသေတ္တာတစ်ခုမှတစ်ဆင့် အလုပ်ကို ဟိုက်ဒရောလစ်ဆလင်ဒါမှ ဆွဲထုတ်သည်။
FangRong ၏ FR-series ပါဝင်သည်။FR-10T၊ FR-20T၊ FR-30T၊ FR-50T နှင့် FR-100Tဆွဲအား ၁၀ တန်မှ ၁၀၀ တန်အထိ လွှမ်းခြုံထားသည်။ မော်ဒယ်ပေါ်မူတည်၍ စက်သည် busbar များကို ကိုင်တွယ်သည်။အနံ 15 မှ 400 မီလီမီတာ၊ အထူ 2 မှ 30 မီလီမီတာ၊ ထိရောက်သောပုံဆွဲအလျား 6 မှ 12 မီတာ. ၎င်းကို switchgear၊ ဖြန့်ဖြူးကိရိယာများ၊ ထရန်စဖော်မာများ၊ လျှပ်စစ်ချိတ်ဆက်ကိရိယာများနှင့် အခြားသော ပါဝါအသုံးပြုမှုများအတွက် ကြေးနီနှင့် အလူမီနီယမ်ဘတ်စ်ဘားများအတွက် အဓိကအသုံးပြုသည်။
Busbar ဟိုက်ဒရောလစ်ဆွဲစက် သည် ဟိုက်ဒရောလစ်ဆွဲခြင်းလုပ်ငန်းစဉ်ကို အသုံးပြုသည်။ အမှန်တကယ် သေဆုံးသည့် ဒီဇိုင်း၊ ဖြတ်သန်းမှု လျှော့ချခြင်းနှင့် ပုံဆွဲခြင်း အင်အားကို စတင်သည့်အပိုင်း၊ ပစ်မှတ်အပိုင်း၊ ပစ္စည်းအခြေအနေနှင့် လိုအပ်သည့် ဂုဏ်သတ္တိများကို busbar အရွယ်အစားတစ်ခုတည်းမှ မဟုတ်ဘဲ အဆုံးအဖြတ်ပေးသင့်သည်။
1. Workpiece တင်ခြင်း။
extruded သို့မဟုတ် သွန်းကြေးနီ သို့မဟုတ် အလူမီနီယမ် ဘတ်စ်ဘားကို feed rack ပေါ်တွင် နေရာချထားသည်။ Drawing Die ထဲသို့ ဝင်နိုင်စေရန် ဦးဆောင်အဆုံးကို ညွှန်ပြသည် သို့မဟုတ် လျှော့ချထားသည်။
2. Die entry
ပြင်ဆင်ထားသော အဆုံးသည် လိုအပ်သော နောက်ဆုံးအပိုင်းအတွက် ဒီဇိုင်းထုတ်ထားသော သေတ္တာကို ဖြတ်သန်းသည်။ စံမဟုတ်သော busbar ပရိုဖိုင်များအတွက်၊ အသေကိုင်ဆောင်ထားမှုနှင့် ကိရိယာတန်ဆာပလာများကို ကဏ္ဍနှင့် ကိုက်ညီစေရန် စီစဉ်သတ်မှတ်နိုင်သည်။
3. ဟိုက်ဒရောလစ်ပုံဆွဲ
ဟိုက်ဒရောလစ်ဆလင်ဒါသည် ထိန်းချုပ်ထားသော တွန်းအားတစ်ခုဖြင့် ဘစ်ဘားကို အံဆွဲမှတဆင့် ဆွဲထုတ်သည်။ Cylinder bore အရွယ်အစားများသည် FR-series အပိုင်းအခြားမှ ဖြစ်သည်။125 မှ 280 မီလီမီတာpiston rod အချင်းများ နှင့် ၊70 မှ 140 မီလီမီတာ.
4. ပုံဆွဲအမြန်နှုန်းထိန်းချုပ်မှု
Drawing speed မှ ချိန်ညှိနိုင်သည်။2 မှ 12 m/min. အနီးကပ်ထိန်းချုပ်မှုလိုအပ်သော ကြီးမားသောလျှော့ချမှုများ၊ ခက်ခဲသောအပိုင်းများ သို့မဟုတ် လုပ်ငန်းစဉ်အခြေအနေများအတွက် နိမ့်သောမြန်နှုန်းသည် ပိုကောင်းနိုင်သော်လည်း တည်ငြိမ်သောထုတ်လုပ်မှုလိုင်းများသည် ကိရိယာတန်ဆာပလာနှင့် ချောဆီစနစ်ခွင့်ပြုသည့်ပိုမိုမြင့်မားသောဆက်တင်ကို အသုံးပြုနိုင်သည်။
5. ပြန်လာလေဖြတ်
ပုံဆွဲခြင်း လေဖြတ်ပြီးနောက်၊ ရထားသည် မော်ဒယ်ငယ်များတွင် 20 m/min အထိနှင့် FR-100T တွင် 15 m/min အထိ ဖြင့် နောက်သံသရာအတွက် ပြန်သွားပါသည်။
6. လိုအပ်သည့်အခါ ဖြောင့်တန်းခြင်း။
ရေစုန်လုပ်ငန်းစဉ်ကို ပိုမိုတင်းကျပ်စွာ ထိန်းချုပ်ရန် လိုအပ်သောအခါတွင် ရွေးချယ်နိုင်သော ဖြောင့်ယူနစ်တစ်ခုကို ထည့်နိုင်သည်။
PLC သည် ပုံဆွဲခြင်းနှင့် ပြန်ခြင်း အပိုင်းများကို ထိန်းချုပ်နိုင်ပြီး HMI သည် အော်ပရေတာများအား ပုံဆွဲခြင်းအမြန်နှုန်းနှင့် လေဖြတ်ခြင်းဆိုင်ရာ အတိုင်းအတာများကဲ့သို့သော လည်ပတ်မှုဆိုင်ရာ ကန့်သတ်ချက်များကို သတ်မှတ်စောင့်ကြည့်ရန် ခွင့်ပြုပေးထားသည်။
ထုတ်ယူပြီးနောက် လျော့ရဲသော အတိုင်းအတာ ခံနိုင်ရည်ရှိသည်။
Extrusion တစ်ခုတည်းသည် တိကျသော လျှပ်စစ်အစိတ်အပိုင်းများအတွက် လိုအပ်သော အကျယ်နှင့် အထူသည်းခံမှုကို မပေးနိုင်ပါ။ ချိန်ညှိထားသော သေတ္တာကို ဖြတ်၍ ပုံဆွဲခြင်းသည် အပိုင်းဖြတ်ပိုင်းကို ထိန်းချုပ်မှု လျှော့ချပေးကာ ဘားတစ်လျှောက် အတိုင်းအတာ ညီညွတ်မှုကို တိုးတက်စေသည်။
ယခင်လုပ်ငန်းစဉ်မှ မျက်နှာပြင်ချွတ်ယွင်းချက်များ
Extruded မျက်နှာပြင်များတွင် ထိတွေ့ထားသော busbars သို့မဟုတ် တိကျသောအဆက်အသွယ်အစိတ်အပိုင်းများအတွက် လက်ခံနိုင်ဖွယ်မရှိသော အမှတ်အသားများ သို့မဟုတ် မမှန်မှုများ ပါဝင်နိုင်သည်။ စနစ်တကျရွေးချယ်ထားသော ပုံဆွဲကိရိယာနှင့် ချောဆီသည် ချောသောမျက်နှာပြင်ကို တိုးတက်စေနိုင်သည်။
မာကျောမှုနည်းခြင်း သို့မဟုတ် ခွန်အားမလုံလောက်ခြင်း။
Cold drawing သည် အလုပ်တင်းမာမှုကို မိတ်ဆက်ပေးသည်။ ၎င်းသည် မာကျောမှုနှင့် ဆန့်နိုင်အားကို တိုးမြင့်စေပြီး နောက်ဆက်တွဲ ကွေးခြင်း၊ တပ်ဆင်ခြင်း သို့မဟုတ် အကွေ့အကောက်များအတွင်း busbar ၏ ပုံသဏ္ဍာန်ကို ထိန်းသိမ်းရန် ကူညီပေးသည်။ စက်ပိုင်းဆိုင်ရာ ပိုင်ဆိုင်မှုပြောင်းလဲမှုအတိအကျသည် လျှော့ချရေးနှင့် ပစ္စည်းအခြေအနေပေါ်မူတည်သည်။
အပိုင်း ကွဲလွဲမှု
Busbar များသည် ပုံသေရှင်းလင်းမှုများ၊ terminals၊ insulator များ သို့မဟုတ် လျှပ်စစ်ပစ္စည်းများနှင့် အံဝင်ခွင်ကျဖြစ်သည့်အခါတွင် အရေးကြီးသောအချက်မှာ extrusion တစ်ခုတည်းကို အားကိုးခြင်းထက် တိကျသောပုံသေအပိုင်းကို ပိုမိုတစ်သမတ်တည်းထိန်းချုပ်သည်။
ထပ်ခါတလဲလဲ manual ပုံဆွဲခြင်းလုပ်ငန်းများ
Hydraulic actuation သည် ကိုယ်တိုင်ထိန်းချုပ်ထားသော သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ မောင်းနှင်သည့် စက်ပစ္စည်းများနှင့် နှိုင်းယှဉ်ပါက လူကိုယ်တိုင် ဝင်ရောက်စွက်ဖက်မှုကို လျှော့ချပေးပြီး ပရိုဂရမ်ဆွဲနိုင်သော ဆွဲငင်အားနှင့် ပြန်လှည့်သည့် စက်ဝန်းများကို ထောက်ပံ့ပေးသည်။
တိကျသောဖြတ်ပိုင်းထိန်းချုပ်မှု
ပုံဆွဲခြင်းလုပ်ငန်းစဉ်၏ အဓိကတန်ဖိုးမှာ ဆွဲငင်အားကို ရိုးရှင်းစွာတိုးမြှင့်ခြင်းထက် အတိုင်းအတာတည့်မတ်မှုဖြစ်သည်။ extruded အပိုင်းသည် လိုအပ်သော နောက်ဆုံးအရွယ်အစားနှင့် နီးကပ်သော်လည်း တပ်ဆင်ခြင်း သို့မဟုတ် လျှပ်စစ်အစိတ်အပိုင်းများအတွက် လိုအပ်သော ခံနိုင်ရည်ကို တသမတ်တည်း မပြည့်မီသောအခါတွင် ၎င်းသည် အသုံးဝင်ဆုံးဖြစ်သည်။
2-12 m/min ချိန်ညှိနိုင်သော ပုံဆွဲနှုန်း
ပြောင်းလဲနိုင်သောအမြန်နှုန်းသည် အော်ပရေတာအား လုပ်ငန်းစဉ်အား ပစ္စည်း၊ အပိုင်းဂျီသြမေတြီ၊ လျှော့ချရေးနှင့် ကိရိယာတန်ဆာပလာအခြေအနေတို့နှင့် ကိုက်ညီစေသည်။ အမြင့်ဆုံးမြန်နှုန်းသည် အလိုအလျောက် အကောင်းဆုံးထုတ်လုပ်မှု ဆက်တင်မဟုတ်ပေ။ မျက်နှာပြင်အရည်အသွေး၊ အပူချိန်သေဆုံးမှုနှင့် ချောဆီသည် အသုံးပြုနိုင်သောအမြန်နှုန်းကို ထိခိုက်စေပါသည်။
ဆွဲအား 10-100 တန်
လိုအပ်သောတန်ချိန်သည် ပစ္စည်းအင်အား၊ လျှော့ချရေး၊ အဆက်အသွယ်အခြေအနေများနှင့် အပိုင်းဂျီသြမေတြီအပေါ် မူတည်သည်။ ပိုကျယ်သော busbar သည် တူညီသော အပိုင်းဖြတ်ပိုင်းဧရိယာ ကျဉ်းမြောင်းသော ဘားတစ်ခုကဲ့သို့ တူညီသော တွန်းအားကို မလိုအပ်ဘဲ၊ ထို့ကြောင့် မော်ဒယ်ရွေးချယ်မှုသည် အမှန်တကယ် ပုံဆွဲအင်အား တွက်ချက်မှုအပေါ် အခြေခံသင့်ပါသည်။
6-12 မီတာထိရောက်သောဆွဲအရှည်
ဤအကွာအဝေးသည် ဖြောင့်သော busbar ထုတ်လုပ်မှုအက်ပ်များစွာကို အကျုံးဝင်သည်။ ကုန်ချော အရှည် သို့မဟုတ် ထုတ်လုပ်ရေး အပြင်အဆင် လိုအပ်သောအခါတွင် ပိုရှည်သော ဒဏ်ချက်များကို ထည့်သွင်းစဉ်းစားနိုင်သည်။
ဟိုက်ဒရောလစ်တွန်းအားထိန်းချုပ်
ဟိုက်ဒရောလစ်စနစ်သည် လေဖြတ်ခြင်းတစ်လျှောက်လုံး ထိန်းချုပ်ထားသော ဆွဲငင်အားကို ထောက်ပံ့ပေးသည်။ ဆွဲငင်အားရုတ်တရက်ပြောင်းလဲမှုများသည် မျက်နှာပြင်အရည်အသွေး သို့မဟုတ် ကိရိယာသက်တမ်းကို ထိခိုက်စေနိုင်သည့် ကြီးမားသော ကြေးနီအပိုင်းများနှင့် လုပ်ငန်းစဉ်များအတွက် အထူးအသုံးဝင်သည်။
PLC နှင့် HMI ထိန်းချုပ်မှု
Programmable control သည် ပုံဆွဲခြင်း လေဖြတ်ခြင်း၊ ပြန်ခြင်း လေဖြတ်ခြင်း နှင့် စက်ဝန်း sequence ကို စီမံခန့်ခွဲနိုင်သည်။ လေဖြတ်ခြင်းတစ်ခုစီကို ကိုယ်တိုင်ထိန်းချုပ်ခြင်းထက် အော်ပရေတာများသည် သတ်မှတ်ထားသော လုပ်ငန်းစဉ်ဆက်တင်များဖြင့် လုပ်ဆောင်နိုင်သောကြောင့် ထပ်တလဲလဲထုတ်လုပ်ခြင်းအတွက် အသုံးဝင်ပါသည်။
ရွေးချယ်နိုင်သော ဖြောင့်ခြင်းနှင့် လိုင်းပေါင်းစပ်ခြင်း။
ရေအောက်ပိုင်း လုပ်ဆောင်ချက်များစွာဖြင့် ဘတ်စ်ဘားများကို စီမံဆောင်ရွက်ပေးသည့် အပင်များအတွက်၊ အလယ်အလတ်ကိုင်တွယ်မှုကို လျှော့ချရန်အတွက် အစာကျွေးခြင်း၊ ဖြောင့်ခြင်း သို့မဟုတ် အခြားသော ကိုင်တွယ်ကိရိယာများဖြင့် ပုံဆွဲစက်ကို ပြုပြင်နိုင်ပါသည်။
မော်ဒယ်ရွေးချယ်မှုမှစတင်သင့်သည်။စတင်သော အကျယ်နှင့် အထူ၊ ပစ်မှတ် အကျယ်နှင့် အထူ၊ ကြေးနီ သို့မဟုတ် အလူမီနီယမ် အဆင့်၊ ဖြတ်သန်းမှု လျှော့ချရေး၊ လိုအပ်သော ပုံဆွဲ အရှည်နှင့် မျှော်မှန်းထားသော ထုတ်လုပ်မှု အထွက်. ထို့နောက် သတ်မှတ်တန်ချိန်အား တွက်ချက်ထားသော ဆွဲအားနှင့် ယှဉ်၍ စစ်ဆေးသင့်သည်။
| မော်ဒယ် | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Drawing Force (တန်)၊ | 10 | 20 | 30 | 50 | 100 |
| Busbar အကျယ် (mm) | 40 | ၁၅-၆၀ | ၂၀-၁၂၀ | ၃၀-၁၈၀ | ၃၀-၄၀၀ |
| Busbar အထူ (မီလီမီတာ) | ၂-၅ | ၂-၁၀ | ၂-၂၀ | ၂-၃၀ | ၃-၃၀ |
| Effective Drawing Length (m) | ၆-၁၂ | ၆-၁၂ | ၆-၁၂ | ၆-၁၂ | ၆-၁၂ |
| Cylinder Bore Diameter (mm) | 125 | 150 | 180 | 200 | 280 |
| Piston Rod Diameter (mm) | 70 | 80 | 90 | 100 | 140 |
| ပုံဆွဲနှုန်း (m/min) | ၂-၁၂ | ၂-၁၂ | ၂-၁၂ | ၂-၁၂ | ၂-၁၂ |
| ပြန်အမြန်နှုန်း (m/min) | ၅-၂၀ | ၅-၂၀ | ၅-၂၀ | ၅-၂၀ | ၅-၁၅ |
| Main Motor Power (kW) | 22 | 45 | 55 | 75 | ၇၅ × ၂ |
| စနစ်ဖိအား (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
FR-series မော်ဒယ်များအားလုံးသည် ကြေးနီနှင့် အလူမီနီယမ်ဘတ်စ်ဘားများအတွက် အဓိကအားဖြင့် ဒီဇိုင်းထုတ်ထားပါသည်။ စိတ်ကြိုက်သေတ္တာကိုင်ဆောင်ထားသူများ၊ ပိုရှည်သောဆွဲကြိုးများ၊ အထူးအကျယ်/အထူအကွာအဝေးများ၊ အစာကျွေးသည့်စနစ်များနှင့် ဖြောင့်စက်ကိရိယာများကို ထုတ်လုပ်မှုလိုင်းအလိုက် ထည့်သွင်းစဉ်းစားနိုင်သည်။
catalogue တွင်ဖော်ပြထားသော အများဆုံး busbar အတိုင်းအတာများဖြင့်သာ ဟိုက်ဒရောလစ်ဆွဲခုံကို မရွေးချယ်ပါနှင့်။ အင်ဂျင်နီယာအကြံပြုချက်အတွက်၊ပစ္စည်းအဆင့်၊ စတင်သည့်အပိုင်း၊ ပြီးဆုံးသည့်အပိုင်း၊ ပုံဆွဲအရှည်၊ ဖြတ်သန်းမှုအရေအတွက်နှင့် ပစ်မှတ်အထွက်နှုန်း. ဤကန့်သတ်ချက်များသည် စက်ကိုမသတ်မှတ်မီ လိုအပ်သောဆွဲအားနှင့် သင့်လျော်သောလျှော့ချရေးအချိန်ဇယားကို အကဲဖြတ်ရန် ခွင့်ပြုသည်။
တန်ချိန်ပိုနေသော Busbar ဟိုက်ဒရောလစ်ပုံဆွဲစက်သည် လိုအပ်သောဆွဲအားထက် များစွာနိမ့်ပါက လုပ်ငန်းစဉ်ကို မွမ်းမံပြင်ဆင်ခြင်းမရှိဘဲ စက်ပစ္စည်းကုန်ကျစရိတ်ကို တိုးစေနိုင်သည်။ အပြန်အလှန်အားဖြင့်၊ စက်၏အင်အားကန့်သတ်ချက်တွင် စဉ်ဆက်မပြတ်လည်ပတ်ခြင်းသည် ပစ္စည်းအခြေအနေ၊ ချောဆီ သို့မဟုတ် ကိရိယာတန်ဆာပလာများတွင် ပြောင်းလဲမှုများအတွက် အနားသတ်နည်းပါးသည်။ ထို့ကြောင့် သင့်လျော်သော လုပ်ငန်းအကွာအဝေးကို တန်ချိန်တစ်ခုတည်းမှမဟုတ်ဘဲ လက်တွေ့လုပ်ငန်းစဉ်မှ ဆုံးဖြတ်သင့်သည်။
switchgear၊ distribution panels နှင့် bus ducts များအတွက် copper busbars များသည် ပြီးသွားသောအပိုင်းသည် insulation စနစ်များ၊ terminals များနှင့် mechanical support များနှင့် ကိုက်ညီရမည်ဖြစ်သောကြောင့် တသမတ်တည်း အကျယ်နှင့် အထူ လိုအပ်ပါသည်။ အင်အားတွက်ချက်ပြီးနောက် FR-30T မှ FR-50T အတန်းအစားစက်ကို အလယ်အလတ်အပိုင်းအသုံးချပရိုဂရမ်များအတွက် ထည့်သွင်းစဉ်းစားနိုင်ပါသည်။
ပုံမှန်ထုတ်လုပ်မှုပြဿနာ-extruded bar သည် ပစ်မှတ်နှင့် အတိုင်းအတာနှင့် နီးစပ်သော်လည်း တပ်ဆင်ခြင်းမပြုမီ အပိုစက်များ လိုအပ်သည်။ ပုံဆွဲခြင်းသည် မျက်နှာပြင်လိုက်လျောညီထွေရှိမှုကို ပိုမိုကောင်းမွန်စေပြီး သတ်မှတ်ထားသည့်အတိုင်းအတာများနှင့် ပိုမိုနီးကပ်စေနိုင်သည်။
ထရန်စဖော်မာ စည်းဝေးပွဲများတွင် အသုံးပြုသည့် ပြားချပ်ချပ် ကြေးနီလျှပ်ကာများသည် ဖွဲ့စည်းခြင်း သို့မဟုတ် အကွေ့အကောက်များအတွက် ထိန်းချုပ်ထားသော အတိုင်းအတာနှင့် သင့်လျော်သော စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများ လိုအပ်နိုင်သည်။ အအေးပုံဆွဲခြင်းသည် အတိုင်းအတာ လျှော့ချခြင်းအပြင် အလုပ်မာကျောမှုကို ပေးစွမ်းနိုင်သည်။
ပုံမှန်ထုတ်လုပ်မှုပြဿနာ-ပျော့လွန်းသော သို့မဟုတ် အတိုင်းအတာ မညီသော စပယ်ယာသည် အကွေ့အကောက်တွင် ပုံပျက်နိုင်သည်။ အကွေ့အကောက်များ မလည်ပတ်မီ လိုအပ်သော နောက်ဆုံးအပိုင်းနှင့် ပစ္စည်းအခြေအနေရရှိရန် ပုံဆွဲချိန်ဇယားကို ရွေးချယ်နိုင်သည်။
terminals၊ connectors နှင့် grounding အစိတ်အပိုင်းများအတွက် အသုံးပြုသော ကြေးနီအပိုင်းငယ်များသည် ကွဲလွဲမှုများသည် ပရိဘောဂနှင့် လျှပ်စစ်အဆက်အသွယ်ကို ထိခိုက်စေနိုင်သောကြောင့် တသမတ်တည်းရှိသော အပိုင်းပိုင်းဖြတ်ပိုင်းအတိုင်းအတာများမှ အကျိုးခံစားခွင့်ရှိသည်။
ပုံမှန်ထုတ်လုပ်မှုပြဿနာ-ဘားအထူ ကွဲလွဲမှု သည် တသမတ်တည်း ဖြစ်သော စက်တပ်ဆင်မှု ခွင့်ပြုမိန့် သို့မဟုတ် တပ်ဆင်မှု အံဝင်ခွင်ကျ ဖြစ်စေသည်။ ချိန်ညှိထားသော ပုံသေသည် ထပ်ခါတလဲလဲနိုင်သော နောက်ဆုံးအပိုင်းကို ပံ့ပိုးပေးသည်။
electrolysis နှင့် အခြားသော လက်ရှိ မြင့်မားသော စနစ်များတွင် အသုံးပြုသော ကြီးမားသော ကြေးနီလျှပ်ကူးကိရိယာများနှင့် လျှပ်ကူးပစ္စည်း ဘတ်စ်ဘားများ လိုအပ်ပါသည်။ ဟိFR-100Tသတ်မှတ်ထားသော ပုံဆွဲစွမ်းအား 100 တန်အထိ ထောက်ပံ့ပေးပြီး ဖော်ပြထားသည့် မော်ဒယ်အကွာအဝေးအတွင်း 400 မီလီမီတာ အကျယ်နှင့် 30 မီလီမီတာ အထူရှိသော busbar များကို ထောက်ပံ့ပေးသည်။
ကြေးနီဘတ်စ်ဘားများကို နေရောင်ခြည်စွမ်းအင်သုံး အင်ဗာတာဗီဒိုများ၊ စွမ်းအင်သိုလှောင်မှုစနစ်များနှင့် ပါဝါကူးပြောင်းစက်များတွင် အသုံးပြုပါသည်။ စပယ်ယာသည် အကွက်ရိုက်ခြင်း၊ ကွေးခြင်း၊ ပလပ်စတစ်ခြင်း သို့မဟုတ် အပြီးသတ်စုဝေးခြင်းမပြုမီ ထိန်းချုပ်ထားသောအတိုင်းအတာများနှင့် ပြည့်မီစေရန် ပုံဆွဲခြင်းသည် အသုံးဝင်သည်။
Flat copper conductors အား ဘက်ထရီစနစ်များ၊ လက်ရှိ high-current connectors များနှင့် power distribution assemblies များတွင် အသုံးပြုပါသည်။ ဤအပလီကေးရှင်းများအတွက်၊ busbars များသည် ပုံဆွဲပြီးနောက် ကွေးခြင်း၊ လျှပ်ကာ၊ ဖောက်ခြင်း သို့မဟုတ် terminal စည်းဝေးခြင်းများမှတဆင့် မကြာခဏဆိုသလို ဖြတ်သန်းသွားသောကြောင့် ဘက်ဆိုင်ရာညီညွတ်မှုသည် အရေးကြီးပါသည်။
Hydraulic drawbench အင်ဂျင်နီယာ 1998 ကတည်းက
FangRong သည် 1998 ခုနှစ်မှစတင်၍ အအေးပုံဆွဲစက်များထုတ်လုပ်ခြင်းတွင် ပါဝင်ဆောင်ရွက်ခဲ့ပါသည်။ ၎င်း၏အင်ဂျင်နီယာအတွေ့အကြုံသည် ဟိုက်ဒရောလစ်ဆွဲခုံများ၊ အံစာတုံးဒီဇိုင်း၊ ပုံဆွဲအင်အားတွက်ချက်မှု၊ လျှော့ချရေးအချိန်ဇယားများနှင့် သံမဏိနှင့် အခြားသတ္တုထုတ်ကုန်များအတွက် လုပ်ငန်းစဉ်အလိုအလျောက်လုပ်ဆောင်ခြင်းတို့ကို ပါဝင်သည်။
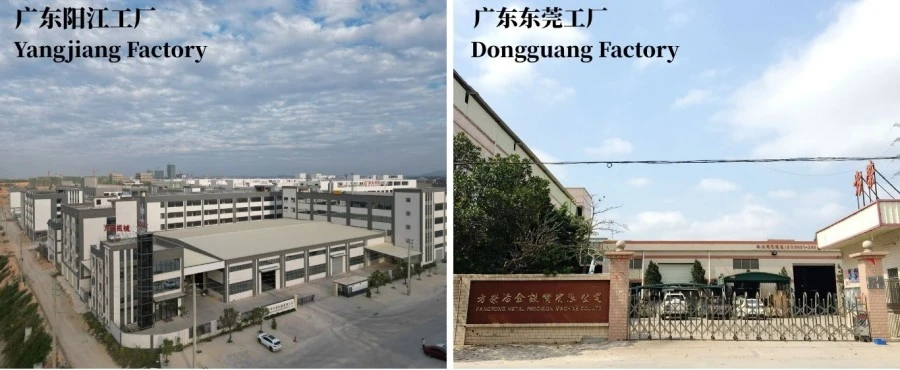
ကုန်ထုတ်စက်ရုံ နှစ်ခု
FangRong သည် Dongguan နှင့် Yangjiang တို့တွင် ကုန်ထုတ်လုပ်မှု စက်ရုံများ လည်ပတ်နေသည်။ ဆိုက်နှစ်ခု ထုတ်လုပ်ရေး အစီအစဉ်သည် စံချိန်စံညွှန်းနှင့် စိတ်ကြိုက် ပုံဆွဲကိရိယာများအတွက် အပိုကုန်ထုတ်လုပ်မှု စွမ်းရည်ကို ပံ့ပိုးပေးပါသည်။
နိုင်ငံတကာ တပ်ဆင်မှုများ
FangRong စက်ပစ္စည်းများကို နိုင်ငံပေါင်း 70 ကျော်ရှိ ဖောက်သည်များထံ ထောက်ပံ့ပေးထားပြီး ကြေးနီ၊ အလူမီနီယမ်၊ သံမဏိ၊ သံမဏိနှင့် အခြားသတ္တုဖြင့် ပြုပြင်ခြင်းဆိုင်ရာ အသုံးချပရိုဂရမ်များကို အသုံးပြုထားသည်။
လုပ်ငန်းစဉ်အလိုက် အင်ဂျင်နီယာ
busbar ပရောဂျက်တစ်ခုအတွက်၊ အရေးကြီးသော အင်ဂျင်နီယာအလုပ်သည် ဟိုက်ဒရောလစ်ဆလင်ဒါကို ရွေးချယ်ခြင်းတွင် အကန့်အသတ်မရှိပါ။ FangRong သည် ဖောက်သည်၏ အမှန်တကယ် busbar အတိုင်းအတာများကို အခြေခံ၍ ပုံဆွဲခြင်းဆိုင်ရာ တွက်ချက်မှုများ၊ လျှော့ချရေးအချိန်ဇယားများ၊ ဟိုက်ဒရောလစ် ကန့်သတ်ဘောင်များ၊ အပြင်အဆင်ပုံဆွဲခြင်းနှင့် ဖောက်သည်၏ တကယ့် busbar အတိုင်းအတာများအပေါ် အခြေခံ၍ ရွေးချယ်နိုင်သော အလိုအလျောက်စနစ်ဖြင့် ကူညီပေးနိုင်သည်။
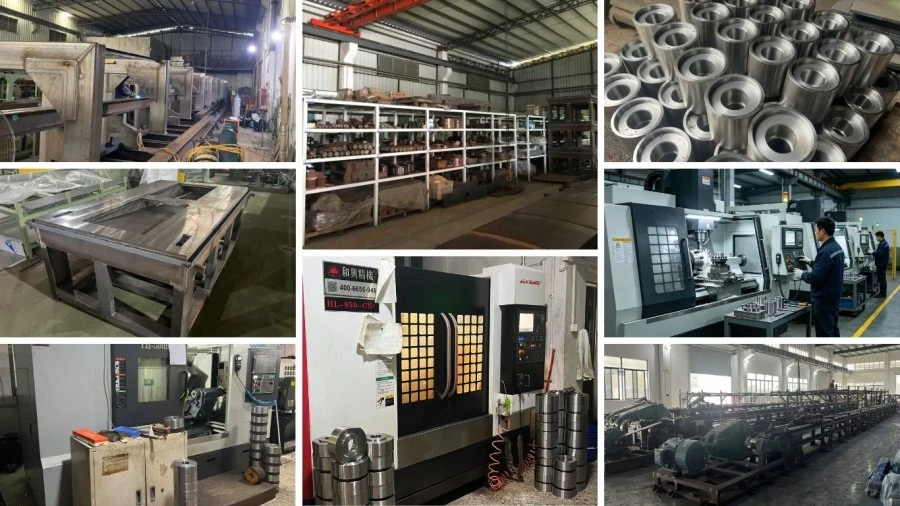
စက်ရုံလက်ခံစမ်းသပ်ခြင်း။
တင်ပို့ခြင်းမပြုမီ၊ စက်များသည် ရပ်နားထားရသည့် လည်ပတ်မှုကို လုပ်ဆောင်ပြီးနောက် အဆင့်သတ်မှတ်ထားသော ဝန်စမ်းသပ်မှုဖြင့် လုပ်ဆောင်နိုင်သည်။ ဖောက်သည်နမူနာများရရှိနိုင်ပါက ပုံဆွဲလည်ပတ်မှု၊ ဟိုက်ဒရောလစ် တည်ငြိမ်မှု၊ စက်လှုပ်ရှားမှုနှင့် ကုန်ပစ္စည်းပြီးစီးမှုလိုအပ်ချက်များကို ပို့ဆောင်ခြင်းမပြုမီ စစ်ဆေးရန် အမှန်တကယ်အသုံးပြုသည့် ပစ္စည်းကို အသုံးပြုနိုင်သည်။
1. အမိန့်အင်ဂျင်နီယာ- Busbar အတိုင်းအတာ၊ ပစ္စည်း၊ ပုံဆွဲအား၊ သေဆုံးဖွဲ့စည်းပုံ၊ ဟိုက်ဒရောလစ် ဘောင်များ နှင့် အလိုအလျောက်စနစ် လိုအပ်ချက်များကို ထုတ်လုပ်ခြင်းမပြုမီ ပြန်လည်သုံးသပ်ပါသည်။
2. အစိတ်အပိုင်းစစ်ဆေးခြင်း။- ဆလင်ဒါပြွန်များ၊ ပစ္စတင်ချောင်းများ၊ အလုံအလောက်များနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာသံမဏိများ အပါအဝင် အဓိကအစိတ်အပိုင်းများကို တပ်ဆင်ခြင်းမပြုမီ စစ်ဆေးပါ။
3. တိကျမှုစက်စက်- Cylinder bores, piston rods နှင့် guide components များကို လိုအပ်သော dimensional tolerances အရ စက်ဖြင့် ပြီးသွားပါသည်။
4. ဟိုက်ဒရောလစ် တပ်ဆင်ခြင်း။- ဟိုက်ဒရောလစ် ပါဝါယူနစ်များ၊ အဆို့ရှင်များ၊ ပိုက်များနှင့် ထိန်းချုပ်မှု အစိတ်အပိုင်းများကို စုစည်းထားပြီး ဖိအားတည်ငြိမ်မှုနှင့် ယိုစိမ့်မှုများအတွက် စစ်ဆေးထားသည်။
5. စက်ပိုင်းဆိုင်ရာ ချိန်ညှိမှု- ပုံဆွဲနေစဉ်အတွင်း တည်ငြိမ်သောရွေ့လျားမှုကို ထိန်းသိမ်းရန် ပင်မဆလင်ဒါ၊ ဆွဲရထားနှင့် လမ်းညွှန်စနစ်တို့ကို စုစည်းကာ ချိန်ညှိထားသည်။
6. လျှပ်စစ်နှင့် PLC ပေါင်းစပ်မှု- ထိန်းချုပ်မှုစနစ်ကို စက်ဖွဲ့စည်းပုံနှင့် လိုအပ်သော ပုံဆွဲစက်ဝန်းအတိုင်း ပရိုဂရမ်ရေးဆွဲထားသည်။
7. Load စမ်းသပ်ခြင်း။- နမူနာများကို ပေးဆောင်သည့် ဖောက်သည်ပစ္စည်းစမ်းသပ်မှုဖြင့် သတ်မှတ်ထားသော ဝန်အခြေအနေအောက်တွင် စက်လည်ပတ်မှုကို စစ်ဆေးသည်။
8. နောက်ဆုံးစစ်ဆေးခြင်း။- ဟိုက်ဒရောလစ်ဖိအား၊ ရွေ့လျားမှု၊ လျှပ်စစ်လုပ်ဆောင်ချက်များ၊ ဘေးကင်းရေးကိရိယာများ၊ အတိုင်းအတာနှင့် ယေဘုယျစက်အခြေအနေများကို ပို့ဆောင်ခြင်းမပြုမီ စစ်ဆေးပါ။
9. ထုပ်ပိုးတင်ပို့ခြင်း။- မတင်မီတွင် ပါဝင်ပစ္စည်းများကို အစိုဓာတ်၊ သံချေးတက်မှုနှင့် သယ်ယူပို့ဆောင်ရေး ပျက်စီးခြင်းမှ ကာကွယ်ထားသည်။
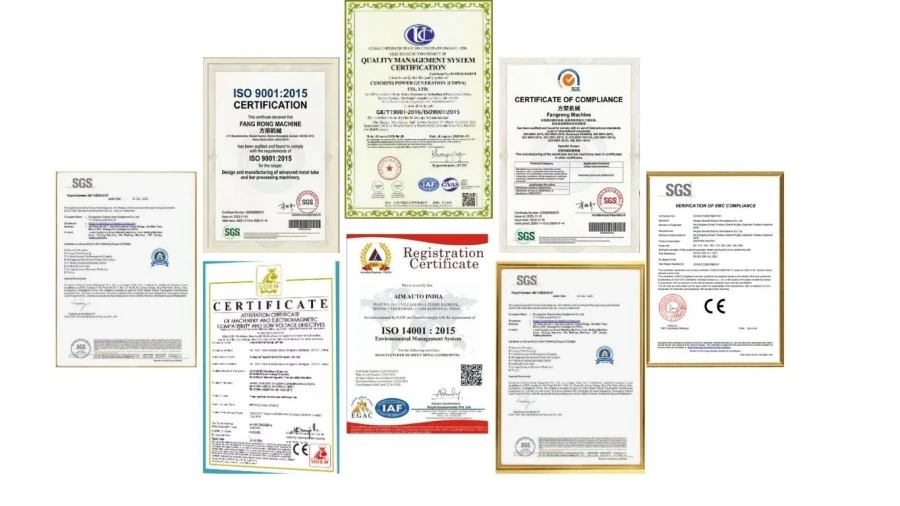
ISO 9001:2015- သက်ဆိုင်ရာ ဒီဇိုင်း၊ ထုတ်လုပ်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် ဝန်ဆောင်မှုလုပ်ငန်းများကို အကျုံးဝင်သော အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ်UQ231211R1.
အီး— စက်ယန္တရားဘေးကင်းရေးလိုအပ်ချက်များအတွက် Standard စက်ဖွဲ့စည်းပုံများကို CE ကိုက်ညီမှုစာရွက်စာတမ်းများနှင့်အတူ ပံ့ပိုးပေးနိုင်ပါသည်။ တိကျသောကြေငြာချက်နှင့် ဘေးကင်းရေးပုံစံဖွဲ့စည်းပုံကို အတည်ပြုသင့်သည် ။
SGS စစ်ဆေးခြင်း။- ပို့ဆောင်ခြင်းမပြုမီ သီးခြားအတည်ပြုချက်လိုအပ်သော ဖောက်သည်များအတွက် ပြင်ပမှစစ်ဆေးခြင်းကို စီစဉ်နိုင်သည်။
မူပိုင်ခွင့်များ- FangRong သည် တီထွင်မှုမူပိုင်ခွင့် ၃၂ ခုနှင့် ပုံဆွဲကိရိယာအစိတ်အပိုင်းများနှင့် ကိရိယာတန်ဆာပလာစနစ်များဆိုင်ရာ မူပိုင်ခွင့်များအပါအဝင် အသုံးဝင်မှုမော်ဒယ်မူပိုင်ခွင့် 100 ကျော်ကို အစီရင်ခံပါသည်။
စက်အား သံချေးတက်ခြင်းမှ ကာကွယ်ခြင်း၊ အစိုဓာတ်ကာကွယ်ခြင်းနှင့် အဓိကအစိတ်အပိုင်းများအတွက် သင့်လျော်သော သစ်သားထုပ်ပိုးခြင်းတို့ဖြင့် ပို့ကုန်သယ်ယူပို့ဆောင်ရေးအတွက် ပြင်ဆင်ထားပါသည်။ ကွန်တိန်နာတင်ခြင်းနှင့် ဆိုက်တပ်ဆင်ခြင်းဆိုင်ရာ လိုအပ်ချက်များအရ ကြီးမားသော ဟိုက်ဒရောလစ်နှင့် စက်ပိုင်းဆိုင်ရာ တပ်ဆင်မှုများကို သီးခြားစီ တင်ပို့နိုင်ပါသည်။
quotation အတွက်၊ နောက်ဆုံး ပို့ဆောင်ရေးနည်းလမ်း၊ ထုပ်ပိုးမှုပုံစံ၊ ထွက်ခွာသည့်ဆိပ်ကမ်းနှင့် Incoterm ကို ဦးတည်ရာ၊ စက်အရွယ်အစားနှင့် အမိန့်ဖွဲ့စည်းပုံများအလိုက် အတည်ပြုသင့်သည်။
စံလျှောက်လွှာကကြေးနီနှင့် အလူမီနီယမ် ဘတ်စ်ဘားများ. ကြေးနီသတ္တုစပ်များ၊ အလူမီနီယမ်သတ္တုစပ်များနှင့် အခြားသတ္တုမဟုတ်သောပစ္စည်းများကိုလည်း ပစ္စည်းအခြေအနေ၊ ဆွဲအားနှင့် ကိရိယာတန်ဆာပလာများ သင့်လျော်သည့်အခါတွင်လည်း ထည့်သွင်းစဉ်းစားနိုင်ပါသည်။ မော်ဒယ်မရွေးချယ်မီ ပစ္စည်းအဆင့်ကို ပေးသင့်သည်။
ဖော်ပြထားသော မော်ဒယ်အကွာအဝေးသည် အကျယ်များကို အကျုံးဝင်သည်။15 မှ 400 မီလီမီတာနှင့်အထူထံမှ2 မှ 30 မီလီမီတာမော်ဒယ်ပေါ် မူတည်၍ အတိအကျအကွာအဝေးနှင့်အတူ။ FR-100T သည် 30-400 မီလီမီတာ အကျယ်နှင့် 3-30 မီလီမီတာ အထူကို ဖုံးအုပ်ထားသည်။
ကြေးနီ သို့မဟုတ် အလူမီနီယမ် ဘတ်စ်ဘားတိုင်းနှင့် သက်ဆိုင်သည့် လျှော့စျေးတစ်ခုမျှ မရှိပါ။ လက်တွေ့လျှော့ချခြင်းသည် ပစ္စည်းအဆင့်နှင့် အခြေအနေ၊ စတင်ခြင်းနှင့် နောက်ဆုံးအပိုင်း၊ သေဆုံးသည့် ဂျီသြမေတြီ၊ ချောဆီနှင့် လိုအပ်သော စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများပေါ်တွင် မူတည်သည်။ ပိုကြီးသော စုစုပေါင်းလျှော့ချမှုအတွက်၊ ပုံအများအပြားကို ဖြတ်သန်းခွင့်နှင့် အလယ်အလတ် ခွဲခြမ်းစိတ်ဖြာရန် လိုအပ်နိုင်သည်။
ဟုတ်ကဲ့။ အအေးပုံသဏ္ဍာန်သည် ယေဘုယျအားဖြင့် အလုပ်မာကျောခြင်းမှတစ်ဆင့် မာကျောမှုနှင့် ခိုင်ခံ့မှုကို တိုးစေသည်။ ပြောင်းလဲမှုအဆင့်သည် လျှော့ချခြင်းနှင့် စတင်သည့် ပစ္စည်းအခြေအနေပေါ်တွင် မူတည်သည်။ တိကျသော ဆန့်နိုင်အား၊ မာကျောမှု သို့မဟုတ် ရှည်လျားမှု လိုအပ်ပါက၊ ပုံဆွဲချိန်ဇယားကို ပစ်မှတ်စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများ ပတ်လည်တွင် ဒီဇိုင်းထုတ်သင့်သည်။
ပုံဆွဲခြင်းသည် မျက်နှာပြင်အခြေအနေ သိသိသာသာ တိုးတက်လာနိုင်သော်လည်း နောက်ဆုံးရလဒ်သည် ဝင်လာသော မျက်နှာပြင်၊ အရည်အသွေး၊ သေဆုံး ဂျီသြမေတြီနှင့် ချောဆီအပေါ်တွင်လည်း မူတည်ပါသည်။ ပုံဆွဲစက်သည် မူလမျက်နှာပြင်အောက်ရှိ နက်နဲသောချို့ယွင်းချက်များကို ဖယ်ရှားနိုင်မည်မဟုတ်ပေ။
ပြီးဆုံးသွားသော busbar width ကိုသာ ရွေးချယ်မည့်အစား လိုအပ်သော ပုံဆွဲအားကို နှိုင်းယှဉ်ပါ။ စတင်ခြင်းနှင့် ပစ်မှတ်အတိုင်းအတာများ၊ ပစ္စည်းအဆင့်နှင့် လျှော့ချရေးအချိန်ဇယားကို ပေးပါ။ FangRong သည် ခန့်မှန်းခြေဆွဲအားကို တွက်ချက်နိုင်ပြီး သင့်လျော်သော မော်ဒယ်ကို အကြံပြုနိုင်သည်။
အမှတ်2-12 m/minအတိုင်းအတာသည် မဖြစ်မနေ ထုတ်လုပ်မှုအမြန်နှုန်းမဟုတ်ဘဲ ချိန်ညှိနိုင်သော လည်ပတ်မှုအကွာအဝေးတစ်ခုဖြစ်သည်။ သင့်လျော်သောဆက်တင်သည် အပိုင်းဂျီသြမေတြီ၊ လျှော့ချရေး၊ ပစ္စည်း၊ ချောဆီ၊ သေဆုံးအခြေအနေနှင့် လိုအပ်သော မျက်နှာပြင်အရည်အသွေးတို့အပေါ် မူတည်သည်။ ပြီးပြည့်စုံသော လုပ်ငန်းစဉ်သည် တည်ငြိမ်သော ပုံဆွဲမှု အခြေအနေများကို ထိန်းသိမ်းထားနိုင်မှသာ ပိုမိုမြန်နှုန်းမြင့်သည် ။
ဟုတ်ကဲ့။ ပြီးသွားသော busbar သည် လေးကို သို့မဟုတ် လှည့်ခြင်း၏ ထပ်လောင်းထိန်းချုပ်မှု လိုအပ်သောအခါတွင် ရွေးချယ်နိုင်သော ဖြောင့်ယူနစ်ကို ပေါင်းစပ်နိုင်သည်။ အစာကျွေးခြင်းနှင့် အခြားသော ရေအောက်ပိုင်း ကိုင်တွယ်ခြင်းဆိုင်ရာ ကိရိယာများကိုလည်း ထုတ်လုပ်မှုပုံစံအတိုင်း ထည့်သွင်းစဉ်းစားနိုင်သည်။
ပုံမှန်စက်ဖွဲ့စည်းပုံတွင် ဟိုက်ဒရောလစ်ပုံဆွဲစနစ်၊ ပင်မဆလင်ဒါ၊ ဆွဲရထား၊ သေကိုင်ဆောင်ထားသူ၊ ဟိုက်ဒရောလစ်ပါဝါယူနစ်နှင့် PLC/HMI ထိန်းချုပ်မှုစနစ်တို့ ပါဝင်သည်။ တိကျသော busbar အရွယ်အစားအတွက် ကိရိယာကို ဖောက်သည်၏ အစနှင့် ပြီးဆုံးသည့်အပိုင်းများပေါ်တွင် မူတည်၍ သေဆုံးသည့်အတိုင်းအတာများသည် သီးခြားစီ အတည်ပြုသင့်သည်။
ပေးပါ။ပစ္စည်းအဆင့်၊ စတင်သော အကျယ်နှင့် အထူ၊ အချောထည် နှင့် အထူ၊ လိုအပ်သော ပုံဆွဲ အရှည်၊ ဖြတ်သန်းခွင့် အရေအတွက်၊ ပစ်မှတ်ထွက်ရှိမှုနှင့် ရရှိနိုင်သော စက်ရုံမှ ပါဝါထောက်ပံ့မှု. ပုံဆွဲခြင်း သို့မဟုတ် အပိုင်းဖြတ်ပိုင်းပုံဆွဲခြင်းသည် စံမဟုတ်သော ပရိုဖိုင်များအတွက်လည်း အသုံးဝင်ပါသည်။
FR-series သည် ထိရောက်သော ပုံဆွဲအရှည်ကို အသုံးပြုသည်။6-12 မီတာ. အင်ဂျင်နီယာ ဒီဇိုင်းအတွင်း ပိုရှည်သည် သို့မဟုတ် အပလီကေးရှင်းအလိုက် ပုံဆွဲအရှည်များကို အကဲဖြတ်နိုင်ပါသည်။
ပုံမှန်မော်ဒယ်များသည် ယေဘုယျအားဖြင့် ခန့်မှန်းခြေအားဖြင့် လိုအပ်သည်။30-60 ရက်ပိုကြီးသော သို့မဟုတ် စိတ်ကြိုက်စက်များ လိုအပ်နိုင်သော်လည်း၊60-90 ရက်. ကိရိယာတန်ဆာပလာ၊ အလိုအလျောက်စနစ်၊ စက်အရွယ်အစားနှင့် စက်ရုံအလုပ်ချိန်တို့သည် ထုတ်လုပ်မှုအချိန်ကို ထိခိုက်စေနိုင်သောကြောင့် အတည်ပြုထားသော ပို့ဆောင်ချိန်ကို ကိုးကားချက်တွင် ဖော်ပြသင့်သည်။ ယူဆရမည့်အစား အမြန်ပို့ဆောင်ခြင်းကို ဖြစ်ရပ်တစ်ခုပြီးတစ်ခု အတည်ပြုသင့်သည်။
စံနှုန်းဖြင့် စီးပွားဖြစ် စီစဉ်ပေးသည်။အမိန့်အတည်ပြုပြီးနောက် 30% စပေါ်ငွေနှင့် 70% စက်ရုံလက်ခံမှုစမ်းသပ်ပြီးနောက်တင်ပို့ခြင်းမပြုမီ. သီးခြားပရောဂျက်များအတွက် အစားထိုးအသုံးအနှုန်းများကို ဆွေးနွေးနိုင်ပါသည်။
အာမခံကာလသည် စံနှုန်းဖြစ်သည်။ခန့်အပ်ခြင်းမှ ၁၂ လ. အာမခံအကျုံးဝင်မှုနှင့် ချန်လှပ်ထားမှုများကို နောက်ဆုံးအရောင်းစာချုပ်တွင် အတည်ပြုရပါမည်။
ဟုတ်ကဲ့။ FangRong သည် တပ်ဆင်မှုကြီးကြပ်မှု၊ ခန့်အပ်မှုဆိုင်ရာ ပံ့ပိုးကူညီမှုနှင့် အော်ပရေတာသင်တန်းများကို ပံ့ပိုးပေးသည်။ စက်တွင်း လေ့ကျင့်ရေးသည် ပုံမှန်အားဖြင့် စက်လည်ပတ်မှု၊ သေဆုံးမှုပြောင်းလဲခြင်း၊ ပုံမှန်ထိန်းသိမ်းခြင်းနှင့် အခြေခံအမှားရှာဖွေခြင်းတို့ကို အကျုံးဝင်ပါသည်။ မတပ်ဆင်မီ ဖောင်ဒေးရှင်းပုံဆွဲခြင်းနှင့် ကျောက်ဆူးဘောင်အပြင်အဆင်များကို ပံ့ပိုးပေးနိုင်ပါသည်။
ဟုတ်ကဲ့။ လက်တွေ့ကျသောနေရာတွင်၊ ဖောက်သည်နမူနာများကို စက်ရုံစမ်းသပ်မှုတွင် အသုံးပြုနိုင်သည်။ busbar အပိုင်းသည် ကြီးမားသော၊ စံမဟုတ်သော၊ သို့မဟုတ် ဖောက်သည်သည် သီးခြားအတိုင်းအတာ၊ မျက်နှာပြင် သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ လိုအပ်ချက်များရှိသည့်အခါ ၎င်းသည် အထူးအသုံးဝင်သည်။
သက်ဆိုင်ရာ စံစက်ဖွဲ့စည်းပုံများ အတွက် CE စာရွက်စာတမ်းကို ပံ့ပိုးပေးနိုင်ပါသည်။ စက်ယန္တရား ညီညွတ်မှုသည် အမှန်တကယ် စက်ဖွဲ့စည်းပုံနှင့် ဦးတည်ရာ စျေးကွက်ပေါ်တွင် မူတည်သောကြောင့်၊ သက်ဆိုင်သည့် ကြေငြာချက်၊ ဘေးကင်းရေး ကိရိယာများနှင့် စာရွက်စာတမ်းများကို အမိန့်မချမီ အတည်ပြုသင့်သည်။
ဟုတ်ကဲ့။ ကြေးနီ သို့မဟုတ် အလူမီနီယံအဆင့်၊ စတင်သည့်အပိုင်း၊ ပစ်မှတ်အပိုင်းနှင့် လိုအပ်သော လုပ်ငန်းစဉ်ကို ပေးပါ။ FangRong သည် ပုံဆွဲအားကို အကဲဖြတ်ရန်၊ သင့်လျော်သော FR-series မော်ဒယ်ကို ရွေးချယ်ရန်နှင့် သင့်လျော်သော လျှော့ချရေးနှင့် ကိရိယာဖွဲ့စည်းမှုပုံစံကို အကြံပြုရန် ဤဘောင်များကို အသုံးပြုနိုင်သည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်