ထုတ်ကုန်များ
ထုတ်ကုန်များ

ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။

ထုတ်ကုန်များ
ပြောင်းပြန် ကွိုင်ဆွဲစက်
  • ပြောင်းပြန် ကွိုင်ဆွဲစက်ပြောင်းပြန် ကွိုင်ဆွဲစက်
  • ပြောင်းပြန် ကွိုင်ဆွဲစက်ပြောင်းပြန် ကွိုင်ဆွဲစက်
  • ပြောင်းပြန် ကွိုင်ဆွဲစက်ပြောင်းပြန် ကွိုင်ဆွဲစက်

ပြောင်းပြန် ကွိုင်ဆွဲစက်

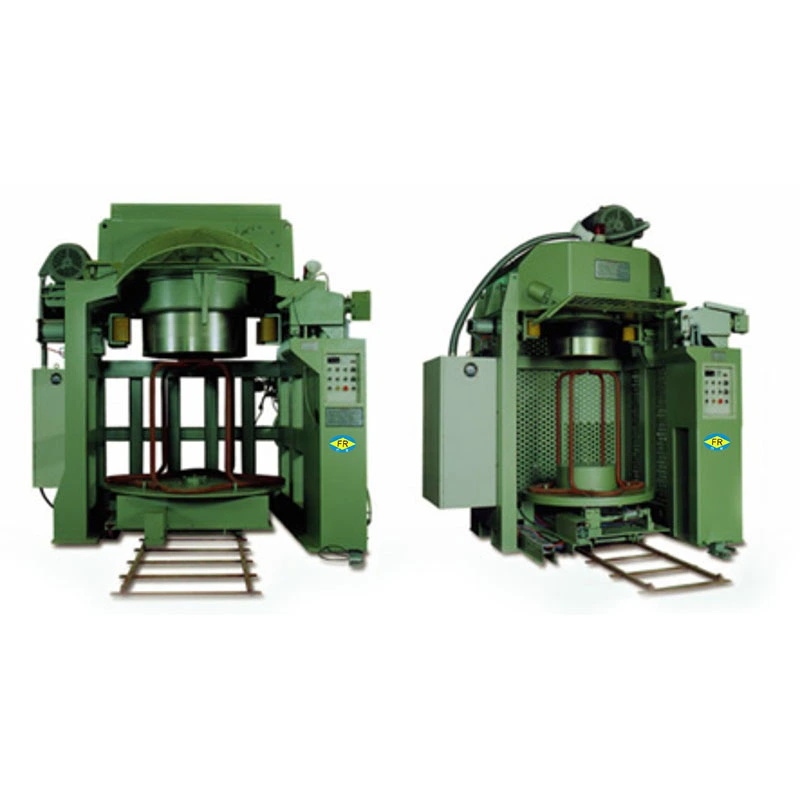
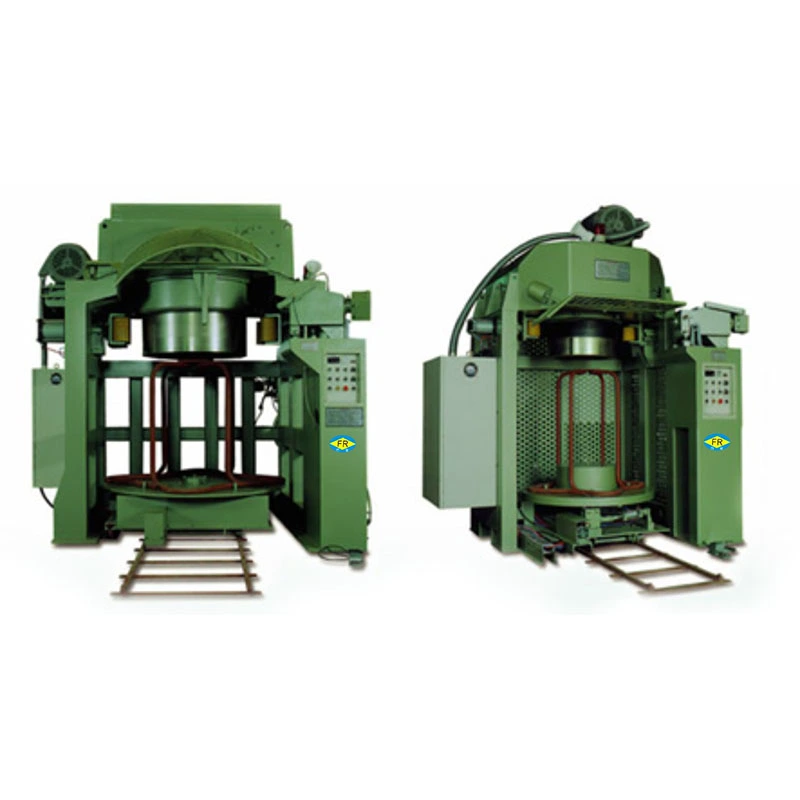
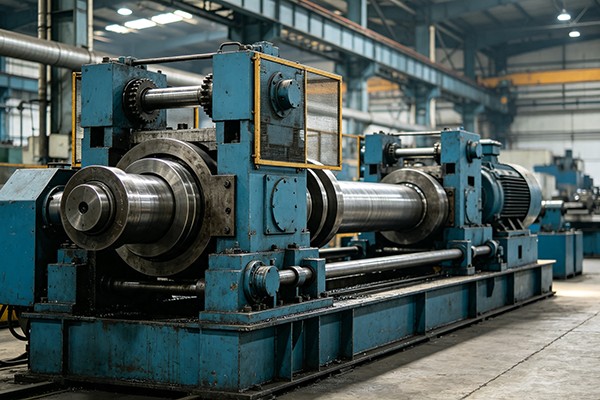
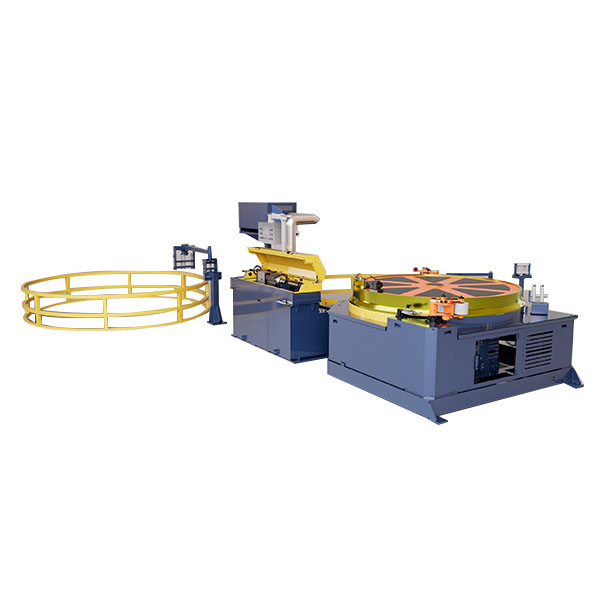
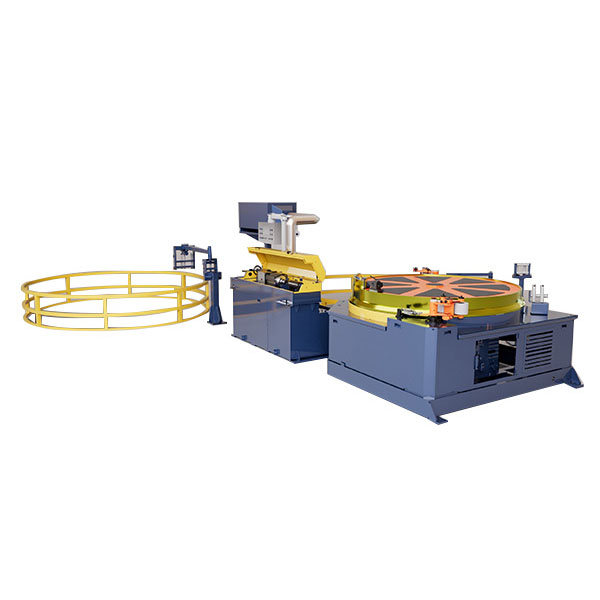
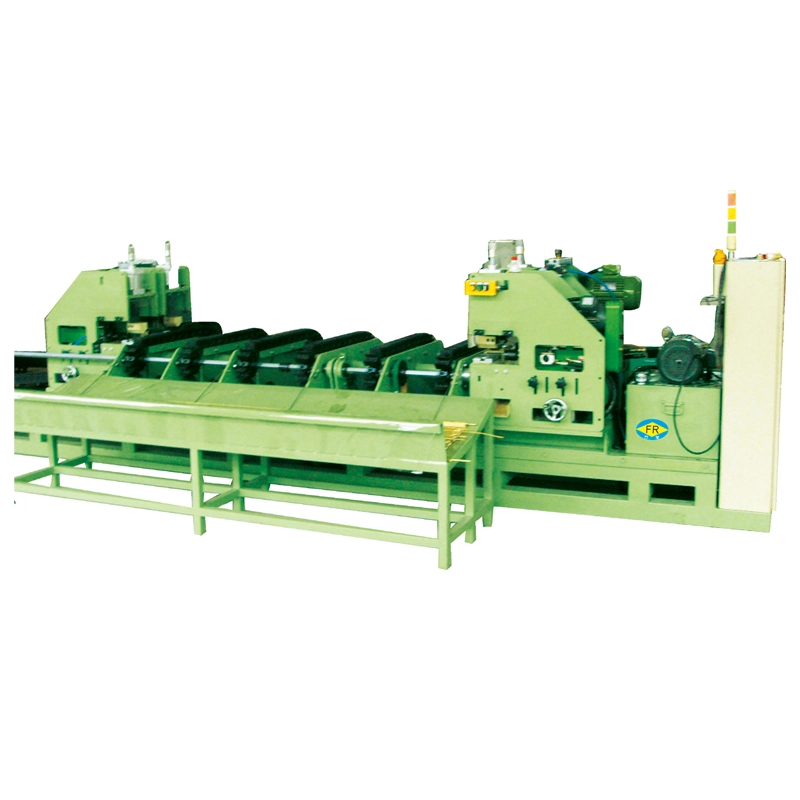
ဟိပြောင်းပြန် ကွိုင်ဆွဲစက်ပေါင်းစပ်စဉ်ဆက်မပြတ်ဆွဲခြင်းနှင့် coilingကြေးနီ၊ အလူမီနီယမ်၊ သံမဏိနှင့် ကာဗွန်သံမဏိပြွန် သို့မဟုတ် ဝါယာကြိုးများအတွက်။ ပုံဆွဲခြင်းအမြန်နှုန်းနှင့်အတူ400 m/minနှင့် tube အချင်းများ3-25 မီလီမီတာဖြတ်တောက်ခြင်း၊ ကိုင်တွယ်ခြင်းနှင့် အလယ်အလတ်သိုလှောင်မှုကို လျှော့ချပေးသည်။ ကွိုင်ဒရမ်တွေကနေ ပါဝင်ပါတယ်။250-2200 မီလီမီတာ. ကြိမ်နှုန်းထိန်းချုပ်ထားသော အမြန်နှုန်းစည်းမျဉ်းသည် တည်ငြိမ်သောဆွဲတင်းအားနှင့် မျက်နှာပြင်အရည်အသွေးကို ထိန်းသိမ်းပေးသည်။ အတွက် သင့်တော်ပါသည်။HVAC၊ ရေခဲသေတ္တာ၊ လျှပ်စစ်၊ မော်တော်ကား၊ နှင့် ဆေးဘက်ဆိုင်ရာပြွန်ထုတ်လုပ်မှု။

အဆင့်သတ်မှတ်ချက်: 5.0
(အဆင့်သတ်မှတ်ချက် Count: 1)

ဟိပြောင်းပြန် ကွိုင်ဆွဲစက်အချောထည်ပစ္စည်းများသည် ပုံဆွဲမျဉ်းကို ကွိုင်ပုံစံဖြင့် ချန်ထားရန်လိုအပ်သည့် သတ္တုပြွန်များနှင့် ဝါယာကြိုးများကို စဉ်ဆက်မပြတ်ဆွဲရန်အတွက် ဒီဇိုင်းထုတ်ထားသည်။ ပုံသေအလျားရှိသည့် ပစ္စည်းနှင့်အလုပ်လုပ်သော သမားရိုးကျ drawbench နှင့်မတူဘဲ၊ ပြောင်းပြန်ဖွဲ့စည်းမှုပုံစံသည် ထုတ်လုပ်မှုလိုင်းတစ်ခုတွင် ပုံဆွဲခြင်း၊ ထုတ်ယူခြင်းနှင့် ကွိုင်ကိုင်တွယ်ခြင်းတို့ကို ပေါင်းစပ်ထားပြီး ကြေးနီ၊ အလူမီနီယမ်၊ သံမဏိ၊ ကာဗွန်သံမဏိနှင့် သတ္တုစပ်ပစ္စည်းများတွင် တာရှည်ထုတ်ကုန်များအတွက် သင့်လျော်သည်။

FR-D စီးရီးသည် overhead drive နှင့် downward-facing coil အစီအစဉ်ကို အသုံးပြုသည်။ ဤအပြင်အဆင်သည် ကွိုင်လက်ခံရရှိသည့်နေရာကို အောက်တွင်ထားရှိပြီး ထုတ်လုပ်မှုတွင် မကြာခဏ ကွိုင်ပြောင်းလဲမှုများ၊ ရှည်လျားသောအဆက်မပြတ်အရှည်များ သို့မဟုတ် လိုင်းအမြန်နှုန်းမြင့်ရန် လိုအပ်သည့်နေရာတွင် အထူးအသုံးဝင်သည်။ မော်ဒယ်နှင့် ပစ္စည်းပေါ်မူတည်၍ စီးရီးသည် အချင်းများကို ဖုံးအုပ်ထားသည်။3 မီလီမီတာမှ 25 မီလီမီတာဒရမ်အချင်းတို့မှ၊250 mm မှ 2200 mmနှင့် အများဆုံး ဖော်ပြထားသော မြန်နှုန်းများအထိ400 m/min.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

Inverted Drawbench သည် အဓိပ္ပါယ်ရှိလာသောအခါ

ပြောင်းပြန်ဆွဲမျဉ်းကို အသုံးပြုရခြင်း၏ အဓိကအကြောင်းအရင်းမှာ စက်တိမ်းညွှတ်ခြင်းမဟုတ်ပါ။ ထုတ်လုပ်ရန် လိုအပ်ပါသည်။ရှည်လျားသော စဉ်ဆက်မပြတ် အရှည်များသည် ပစ္စည်းကို ဖြောင့်တန်းစွာ အပိုင်းပိုင်းများအဖြစ် ထပ်ခါတလဲလဲ ဖြတ်တောက်ခြင်းမပြုဘဲ. downstream process တွင်လည်း coil-feed material ကိုအသုံးပြုသောအခါ အလယ်အလတ်ကိုင်တွယ်မှုကို လျှော့ချနိုင်သည်။

ဖွဲ့စည်းမှုပုံစံသည် အထူးသဖြင့် သက်ဆိုင်ရာ-

ကြေးနီနှင့် အလူမီနီယမ်ပြွန်များHVAC၊ refrigeration နှင့် heat-exchanger ထုတ်လုပ်မှုအတွက် မြင့်မားသောလိုင်းအမြန်နှုန်းနှင့် စဉ်ဆက်မပြတ် coiling တို့သည် အရေးကြီးပါသည်။

အချင်းသေးငယ်သော သံမဏိပြွန်များဆေးဘက်ဆိုင်ရာ၊ ကိရိယာတန်ဆာပလာ သို့မဟုတ် အရည်-ထိန်းချုပ်မှု အစိတ်အပိုင်းများအတွက် ထိန်းချုပ်ထားသော ပုံဆွဲခြင်းနှင့် ကွိုင်ပေးပို့ခြင်း လိုအပ်ပါသည်။

သံမဏိနှင့်အလွိုင်းဝါယာကြိုးများချည်နှောင်ခြင်း၊ အအေးခံခြင်း နှင့် အခြားသော ရေစုန်ဖွဲ့စည်းခြင်း လုပ်ငန်းများအတွက် စဉ်ဆက်မပြတ် အာဟာရအဖြစ် အသုံးပြုသည်။

စက်ကို ပြီးပြည့်စုံသော ထုတ်လုပ်မှုလမ်းကြောင်း၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် အကဲဖြတ်သင့်သည်။ သေဆုံးမှုလျော့ချရေး၊ ချောဆီ၊ ဝင်လာသည့်ပစ္စည်းအခြေအနေ၊ လိုအပ်သည့် နောက်ဆုံးအတိုင်းအတာနှင့် downstream coil လိုအပ်ချက်များအားလုံးသည် လက်တွေ့ကျသော စက်ဖွဲ့စည်းပုံအပေါ် သက်ရောက်မှုရှိသည်။

ရွေးချယ်ရေးလမ်းညွှန်

1. အချောထည်ထုတ်ကုန်ဖြင့် စတင်ပါ။

မော်ဒယ်ကို မရွေးချယ်မီ နောက်ဆုံး အပြင်အချင်း၊ နံရံအထူ၊ ပစ္စည်းအဆင့်နှင့် လိုအပ်သော ကွိုင်အလေးချိန်ကို သတ်မှတ်ပါ။ ထုတ်လုပ်မှုလုပ်ငန်းအများစုသည် အရွယ်အစားသေးငယ်ပါက အများဆုံးအချင်းအလိုက် ရွေးချယ်ထားသော ပြောင်းပြန်ကွိုင်ဆွဲစက်သည် မလိုအပ်ဘဲ ကြီးမားနိုင်သည်။

2. စတင်အရွယ်အစားနှင့် လျှော့ချရေးတို့ကို ကိုက်ညီပါ။

စတင်သည့်ပြွန် သို့မဟုတ် ဝါယာကြိုးအချင်းသည် ပုံဆွဲခြင်းလျှော့ချခြင်းနှင့် လိုအပ်သောဆွဲအားကို ဆုံးဖြတ်သည်။ Tube အသုံးချမှုများအတွက် နံရံအထူနှင့် အတွင်းပိုင်းကိရိယာတန်ဆာပလာများကိုလည်း ထည့်သွင်းစဉ်းစားရန် လိုအပ်ပါသည်။ အရွယ်အစားအများအပြားကို တစ်ကြောင်းတည်းတွင် ထုတ်လုပ်ပါက အကြီးဆုံးထုတ်ကုန်တစ်ခုတည်းထက် ပြီးပြည့်စုံသောအရွယ်အစားကို ပေးဆောင်ပါ။

3. ထုတ်ကုန်နှင့် Coil မှ Drum Diameter ကို ရွေးပါ။

ဒရမ်အချင်းသည် ထုတ်ယူထားသော ထုတ်ကုန်၏ ကွေးညွှတ်မှုအခြေအနေနှင့် ရရှိနိုင်သော ကွိုင်စွမ်းရည်အပေါ် သက်ရောက်မှုရှိသည်။ ပိုကြီးသောဒရမ်များသည် ယေဘုယျအားဖြင့် သေးငယ်သောကွေးညွှတ်မှုအချင်းဝက်ကို သည်းမခံနိုင်သော ထုတ်ကုန်များအတွက် သို့မဟုတ် ပိုလေးသောကွိုင်များလိုအပ်သော အပလီကေးရှင်းများအတွက် ပိုမိုသင့်လျော်ပါသည်။ မှန်ကန်သောအရွယ်အစားကို tube အချင်း၊ ပစ္စည်းဂုဏ်သတ္တိများနှင့် ပစ်မှတ်ကွိုင်အလေးချိန်တို့နှင့်အတူ ဆုံးဖြတ်သင့်သည်။

4. အများဆုံးအဆင့်သတ်မှတ်ထားသော တန်ဖိုးတစ်ခုတည်းမှ မြန်နှုန်းကို မရွေးချယ်ပါနှင့်

သတ်မှတ်ချက်ဇယားရှိ အမြင့်ဆုံးမြန်နှုန်းသည် ပစ္စည်းတိုင်းအတွက် အာမခံချက်ရှိသော ထုတ်လုပ်မှုအမြန်နှုန်းမဟုတ်ဘဲ စက်စွမ်းရည်တစ်ခုဖြစ်သည်။ ကြေးနီနှင့် အလူမီနီယမ်တို့ကို ပုံမှန်အားဖြင့် stainless steel ထက် သိသိသာသာ မြန်နှုန်းမြင့်ဖြင့် စီမံဆောင်ရွက်နိုင်သည်။ ချောဆီ၊ ဂျီသြမေတြီ၊ ဖြတ်သန်းမှု လျှော့ချမှု၊ အအေးခံမှုနှင့် လိုအပ်သော မျက်နှာပြင်အရည်အသွေးသည်လည်း လက်တွေ့အမြန်နှုန်းကို ကန့်သတ်ထားသည်။

5. Downstream လုပ်ငန်းစဉ်ဖြင့် Take-Up System ကို စစ်ဆေးပါ။

အော်ဒါမစမီ လိုအပ်သော ကွိုင်အချင်း၊ ကွိုင်အလေးချိန်နှင့် ကွိုင်အတိုင်းအတာကို အတည်ပြုရပါမည်။ ချောကွိုင်ကို ဖြတ်တောက်ခြင်း၊ ကြိတ်ခွဲခြင်း၊ သန့်ရှင်းရေး သို့မဟုတ် ထုပ်ပိုးခြင်းလိုင်းသို့ တိုက်ရိုက်လွှဲပြောင်းပါက၊ ထုတ်ယူခြင်းအစီအစဉ်ကို ထိုကိုင်တွယ်နည်းနှင့် ကိုက်ညီသင့်သည်။

6. လျှပ်စစ်ဒီဇိုင်းကို အပြီးသတ်ခြင်းမပြုမီ အလိုအလျောက်လုပ်ဆောင်ခြင်းကို သတ်မှတ်ပါ။

အလိုအလျောက်ဖြတ်တောက်ခြင်း၊ ကွပ်ခြင်း၊ ချောဆီ၊ အရှည်ရေတွက်ခြင်း၊ ကွိုင်ပြောင်းလဲခြင်း sequencing နှင့် hydraulic သို့မဟုတ် pneumatic လုပ်ဆောင်ချက်များကို လိုင်းထဲသို့ ပေါင်းစည်းနိုင်သည်။ စက်ပြီးစီးပြီးနောက်တွင် ထည့်သွင်းမည့်အစား အင်ဂျင်နီယာလုပ်ငန်းအတွင်း ဤလိုအပ်ချက်များကို သတ်မှတ်ပေးသင့်သည်။

ထုတ်လုပ်မှုလိုအပ်ချက် အဓိကရွေးချယ်မှုအချက်
သေးငယ်သောကြေးနီ သို့မဟုတ် အလူမီနီယမ်ပြွန် အချင်းအတိုင်းအတာ၊ ပုံဆွဲအမြန်နှုန်းနှင့် အအေးခံခြင်း။
ရှည်လျားသောအဆက်မပြတ်ပြွန် ပုံဆွဲတည်ငြိမ်မှု၊ သေဆုံးမှုလျှော့ချရေးနှင့် ထုတ်ယူမှုအစီအစဉ်
သံမဏိပြွန် သို့မဟုတ် ဝါယာကြိုး ပုံဆွဲခြင်းဝန်၊ ချောဆီ၊ အသေဖွဲ့စည်းပုံနှင့် လက်တွေ့အမြန်နှုန်း
လေးလံသောချောကွိုင် ဒရမ်အချင်း၊ ယူ-တက်မော်တာနှင့် ကွိုင်ကိုင်တွယ်မှုစွမ်းရည်
ထုတ်ကုန်အရွယ်အစားမျိုးစုံ အသုံးပြုနိုင်သော အချင်းအကွာအဝေးနှင့် ကိရိယာတန်ဆာပလာပြောင်းလဲမှု လိုအပ်ချက်များ
အလိုအလျောက် ရေအောက်ပိုင်း ထုတ်လုပ်မှု PLC လုပ်ဆောင်ချက်များ၊ အလျားရေတွက်ခြင်းနှင့် ကွိုင်ပြောင်းလဲခြင်း အင်တာဖေ့စ်

FR-D စီးရီး သတ်မှတ်ချက်များ

FR-D အကွာအဝေးတွင် မော်ဒယ်ရှစ်မျိုး ပါဝင်သည်။ အောက်ဖော်ပြပါပုံများသည် စံနမူနာပုံစံဖွဲ့စည်းပုံများဖြစ်သည်။ အမှန်တကယ်ထုတ်လုပ်မှုအမြန်နှုန်းနှင့် သင့်လျော်သောအချင်းသည် ပစ္စည်း၊ လျှော့ချရေး၊ ကိရိယာတန်ဆာပလာနှင့် လုပ်ငန်းစဉ်လိုအပ်ချက်များအပေါ် မူတည်သည်။

မော်ဒယ် မော်တော်ပါဝါ (kW) ဂီယာဘောက်စ် အချင်းအတိုင်းအတာ (မီလီမီတာ) အမြင့်ဆုံးအမြန်နှုန်း (m/min) Drum Diameter (mm) Take-up Motor (kW) Gearbox ကိုယူပါ။
FR-D250 ၅.၅/၇.၅ WPX120 ≤3 80 250 1.1 WPO60
FR-D600 ၁၁/၁၅ KAF87/97 ၃-၆ 150 600 1.5 WPO80
FR-D800 ၁၈.၅/၂၂ KAF97 ၃-၈ 150 800 1.5 WPO80
FR-D1000 ၂၂/၃၇ KAF107 ၃-၁၀ 200 1000 2.2 WPO100
FR-D1200 ၃၇/၄၅ KAF107/127 ၃-၁၂ 200 1200 2.2 WPO100
FR-D1500 ၄၅/၅၅ KAF127 ၃-၁၅ 250 1500 3 WPO120
FR-D1800 ၅၅/၇၅ KAF127/157 ≤20 300 1800 ၃/၅.၅ WPO155
FR-D2200 ၉၀/၁၁၀ KAF167 ≤25 400 2200 ၅.၅/၇.၅ WPO250

အရေးကြီးသည်-စာရင်းသွင်းထားသော အမြင့်ဆုံးအမြန်နှုန်းများသည် ရည်ညွှန်းစက်အဆင့်သတ်မှတ်ချက်များဖြစ်ပြီး stainless steel သို့မဟုတ် အခြားသော စွမ်းအားမြင့်ပစ္စည်းများအတွက် အကြံပြုထားသော လည်ပတ်မှုမြန်နှုန်းအဖြစ် မသတ်မှတ်သင့်ပါ။ နောက်ဆုံးအမြန်နှုန်းကို ပစ္စည်း၊ စတင်အရွယ်အစား၊ လျှော့ချရေးအချိန်ဇယား၊ အသေဒီဇိုင်း၊ ချောဆီနှင့် လိုအပ်သော မျက်နှာပြင်အရည်အသွေးတို့မှ တည်ဆောက်ထားသည်။

ထုတ်လုပ်မှုအပေါ် သက်ရောက်မှုရှိသော ဖွဲ့စည်းမှုအသေးစိတ်

မသေမီအကြို ဖြောင့်တန်းခြင်း။

အဝင်ပြွန် သို့မဟုတ် ဝါယာကြိုးချိန်ညှိမှုကို ပြုပြင်ရန် Drawing မသေဆုံးမီ ချိန်ညှိနိုင်သော cross-roller ဖြောင့်ခြင်းအပိုင်းကို တပ်ဆင်နိုင်သည်။ အဝင်ကွိုင်သည် သိသာထင်ရှားစွာ ကွေးညွှတ်နေချိန် သို့မဟုတ် တသမတ်တည်းသေဆုံးသွားသည့်အခါတွင် အသုံးဝင်သည်။

Forced-Air Drum Cooling

မြန်နှုန်းမြင့် ထုတ်လုပ်မှုအတွက်၊ ပုံဆွဲခြင်းနှင့် ပွတ်တိုက်မှုမှ ထုတ်ပေးသော အပူကို ချောဆီအခြေအနေနှင့် အသေအပူချိန်တို့နှင့်အတူ ထည့်သွင်းစဉ်းစားရပါမည်။ လုပ်ငန်းစဉ်တွင် ထပ်လောင်း အပူစီမံခန့်ခွဲမှု လိုအပ်သည့်နေရာတွင် အတင်း-လေအေးပေးစက် ပါဝင်နိုင်သည်။

Take-Up နှင့် Coil ဖွဲ့စည်းခြင်း။

ယူနစ်သည် အကွေ့အကောက်များသည့် ကိရိယာတစ်ခုသာ မဟုတ်ပါ။ ကွိုင်အချင်း၊ အကွေ့အကောက်အမြန်နှုန်းနှင့် ထုတ်ကုန်လမ်းညွှန်ချက်သည် ကုန်ချောပစ္စည်းများကို မည်ကဲ့သို့ တင်းတင်းကျပ်ကျပ်နှင့် တသမတ်တည်း စီစဉ်ပေးသည်ကို သက်ရောက်မှုရှိသည်။ ထို့ကြောင့် ထုတ်ယူခြင်းဆိုင်ရာ သတ်မှတ်ချက်သည် ချောကွိုင်အလေးချိန်နှင့် ပုံဆွဲပြီးနောက် အသုံးပြုသည့် ကိုင်တွယ်ကိရိယာများနှင့် ကိုက်ညီသင့်သည်။

Die and Lubrication Configuration

Die material, approach geometry နှင့် lubrication ကို workpiece material နှင့် reduction အရ ရွေးချယ်သည်။ ကြေးနီ၊ အလူမီနီယမ်နှင့် သံမဏိစတီးလ်များသည် တူညီသောကိရိယာ သို့မဟုတ် ချောဆီ ကန့်သတ်ဘောင်များကို အလိုအလျောက် အသုံးမပြုသင့်ပါ။

ရိုးရိုးထုတ်လုပ်မှု အသုံးချမှုများ

ကြေးနီနှင့် အလူမီနီယမ် ပြွန်များ

လေအေးပေးစက်၊ ရေခဲသေတ္တာ၊ အပူလဲလှယ်ကိရိယာများ၊ လျှပ်စစ်အစိတ်အပိုင်းများနှင့် အခြားသော ကွိုင်ကျွေးသော အသုံးချပရိုဂရမ်များအတွက် ပြွန်များကို စဉ်ဆက်မပြတ် ရေးဆွဲရာတွင် အသုံးပြုသည်။ လျှော့ချခြင်းနှင့် ချောဆီစနစ် မှန်ကန်စွာ ကိုက်ညီသောအခါတွင် အဆိုပါပစ္စည်းများသည် မြန်နှုန်းမြင့်ထုတ်လုပ်မှုအတွက် သင့်လျော်ပါသည်။

Stainless Steel Tubes များ

သေးငယ်သော တိကျသောပြွန်များ၊ ကိရိယာတန်ဆာပလာများ၊ ဆေးဘက်ဆိုင်ရာ အစိတ်အပိုင်းများနှင့် အရည်ထိန်းချုပ်ခြင်း ထုတ်ကုန်များအတွက် အသုံးပြုသည်။ ကြေးနီနှင့် အလူမီနီယမ်တို့နှင့် နှိုင်းယှဉ်ပါက၊ ယေဘုယျအားဖြင့် stainless steel သည် ဆွဲယူနှုန်း နည်းပါးပြီး ချောဆီ၏ အနီးကပ် ထိန်းချုပ်မှု၊ သေဆုံးမှု နှင့် လျှော့ချရေးတို့ လိုအပ်သည်။

ကာဗွန်သံမဏိနှင့် အလွိုင်းဝိုင်ယာ

စဉ်ဆက်မပြတ် ကွိုင်ဖော်မတ်သည် အေးသောခေါင်းစီးနှင့် တွယ်ကပ်ထုတ်လုပ်ခြင်းကဲ့သို့သော နောက်ဆက်တွဲဖွဲ့စည်းမှုလုပ်ငန်းများသို့ တိုက်ရိုက်ပေးပို့သည့် ဝါယာကြိုးများအတွက် သင့်လျော်သည်။ လိုအပ်သော ပုံဆွဲလမ်းကြောင်းသည် သံမဏိအဆင့်၊ စတင်သော ဝါယာကြိုးအခြေအနေနှင့် နောက်ဆုံးအချင်းပေါ်မူတည်သည်။

ထုတ်လုပ်မှုနှင့် စက်ရုံစမ်းသပ်ခြင်း။

FangRong Inverted Coil Drawing Machine Factory

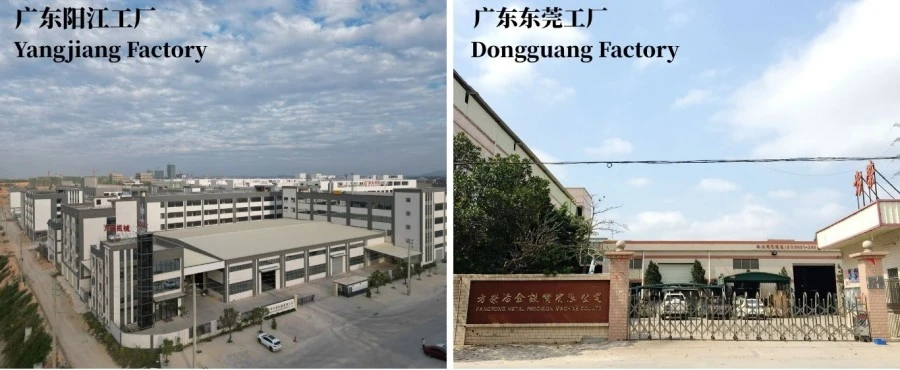
FangRong သည် 1998 ခုနှစ်ကတည်းက ပုံဆွဲကိရိယာများကို ထုတ်လုပ်ခဲ့ပြီး Dongguan နှင့် Yangjiang တို့တွင် ထုတ်လုပ်မှုဆိုင်ရာ စက်ရုံများကို ဖွင့်လှစ်ခဲ့သည်။ ထုတ်လုပ်မှုနယ်ပယ်တွင် အအေးပုံဆွဲစက်များ၊ ဖြောင့်စက်များနှင့် ဆက်စပ်သတ္တုပုံစံစက်များ ပါဝင်သည်။

ပြောင်းပြန်ပုံဆွဲမျဉ်းအတွက်၊ စက်ရုံစစ်ဆေးခြင်းသည် စဉ်ဆက်မပြတ်လည်ပတ်ခြင်းအပေါ် တိုက်ရိုက်သက်ရောက်မှုရှိသော အစိတ်အပိုင်းများဖြစ်သည်- ဒရမ်ကုန်သွားခြင်း၊ မောင်းနှင်လည်ပတ်မှု၊ ဂီယာဘောက်စ်အခြေအနေ၊ လျှပ်စစ်ထိန်းချုပ်မှု၊ ရွှေ့လျားမှု၊ ဘေးကင်းမှုလုပ်ဆောင်ချက်များနှင့် ချောကွိုင်၏အရည်အသွေးတို့ကို အာရုံစိုက်သည်။

FangRong Drawing Machine Workshop

ထုတ်လုပ်မှုလုပ်ငန်းစဉ်

Inverted Coil Drawing Machine Production Process

အင်ဂျင်နီယာပစ္စည်း၊ အတိုင်းအတာ၊ လျှော့ချရေး၊ မြန်နှုန်း၊ ဒရမ်အရွယ်အစား၊ မှာယူမှုလိုအပ်ချက်များနှင့် အလိုအလျောက်စနစ်တို့ကို အတည်ပြုပါ။

စက်ပြုပြင်ခြင်း-အင်ဂျင်နီယာပုံများနှင့်အညီ ဖရိမ်၊ ဒရမ်၊ ရှပ်များ၊ ဂီယာအစိတ်အပိုင်းများနှင့် အခြားအရေးကြီးသော အစိတ်အပိုင်းများကို ထုတ်လုပ်သည်။

စည်းဝေးပွဲ-ပုံဆွဲ drive၊ ဒရမ်၊ သေတ္တာ၊ ဖြောင့်တန်းခြင်းအပိုင်း၊ ထုတ်ယူခြင်းနှင့် ထိန်းချုပ်မှုစနစ်တို့ကို ပေါင်းစပ်ပါ။

ခန့်အပ်ခြင်းကို ထိန်းချုပ်ရန်-စမ်းသပ်မှု အမြန်နှုန်း စည်းမျဉ်း၊ အလျားရေတွက်မှု၊ လည်ပတ်မှု ယုတ္တိဗေဒ၊ ဘေးကင်းသော ဆားကစ်များနှင့် ရွေးချယ်နိုင်သော အလိုအလျောက် လုပ်ဆောင်ချက်များ။

စက်ရုံစမ်းသပ်ခြင်း-စက်ပိုင်းဆိုင်ရာလှုပ်ရှားမှု၊ လျှပ်စစ်လည်ပတ်မှု၊ ဒရမ်ကုန်သွားမှု၊ ကွိုင်ဖွဲ့စည်းမှုနှင့် စက်တုံ့ပြန်မှုကို သဘောတူညီထားသည့် စမ်းသပ်မှုအခြေအနေအောက်တွင် စစ်ဆေးပါ။

အရည်အသွေး၊ လက်မှတ်နှင့် အစိတ်အပိုင်း ရွေးချယ်မှုများ

Inverted Coil Drawing Machine Certification

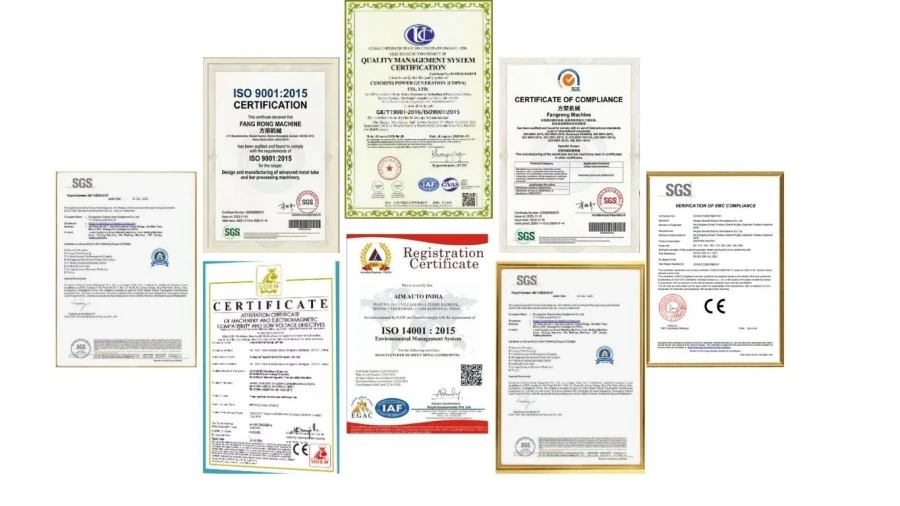
ISO 9001:2015-ဒီဇိုင်း၊ ထုတ်လုပ်မှုနှင့် ဆက်စပ်ဝန်ဆောင်မှုလုပ်ငန်းများကို အကျုံးဝင်သော အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။

CE စာရွက်စာတမ်း-သက်ဆိုင်ရာစျေးကွက်များသို့ ပံ့ပိုးပေးသည့် စက်များအတွက် ဘေးကင်းရေးဆိုင်ရာ ဒီဇိုင်းနှင့် စာရွက်စာတမ်းများကို ပံ့ပိုးပေးနိုင်ပါသည်။

SGS စစ်ဆေးခြင်း-ပြင်ပမှစစ်ဆေးခြင်းကို ဖောက်သည်၏စစ်ဆေးရေးလိုအပ်ချက်အရ စီစဉ်နိုင်သည်။

အစိတ်အပိုင်းရွေးချယ်မှု-မော်တာ၊ ဂီယာဘောက်စ်၊ နူမာတစ်၊ လျှပ်စစ်၊ PLC၊ HMI နှင့် အင်ဗာတာ အမှတ်တံဆိပ်များကို ဘတ်ဂျက်၊ ဒေသဆိုင်ရာ ဝန်ဆောင်မှုရရှိနိုင်မှုနှင့် စီမံကိန်းလိုအပ်ချက်များအရ သတ်မှတ်နိုင်ပါသည်။

ထုပ်ပိုးခြင်းနှင့် ပို့ဆောင်ခြင်း။

Inverted Coil Drawing Machine Packaging

ပြောင်းပြန် ကွိုင်ဆွဲစက် သည် သင့်လျော်သော စက်ပိုင်းဆိုင်ရာ အကာအကွယ်၊ အစိုဓာတ်ကာကွယ်မှုနှင့် သံချေးတက်ခြင်းတို့ကို ကာကွယ်ရေးဖြင့် သင့်လျော်သော စက်ပိုင်းဆိုင်ရာ အကာအကွယ်ဖြင့် တင်ပို့ရန်အတွက် ပြင်ဆင်ထားပါသည်။ ကြီးမားသောပစ္စည်းများကို အင်ဂျင်နီယာအဆင့်တွင် ထည့်သွင်းစဉ်းစားပြီး ထုပ်ပိုးခြင်းနှင့် ရုတ်သိမ်းခြင်းအစီအစဥ်များဖြင့် လိုအပ်သည့် သယ်ယူပို့ဆောင်နိုင်သော ကဏ္ဍများအဖြစ် ပိုင်းခြားထားသည်။

သာမာန်ခဲအချိန်ဖြစ်ပါသည်။စံအသေးစားမော်ဒယ်များအတွက် ရက် 30-60ခန့်မှန်းခြေအားဖြင့်၊ပိုကြီးသော သို့မဟုတ် စိတ်ကြိုက်ဖွဲ့စည်းမှုများအတွက် ရက် 60-90. နောက်ဆုံးအချိန်ဇယားသည် မော်ဒယ်၊ အစိတ်အပိုင်းရွေးချယ်မှု၊ ကိရိယာတန်ဆာပလာနှင့် အလိုအလျောက်လုပ်ဆောင်မှုနယ်ပယ်အပေါ် မူတည်သည်။

အမေးများသောမေးခွန်းများ

FR-D မော်ဒယ်ကို ရွေးချယ်ရန် မည်သည့်အချက်အလက် လိုအပ်သနည်း။

ပစ္စည်းအဆင့်၊ ပြွန် သို့မဟုတ် ဝါယာကြိုးအမျိုးအစား၊ စတင်သည့်အချင်း၊ နောက်ဆုံးအချင်း၊ ပြွန်များအတွက် နံရံအထူ၊ လိုအပ်သော ထုတ်လုပ်မှုအမြန်နှုန်း၊ ပစ်မှတ်ကွိုင်အလေးချိန်နှင့် ရေအောက်ပိုင်း ကိုင်တွယ်မှုနည်းလမ်းတို့ကို ပေးပါ။ ထုတ်ကုန်များစွာသည် စက်တစ်ခုတည်းတွင် အလုပ်လုပ်မည်ဆိုပါက အရွယ်အစား အပိုင်းအခြားကို အပြည့်အစုံပေးပါ။

ဒရမ်အချင်းကို ဘယ်လိုရွေးချယ်သင့်လဲ။

ဒရမ်ကို ထုတ်ကုန်အချင်း၊ ပစ္စည်း၏ခွင့်ပြုထားသောကွေးညွှတ်မှုအခြေအနေ၊ လိုအပ်သောကွိုင်အချင်းနှင့် ကွိုင်အလေးချိန်အလိုက် ရွေးချယ်သင့်သည်။ ပိုကြီးတဲ့ ဒရမ်က အလိုအလျောက် ပိုကောင်းမှာ မဟုတ်ဘူး။ ၎င်းသည် စက်ကိရိယာအရွယ်အစားနှင့် ကုန်ကျစရိတ်ကို တိုးမြင့်စေပြီး ထုတ်ကုန်နှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များကြောင့် မျှတသင့်သည်။

စက်သည် ကြေးနီကဲ့သို့ အမြန်နှုန်းဖြင့် stainless steel ဆွဲနိုင်ပါသလား။

နံပါတ်။ Stainless steel သည် ပုံမှန်အားဖြင့် ၎င်း၏ ပုံသဏ္ဍာန်ကို ခံနိုင်ရည်မြင့်မားပြီး မတူညီသော အပူနှင့် ချောဆီ လိုအပ်ချက်များကြောင့် ပုံဆွဲနှုန်း သိသိသာသာ နိမ့်ကျရန် လိုအပ်ပါသည်။ အမှန်တကယ်အမြန်နှုန်းကို ကြေးနီအဆင့်သတ်မှတ်ထားသည့် အမြင့်ဆုံးမှမဟုတ်ဘဲ ပစ္စည်းအဆင့်၊ လျှော့ချခြင်းနှင့် သေဆုံးမှုပုံစံစနစ်တို့မှ တည်ဆောက်သင့်သည်။

ပြောင်းပြန် ကွိုင်ဆွဲစက် တစ်ခုသည် tube သို့မဟုတ် ဝါယာကြိုးအရွယ်အစားများစွာကို လုပ်ဆောင်နိုင်ပါသလား။

ဟုတ်ပါသည်၊ အရွယ်အစားများသည် ရွေးချယ်ထားသော မော်ဒယ်၏ အသုံးပြုနိုင်သော အကွာအဝေးအတွင်း ကျရောက်နေပြီး သင့်လျော်သော သေဆုံးမှုများနှင့် လုပ်ငန်းစဉ်ဘောင်များကို ရရှိနိုင်ပါသည်။ ကျယ်ပြန့်သောထုတ်ကုန်အကွာအဝေးအတွက်၊ သေဆုံးပြောင်းလဲခြင်းနည်းလမ်း၊ ချောဆီအစီအစဥ်နှင့် အမြန်နှုန်းထိန်းချုပ်မှုအကွာအဝေးကို စက်ရွေးချယ်စဉ်တွင် ထည့်သွင်းစဉ်းစားသင့်သည်။

မော်တာနှင့် ဂီယာဘောက်စ်၏ ရည်ရွယ်ချက်ကား အဘယ်နည်း။

ထုတ်ယူသည့်စနစ်သည် မူလပုံဆွဲဝန်ထက် လက်ခံကွိုင်ကို ထိန်းချုပ်သည်။ ၎င်း၏စွမ်းရည်နှင့် မြန်နှုန်းသည် ကုန်ချောထုတ်ကုန်၊ ကွိုင်အချင်းနှင့် လိုအပ်သော အကွေ့အကောက်အခြေအနေနှင့် ကိုက်ညီရပါမည်။ ပင်မပုံဆွဲဒရိုက်ဗ်သည် လုံလောက်သောပါဝါရှိသော်လည်း အရွယ်အစားသေးငယ်သည့် ထုတ်ယူသည့်စနစ်သည် ကန့်သတ်ချက်တစ်ခု ဖြစ်လာနိုင်သည်။

စက်ရုံလက်ခံချိန်အတွင်း ဘာတွေစမ်းသပ်သင့်လဲ။

ပြီးပြည့်စုံသော ထုတ်လုပ်မှုစမ်းသပ်မှုတစ်ခုအတွက်၊ ပုံဆွဲနှုန်း၊ အတိုင်းအတာ လိုက်လျောညီထွေရှိမှု၊ ဒရမ်လည်ပတ်မှု၊ ပေါင်းစပ်လုပ်ဆောင်မှု၊ ကွိုင်ဖွဲ့စည်းမှု၊ လျှပ်စစ်နှင့် ဘေးကင်းရေးလုပ်ဆောင်ချက်များ၊ ချောဆီနှင့် အအေးပေးစနစ်များကို စစ်ဆေးပါ။ ဖြစ်နိုင်သောအခါတွင်၊ ဖောက်သည်၏အမှန်တကယ်ပြွန် သို့မဟုတ် ဝါယာကြိုးဖြင့်စမ်းသပ်ခြင်းသည် ချွတ်ထားသောစက်စမ်းသပ်မှုတစ်ခုတည်းထက် ပိုမိုအသုံးဝင်သောလက်ခံမှုဆိုင်ရာအကိုးအကားကိုပေးသည်။

စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
  • လိပ်စာ

    NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်

  • အီးမေးလ်

    frsale@dgfangrong.com

သင့်ပစ္စည်း၊ ထုတ်ကုန်သတ်မှတ်ချက်များ၊ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် စက်ပစ္စည်းလိုအပ်ချက်များအကြောင်း ကျွန်ုပ်တို့အား ပြောပြပါ။ FangRong သည် သင့်လျော်သော အအေးပုံဆွဲစက်၊ Drawing Dies၊ Straightening Machine နှင့် သင့်လျှောက်လွှာအတွက် စိတ်ကြိုက်ဖြေရှင်းနည်းများကို ဆွေးနွေးနိုင်ပါသည်။
အဆင့်သတ်မှတ်ချက်:
5.0
သတင်းအကြံပြုချက်များ
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။ ကိုယ်ရေးအချက်အလက်မူဝါဒ
ငြင်းပယ်ပါ။လက်ခံပါတယ်။