Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
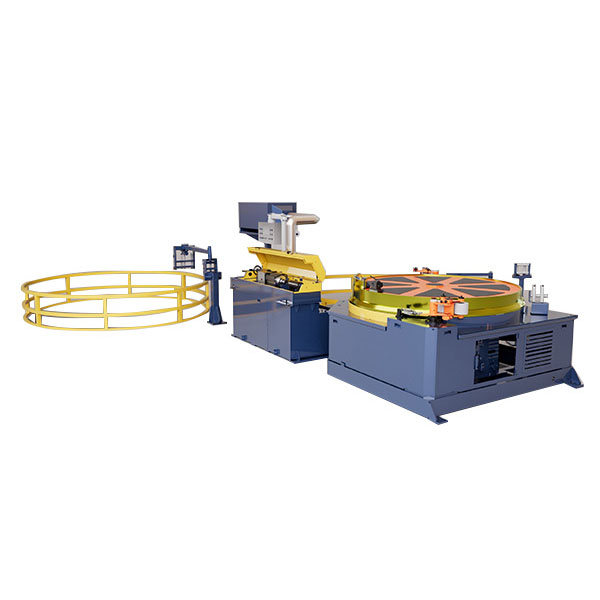
ကြေးဝါ Rotary Swager စက်သည် ကြေးပြွန်များ၊ ကြေးဝါချောင်းများနှင့် အခြားကြေးနီသတ္တုစပ်များ၏ ပြင်ပအချင်းကို လျှော့ချပေးသည်။ ဗိုင်းလိပ်တံသည် လှည့်နေချိန်တွင် အများအပြားသည် အလုပ်ခွင်အနီးတွင် ပိတ်သွားပြီး ပစ္စည်းကို လိုအပ်သော အချင်း သို့မဟုတ် သွယ်သောပုံသဏ္ဍာန်သို့ တဖြည်းဖြည်း လျှော့ချသည်။
ကြေးဝါပြွန်ပုံဆွဲခြင်းအတွက်၊ လျှော့ချထားသောအပိုင်းသည် ပင်မပြွန်ကိုယ်ထည်ရှေ့တွင် ပုံဆွဲသေဆုံးခြင်းသို့ ဝင်ရောက်နိုင်သည့် သေးငယ်သော ဦးဆောင်အဆုံးကို ထောက်ပံ့ပေးသည်။ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်သည် workpiece ကိုအပူမပေးဘဲထိန်းချုပ်ထားသောအဆုံးလျှော့ချရန်လိုအပ်သောအခါ Rotary swaging သည်လည်းသင့်လျော်သည်။
အအေးပုံဆွဲရန်အတွက် ကြေးဝါပြွန်ကို ပြင်ဆင်သောအခါ၊ မူလပြွန်လုံးပတ်သည် ပုံဆွဲသေဆုံးခြင်းမှတစ်ဆင့် တိုက်ရိုက်ဖြတ်သန်းရန် မကြာခဏ ကြီးမားလွန်းသည်။ ထို့ကြောင့် ပြွန်အဆုံးကို ဦးစွာလျှော့ချရန် လိုအပ်သည်။ rotary swager သည် လေဖြတ်ခြင်းတစ်ခုတည်းတွင် ပြီးပြည့်စုံသောအဆုံးကို နှိပ်မည့်အစား အမြောက်အမြား လမ်းကြောင်းများမှ ပစ္စည်းကို လုပ်ဆောင်ခြင်းဖြင့် ဤလုပ်ဆောင်ချက်ကို လုပ်ဆောင်သည်။
ကြေးနီနှင့် ကြေးနီသတ္တုစပ်များ ထုလုပ်ရာတွင် အထူးအသုံးဝင်သောကြောင့် ပစ္စည်းကို ထပ်ခါတလဲလဲ အသေခံခြင်းဖြင့် တဖြည်းဖြည်း လျှော့ချနိုင်သောကြောင့် ဖြစ်သည်။ အော်ပရေတာသည် လိုအပ်သော အဆုံးအချင်းအလိုက် ဖိဒ်နှင့် ဖွဲ့စည်းတည်ဆောက်မှုကို ထိန်းချုပ်နိုင်ပြီး အရှည်ကို လျှော့ချကာ downstream drawing die ကို ထိန်းချုပ်နိုင်သည်။
ကြေးဝါ Rotary Swager စက်နှစ်ခုလုံးသည် ပုံဆွဲရန်အတွက် ပြွန်စွန်းများကို ပြင်ဆင်နိုင်သော်လည်း ၎င်းတို့သည် ပုံစံအမျိုးမျိုးဖြင့် ပစ္စည်းကို ဖန်တီးသည်။ ပိုမိုကောင်းမွန်သောရွေးချယ်မှုသည် ပြွန်အရွယ်အစား၊ ပစ္စည်းအခြေအနေ၊ လိုအပ်သော ဂျီသြမေတြီ၊ ထုတ်လုပ်မှုပမာဏနှင့် လိုအပ်သော လျှော့ချမှုပမာဏတို့အပေါ် မူတည်ပါသည်။
| နှိုင်းယှဉ်ခြင်း။ | Rotary Swager | ဟိုက်ဒရောလစ်ညွှန်စက် |
| ဖွဲ့နည်း | လှည့်ခြင်းဖြင့် ထပ်ခါထပ်ခါ radial hammering သည် သေဆုံးသည်။ | ဟိုက်ဒရောလစ် ဆလင်ဒါများ ဖိမိခြင်း သည် workpiece ဆီသို့ သေဆုံးသည်။ |
| ရိုးရိုးလျှောက်လွှာ | Tube end လျှော့ချခြင်း၊ ချွန်ချွန်စွန်းများ၊ အချင်းလျှော့ချခြင်း။ | လေးလံသော ပြွန်အဆုံး ဖွဲ့စည်းခြင်းနှင့် ပိုကြီးသော လျှော့ချရေး လုပ်ငန်းများ |
| ပစ္စည်း သင့်လျော်မှု | ကြေးနီ၊ ကြေးနီနှင့် အခြားသတ္တုမဟုတ်သော သတ္တုစပ်များ | ကြေးဝါ၊ ကြေးနီ၊ ကာဗွန်သံမဏိ၊ သံမဏိနှင့် အခြားပစ္စည်းများ ဖွဲ့စည်းမှုအပေါ် မူတည်သည်။ |
| ဖွဲ့ စည်း ဆောင်ရွက်မှု | လုံးပတ်ပတ်လည်ကို အဆက်မပြတ် ထပ်ခါထပ်ခါ သက်ရောက်မှု | ဟိုက်ဒရောလစ်နှိပ်ခြင်းကို ထိန်းချုပ်ထားသည်။ |
| ပြွန်အရွယ်အစား | မော်ဒယ်အပေါ် မူတည် | မော်ဒယ်အပေါ် မူတည်၍ လေးလံသော ပုံစံများဖြင့် ရနိုင်ပါသည်။ |
| ဂျီသြမေတြီအဆုံးသတ် | လျှော့ချပြီး သွယ်လျသော အစွန်းများအတွက် သင့်လျော်သည်။ | သတ်မှတ်ထားသော လျှော့ချ သို့မဟုတ် ဖွဲ့စည်းထားသော အဆုံးပရိုဖိုင်များအတွက် သင့်လျော်သည်။ |
rotary swager ၏ လုပ်ငန်းခွင်အကွာအဝေးအတွင်း ကြေးဝါပြွန်များအတွက်၊ ထပ်ခါတလဲလဲ အချင်းများဖွဲ့စည်းခြင်းနည်းလမ်းသည် ပုံမဆွဲမီ ပြွန်အဆုံးများကို ပြင်ဆင်ခြင်းအတွက် လက်တွေ့ကျသော ရွေးချယ်မှုတစ်ခုဖြစ်သည်။ ပိုကြီးသော အချင်းများ၊ ပိုလေးသော နံရံအထူများ သို့မဟုတ် မြင့်မားသောဖွဲ့စည်းမှု တွန်းအားလိုအပ်သော အသုံးချပရိုဂရမ်များအတွက်၊ ဟိုက်ဒရောလစ်ညွှန်စက်သည် ပို၍သင့်လျော်ပါသည်။
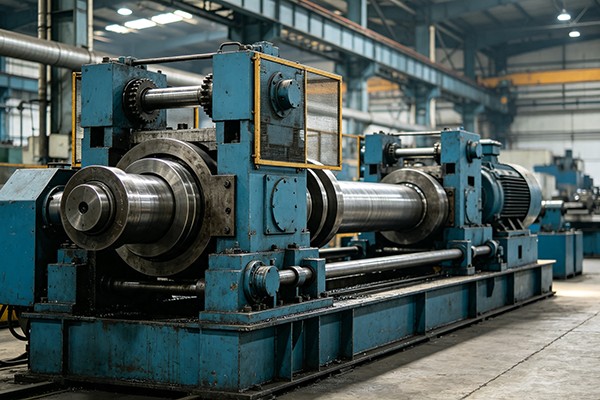
ကြေးဝါပြွန် သို့မဟုတ် ဘားသည် ထုထည်ဧရိယာအတွင်းတွင် နေရာချထားပြီး လေးခုသေဆုံးသွားသည့် အစိတ်အပိုင်းကို ဝန်းရံထားသည်။ ဗိုင်းလိပ်တံသည် လှည့်လာသည်နှင့်အမျှ အသေများသည် ပစ္စည်းနှင့် ဆန့်ကျင်ဘက်သို့ ထပ်ခါတလဲလဲ ရွေ့လျားကာ ဆုတ်ခွာသွားကြသည်။ workpiece သည် လိုအပ်သော အရှည်တစ်လျှောက် လျော့ပါးလာစေရန် အသေအဖွင့်အပေါက်မှတဆင့် အစာကျွေးသည်။
တစ်ချက်နှိပ်ခြင်း လုပ်ဆောင်ချက်နှင့် မတူဘဲ၊ rotary swaging သည် ပုံပျက်ခြင်းကို ထပ်ခါတလဲလဲ သက်ရောက်မှုများမှတဆင့် ဖြန့်ဝေပေးပါသည်။ နောက်ဆုံး အချင်းနှင့် အသွယ်သွယ်သည် ဇီဝရုပ်ပုံသဏ္ဍာန်၊ အစားအစာလှုပ်ရှားမှု၊ စတင်သည့် အချင်း၊ ပစ္စည်းအဆင့်နှင့် လိုအပ်သော လျှော့ချမှုအပေါ် မူတည်သည်။
စက်မော်ဒယ်သည် ရွေးချယ်မှု၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ ကြေးဝါအဆင့်၊ ပြွန်အပြင်ဘက်အချင်း၊ နံရံအထူ၊ စတင်သည့်အခြေအနေ၊ လိုအပ်သော နောက်ဆုံးအချင်းနှင့် အရှည်လျှော့ချခြင်းအားလုံးသည် ဖွဲ့စည်းရလဒ်အပေါ် သက်ရောက်မှုရှိသည်။
ထုတ်လုပ်ခြင်းမပြုမီ မူလပြွန်နှင့် ချွန်သောအပိုင်းကြား ကြီးမားသောလျှော့ချမှုကို စစ်ဆေးသင့်သည်။ စနစ်ထည့်သွင်းမှုတစ်ခုတွင် အလွန်အကျွံလျှော့ချခြင်းသည် နံရံဖြန့်ဖြူးမှုနှင့် မျက်နှာပြင်အခြေအနေအပေါ် သက်ရောက်မှုရှိနိုင်ပြီး မသင့်လျော်သောသေတ္တာပရိုဖိုင်သည် လျှော့ချခြင်းနှင့် မလျှော့ချထားသောအပိုင်းများကြား မတည်ငြိမ်သောအကူးအပြောင်းကို ဖြစ်ပေါ်စေနိုင်သည်။
ထို့ကြောင့် စက်ကို အပြင်ဘက်အချင်းတစ်ခုတည်းထက် အမှန်တကယ်ပြွန်ဆွဲခြင်းလိုအပ်ချက်နှင့် တွဲ၍ရွေးချယ်သင့်သည်။
| ကန့်သတ်ချက် | FR-25 | FR-76 | FR-100 |
| အများဆုံး ကျုံ့နိုင်သော ပိုက်လုံးပတ် | φ25*T2.0mm | φ76*T4.0mm | φ100*T4.0mm |
| အနိမ့်ဆုံး ပိုက်အချင်း | φ6mm၊ အောက်ခြေသေဆုံး φ3mm အပြောင်းအလဲ | φ10mm၊ အောက်ခြေသေဆုံး φ6mm အပြောင်းအလဲ | φ10mm၊ အောက်ခြေသေဆုံး φ6mm အပြောင်းအလဲ |
| သေဆုံးအရေအတွက် | 4 | 4 | 4 |
| အံစာတုံး | 60mm | 100mm | 118mm |
| ဗိုင်းလိပ်တံမော်တာ | 4KW-4N | 9KW*6N | 15KW-6N |
| ဗိုင်းလိပ်တံအရှိန် | 238r/မိနစ် | 220r/မိနစ် | 220r/မိနစ် |
| စက်အလေးချိန် | 1200KG | 2000KG | 2500KG |
| အတိုင်းအတာ (L*W*H) | 900*1000*1300(mm) | 1000*1150*1350(mm) | 1200*1200*1450(မီလီမီတာ) |
ပစ္စည်းနှင့် ထုတ်လုပ်မှု လိုအပ်ချက်အလိုက် စိတ်ကြိုက်သတ်မှတ်ချက်များကို ပံ့ပိုးပေးနိုင်ပါသည်။ အထက်ပါအချက်အလက်များသည် ကိုးကားရန်ဖြစ်သည်။ အမှန်တကယ်ပါရာမီတာများသည် ပစ္စည်းအမျိုးအစားနှင့် စက်ဖွဲ့စည်းပုံအလိုက် ကွဲပြားနိုင်သည်။
မော်ဒယ်သုံးခုသည် မတူညီသော tube အချင်းအပိုင်းအခြားများကို ဖုံးအုပ်ထားသောကြောင့် စတင်ပြွန်အရွယ်အစားကို ဦးစွာစစ်ဆေးသင့်သည်။ 4.0mm နံရံပါသော φ76mm ပြွန်တစ်ခုသည် စက်တွင် အချင်းတူသော ပါးလွှာသော နံရံပြွန်ထက် မတူညီသော ပုံစံလိုအပ်ချက်ကို ပေးသောကြောင့် နံရံအထူသည် ထပ်တူအရေးကြီးပါသည်။
ကိုးကားမှုအတွက်၊ FangRong သည် ပုံမှန်အားဖြင့် ကြေးဝါအဆင့်၊ ပြွန် သို့မဟုတ် အစိုင်အခဲဘား သတ်မှတ်ချက်၊ ပြင်ပအချင်း၊ နံရံအထူ၊ လိုအပ်သော နောက်ဆုံးအချင်း၊ အရှည်လျှော့ချရန်၊ workpiece အရှည်နှင့် မျှော်မှန်းထားသော ထုတ်လုပ်မှုပမာဏ လိုအပ်ပါသည်။ ဤအသေးစိတ်အချက်များသည် အသေနှင့် စက်ဖွဲ့စည်းပုံတို့ကို အမှန်တကယ်ဖွဲ့စည်းခြင်းလုပ်ငန်းနှင့် ကိုက်ညီစေပါသည်။
ကြေးဝါ Rotary Swager စက်ကို ထုတ်လုပ်မှုလုပ်ငန်းစဉ်များတွင် ပေါင်းစပ်နိုင်သည်-
ကြေးပိုက်ဆွဲခြင်းနှင့်အရွယ်အစား
ကြေးတံနှင့် ကန့်လန့်ဖြတ်များ လျှော့ချခြင်း။
ကြေးနီနဲ့ ကြေးအေးဆွဲလိုင်းတွေ
Heat exchanger tube ထုတ်လုပ်မှု
ရေပိုက်တပ်ဆင်ခြင်း အစိတ်အပိုင်းများ
လျှပ်စစ်နှင့် အီလက်ထရွန်းနစ်ကြေးဝါ အစိတ်အပိုင်းများ
မော်တော်ကား ကြေးဝါ အစိတ်အပိုင်းများ
တိကျသောသတ္တုအစိတ်အပိုင်းများ
ဟာ့ဒ်ဝဲထုတ်လုပ်မှု
အခြားသတ္တုမဟုတ်သော သတ္တုဖွဲ့စည်းခြင်းလုပ်ငန်းများ
FangRong ကို 1998 ခုနှစ်တွင် စတင်တည်ထောင်ခဲ့ပြီး သတ္တုဖွဲ့စည်းခြင်းနှင့် ပြွန်ပြုပြင်ခြင်းဆိုင်ရာ စက်ပစ္စည်းများတွင် 26 နှစ်ကျော် အတွေ့အကြုံရှိသည်။ ၎င်း၏ထုတ်ကုန်အကွာအဝေးတွင် ဖြောင့်စက်များ၊ အအေးပုံဆွဲကိရိယာများ၊ ရိုတာရီ လှည့်ပတ်သည့်ကိရိယာများနှင့် ဆက်စပ်သတ္တုဗေဒစက်ပစ္စည်းများ ပါဝင်သည်။
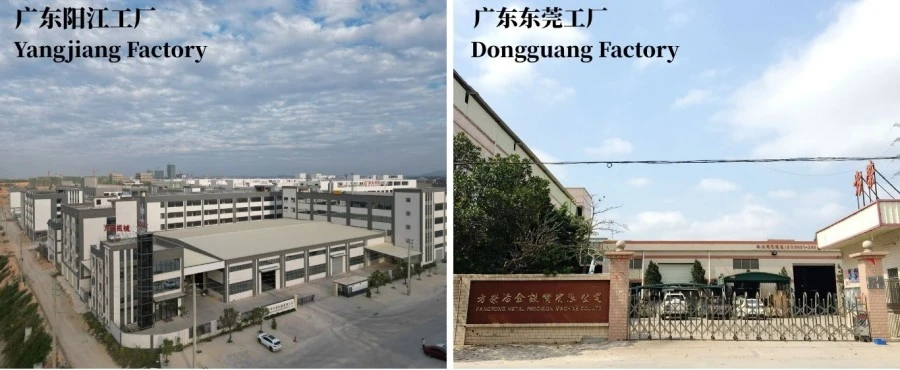
ကုမ္ပဏီသည် Yangdong ခရိုင်၊ Yangjiang City ရှိ Dalang မြို့၊ Dongguan City နှင့် Yangjiang Fangrong Machinery Co., Ltd. တွင် Dongguan Fangrong Metallurgical Equipment Co., Ltd. စက်ပစ္စည်းများကို နိုင်ငံနှင့် ဒေသ 60 ကျော်ရှိ ဖောက်သည် 10,000 ကျော်ထံ ထောက်ပံ့ပေးထားပြီး စက်မှုလုပ်ငန်း 60 ကျော်တွင် အသုံးပြုလျက်ရှိသည်။
ထုတ်လုပ်မှုလုပ်ငန်းစဉ်သည် စံစက်ကို ရိုးရှင်းစွာ တပ်ဆင်ခြင်းထက် ဖွဲ့စည်းမှုလိုအပ်ချက်များဖြင့် စတင်သည်။ ပြွန်အရွယ်အစား၊ လျှော့ချရေးအချိုး၊ သေဆုံးအရွယ်အစား၊ ဗိုင်းလိပ်တံဖွဲ့စည်းပုံ၊ မော်တာလိုအပ်ချက်နှင့် မျှော်လင့်ထားသည့် လုပ်ငန်းခွင်အခြေအနေများကို တီထွင်မှုမပြုမီ ပြန်လည်သုံးသပ်ပါသည်။
သံမဏိအစိတ်အပိုင်းများကို ပင်မစက်ကိုယ်ထည်အဖြစ် ဖြတ်တောက်ခြင်း၊ ဂဟေဆော်ခြင်း၊ စက်ဖြင့် ပေါင်းစည်းသည်။ ဗိုင်းလိပ်တံ၊ အသေတပ်ဆင်ခြင်း နှင့် workpiece centerline တို့ကြား လိုအပ်သော ဆက်နွယ်မှုကို ထိန်းသိမ်းရန် အရေးကြီးသော တပ်ဆင်ခြင်း မျက်နှာပြင်များကို စီမံဆောင်ရွက်ပါသည်။
ရွေးချယ်ထားသော မော်ဒယ်အလိုက် ဗိုင်းလိပ်တံနှင့် အသေစနစ်တို့ကို တပ်ဆင်ထားသည်။ ထပ်ခါတလဲလဲ radial loading တွင်၊ အထူးသဖြင့် ပိုထူသော ကြေးပြွန်များ သို့မဟုတ် ခွန်အားပိုမြင့်သော ကြေးနီသတ္တုစပ်များကို လုပ်ဆောင်သည့်အခါတွင် ဖွဲ့စည်းထားသော အစိတ်အပိုင်းများသည် တည်ငြိမ်သောရွေ့လျားမှုကို ထိန်းသိမ်းထားရပါမည်။
မော်တာ၊ ဂီယာစနစ်၊ လျှပ်စစ်ဗီရို၊ ထိန်းချုပ်မှုများနှင့် ဆက်စပ်ပစ္စည်းများကို စမ်းသပ်သည့်အဆင့်သို့ မဝင်ရောက်မီ စက်တပ်ဆင်ပြီး ကြိုးတပ်ထားသည်။ သတ်မှတ်ထားသော စက်ဖွဲ့စည်းပုံနှင့် ပတ် သက်၍ လုပ်ဆောင်နေသည့် ဘောင်များကို စစ်ဆေးထားသည်။
ပြီးမြောက်သောစက်ကို ဝန်မရှိခြင်းနှင့် လုပ်ငန်းခွင်အခြေအနေအောက်တွင် လည်ပတ်ပါသည်။ စမ်းသပ်မှုအပိုင်းများကို ပုံသဏ္ဍာန်အချင်း၊ အရှည်လျှော့ချရန်၊ စက်တုန်ခါမှု၊ ဗိုင်းလိပ်လည်ပတ်မှုနှင့် ပို့ဆောင်မှုမပြုမီ ထပ်တလဲလဲဖြစ်နိုင်မှုကို စစ်ဆေးရန် အသုံးပြုနိုင်သည်။
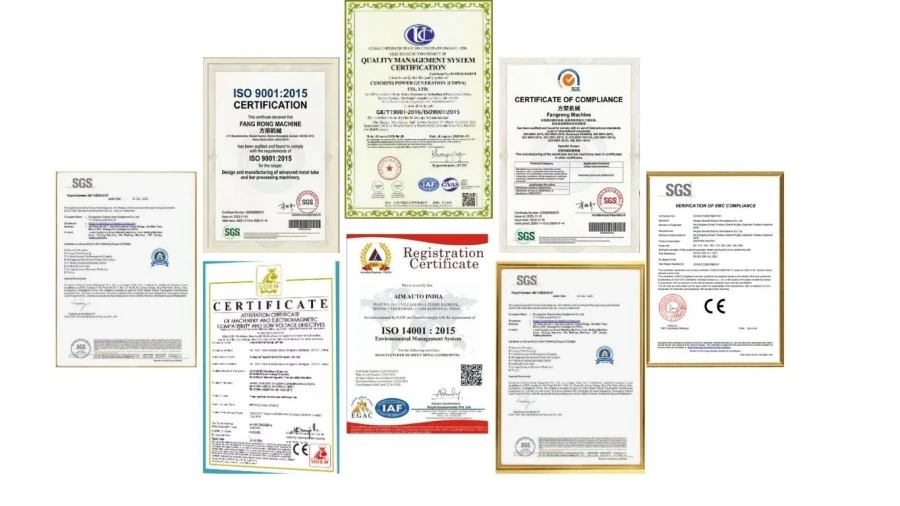
ISO9001:2015-ဒီဇိုင်း၊ ထုတ်လုပ်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် ဝန်ဆောင်မှုအတွက် အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။
CE အမှတ်အသား-အရေးပေါ်မှတ်တိုင်များ၊ လက်နှစ်ချက်ထိန်းချုပ်မှုများနှင့် အလင်းတန်းများအပါအဝင် စက်ပစ္စည်းညွှန်ကြားချက် 2006/42/EC ကို လိုက်နာခြင်း။
SGS စစ်ဆေးခြင်း-သတ်မှတ်ထားသော စက်စွမ်းဆောင်ရည်နှင့် ဘေးကင်းရေးလိုအပ်ချက်များကို အကျုံးဝင်သော သီးခြားစစ်ဆေးခြင်း။
အမျိုးသားမူပိုင်ခွင့်များ-2013207829011 ကွင်းဆက်တင်းအားကိရိယာအတွက် 2013207829011၊ Multi-strand အသေကိုင်ဆောင်သူအတွက် 2008300532117 နှင့် ZL2015 2 0842922.7 အပါအဝင် တီထွင်မှုမူပိုင်ခွင့် 32 ခုနှင့် အသုံးဝင်မှုမော်ဒယ်မူပိုင်ခွင့် 100 ကျော်၊
ပို့ဆောင်ခြင်းမပြုမီ၊ စက်အား စစ်ဆေးခြင်း၊ အစိုဓာတ်နှင့် မျက်နှာပြင်ပျက်စီးခြင်းမှ ကာကွယ်ပေးပြီး သယ်ယူပို့ဆောင်ရေးနည်းလမ်းအရ လုံခြုံစေပါသည်။ ထုပ်ပိုးမှုအသေးစိတ်အချက်အလက်များကို စက်အရွယ်အစား၊ ဦးတည်ရာနှင့် ပို့ဆောင်မှုလိုအပ်ချက်အလိုက် ချိန်ညှိနိုင်ပါသည်။
စက်သည် ကြေးပြွန်များနှင့် ကြေးဝါအတုံးများကို လုပ်ဆောင်နိုင်ပါသလား။
ဟုတ်ကဲ့။ စက်အား အခေါင်းပေါက်ပြွန်များနှင့် အစိုင်အခဲဘားများ နှစ်မျိုးလုံးအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။ Die configuration ကို workpiece geometry နှင့် လိုအပ်သော လျှော့ချမှုအလိုက် ရွေးချယ်သင့်သည်။
မည်သည့်ကြေးဝါပစ္စည်းများကို စီမံဆောင်ရွက်နိုင်သနည်း။
စက်ကို ကြေးဝါနှင့် ကြေးနီအခြေခံပစ္စည်းများအတွက် အဓိကအသုံးပြုသည်။ အမှန်တကယ်ဖွဲ့စည်းနိုင်စွမ်းသည် သတ္တုစပ်အဆင့်၊ မာကျောမှု၊ စတင်သည့်အတိုင်းအတာနှင့် လိုအပ်သော လျှော့ချမှုတို့အပေါ် မူတည်သည်။
အများဆုံးပြွန်အချင်းကဘာလဲ။
ရရှိနိုင်သောမော်ဒယ်များမှာ FR-25၊ FR-76 နှင့် FR-100 တို့ဖြစ်သည်။ ၎င်းတို့၏ အများဆုံး ကျုံ့နိုင်သည့် ပိုက်အချင်းများမှာ φ25*T2.0mm၊ φ76*T4.0mm နှင့် φ100*T4.0mm အသီးသီးဖြစ်သည်။
ကြေးဝါ Rotary Swager စက်သည် မတူညီသော အလျားများကို လျှော့ချပေးနိုင်ပါသလား။
ဟုတ်ကဲ့။ ပုံသွင်းခြင်းရလဒ်သည် သေဆုံးဂျီသြမေတြီ၊ workpiece feeding၊ စတင်သည့်အချင်းနှင့် လိုအပ်သော နောက်ဆုံးပရိုဖိုင်အပေါ် မူတည်သည်။ ကွဲပြားသော အလျားအတိုနှင့် သေးငယ်သော လိုအပ်ချက်များအတွက် မတူညီသော သေတ္တာဒီဇိုင်းများကို ပံ့ပိုးပေးနိုင်ပါသည်။
အသေဘယ်လောက်သုံးလဲ။
စာရင်းသွင်းထားသော FR-25၊ FR-76 နှင့် FR-100 မော်ဒယ်များသည် အသေလေးကောင်ကို အသုံးပြုသည်။
စက်မော်ဒယ်ကို ဘယ်လိုရွေးချယ်ရမလဲ။
ပြွန်၏ အပြင်ဘက်အချင်းနှင့် နံရံအထူဖြင့် စတင်ပါ၊ ထို့နောက် လိုအပ်သော နောက်ဆုံးအချင်းကို စစ်ဆေးပြီး အရှည်ကို လျှော့ချပါ။ ကြေးဝါအဆင့်၊ ထုတ်လုပ်မှုပမာဏနှင့် အောက်ဖော်ပြပါ ပုံဆွဲခြင်းလုပ်ငန်းစဉ်များကိုလည်း ထည့်သွင်းစဉ်းစားသင့်သည်။
အအေးပုံဆွဲစက်ရှေ့တွင် စက်ကိုသုံးနိုင်ပါသလား။
ဟုတ်ကဲ့။ Rotary swaging သည် tube end ကိုလျှော့ချရန်အသုံးပြုနိုင်ပြီး workpiece သည် downstream drawing die သို့ဝင်ရောက်နိုင်သည်။ နောက်ဆုံးထောက်ပြထားသော ဂျီသြမေတြီကို ပုံဆွဲသေတ္တာနှင့် ဖမ်းသည့်နည်းလမ်းနှင့် ကိုက်ညီသင့်သည်။
အလိုအလျောက် အစာကျွေးနိုင်ပါသလား။
ထုတ်လုပ်မှုလိုင်းသည် ပိုမိုမြင့်မားသော သွင်းအားစုအား သို့မဟုတ် လူကိုယ်တိုင် ကိုင်တွယ်မှု လျှော့ချရန် လိုအပ်သည့်အခါ အလိုအလျောက် တင်ခြင်းနှင့် အစာကျွေးခြင်းစနစ်များကို ပြင်ဆင်သတ်မှတ်နိုင်သည်။
ကိုးကားချက်တစ်ခုအတွက် မည်သည့်အချက်အလက်လိုအပ်သနည်း။
ကျေးဇူးပြု၍ ကြေးဝါအဆင့်၊ ပြွန် သို့မဟုတ် ဘားအမျိုးအစား၊ ပြင်ပအချင်း၊ နံရံအထူ၊ လိုအပ်သော နောက်ဆုံးအချင်း၊ အရှည်၊ အလုပ်အပိုင်းအရှည်၊ ထုတ်လုပ်မှုစွမ်းရည်နှင့် ဗို့အားလိုအပ်ချက်တို့ကို ပေးပါ။ ထုတ်ကုန်ပုံများ သို့မဟုတ် နမူနာများသည် သေတ္တာရွေးချယ်ရာတွင်လည်း ကူညီပေးနိုင်သည်။
မည်သည့်အာမခံချက်နှင့် နည်းပညာပံ့ပိုးမှုပေးသနည်း။
FangRong သည် စက်တပ်ဆင်ခြင်းမှ 12 လ အာမခံကို တစ်သက်တာ နည်းပညာပံ့ပိုးမှုနှင့် အပိုပစ္စည်းများ ဝန်ဆောင်မှုနှင့်အတူ ပေးပါသည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်