Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
ကာဗွန်သံမဏိ ဟိုက်ဒရောလစ် တစ်ချက်ချက် ညွှန်သည့်စက်သည် အအေးမဆွဲမီ ကာဗွန်သံမဏိပြွန်များ သို့မဟုတ် အစိုင်အခဲဘားများကို လျှော့ချပြီး ပုံစံထုတ်သည်။ လုပ်ငန်းခွင်သည် ပုံသဏ္ဍာန်သေတ္တာတွင် နေရာယူထားပြီး ဟိုက်ဒရောလစ်ဖြင့် ကုပ်ထားကာ သေးငယ်သော အဆုံးအချင်းသို့ ဖိသိပ်ထားသောကြောင့် ၎င်းသည် ပုံဆွဲသေတ္တာထဲသို့ ဝင်ရောက်နိုင်သည် သို့မဟုတ် ပုံဆွဲကိရိယာဖြင့် ဆုပ်ကိုင်ထားနိုင်သည်။
ကြီးမားသော ပြင်ပ အချင်းများ၊ ထူထဲသော နံရံများ သို့မဟုတ် မြင့်မားသော ပစ္စည်းခိုင်ခံ့မှုရှိသော ကာဗွန်သံမဏိအတွက်၊ ဖွဲ့စည်းခြင်းဝန်သည် များပြားနိုင်သည်။ ဤစက်သည် ပေါ့ပါးသောညွှန်ပြသည့်ကိရိယာများ လုံလောက်သောစွမ်းရည်မရရှိနိုင်သည့် လေးလံသောပြွန်နှင့် ဘားပြင်ဆင်မှုများအတွက် သင့်လျော်သော လေဖြတ်မှုတစ်ခုတွင် လိုအပ်သောဖွဲ့စည်းပုံတွန်းအားထုတ်လုပ်ရန် တန်ချိန်မြင့်မားသော ဟိုက်ဒရောလစ်ဆလင်ဒါကို အသုံးပြုထားသည်။
အအေးပုံသေသည် အဝင်ပြွန် သို့မဟုတ် ဘား၏ ပြင်ပအချင်း အပြည့်ကို ပုံမှန်အားဖြင့် လက်ခံနိုင်မည်မဟုတ်ပေ။ အသေကိုဖြတ်သွားကာ ပုံဆွဲစနစ်ဖြင့် ဆုပ်ကိုင်ထားနိုင်သော ညွှန်ပြသည့်အပိုင်းကို ဖွဲ့စည်းရန် ပထမအဆုံးတစ်ခုအား လျှော့ချရမည်ဖြစ်သည်။ ဤညွှန်ပြသည့်အပိုင်း၏ အရည်အသွေးသည် ပုံဆွဲခြင်း၏ ပထမအဆင့်ကို တိုက်ရိုက်သက်ရောက်သည်။
ကာဗွန်သံမဏိပြွန်များအတွက်၊ ပစ်မှတ်ချွန်ချွန်အချင်းကို ပုံဆွဲခြင်းလုပ်ငန်းစဉ်မှ သီးခြားရွေးချယ်မထားပါ။ ၎င်းကို ပုံဆွဲသေတ္တာဝင်ပေါက်၊ နံရံအထူ၊ ပစ္စည်းအဆင့်၊ လျှော့ချအချိုး၊ ဆုပ်ကိုင်နည်းနှင့် လိုအပ်သော ညွှန်ပြသည့်အရှည်တို့နှင့်အတူ ထည့်သွင်းစဉ်းစားသင့်သည်။ ကြီးမားသောအချက်သည် သေဆုံးဝင်ရောက်မှုကို ခက်ခဲစေနိုင်သော်လည်း အလွန်အကျွံ လျှော့ချခြင်းသည် ဒေသပုံသဏ္ဍာန်နှင့် အက်ကြောင်းများ သို့မဟုတ် အရေးအကြောင်းများ ဖြစ်နိုင်ခြေကို တိုးမြင့်စေသည်။
ပြွန် သို့မဟုတ် ဘားကို သေတ္တာအတွင်းရှိ သတ်မှတ်ထားသော အနေအထားသို့ ထည့်သွင်းသည်။ ပင်မ ဟိုက်ဒရောလစ်ဆလင်ဒါသည် ဖွဲ့စည်းခြင်းသေဆုံးခြင်းကို တွန်းအားပေးနေစဉ် ဟိုက်ဒရောလစ် ကုပ်ချိတ်ဆလင်ဒါများသည် လှုပ်ရှားမှုကို ဆန့်ကျင်စွာ ထိန်းထားသည်။ အသေသည် သတ်မှတ်ထားသော အဆုံးအချင်းနှင့် ပုံသဏ္ဍာန်ရောက်ရှိသည်အထိ ပစ္စည်းအား တဖြည်းဖြည်း ဖိသိပ်သည်။
ပုံသဏ္ဍာန်လေဖြတ်ပြီးနောက်၊ အသေကိုပြန်နုတ်ပြီး ကုပ်ကုပ်များသည် အလုပ်အပိုင်းကို လွှတ်ထုတ်သည်။ ထို့နောက် အအေးခံပုံဆွဲခြင်း၊ ဆုပ်ကိုင်ခြင်း သို့မဟုတ် အခြားသော tube-forming process ကဲ့သို့သော နောက်လုပ်ငန်းဆောင်တာများအတွက် ညွှန်ပြသောအဆုံးသည် အဆင်သင့်ဖြစ်နေပါပြီ။
ဖွဲ့စည်းမှုရလဒ်သည် ဟိုက်ဒရောလစ် ဖိအားထက် ပိုသည်။ ပစ္စည်းအထွက်နှုန်း၊ ပြင်ပအချင်း၊ နံရံအထူ၊ လျှော့ချအချိုး၊ ဂျီသြမေတြီ၊ သေဆုံးရှင်းလင်းမှုနှင့် နေရာချထားမှုအရှည်တို့သည် နောက်ဆုံးပုံသဏ္ဍာန်အပေါ် လွှမ်းမိုးပါသည်။ ထပ်ခါတလဲလဲ ထုတ်လုပ်ခြင်းအတွက်၊ ဤအခြေအနေများကို တသမတ်တည်းထားရှိခြင်းသည် တူညီသော အချွန်အတက်အတိုင်းအတာများကို အပိုင်းတစ်ခုမှတစ်ခုသို့ ထိန်းသိမ်းထားရန်အတွက် အရေးကြီးပါသည်။
လက်ဖြင့် သို့မဟုတ် တသမတ်တည်း အဆုံးညွှန်ခြင်းသည် ပုံဆွဲခြင်းလုပ်ငန်းစဉ်အတွက် မတူညီသောအစပြုအခြေအနေများကို ဖန်တီးနိုင်သည်။ ဤစက်သည် workpiece ၏ ရှေ့ဆုံးအတွက် ထပ်တလဲလဲ ပုံဖော်နိုင်သော နည်းလမ်းကို ထူထောင်ပြီး ထုတ်လုပ်ရေးအဖွဲ့များသည် အဖြစ်များသော ပြဿနာများစွာကို ထိန်းချုပ်ရန် ကူညီပေးသည်-
မကိုက်ညီသော ညွှန်ပြသည့် အတိုင်းအတာများ-ထိန်းချုပ်ထားသော ဟိုက်ဒရောလစ်လှုပ်ရှားမှုနှင့် ပုံသေသေသေ ဂျီသြမေတြီသည် ထပ်ခါတလဲလဲ ဖွဲ့စည်းခြင်း လေဖြတ်ခြင်းကို ပေးသည်။
ခက်ခဲသော ပုံဆွဲခြင်း-သေဆုံးမှု ဝင်ရောက်မှု-ညွှန်ပြသည့်အပိုင်းကို downstream Drawing Die နှင့် Griping အစီအစဉ်ဖြင့် လိုက်ဖက်သည့်အတိုင်းအတာအထိ ထုတ်လုပ်နိုင်သည်။
မညီမညာပုံပျက်ခြင်း-သင့်လျော်သောသေတ္တာပုံစံဒီဇိုင်းနှင့် workpiece positioning သည် မူလပြွန်အချင်းနှင့် လျော့သွားသည့်အဆုံးကြားအကူးအပြောင်းကို ထိန်းချုပ်ကူညီပေးသည်။
မြင့်မားသောဖွဲ့စည်းမှုဝန်-ဟိုက်ဒရောလစ်ဆလင်ဒါသည် ကြီးမားသောအချင်း၊ အထူ-နံရံနှင့် ခိုင်ခံ့မြင့်သော ကာဗွန်သံမဏိပစ္စည်းများအတွက် လိုအပ်သော တွန်းအားကို ပေးသည်။
မတည်ငြိမ်သော ရေအောက်ပုံဆွဲ-ပိုမိုတသမတ်တည်းရှိသော ညွှန်ပြသောစွန်းများသည် အလုပ်ခွင်တစ်ခုစီ၏ အစအခြေအနေတွင် ကွဲလွဲမှုကို လျော့နည်းစေသည်။
ပစ္စည်းနှင့် ကိရိယာ စွန့်ပစ်ပစ္စည်း-မှန်ကန်သောညွှန်ပြသည့်အတိုင်းအတာများသည် မသင့်လျော်သောအဆုံးဂျီသြမေတြီကြောင့်ဖြစ်ရသည့် ထပ်ခါတလဲလဲပြင်ဆင်မှု သို့မဟုတ် ငြင်းပယ်ခြင်းအတွက် လိုအပ်မှုကို လျော့နည်းစေသည်။
ဟိုက်ဒရောလစ်ညွှန်စက်အတွက်၊ အမြင့်ဆုံး ဟိုက်ဒရောလစ်ဖိအားသည် စက်ရွေးချယ်မှု၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ အမှန်တကယ်ဖွဲ့စည်းမှုလိုအပ်ချက်ကို ပစ္စည်းနှင့် tube အဆုံးတွင် လိုအပ်သော ပုံပျက်ခြင်းပမာဏဖြင့် ဆုံးဖြတ်သည်။
တူညီသောအတိုင်းအတာလျှော့ချမှုအောက်တွင် ကာဗွန်နည်းသောပစ္စည်းထက် ခိုင်ခံ့မြင့်သော ကာဗွန်သံမဏိများ လိုအပ်သည်။ နံရံအထူသည်လည်း ခံနိုင်ရည်ဖွဲ့စည်းခြင်းအပေါ် တိုက်ရိုက်သက်ရောက်မှုရှိပါသည်။ ထို့ကြောင့် အပြင်ဘက်အချင်းဖြင့်သာ ရွေးချယ်ထားသော စက်သည် ထူထဲသောနံရံပြွန်အတွက် အရွယ်အစားကို လျှော့နိုင်သည် ။
မူလအချင်းနှင့် ချွန်သောအချင်းကြား ခြားနားချက်သည် ပုံပျက်ခြင်းပမာဏကို ဆုံးဖြတ်သည်။ လျှော့ချခြင်းသည် ပစ္စည်းနှင့် သဟဇာတဖြစ်သင့်သည်။ အဆင့်တစ်ဆင့်ကို အလွန်အကျွံ လျှော့ချခြင်းသည် ဒေသတွင်း တင်းရင်းခြင်း၊ မျက်နှာပြင် ပျက်စီးခြင်း၊ ကွဲအက်ခြင်း သို့မဟုတ် မတည်ငြိမ်သော အသွင်ကူးပြောင်းမှု ဧရိယာကို ဖြစ်စေနိုင်သည်။
ပုံသဏ္ဍာန်သေဆုံးမှုသည် နောက်ဆုံးပရိုဖိုင်ကို ဆုံးဖြတ်ပြီး ဖိသိပ်နေစဉ်အတွင်း ပစ္စည်းစီးဆင်းပုံကို ထိန်းချုပ်သည်။ သေးငယ်လွန်းသော Die clearance သည် ခံနိုင်ရည်ရှိပြီး ဝတ်ဆင်မှုကို တိုးစေပြီး အလွန်အကျွံရှင်းလင်းခြင်းသည် အတိုင်းအတာကွဲလွဲမှုကို ဖြစ်စေနိုင်သည်။ ဤအကြောင်းကြောင့် ကိရိယာတန်ဆာပလာကို အမှန်တကယ် ပြွန်အချင်း၊ နံရံအထူ၊ ပစ္စည်းအဆင့်နှင့် လိုအပ်သော ညွှန်ပြထားသည့် ပရိုဖိုင်ပတ်လည်တွင် ဒီဇိုင်းဆွဲသင့်သည်။
ပုံဆွဲသေတ္တာနှင့် ဆုပ်ကိုင်မှုစနစ်အတွက် အလုံအလောက်လျှော့ချသည့်အပိုင်းကို ညွှန်ပြသည့်အရှည် လိုအပ်သည်။ မူလပြွန်အပိုင်းမှ လျှော့ချထားသော အဆုံးအထိ ထိန်းချုပ်ထားသော အသွင်ကူးပြောင်းမှုကိုလည်း ခွင့်ပြုသင့်သည်။ ထို့ကြောင့် လွတ်လပ်သောစက်ပါရာမီတာအဖြစ် ခံယူရမည့်အစား ရေအောက်ပုံဆွဲကိရိယာဖြင့် လိုအပ်သောအရှည်ကို အတည်ပြုသင့်သည်။
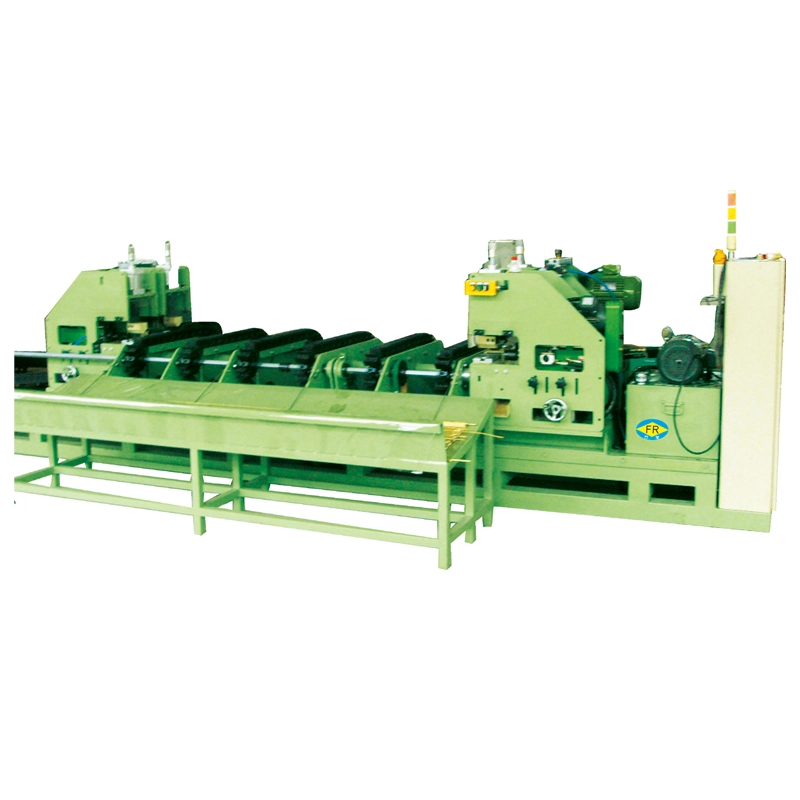
ကာဗွန်သံမဏိ ဟိုက်ဒရောလစ် Single-Die Pointing Machine သည် ဟိုက်ဒရောလစ်ကလစ်နှင့် တန်ချိန်မြင့်မားသော ပင်မဆလင်ဒါတစ်ခုနှင့် ပေါင်းစပ်ထားသော single-die ဖွဲ့စည်းတည်ဆောက်ပုံကို အသုံးပြုထားသည်။ ဖွဲ့စည်းတည်ဆောက်ပုံသည် များပြားလှသော အဆုံး-လျှော့ချရေးအား လိုအပ်ပြီး ချွန်မြသော ဂျီသြမေတြီကို သီးသန့်ဖွဲ့စည်းထားသော သေဆုံးမှုမှတစ်ဆင့် ထုတ်လုပ်နိုင်သည့် အက်ပ်များအတွက် ရည်ရွယ်ပါသည်။
PLC-based ထိန်းချုပ်မှုစနစ်သည် ဖွဲ့စည်းခြင်းအစီအစဥ်ကို စီမံခန့်ခွဲပေးကာ ဟိုက်ဒရောလစ်ဆားကစ်သည် ဆလင်ဒါလှုပ်ရှားမှုနှင့် အလုပ်ဖိအားများကို ထိန်းချုပ်သည်။ စက်အား မတူညီသော workpiece အရွယ်အစားအတွက် မတူညီသော အသေများဖြင့် configure လုပ်နိုင်ပါသည်။ ညွှန်စက်ကို ပမာဏပိုများသော ထုတ်လုပ်မှုလိုင်း၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ညွှန်ပြသည့်စက်ကို တပ်ဆင်သောအခါတွင် အလိုအလျောက် တင်ခြင်းနှင့် ဖြုတ်ချခြင်းတို့ကိုလည်း ပေါင်းစပ်နိုင်သည်။
| ကုသိုလ်ကံ | ကန့်သတ်ချက် |
| Pointing Diameter Range | φ0mm-φ400mm |
| လုပ်ငန်းစွမ်းဆောင်ရည် (လည်ပတ်ချိန်မှအပ) | 4-7/မိနစ် |
| Pointing Diameter Cylinder | φ280T |
| Clamping Cylinder | φ200T × ၃ |
| အများဆုံး ဟိုက်ဒရောလစ်စနစ် ဖိအား | 25 MPa |
| မော်တော်ပါဝါ | 37 kW / 1460 r/min |
| စုစုပေါင်းအတိုင်းအတာများ (L×W×H) | 2600mm × 1500mm × 1650mm |
| စက်အလေးချိန် | 4500 ကီလိုဂရမ် |
Custom Specifications များသည် မတူညီသော ပစ္စည်းအဆင့်များ၊ workpiece dimension, pointing လိုအပ်ချက်များနှင့် ထုတ်လုပ်မှု အပြင်အဆင်များအတွက် ရရှိနိုင်ပါသည်။ အထက်ပါအချက်အလက်များသည် ကိုးကားရန်ဖြစ်သည်။ အမှန်တကယ်စက်ပါရာမီတာများကို ပစ္စည်းနှင့်ဖွဲ့စည်းမှုလိုအပ်ချက်များအရ အတည်ပြုသင့်သည်။
စက်ရွေးချယ်မှုအတွက် အသုံးဝင်ဆုံး အချက်အလက်မှာ အများဆုံး tube အချင်း မဟုတ်ပါ။ FangRong သည် စက်ဖွဲ့စည်းပုံကို အတည်ပြုခြင်းမပြုမီ ပြီးပြည့်စုံသော ဖွဲ့စည်းမှုအခြေအနေအား အကဲဖြတ်သည်။
| လိုအပ်သောဒေတာ | ဘာကြောင့် အရေးကြီးတာလဲ။ |
| ကာဗွန်သံမဏိအဆင့် | ပစ္စည်းခိုင်ခံ့မှုနှင့် ဖွဲ့စည်းခုခံမှုကို ဆုံးဖြတ်သည်။ |
| Tube အပြင်ဘက် အချင်း | အသေအရွယ်အစားနှင့် စက်လည်ပတ်မှုအတိုင်းအတာကို သတ်မှတ်သည်။ |
| နံရံအထူ | အင်အားဖွဲ့စည်းခြင်းနှင့် ပုံပျက်ခြင်းအပြုအမူအပေါ် သက်ရောက်မှုရှိသည်။ |
| ချွန်ချွန်အချင်း လိုအပ်သည်။ | လိုအပ်သော အဆုံးပမာဏကို လျှော့ချသတ်မှတ်သည်။ |
| အရှည်ညွှန်ပြသည်။ | Drawing Die and Grip method နှင့် ကိုက်ညီရမည်။ |
| Workpiece အရှည် | နေရာချထားခြင်းနှင့် တင်ခြင်းအစီအစဉ်ကို လွှမ်းမိုးသည်။ |
| လိုအပ်သောအထွက် | လည်ပတ်ချိန်နှင့် အလိုအလျောက်စနစ်လိုအပ်ချက်များကို သတ်မှတ်ပေးသည်။ |
| လျှပ်စစ်ဓာတ်အားထုတ်ပေးသောကိရိယာ | တပ်ဆင်သည့်နေရာအတွက် လျှပ်စစ်စနစ်အား ပြင်ဆင်သတ်မှတ်ရန် အသုံးပြုသည်။ |
ကိုးကားချက်တစ်ခုအတွက်၊ လိုအပ်သော ညွှန်ပြသည့်အဆုံး၏ ပုံများ သို့မဟုတ် နမူနာများသည် ဂျီသြမေတြီကို စံအတိုင်းအတာတစ်ခုဖြင့် မသတ်မှတ်ထားသောအခါ အသုံးဝင်သည်။ ၎င်းသည် အမှန်တကယ် ထုတ်လုပ်မှု လိုအပ်ချက်နှင့် ကိုက်ညီသော သေတ္တာဖွဲ့စည်းပုံနှင့် ဖွဲ့စည်းမှု အပိုင်းကို စစ်ဆေးနိုင်စေပါသည်။
နောက်ဆက်တွဲလုပ်ငန်းစဉ်မစမီ ကာဗွန်သံမဏိပြွန်များ သို့မဟုတ် ဘားများကို ထိန်းချုပ်ထားသည့်အဆုံးလျှော့ချရန်လိုအပ်သည့်နေရာတွင် စက်ကိုအသုံးပြုသည်။ ပုံမှန်အသုံးအဆောင်များတွင် ချောမွေ့စွာနှင့် ဂဟေဆက်ထားသော ပြွန်များ၏ အအေးပုံဆွဲခြင်း၊ သံမဏိဘားတန်းလုပ်ဆောင်ခြင်း၊ မော်တော်ယာဥ်ပြွန်နှင့် အစိတ်အပိုင်းများထုတ်လုပ်ခြင်း၊ ရေနံနှင့် သဘာဝဓာတ်ငွေ့ပိုက်များ ပြုပြင်ခြင်း၊ ဆောက်လုပ်ရေးသံမဏိထုတ်ကုန်များ၊ စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများနှင့် အထွေထွေသတ္တုထုတ်လုပ်ခြင်းတို့ ပါဝင်သည်။
၎င်း၏ အသက်ဆိုင်ဆုံးလျှောက်လွှာမှာ အအေးပုံဆွဲခြင်းမပြုမီ အဆုံးပြင်ဆင်ခြင်းအဆင့်ဖြစ်သည်။ ပြီးပြည့်စုံသော ပုံဆွဲမျဉ်းတစ်ခုတွင်၊ ညွှန်ပြသည့်ရလဒ်သည် ပုံဆွဲသေတ္တာထဲသို့ အလုပ်ကို မည်ကဲ့သို့ အလွယ်တကူ ဝင်ရောက်နိုင်ပုံနှင့် ပထမပုံဆွဲခြင်းလုပ်ငန်းကို မည်ကဲ့သို့ စိတ်ချယုံကြည်စွာ စတင်နိုင်ပုံကို အကျိုးသက်ရောက်သည်။
FangRong ကို 1998 ခုနှစ်တွင် စတင်တည်ထောင်ခဲ့ပြီး အအေးပုံဆွဲကိရိယာများ၊ ဖြောင့်စက်များနှင့် ဆက်စပ်သတ္တုဗေဒဆိုင်ရာ စက်ယန္တရားများ၏ ဒီဇိုင်းနှင့် ထုတ်လုပ်ခြင်းတွင် အတွေ့အကြုံ 26 နှစ်ကျော်ရှိသည်။ ကျွန်ုပ်တို့၏ အတွေ့အကြုံသည် ရေစုန်အောက်ပိုင်း ထုတ်လုပ်မှု လုပ်ငန်းစဉ်နှင့်အတူ ညွှန်ပြသော လိုအပ်ချက်များကို ထည့်သွင်းစဉ်းစားရန် ပိုက်နှင့် ဘားဖွဲ့စည်းခြင်း လုပ်ငန်းမစမီ၊ ကာလအတွင်း၊ နှင့် အပြီးတွင် အသုံးပြုသည့် စက်ပစ္စည်းများကို အကျုံးဝင်ပါသည်။
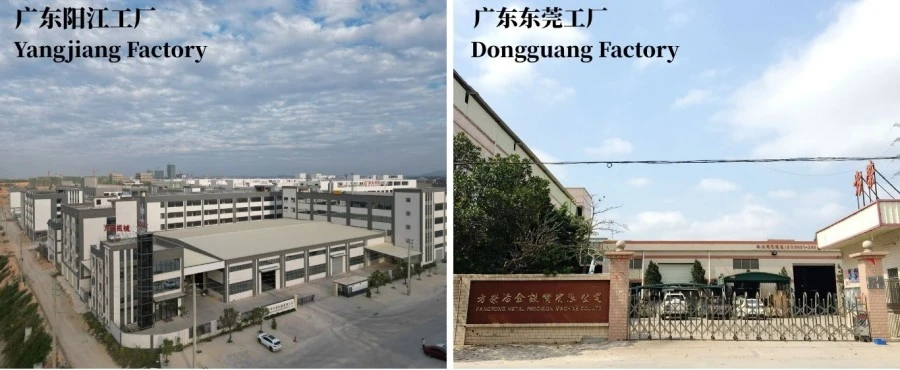
FangRong သည် ကုန်ထုတ်စက်ရုံ နှစ်ခုဖြစ်သော Dongguan Fangrong Metallurgical Equipment Co., Ltd. နှင့် Yangjiang Fangrong Machinery Co., Ltd. သည် စက်မှုလုပ်ငန်း 60 ကျော်မှ ဖောက်သည် 10,000 ကျော်အား ထောက်ပံ့ပေးခဲ့ပြီး နိုင်ငံနှင့် ဒေသ 60 ကျော်သို့ တင်ပို့ခဲ့သည်။
စိတ်ကြိုက်ညွှန်ပြသည့်ကိရိယာများအတွက်၊ ကျွန်ုပ်တို့၏နည်းပညာပိုင်းဆိုင်ရာအလုပ်သည် စံစက်မော်ဒယ်မဟုတ်ဘဲ စက်ရုပ်ဖြင့်စတင်သည်။ ပစ္စည်းအဆင့်၊ ပြွန်အတိုင်းအတာ၊ လိုအပ်သော ညွှန်ပြသော ဂျီသြမေတြီ၊ ထုတ်လုပ်မှုစွမ်းရည်၊ ဇီဝဖွဲ့စည်းမှုပုံစံ၊ ဟိုက်ဒရောလစ်စွမ်းရည်နှင့် နောက်ဆုံးဖွဲ့စည်းပုံအတည်မပြုမီ အောက်ပါလုပ်ငန်းစဉ်များနှင့် ချိတ်ဆက်မှုကို ပြန်လည်သုံးသပ်ပါသည်။
Dongguan Fangrong Metallurgical Equipment Co., Ltd.Dongguan မြို့၊ Dalang မြို့ တွင် တည်ရှိပြီး FangRong ၏ ရုံးချုပ်နှင့် အဓိက ထုတ်လုပ်မှု အခြေစိုက် စခန်း အဖြစ် တာဝန်ထမ်းဆောင် သည်။ စက်ရုံသည် တိကျသော အအေးပုံဆွဲစက်များ၊ ဖြောင့်စက်များ၊ ချည်လှိမ့်စက်များနှင့် ဆက်စပ်သတ္တု ပြုပြင်ရေးစက်များကို ထုတ်လုပ်ပေးပါသည်။
Yangjiang Fangrong Machinery Co., Ltd.Yangjiang မြို့တော် Yangdong ခရိုင်တွင်တည်ရှိသည်။ စက်ရုံသည် ထုတ်လုပ်မှုစွမ်းရည်ကို ချဲ့ထွင်ပြီး ပိုမိုကြီးမားသော စက်ပစ္စည်းပရောဂျက်များအတွက် ထုတ်လုပ်မှုနှင့် ပို့ဆောင်ခြင်းကို ပံ့ပိုးပေးပါသည်။
ညွှန်စက်သည် ထပ်ခါတလဲလဲ ဖွဲ့စည်းထားသော ဝန်များကို ခံနိုင်ရည်ရှိရန် လိုအပ်သောကြောင့် ထုတ်လုပ်ရေးလုပ်ငန်းစဉ်သည် ဖရိန်တောင့်တင်းမှု၊ ဆလင်ဒါစွမ်းဆောင်ရည်၊ သေဆုံးချိန်ညှိမှု၊ ဟိုက်ဒရောလစ် တည်ငြိမ်မှုနှင့် အသွင်အပြင်တစ်ခုတည်းထက် ထပ်ခါတလဲလဲ ရွေ့လျားမှုအပေါ် အာရုံစိုက်သည်။
ပစ္စည်း၊ ပြင်ပအချင်း၊ နံရံအထူ၊ ညွှန်ပြသော အချင်း၊ ညွှန်ပြသည့် အရှည်၊ ထုတ်လုပ်မှုနှုန်းနှင့် ရေစုန်ပုံဆွဲခြင်း လိုအပ်ချက်များ အပါအဝင် သုံးစွဲသူ၏ လက်ရာဒေတာကို ဦးစွာ စစ်ဆေးပါသည်။ ထို့နောက် စက်ပိုင်းဆိုင်ရာ အပြင်အဆင်၊ ဟိုက်ဒရောလစ်ပတ်လမ်း၊ သေဆုံးမှု အစီအစဉ်နှင့် ထိန်းချုပ်မှု အပိုင်းတို့ကို သတ်မှတ်ပေးသည်။
စတီးပြားများနှင့် တည်ဆောက်ပုံဆိုင်ရာ အစိတ်အပိုင်းများကို စက်ဒီဇိုင်းနှင့်အညီ ဖြတ်တောက်ပြီး ဂဟေဆော်သည်။ ပုံပျက်ခြင်းကို ထိန်းချုပ်ရန်နှင့် ဖွဲ့စည်းအစိတ်အပိုင်းများ၏ ချိန်ညှိမှုကို ထိန်းသိမ်းရန် လိုအပ်သည့်နေရာတွင် စိတ်ဖိစီးမှု-သက်သာရာရစေသည့် ကုသမှုနှင့် စက်ယန္တရားများကို လုပ်ဆောင်သည်။
ဟိုက်ဒရောလစ်ဆလင်ဒါများကို စက်ဖြင့် တပ်ဆင်ပြီး တပ်ဆင်ခြင်းမပြုမီ အတိုင်းအတာတိကျမှု ရှိမရှိ စစ်ဆေးပါသည်။ လိုအပ်သော workpiece အကွာအဝေးနှင့် pointed profile အရ အသေဖွဲ့စည်းခြင်းကို ထုတ်လုပ်သည်။ အသေခံပစ္စည်းနှင့် အပူကုသမှုကို မျှော်မှန်းဖွဲ့စည်းပုံနှင့် ထုတ်လုပ်မှုအခြေအနေများအလိုက် ရွေးချယ်သည်။
ဟိုက်ဒရောလစ်ပါဝါယူနစ်၊ အဆို့ရှင်ဘလောက်၊ ဆလင်ဒါများ၊ ပိုက်များ၊ ပိုက်များနှင့် ဆက်နွယ်နေသော ပိုက်များကို ပြီးပြည့်စုံသော ဆားကစ်တစ်ခုအဖြစ် တပ်ဆင်ပြီး စစ်ဆေးထားသည်။ ထုတ်လုပ်မှုစမ်းသပ်ခြင်းမပြုမီ ဖိအားစမ်းသပ်ခြင်းနှင့် ဆလင်ဒါလှုပ်ရှားမှု စစ်ဆေးခြင်းများ ပြုလုပ်ပါသည်။
လျှပ်စစ်ဗီရိုနှင့် PLC ထိန်းချုပ်မှုစနစ်အား ကုပ်ခြင်း၊ သေဆုံးခြင်း လှုပ်ရှားမှု၊ ဖွဲ့စည်းခြင်း၊ ပြန်လာခြင်း နှင့် ထုပ်လုပ်ခြင်း အပါအဝင် လက်တွေ့လည်ပတ်မှု အပိုင်းကို စမ်းသပ်သည်။ ဝန်စမ်းသပ်ခြင်းမပြုမီ အပြန်အလှန်ချိတ်ဆက်မှုများနှင့် ဘေးကင်းရေးလုပ်ဆောင်ချက်များကို စစ်ဆေးပါသည်။
ပြီးမြောက်သောစက်အား ဝန်မပါပဲ ဦးစွာစမ်းသပ်ပြီး သင့်လျော်သောစမ်းသပ်ပစ္စည်းဖြင့် စမ်းသပ်သည်။ ဖွဲ့စည်းထားသော အဆုံးအတိုင်းအတာ၊ စက်လှုပ်ရှားမှု၊ ဟိုက်ဒရောလစ်ဖိအား၊ စက်ဝန်းအချိန်နှင့် လည်ပတ်တည်ငြိမ်မှုကို သဘောတူညီထားသည့် လိုအပ်ချက်များနှင့် ဆန့်ကျင်စွာ စစ်ဆေးပါသည်။
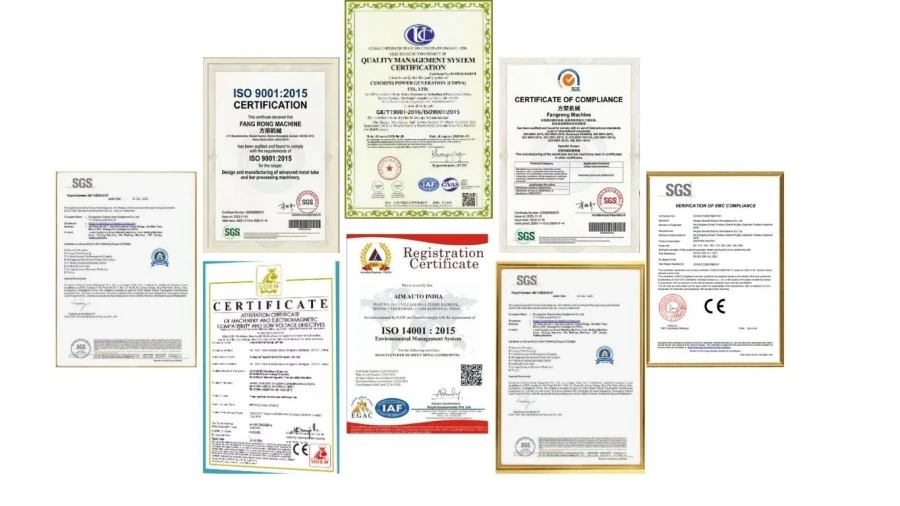
ISO 9001:2015-ဒီဇိုင်း၊ ထုတ်လုပ်မှု၊ တပ်ဆင်ခြင်းနှင့် ဝန်ဆောင်မှုတို့ကို အကျုံးဝင်သော အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။
CE အမှတ်အသား-စက်ဖွဲ့စည်းပုံသည် အရေးပေါ်မှတ်တိုင်များ၊ လက်နှစ်ချက်ထိန်းချုပ်မှုများ၊ နှင့် မီးရောင်ကုလားကာများကဲ့သို့သော သတ်မှတ်ထားသော ဘေးကင်းလုံခြုံရေးလုပ်ဆောင်ချက်များအပါအဝင် သက်ဆိုင်ရာ စက်ယန္တရားညွှန်ကြားချက် 2006/42/EC လိုအပ်ချက်များနှင့် ကိုက်ညီပါသည်။
SGS စစ်ဆေးခြင်း-စက်စွမ်းဆောင်ရည်နှင့် ဘေးကင်းရေးဆိုင်ရာ လိုအပ်ချက်များအတွက် လွတ်လပ်သော စစ်ဆေးရေးဝန်ဆောင်မှုများကို ရရှိနိုင်ပါသည်။
မူပိုင်ခွင့်များ-FangRong သည် တီထွင်မှုမူပိုင်ခွင့် ၃၂ ခုနှင့် အသုံးဝင်သော မော်ဒယ်မူပိုင်ခွင့် 100 ကျော်ကို ရရှိထားသည်။ ဥပမာများတွင် ကြိုးကြိုးတင်းခြင်းကိရိယာအတွက် 2013207829011၊ Multi-strand die ကိုင်ဆောင်သူအတွက် 2008300532117၊ နှင့် ZL2015 2 0842922.7 တို့သည် အမြန်ပြောင်းလဲနိုင်သော mandrel စနစ်အတွက် ဖြစ်သည်။
ပို့ဆောင်ခြင်းမပြုမီ၊ ကာဗွန်သံမဏိ ဟိုက်ဒရောလစ် Single-Die Pointing Machine သည် အတည်ပြုဖွဲ့စည်းမှုပုံစံကို စစ်ဆေးပြီး ၎င်း၏သယ်ယူပို့ဆောင်ရေးလိုအပ်ချက်များနှင့်အညီ ပြင်ဆင်ထားသည်။ ဟိုက်ဒရောလစ်နှင့် လျှပ်စစ်အစိတ်အပိုင်းများကို ကိုင်တွယ်ခြင်းနှင့် သယ်ယူပို့ဆောင်ရေးကာလအတွင်း ပျက်စီးခြင်းမှ ကာကွယ်ပေးပြီး ဖြုတ်တပ်နိုင်သောကိရိယာများနှင့် ဆက်စပ်ပစ္စည်းများကို လိုအပ်သည့်အခါ သီးခြားစီထုပ်ပိုးထားသည်။
ပြည်ပပရောဂျက်များအတွက်၊ ဖောက်သည်၏တပ်ဆင်မှုအခြေအနေများ၊ ပါဝါထောက်ပံ့မှု၊ အလုပ်ရုံအပြင်အဆင်၊ နှင့် unloading အစီအစဉ်များအလိုက် ပို့ဆောင်မှုပြင်ဆင်မှုကို ညှိနှိုင်းနိုင်သည်။
1. ဤဟိုက်ဒရောလစ်တစ်သေ့ညွှန်စက်သည် မည်သည့်ပစ္စည်းများကို လုပ်ဆောင်နိုင်သနည်း။
စက်ကို ကာဗွန်သံမဏိပြွန်များ၊ ချောမွေ့သောသံမဏိပိုက်များ၊ ဂဟေဆော်ထားသော သံမဏိပိုက်များ၊ အစိုင်အခဲသံမဏိတုံးများနှင့် အခြား သံမဏိသတ္တုပစ္စည်းများအတွက် အဓိက ဒီဇိုင်းထုတ်ထားသည်။ အခြားပစ္စည်းများအား ၎င်းတို့၏ ကြံ့ခိုင်မှု၊ အတိုင်းအတာနှင့် ဖွဲ့စည်းမှုလိုအပ်ချက်များအလိုက် အကဲဖြတ်နိုင်သည်။
2. စက်သည် မည်သည့် tube အချင်းကို လုပ်ဆောင်နိုင်သနည်း။
ရည်ညွှန်းသတ်မှတ်ချက်သည် φ0mm-φ400mm ညွှန်ပြသည့် အချင်းအကွာအဝေးကို စာရင်းပြုစုထားသည်။ လက်တွေ့လုပ်ငန်းခွင်အကွာအဝေးသည် ပြွန် သို့မဟုတ် ဘားအချင်း၊ နံရံအထူ၊ ပစ္စည်းအဆင့်၊ ချွန်သောအချင်းနှင့် လိုအပ်သောဖွဲ့စည်းပုံအလျားပေါ်မူတည်သည်။
3. ၎င်းသည် ပြွန်များနှင့် အစိုင်အခဲဘားများ နှစ်မျိုးလုံးကို လုပ်ဆောင်နိုင်ပါသလား။
ဟုတ်ကဲ့။ စက်အား သင့်လျော်သော ပုံသဏ္ဍာန် အသေများဖြင့် ပြွန်များ သို့မဟုတ် အစိုင်အခဲဘားများ အတွက် ပြင်ဆင်နိုင်သည်။ ကိရိယာတန်ဆာပလာကို workpiece geometry နှင့် material အရ ရွေးချယ်သင့်သည်။
4. One Die Pointing သည် သင့်လျော်မှုရှိမရှိ သင်မည်ကဲ့သို့ဆုံးဖြတ်သနည်း။
ဆုံးဖြတ်ချက်သည် workpiece အချင်း၊ နံရံအထူ၊ ပစ္စည်းခိုင်ခံ့မှု၊ လိုအပ်သော လျှော့ချရေး၊ ညွှန်ပြထားသော ပရိုဖိုင်၊ ထုတ်လုပ်မှုပမာဏနှင့် ရေစုန်ပုံဆွဲခြင်းလုပ်ငန်းစဉ်အပေါ် မူတည်သည်။ စက်ကို အချင်းဖြင့်သာ ရွေးချယ်ခြင်းထက် အဆိုပါ ကန့်သတ်ချက်များကို အတူတကွ ပြန်လည်သုံးသပ်သင့်သည်။
5. ကိုးကားချက်တစ်ခုအတွက် မည်သည့်အချက်အလက်များ လိုအပ်သနည်း။
ကျေးဇူးပြု၍ ပစ္စည်းအဆင့်၊ ပြွန် သို့မဟုတ် ဘားအမျိုးအစား၊ ပြင်ပအချင်း၊ နံရံအထူ၊ လိုအပ်သော အချင်း၊ ညွှန်ပြသည့် အရှည်၊ အလုပ်အပိုင်းအရှည်၊ လိုအပ်သော ထုတ်လုပ်မှုစွမ်းရည်နှင့် ဒေသဆိုင်ရာ ပါဝါထောက်ပံ့မှုကို ပေးပါ။ စိတ်ကြိုက်တူးလ်အတွက် အထောက်အကူဖြစ်စေသော ပုံ သို့မဟုတ် ချွန်သောအဆုံး၏နမူနာ။
6. Pointing Die ကို စိတ်ကြိုက်ပြင်ဆင်နိုင်ပါသလား။
ဟုတ်ကဲ့။ Dies သည် မတူညီသော ပြွန်နှင့် ဘားအရွယ်အစား၊ ချွန်ချွန်အချင်းများ၊ ညွှန်ပြသည့်အရှည်များနှင့် အဆုံးပရိုဖိုင်များအတွက် ဒီဇိုင်းထုတ်နိုင်သည်။ အမျိုးမျိုးသော ထုတ်ကုန်များအတွက် သေသေအစုံများကို ထောက်ပံ့ပေးနိုင်သည်။
7. အလိုအလျောက် တင်ခြင်းနှင့် ဖြုတ်ခြင်းတို့ကို ပေါင်းထည့်နိုင်ပါသလား။
ဟုတ်ကဲ့။ ထုတ်လုပ်မှုပုံစံနှင့် လိုအပ်သော စက်ဝန်းအချိန်အလိုက် အလိုအလျောက် တင်ခြင်းနှင့် ဖြုတ်ခြင်းတို့ကို ပေါင်းစပ်နိုင်သည်။ workpiece loading method နှင့် upstream နှင့် downstream equipment များကို အတည်ပြုပြီးနောက် အလိုအလျောက်စနစ်အဆင့်ကို ပုံမှန်အတိုင်းဆုံးဖြတ်သည်။
8. စံချိန်စံညွှန်းထုတ်လုပ်မှု ပို့ဆောင်ချိန်ကဘာလဲ။
ပုံမှန်အားဖြင့် အော်ဒါအတည်ပြုပြီးနောက် 30-60 ရက်အတွင်း ပုံမှန်အားဖြင့် စက်များကို ပို့ဆောင်ပေးပါသည်။ ကိရိယာတန်ဆာပလာ၊ ဟိုက်ဒရောလစ်ဖွဲ့စည်းပုံ၊ အလိုအလျောက်စနစ်နှင့် စမ်းသပ်မှုလိုအပ်ချက်များပေါ်မူတည်၍ စိတ်ကြိုက်ပြုပြင်ထားသော စက်များသည် အချိန်ပိုလိုအပ်နိုင်သည်။
9. ကာဗွန်သံမဏိ ဟိုက်ဒရောလစ် One Dies Pointing Machine တွင် အဘယ်အရာပါဝင်သနည်း။
စံသတ်မှတ်ထားသော ပက်ကေ့ခ်ျတွင် ယေဘူယျအားဖြင့် ပင်မစက်၊ စံနှုန်းသေသတ်မှတ်မှု၊ ဟိုက်ဒရောလစ်စနစ်၊ လျှပ်စစ်ထိန်းချုပ်မှုအဖွဲ့၊ လည်ပတ်မှုလမ်းညွှန်နှင့် အခြေခံပြုပြင်ထိန်းသိမ်းမှုကိရိယာများ ပါဝင်သည်။ ပရောဂျက်အရ အပိုသေစာများနှင့် စိတ်ကြိုက်ဆက်စပ်ပစ္စည်းများကို ထောက်ပံ့ပေးနိုင်သည်။
10. အဘယ်အာမခံချက်ပေးသနည်း။
စက်တပ်ဆင်မှုမှ 12 လ စံအာမခံပါသည်။ အာမခံကာလပြီးနောက် နည်းပညာပံ့ပိုးမှုနှင့် အပိုပစ္စည်းများ ဝန်ဆောင်မှုကို ဆက်လက်ရရှိနိုင်မည်ဖြစ်သည်။
11. တပ်ဆင်ခြင်းနှင့် အော်ပရေတာသင်တန်းများ ပေးပါသလား။
ဟုတ်ကဲ့။ FangRong သည် လည်ပတ်မှုလက်စွဲများ၊ အွန်လိုင်းနည်းပညာပံ့ပိုးမှု၊ အဝေးထိန်းစနစ်ဖြင့် တာဝန်ပေးခြင်းနှင့် လိုအပ်သည့်အခါ နိုင်ငံရပ်ခြားတွင် တပ်ဆင်ခြင်းနှင့် အော်ပရေတာသင်တန်းများကို ပံ့ပိုးပေးပါသည်။
12. ကျွန်ုပ်တို့၏ပြွန်သတ်မှတ်ချက်များမှ စက်မော်ဒယ်ကို သင်အတည်ပြုနိုင်ပါသလား။
ဟုတ်ကဲ့။ ပစ္စည်းအဆင့်၊ ပြွန်အချင်း၊ နံရံအထူ၊ လိုအပ်သော အချင်းအချင်းနှင့် အလျား၊ workpiece အရှည်၊ ထုတ်လုပ်မှုပစ်မှတ်နှင့် ပုံဆွဲခြင်းလုပ်ငန်းစဉ် ဘောင်များကို ပေးပို့ပါ။ FangRong ၏ နည်းပညာအဖွဲ့သည် ဖွဲ့စည်းခြင်းဆိုင်ရာ လိုအပ်ချက်များကို ပြန်လည်သုံးသပ်နိုင်ပြီး သင့်လျော်သော စက်နှင့် သေတ္တာပုံစံကို အကြံပြုနိုင်သည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်