Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
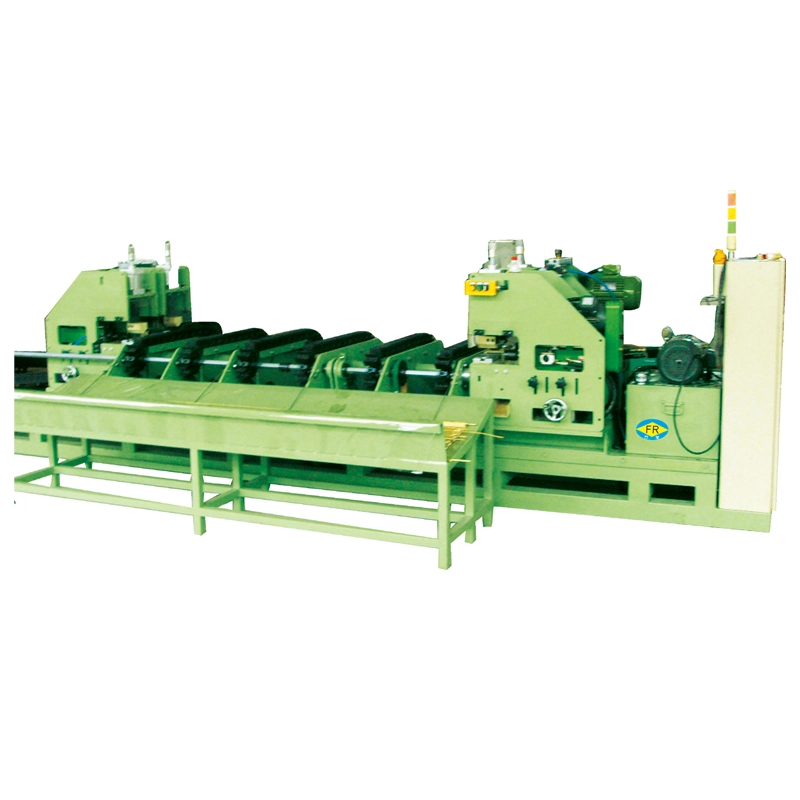
ဟိအလူမီနီယံ အလျားလိုက် ဖြောင့်စက်အလူမီနီယမ်ပြွန်များ၊ ပိုက်များ၊ အစိုင်အခဲဘားများနှင့် ပရိုဖိုင်များကို ထုတ်ယူခြင်း၊ ပုံဆွဲခြင်း၊ အပူကုသမှု၊ ဖြတ်တောက်ခြင်း သို့မဟုတ် ကိုင်တွယ်ပြီးနောက် ကွေးညွှတ်ခြင်းနှင့် ကွေးခြင်းတို့ကို ပြုပြင်ရန်အတွက် Multi-roller စက်တစ်ခုဖြစ်သည်။ သံမဏိနှင့်မတူဘဲ၊ အလူမီနီယံသည် အထွက်နှုန်းနည်းပြီး ပျော့ပျောင်းသော မျက်နှာပြင်ရှိသောကြောင့် ဖြောင့်တန်းခြင်း၊ ကြိတ်စက်ဖိအား၊ ကြိတ်စက်မျက်နှာပြင်အခြေအနေနှင့် အစာအမြန်နှုန်းအားလုံးကို ဂရုတစိုက်ထိန်းချုပ်ရန် လိုအပ်ပါသည်။
FangRong ၏ FR စီးရီးများတွင် FR-20 မှ FR-180 အထိ စံသတ်မှတ်ချက် 13 ခု ပါဝင်သည်။ မော်ဒယ်ပေါ် မူတည်အလူမီနီယံဖြောင့်စက်tube အချင်းများကို ဖုံးအုပ်ထားသည်။φ4 မှ φ180 မီလီမီတာနှင့် အစိုင်အခဲဘားများမှφ10 မှ φ90 မီလီမီတာ. Roller configurations သည် 14 မှ 20 sets မှ စံဖြောင့်မှုသတ်မှတ်ချက် ≤0.3 mm/m မှ နှင့် ရွေးချယ်ထားသော configurations ≤0.1 mm/m အထိရှိသည်။ စုစုပေါင်းတပ်ဆင်ပါဝါသည် 3 kW မှ 55 kW အထိရှိသည်။
စက်ဒီဇိုင်းသည် FangRong ၏ ရေရှည်ဖြောင့်ခြင်းနှင့် ဆွဲခုံအင်ဂျင်နီယာ အတွေ့အကြုံအပေါ် အခြေခံထားသည်။ ကုမ္ပဏီသည် ဖြောင့်စက်များကို အတွေ့အကြုံရှိသော ထိုင်ဝမ်ထုတ်လုပ်သူနှင့် ဖက်စပ်လုပ်ကိုင်ကာ 1998 ခုနှစ်တွင် စတင်တည်ထောင်ခဲ့ပြီး 2013 ခုနှစ်တွင် ရာနှုန်းပြည့်ပိုင်ဆိုင်လာခဲ့သည်။


FR စီးရီးသည် ကြိတ်စက်အစုံဖြင့် ထိန်းချုပ်ထားသော ပြောင်းပြန်ကွေးခြင်းကို အသုံးပြုသည်။ တစ်ချိန်တည်းတွင် ကွေးညွှတ်မှုတစ်ခုလုံးကို ပြုပြင်မည့်အစား၊ ကျန်ရှိသော ကွေးညွှတ်မှုကို တဖြည်းဖြည်း လျှော့ချနိုင်ရန် ဆက်တိုက် ပြုပြင်မှုအမှတ်များမှတဆင့် လမ်းညွှန်ပေးပါသည်။
အလူမီနီယမ် ထုတ်ကုန်များအတွက်၊ roller ဆက်တင်သည် အထူးအရေးကြီးပါသည်။ ဖိအားအလွန်အကျွံသည် ကြိတ်စက်အမှတ်အသားများကို ချန်ထားခဲ့နိုင်သည် သို့မဟုတ် နောက်ပြန်ကွေးညွှတ်မှုကို ဖြစ်ပေါ်စေနိုင်သော်လည်း ဖိအားမလုံလောက်ပါက ကျန်ရှိနေသော ကွေးညွှတ်သွားနိုင်သည်။ လိုအပ်သောဆက်တင်သည် သတ္တုစပ်၊ ဒေါသ၊ အချင်း၊ နံရံအထူ၊ ကနဦးပုံပျက်ခြင်းနှင့် သတ်မှတ်ထားသော ဖြောင့်တန်းမှုအပေါ် မူတည်သည်။
workpiece သည် ချိန်ညှိထားသော လမ်းညွှန်တစ်ခုမှ ပထမဆုံးဝင်ရောက်ပြီး၊ ထို့နောက် ဖြောင့်စက်များကို ဖြတ်သွားပါသည်။ Roller အနေအထားတစ်ခုစီသည် ထိန်းချုပ်ထားသော ပုံပျက်ခြင်းပမာဏကို သက်ရောက်သည်။ Roller အစုံလိုက်အရေအတွက်သည် ထပ်လောင်းပြင်ဆင်မှုအမှတ်များကို ပံ့ပိုးပေးသောကြောင့် ပိုမိုတင်းကျပ်သော ဖြောင့်တန်းမှုကို လိုအပ်သောအခါတွင် ပိုမိုမြင့်မားသော roller configurations များကို ပုံမှန်အားဖြင့် ရွေးချယ်ပါသည်။
FR-76 နှင့် ပိုကြီးသော မော်ဒယ်များသည် 60 m/min အထိ ပြောင်းလဲနိုင်သော အမြန်နှုန်း ထိန်းချုပ်မှုကို ပေးသည်။ FR-50 နှင့် မော်ဒယ်ငယ်များသည် 9၊ 18၊ 27 နှင့် 45 m/min တို့ကို ရွေးချယ်နိုင်သော အမြန်နှုန်းများကို အသုံးပြုသည်။ အလူမီနီယံအဆင့်၊ ထုတ်ကုန်ဂျီသြမေတြီ၊ ဖြောင့်ဖြောင့်မှုပစ်မှတ်နှင့် မျက်နှာပြင်လိုအပ်ချက်များနှင့်အညီ သင့်လျော်သောလုပ်ငန်းခွင်အမြန်နှုန်းကို ရရှိနိုင်သောအမြင့်ဆုံးမြန်နှုန်းဖြင့် လည်ပတ်နေခြင်းထက် သင့်လျော်သည်။
အလူမီနီယမ် ထုတ်ကုန်များသည် အအေးခံခြင်း၊ အပူပေးခြင်း၊ ဖြတ်တောက်ခြင်း၊ သိုလှောင်ခြင်း သို့မဟုတ် သယ်ယူပို့ဆောင်စဉ်အတွင်း ဖြစ်ပေါ်လာသော လေးထောင့်ကွေးခြင်း၊ ကွေးညွှတ်ခြင်း သို့မဟုတ် ပုံပျက်ခြင်းတို့ကို ချန်ထားနိုင်သည်။ ပစ္စည်းသည် CNC စက်ချုပ်ခြင်း၊ ဂဟေဆော်ခြင်း၊ ကွေးခြင်း၊ anodizing သို့မဟုတ် တပ်ဆင်သည့်အခါတွင် အဆိုပါချို့ယွင်းချက်များသည် ပိုမိုသိသာလာသည်။
ပါးလွှာသော နံရံအလူမီနီယမ်ပြွန်များအတွက် စိန်ခေါ်မှုမှာ ဖြောင့်ခြင်းသာမကဘဲ။ လွန်ကဲစွာ ကြိတ်စက်ဖိအားသည် မျက်နှာပြင်ပေါ်ရှိ အဝိုင်းအဝိုင်းကို ထိခိုက်စေနိုင်သည် သို့မဟုတ် မြင်နိုင်သော အမှတ်အသားများ ချန်ထားနိုင်သည်။ 6061 နှင့် 7075 ကဲ့သို့သော မာကျောသောသတ္တုစပ်များအတွက်၊ လိုအပ်သော ပြုပြင်မှုစွမ်းအားသည် ပိုမိုပျော့ပျောင်းသော လုပ်ငန်းသုံး-သန့်စင်မှုအဆင့်များအတွက်ထက် မြင့်မားသည်။ 6063 ပရိုဖိုင်များကဲ့သို့သော ဗိသုကာထုတ်ကုန်များအတွက်၊ မျက်နှာပြင်ပုံသဏ္ဍာန်သည် အတိုင်းအတာဖြောင့်ခြင်းကဲ့သို့ အရေးကြီးပါသည်။
ဒါက ဘာကြောင့်လဲ။အလူမီနီယံပြွန်ဖြောင့်စက်အချင်းတစ်ခုတည်းထက် အမှန်တကယ် ထုတ်ကုန်အကွာအဝေးကို ရွေးချယ်သင့်သည်။ အလွိုင်း၊ ဒေါသ၊ နံရံအထူ၊ ကနဦး ကွေးညွှတ်မှု၊ ပစ်မှတ် ဖြောင့်ဖြောင့်မှုနှင့် လက်ခံနိုင်သော မျက်နှာပြင် အခြေအနေအားလုံးသည် နောက်ဆုံး စက်ဖွဲ့စည်းပုံအပေါ် သက်ရောက်မှုရှိသည်။
FR စီးရီးကို 14၊ 15၊ 16၊ 17၊ သို့မဟုတ် 20 roller အစုံဖြင့် ရနိုင်ပါသည်။ ပိုတင်းကျပ်သော ဖြောင့်တန်းမှုသတ်မှတ်ချက် လိုအပ်သည့်နေရာတွင် ပိုများသော roller sets များသည် အမှားပြင်မှတ်များကို ပိုမိုပေးဆောင်သည်။
ဥပမာအားဖြင့်၊ 20 rollers ပါသော FR-50 ကို ≤0.1 mm/m တွင်သတ်မှတ်ထားပြီး 17-roller configurations အများအပြားကို ≤0.2 mm/m ဖြင့်သတ်မှတ်ထားသည်။ Standard 14-roller configurations များကို ယေဘူယျအားဖြင့် ≤0.3 mm/m တွင် သတ်မှတ်ထားသည်။ လက်တွေ့ရလဒ်များသည် workpiece condition နှင့် machine adjustment ပေါ်တွင်မူတည်နေသေးသည်၊ ထို့ကြောင့် configuration ကို အပြီးသတ်ခြင်းမပြုမီ နမူနာစမ်းသပ်မှုတစ်ခု ပြုလုပ်သင့်ပါသည်။
မော်ဒယ်ရွေးချယ်မှုသည် အမှန်တကယ်ထုတ်လုပ်မှုအပိုင်းအခြားဖြင့် စတင်သင့်သည်။ အကြီးဆုံးနှင့်အသေးဆုံးပြွန် သို့မဟုတ် ဘားအချင်း၊ ပြွန်နံရံအထူ၊ အလူမီနီယံအလွိုင်းနှင့် ဒေါသ၊ လိုအပ်သော ဖြောင့်တန်းမှု၊ ထုတ်လုပ်မှုအမြန်နှုန်းနှင့် မျက်နှာပြင်လိုအပ်ချက်များကို စစ်ဆေးပါ။ ထုတ်လုပ်မှုအများစုတွင် သေးငယ်သော သို့မဟုတ် ပါးလွှာသော နံရံထုတ်ကုန်များ ပါဝင်ပါက ပိုကြီးသောစက်သည် အလိုအလျောက် ပိုမိုကောင်းမွန်သော ရွေးချယ်မှုမဟုတ်ပါ။
| မော်ဒယ် | Max Tube Ø (mm) | Min Tube Ø (mm) | မက်ဘား Ø (မီလီမီတာ) | ဖြောင့်ခြင်း (mm/m) | Roller အစုံများ | အမြန်နှုန်း (m/min) | စုစုပေါင်း ဓာတ်အား (kW) | အလေးချိန် (ကီလိုဂရမ်) | အတိုင်းအတာ L×W×H (mm) |
| FR-180 (17 rollers) | φ180 | φ60 | φ90 | ≤0.3 | 17 | --- | 55 | ၂၅၀၀၀ | 4200×1800×1500 |
| FR-150 (17 rollers) | φ150 | φ58 | φ70 | ≤0.3 | 17 | --- | ၃၀/၃၇ | ၁၂၀၀၀ | 4100×2280×1700 |
| FR-120 (14 rollers) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | --- | 30 | ၉၀၀၀ | 3250×1450×1250 |
| FR-100 (14 rollers) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | ၀-၆၀ | 15 | ၅၀၀၀ | 2350×1560×1160 |
| FR-100 (17 rollers) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | ၀-၆၀ | 18 | ၅၀၀၀ | 2700×1560×1160 |
| FR-76 (14 rollers) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | ၀-၆၀ | 11 | ၂၅၀၀ | 2250×1560×1160 |
| FR-76 (17 rollers) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | ၀-၆၀ | 15 | ၃၅၀၀ | 2560×1560×1160 |
| FR-76 (20 rollers) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | ၀-၆၀ | 15 | ၅၄၀၀ | 3250×1500×1250 |
| FR-50 (14 rollers) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | ၉/၁၈/၂၇/၄၅ | 7.5 | ၁၅၀၀ | 1750×1120×1040 |
| FR-50 (20 rollers) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | ၉/၁၈/၂၇/၄၅ | 7.5 | ၂၀၀၀ | 2200×1120×1040 |
| FR-25 (14 rollers) | φ25 | φ6 | φ12 | ≤0.3 | 14 | ၉/၁၈/၂၇/၄၅ | 4 | ၁၀၀၀ | 1300×900×950 |
| FR-25 (16 rollers) | φ25 | φ6 | φ12 | ≤0.2 | 16 | ၉/၁၈/၂၇/၄၅ | 4 | ၁၁၀၀ | 1800×1100×950 |
| FR-20 (15 rollers) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | ၉/၁၈/၂၇/၄၅ | 3 | 700 | 1100×1050×950 |
Ttube wall thickness ကိုဖော်ပြသည်။ FR-50 နှင့် မော်ဒယ်ငယ်များသည် 9/18/27/45 m/min ကို ရွေးချယ်နိုင်သော အမြန်နှုန်းများကို အသုံးပြုထားပြီး အထက်ဖော်ပြပါ FR-76 နှင့် ပိုကြီးသော မော်ဒယ်များသည် 0-60 m/min ပြောင်းလဲနိုင်သော အမြန်နှုန်း ထိန်းချုပ်မှုကို ပေးပါသည်။ လိုအပ်သော အလူမီနီယံ မျက်နှာပြင် ပြီးစီးမှုအရ ကြိတ်စက် မျက်နှာပြင် ရွေးချယ်မှုများကို သတ်မှတ်နိုင်ပါသည်။
condenser၊ evaporators၊ refrigeration assemblies နှင့် automotive thermal-management systems များတွင် အသုံးပြုသော အလူမီနီယမ်ပြွန်များသည် ထုထည် သို့မဟုတ် ဖြတ်တောက်ပြီးနောက် ဖြောင့်တန်းရန် လိုအပ်ပါသည်။ ထိန်းချုပ်ထားသော roller အမှားပြင်ဆင်ခြင်းသည် နောက်ဆက်တွဲ ကွေးခြင်း၊ ချိတ်ဆက်ခြင်း၊ ချည်နှောင်ခြင်း သို့မဟုတ် တပ်ဆင်ခြင်းအတွက် လိုအပ်သော ဂျီသြမေတြီကို ထိန်းသိမ်းပေးသည်။
ပုံမှန်အသုံးအဆောင်များတွင် အလူမီနီယမ်အအေးခံပြွန်များ၊ ဘက်ထရီအပူထိန်းချုပ်မှုပြွန်များ၊ တည်ဆောက်ပုံပြွန်များနှင့် extruded bar များပါဝင်သည်။ ဤထုတ်ကုန်များအတွက်၊ ရိုးဖြောင့်မှုကို ပြွန်နံရံအထူ၊ အဝိုင်းပုံနှင့် မျက်နှာပြင်အခြေအနေတို့နှင့်အတူ ထည့်သွင်းစဉ်းစားရပါမည်။
လက်ရန်းများ၊ ဘောင်များ၊ မျက်နှာစာများနှင့် အလှဆင်ထားသော အဆောက်အဦများအတွက် အသုံးပြုသည့် 6063 ပြွန်များနှင့် ပရိုဖိုင်များသည် ဖြောင့်တန်းပြီးနောက် သန့်ရှင်းသော မျက်နှာပြင်ကို လိုအပ်ပြီး အန်ဒီယမ် သို့မဟုတ် အပေါ်ယံမှ ကြိတ်စက်အမှတ်အသားများကို ဖုံးကွယ်ထားမည်မဟုတ်သောကြောင့် ဖြစ်သည်။ ထို့ကြောင့် ကြိတ်စက်ဖွဲ့စည်းပုံနှင့် ထိတွေ့မျက်နှာပြင်ကို ရေအောက်ပိုင်း အပြီးသတ်ခြင်းလုပ်ငန်းစဉ်ကို စိတ်ထဲတွင် ရွေးချယ်သင့်သည်။
စက်ကို စက်ပစ္စည်းမွမ်းမံခြင်း၊ ဖြတ်တောက်ခြင်း၊ တပ်ဆင်ခြင်း သို့မဟုတ် ထပ်မံဖွဲ့စည်းခြင်းမပြုမီ ပြုပြင်ရန်လိုအပ်သည့် အလူမီနီယမ်ဘားများ၊ စပယ်ယာများ၊ ပရိုဖိုင်များနှင့် အခြား extruded ထုတ်ကုန်များအတွက် အသုံးပြုနိုင်သည်။ တစ်ခုအလူမီနီယမ်ဘားဖြောင့်စက်အသုံးပြုနိုင်သော အချင်းအကွာအဝေးအတွင်း အစိုင်အခဲအဝိုင်းဘားများအတွက် ဖွဲ့စည်းမှုပုံစံကို ရွေးချယ်နိုင်သည်။
FR စီးရီးကို မတူညီသော roller ဖွဲ့စည်းမှုပုံစံများနှင့် အလုပ်လုပ်သည့်အပိုင်းများဖြင့် ရရှိနိုင်ပါသည်။ မှန်ကန်သောမော်ဒယ်သည် ပြွန် သို့မဟုတ် ဘားအချင်း၊ နံရံအထူ၊ လိုအပ်သော ဖြောင့်တန်းမှုနှင့် ထုတ်လုပ်မှုအမြန်နှုန်းတို့အပေါ် အဓိကမူတည်သည်။ အောက်ဖော်ပြပါ နှိုင်းယှဉ်ချက်သည် ပင်မဖွဲ့စည်းပုံများကြား လက်တွေ့ကျသော ကွဲပြားမှုများကို ပြသသည်။
| ဖွဲ့စည်းမှု | ရိုးရိုးမော်ဒယ်များ | Workpiece Range | ဖြောင့်ခြင်း။ | အရှိန် | အတွက် အသင့်တော်ဆုံး |
|---|---|---|---|---|---|
| ကြိတ်စက် ၁၄ | FR-25၊ FR-50၊ FR-76၊ FR-100၊ FR-120 | သေးငယ်သော အလူမီနီယမ် ပြွန်များနှင့် ဘားများ | ပုံမှန်အားဖြင့် ≤0.3 mm/m | သက်ဆိုင်ရာမော်ဒယ်များတွင် 0-60 m/min အထိ | အထွေထွေထုတ်လုပ်မှု၊ စံဖြောင့်မှုလိုအပ်ချက်များ၊ ရောစပ်အရွယ်အစားထုတ်လုပ်မှု |
| ကြိတ်စက် ၁၅ | FR-20 | ပြွန် Ø4-16 မီလီမီတာ; ဘား Ø10 မီလီမီတာ | ≤0.3 mm/m | 9/18/27/45 m/min | အချင်းသေးငယ်သော အလူမီနီယမ်ပြွန်များနှင့် ဘားများ |
| ကြိတ်စက် ၁၆ လုံး | FR-25 | ပြွန် Ø6-25 မီလီမီတာ; ဘား Ø12 မီလီမီတာ | ≤0.2 mm/m | 9/18/27/45 m/min | ပိုမိုတင်းကျပ်ရန် လိုအပ်သော သေးငယ်သော ပြွန်များ |
| ကြိတ်စက် ၁၇ | FR-76၊ FR-100၊ FR-150၊ FR-180 | အလတ်စားမှ ကြီးမားသော အလူမီနီယမ်ပြွန်များနှင့် ဘားများ | ရွေးချယ်ထားသောမော်ဒယ်များတွင် ≤0.2 mm/m အထိ | သတ်မှတ်ထားသည့်နေရာတွင် FR-76 နှင့်အထက် 0-60 m/min | မြင့်မားသော ဖြောင့်တန်းမှု လိုအပ်ချက်များနှင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု |
| ကြိတ်စက် ၂၀ | FR-50၊ FR-76 | ပြွန် Ø18-76 မီလီမီတာ; ဘား Ø16-25 မီလီမီတာ | မော်ဒယ်ပေါ်မူတည်၍ ≤0.1–0.2 mm/m | မော်ဒယ်ပေါ်မူတည်ပြီး 9/18/27/45 သို့မဟုတ် 0-60 m/min | တင်းကျပ်သော ဖြောင့်ဖြောင့်မှု လိုအပ်သော တိကျမှု ဖြောင့်ခြင်း |
14-roller configuration သည် စံဖြောင့်မှု လုံလောက်ပြီး တင်းကျပ်မှု ဖြစ်နိုင်သည့် ဖြောင့်တန်းမှုကို ရရှိရန်ထက် ထုတ်လုပ်မှု ပြောင်းလွယ်ပြင်လွယ်သည် ပိုအရေးကြီးသောအခါတွင် ယေဘုယျအားဖြင့် သင့်လျော်ပါသည်။ အလတ်စား သို့မဟုတ် ပိုကြီးသော အလူမီနီယမ်ပြွန်များတွင် ဖောက်သည်သည် ပိုမိုတင်းကျပ်သော ဖြောင့်ဖြောင့်မှုကို လိုအပ်သည့်အခါ 17-roller configuration သည် ပိုမိုထိန်းချုပ်ထားသော ပြောင်းပြန်ကွေးခြင်းကို ပံ့ပိုးပေးပါသည်။
FR အကွာအဝေးအတွင်း အတင်းကျပ်ဆုံး ဖြောင့်ဖြောင့်မှု လိုအပ်သော အပလီကေးရှင်းများအတွက်၊ 20-roller configuration သည် workpiece တစ်လျှောက် ထပ်ဆောင်း အမှားပြင်ဆင်ခြင်း အမှတ်များကို ပေးစွမ်းနိုင်သည်။ ဥပမာအားဖြင့်၊ FR-50 (20 roller) ကို ≤0.1 mm/m တွင်သတ်မှတ်ထားပြီး FR-76 (20 roller) ကို ≤0.2 mm/m တွင်သတ်မှတ်ထားသည်။ လက်တွေ့ရလဒ်များသည် အလွိုင်း၊ ဒေါသ၊ ပြွန်ဂျီသြမေတြီ၊ နံရံအထူ၊ ကနဦးပုံပျက်ခြင်း၊ ကြိတ်စက် ချိန်ညှိခြင်းနှင့် ထုတ်လုပ်မှုအမြန်နှုန်းတို့ပေါ်တွင် မူတည်နေသေးသည်။
| အချက် | အလူမီနီယမ်ပြွန်များ | အလူမီနီယမ် အခဲတုံးများ |
|---|---|---|
| Workpiece Structure ၊ | ပုံပျက်ခြင်းကို ထိခိုက်စေသော နံရံအထူရှိသော အခေါင်းပေါက် | ကွေးညွှတ်မှုကို ပိုမိုခံနိုင်ရည်ရှိသော ခိုင်မာသောအပိုင်း |
| အဓိကရွေးချယ်မှုအချက် | ပြင်ပအချင်းနှင့် နံရံအထူ | ဘားလုံးပတ် |
| Surface Concern | ပျော့ပျောင်းသော မျက်နှာပြင်များတွင် Roller အမှတ်အသား ဖြစ်နိုင်ခြေ ပိုများသည်။ | ချောဘားများအတွက် မျက်နှာပြင်အမှတ်အသားကို ထိန်းချုပ်ရန် လိုအပ်သေးသည်။ |
| ဖြောင့်တန်းမှု ညှိနှိုင်းမှု | ကြိတ်စက်ဖိအားသည် အလွိုင်း၊ အပူနှင့် နံရံအထူနှင့် ကိုက်ညီရပါမည်။ | Roller ဖိအားကို အဓိကအားဖြင့် အချင်း၊ ပစ္စည်းအခြေအနေနှင့် ကနဦးကွေးညွတ်မှုဖြင့် ဆုံးဖြတ်သည်။ |
အချင်းအများဆုံးစက်ကို တစ်ခုတည်းဖြင့် မရွေးချယ်ပါနှင့်။ အလူမီနီယမ်ပြွန်တစ်ခုအတွက်၊ ပြင်ပအချင်း၊ နံရံအထူ၊ သတ္တုစပ်နှင့် ဒေါသ၊ ကနဦးဖြောင့်မှု၊ ပြုပြင်ပြီးနောက် လိုအပ်သော ဖြောင့်ဖြောင့်မှုနှင့် ပစ်မှတ်ထုတ်လုပ်မှုအမြန်နှုန်းတို့ကို ပေးဆောင်ပါ။ အစိုင်အခဲဘားများအတွက်၊ ဘားအချင်း၊ သတ္တုစပ်နှင့် ဒေါသကို ဖြည့်ဆည်းပေးခြင်း၊ ကနဦးကွေးခြင်းနှင့် ပြီးသွားသော ဖြောင့်ခြင်းလိုအပ်ချက်ကို ပေးဆောင်ပါ။
မော်ဒယ်နှစ်ခုသည် တူညီသော workpiece အချင်းကို ဖုံးအုပ်နိုင်သောအခါ၊ ဆုံးဖြတ်ချက်သည် လိုအပ်သော ဖြောင့်မှန်မှုနှင့် ထုတ်လုပ်မှု အခြေအနေများပေါ်တွင် အခြေခံသင့်သည်။ ဥပမာအားဖြင့်၊ 14-roller မော်ဒယ်သည် ≤0.3 mm/m အတွက် လုံလောက်နိုင်သော်လည်း လုပ်ငန်းစဉ်သည် ပိုမိုတင်းကျပ်သော တိကျမှုလိုအပ်သောအခါတွင် 16-, 17-, သို့မဟုတ် 20-roller configuration သည် ပိုမိုသင့်လျော်ပါသည်။
1998 ခုနှစ်တွင်တည်ထောင်ခဲ့သည်။
FangRong သည် 1998 ခုနှစ်ကတည်းက ဖြောင့်ခြင်းနှင့် ဆွဲခုံစက်ကိရိယာများကို အထူးပြုခဲ့သည်။ ကုမ္ပဏီသည် ထိုင်ဝမ်ထုတ်လုပ်သူနှင့် ဖက်စပ်လုပ်ငန်းအဖြစ် စတင်လုပ်ကိုင်ခဲ့ပြီး 2013 ခုနှစ်တွင် ရာနှုန်းပြည့်ပိုင်ဆိုင်လာခဲ့သည်။
ကုန်ထုတ်လုပ်ငန်း နှစ်ခု
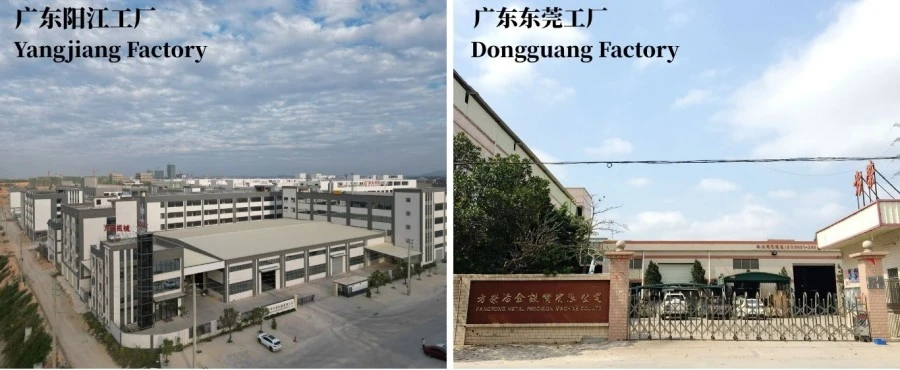
Dongguan Fangrong Metallurgical Equipment Co., Ltd. နှင့် Yangjiang Fangrong Machinery Co., Ltd. သည် ဖြောင့်ခြင်းနှင့် ဆက်စပ်သော သတ္တုလုပ်ငန်းသုံး စက်ကိရိယာများအတွက် ထုတ်လုပ်မှုစွမ်းရည်ကို ပံ့ပိုးပေးပါသည်။
တင်ပို့ခြင်းမပြုမီ စက်စစ်ဆေးခြင်း။
ပို့ဆောင်ခြင်းမပြုမီ စက်များကို idle နှင့် load condition အောက်တွင် စမ်းသပ်နိုင်သည်။ ဖောက်သည်နမူနာများရရှိနိုင်ပါက စမ်းသပ်ရာတွင် ဖြောင့်မှု၊ ကြိတ်စက် ချိန်ညှိမှု၊ စက်တုန်ခါမှု၊ မော်တာလက်ရှိ၊ မျက်နှာပြင်အခြေအနေနှင့် လည်ပတ်တည်ငြိမ်မှုတို့ ပါဝင်နိုင်သည်။
အမှန်တကယ် ထုတ်ကုန်အပေါ် အခြေခံ၍ အင်ဂျင်နီယာ၊
တစ်ခုအတွက်အလူမီနီယံအလျားလိုက်ဖြောင့်စက်၊ ဖောက်သည်၏ထုတ်ကုန်ဒေတာသည် ကြိတ်စက်ဖွဲ့စည်းပုံ၊ လုပ်ငန်းခွင်အကွာအဝေး၊ မြန်နှုန်းနှင့် မျက်နှာပြင်ကုသမှုလိုအပ်ချက်များကို ဆုံးဖြတ်သည်။ FangRong သည် မော်ဒယ်ကို အကြံပြုခြင်းမပြုမီ အလူမီနီယမ်အဆင့်၊ အချင်း၊ နံရံအထူ၊ ဒေါသ၊ ဖြောင့်မှန်မှုပန်းတိုင်နှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များကို အကဲဖြတ်နိုင်သည်။
တပ်ဆင်ခြင်းနှင့် နည်းပညာပံ့ပိုးမှု
ဖောင်ဒေးရှင်းပုံဆွဲခြင်း၊ ခန့်အပ်ခြင်းဆိုင်ရာ ပံ့ပိုးကူညီမှု၊ အော်ပရေတာသင်တန်း၊ အပိုပစ္စည်းထောက်ပံ့မှုနှင့် အဝေးထိန်းပြဿနာဖြေရှင်းခြင်းတို့ကို ရရှိနိုင်သည်။ လိုအပ်သည့်အခါတွင် site တပ်ဆင်ခြင်းပံ့ပိုးမှုကိုလည်းစီစဉ်နိုင်သည်။
အင်ဂျင်နီယာစက်ဖွဲ့စည်းပုံအား ထုတ်ကုန်အတိုင်းအတာ၊ အလူမီနီယံအဆင့်၊ ဖြောင့်မှုလိုအပ်ချက်၊ အမြန်နှုန်းနှင့် မျက်နှာပြင်လိုအပ်ချက်တို့မှ ဆုံးဖြတ်သည်။
စက်ပြုပြင်ခြင်း-ကြိတ်စက်များ၊ ရှပ်များ၊ ဖရိန်များ၊ ဂီယာများနှင့် အခြားအရေးကြီးသော အစိတ်အပိုင်းများကို စက်ဒီဇိုင်းနှင့်အညီ စစ်ဆေးပြီးဖြစ်သည်။
စည်းဝေးပွဲ-ကြိတ်စက် စည်းဝေးပွဲများ၊ ဂီယာအစိတ်အပိုင်းများ၊ လျှပ်စစ်စနစ်များ၊ PLC နှင့် HMI တို့ကို တပ်ဆင်နေစဉ်အတွင်း ပေါင်းစပ်ပြီး စစ်ဆေးပါသည်။
စမ်းသပ်ခြင်း-စက်လည်ပတ်မှု၊ ကြိတ်စက် ချိန်ညှိမှု၊ ဖြောင့်တန်းမှု စွမ်းဆောင်ရည်၊ တုန်ခါမှု၊ လျှပ်စစ်ဘေးကင်းမှုနှင့် အခြားသတ်မှတ်ထားသော ကန့်သတ်ဘောင်များကို ပို့ဆောင်မှုမပြုမီ စစ်ဆေးမည်ဖြစ်သည်။
နောက်ဆုံးစစ်ဆေးခြင်း-ထုပ်ပိုးတင်ပို့ခြင်းမပြုမီ ဝယ်ယူသူ၏ သီးခြားလိုအပ်ချက်များနှင့် စမ်းသပ်မှုရလဒ်များကို ပြန်လည်သုံးသပ်ပါသည်။
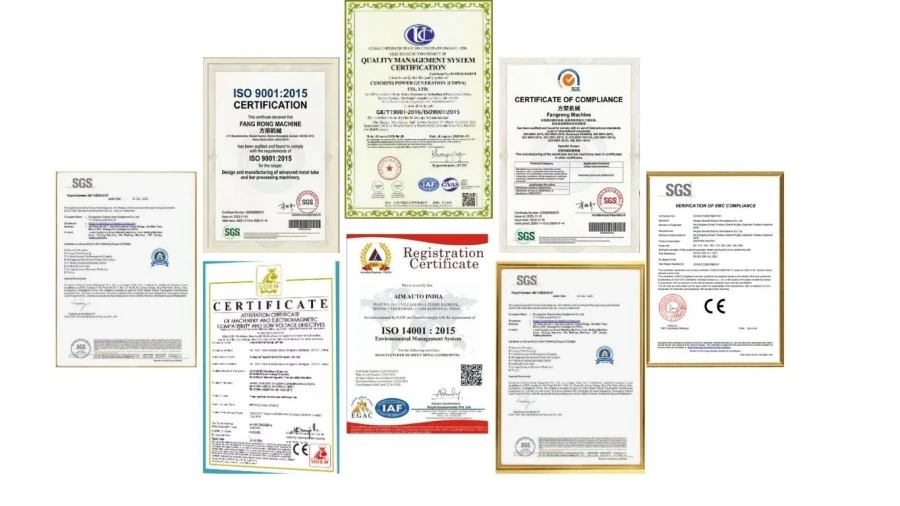
ISO 9001:2015အရည်အသွေးစီမံခန့်ခွဲမှု အသိအမှတ်ပြုလက်မှတ်သည် ကုမ္ပဏီ၏ မှတ်တမ်းတင်ထားသော ထုတ်လုပ်မှုနှင့် အရည်အသွေးထိန်းချုပ်မှုဆိုင်ရာ လုပ်ထုံးလုပ်နည်းများကို ပံ့ပိုးပေးသည်။ FR စီးရီးများကို သက်ဆိုင်ရာ မော်ဒယ်များနှင့် စျေးကွက်များအတွက် CE လက်မှတ်ဖြင့်လည်း ရရှိနိုင်ပါသည်။ ပရောဂျက်အကဲဖြတ်မှုအတွက် လိုအပ်သည့်နေရာတွင် SGS စစ်ဆေးခြင်းနှင့် မူပိုင်ခွင့်စာရွက်စာတမ်းများကို ပံ့ပိုးပေးနိုင်ပါသည်။
စက်ပစ္စည်းများ၊ လျှပ်စစ်စနစ်များနှင့် ထိတွေ့နေသောမျက်နှာပြင်များအတွက် သင့်လျော်သောအကာအကွယ်ဖြင့် ပို့ကုန်တင်ပို့ရန်အတွက် စက်များကို ပြင်ဆင်ထားပါသည်။ ထုပ်ပိုးခြင်းနှင့် ပို့ဆောင်ခြင်းအစီအစဉ်များကို စက်အရွယ်အစား၊ ဦးတည်ရာနှင့် သယ်ယူပို့ဆောင်ရေးနည်းလမ်းအရ အတည်ပြုနိုင်သည်။
FR စီးရီးကို 1050၊ 1060၊ 1100၊ 3003၊ 5052၊ 6061၊ 6063၊ 6082၊ 7075 နှင့် အခြားအဆင့်များ အပါအဝင် သာမန်လူမီနီယမ်သတ္တုစပ်များအတွက် ပြင်ဆင်သတ်မှတ်နိုင်ပါသည်။ သတ္တုစပ်များကြားတွင် အထွက်နှုန်း ခွန်အားနှင့် ဒေါသကို သိသိသာသာ ကွဲပြားသောကြောင့်၊ နောက်ဆုံး ကြိတ်စက် သတ်မှတ်ခြင်းသည် သတ္တုစပ်တစ်ခုတည်းကို သတ်မှတ်ခြင်းထက် အမှန်တကယ် ပစ္စည်းအပေါ် အခြေခံသင့်ပါသည်။
အဓိကအကြောင်းရင်းများမှာ လိုအပ်သော ဖြောင့်ဖြောင့်မှု၊ ထုတ်ကုန်ဂျီသြမေတြီ၊ ပစ္စည်းအခြေအနေနှင့် ထုတ်လုပ်မှုအပိုင်းတို့ဖြစ်သည်။ Roller အစုံများသည် အမှားပြင်မှတ်များကို ပိုမိုပေးစွမ်းနိုင်ပြီး ပိုမိုတင်းကျပ်သော ဖြောင့်တန်းမှုလိုအပ်ချက်များအတွက် ယေဘူယျအားဖြင့် ဦးစားပေးပါသည်။ ဥပမာအားဖြင့်၊ 20 rollers ပါသော FR-50 ကို ≤0.1 mm/m တွင်သတ်မှတ်ထားပြီး standard 14-roller configurations များကို ယေဘူယျအားဖြင့် ≤0.3 mm/m တွင်သတ်မှတ်ထားသည်။
၎င်းသည် tube ဂျီသြမေတြီ၊ အလွိုင်း၊ ဒေါသ၊ မျက်နှာပြင် လိုအပ်ချက်များနှင့် roller configuration ပေါ်တွင်မူတည်သည်။ အလူမီနီယမ်သည် ပျော့ပျောင်းသောကြောင့် အလွန်အကျွံ ဖိအား သို့မဟုတ် မသင့်လျော်သော ဒလိမ့်တုံးမျက်နှာပြင်များသည် အမှတ်အသားများ ဖြစ်စေနိုင်သည်။ ပုံပန်းသဏ္ဍာန်-အရေးပါသော ပြွန်များအတွက်၊ စက်ရွေးချယ်မှုနှင့် နမူနာစမ်းသပ်မှုအတွင်း၊ ကြိတ်စက်နှင့် မျက်နှာပြင်အခြေအနေတို့ကို အတည်ပြုသင့်သည်။
ဟုတ်ပါသည်၊ အရွယ်အစားများသည် စက်၏ သတ်မှတ်ထားသော အလုပ်အကွာအဝေးအတွင်း ကျရောက်နေပြီး ကိရိယာတန်ဆာပလာများနှင့် ရိုလာစနစ်ဖွဲ့စည်းပုံများသည် သင့်လျော်ပါသည်။ ထုတ်လုပ်မှုအပိုင်းသည် သိသိသာသာကွဲပြားသော အချင်းများ သို့မဟုတ် နံရံအထူများကို ဖုံးလွှမ်းပါက၊ မှာယူမှုမပြုမီ လိုအပ်သော ချိန်ညှိမှုအပိုင်းကို စစ်ဆေးသင့်သည်။
ဟုတ်ကဲ့။ ထုတ်ကုန်တွင် တင်းကျပ်သော ဖြောင့်ဖြောင့်မှု ခံနိုင်ရည်ရှိခြင်း၊ ပါးလွှာသော နံရံ၊ လိုအပ်သော မျက်နှာပြင် အပြီးသတ်ခြင်း သို့မဟုတ် ရွေးချယ်ထားသော ဖွဲ့စည်းမှုတွင် ယခင်က မလုပ်ဆောင်ရသေးသည့် အလွိုင်းတစ်ခု ရှိသည့်အခါ နမူနာစမ်းသပ်မှုကို အကြံပြုပါသည်။ စမ်းသပ်မှုရလဒ်များကို ပို့ဆောင်ခြင်းမပြုမီ စက်မော်ဒယ်၊ ကြိတ်စက်စီစဉ်မှု၊ အမြန်နှုန်းနှင့် ပြင်ဆင်မှုဆက်တင်များကို အတည်ပြုရန် အသုံးပြုနိုင်သည်။
အလူမီနီယံအလွိုင်းနှင့် ဒေါသ၊ ပြွန် သို့မဟုတ် ဘားအမျိုးအစား၊ အနိမ့်ဆုံးနှင့် အမြင့်ဆုံး အချင်း၊ ပြွန်နံရံအထူ၊ ကနဦး ဖြောင့်ဖြောင့်မှု၊ လိုအပ်သည့် နောက်ဆုံးဖြောင့်မှု၊ မျက်နှာပြင် အရည်အသွေး လိုအပ်ချက်နှင့် မျှော်မှန်းထားသည့် ထုတ်လုပ်မှုအမြန်နှုန်းတို့ကို ပံ့ပိုးပေးပါ။ ဤအသေးစိတ်အချက်အလက်များသည် ကနဦးစက်အကြံပြုချက်နှင့် စွမ်းဆောင်ရည်အကဲဖြတ်ခြင်းအတွက် လုံလောက်ပါသည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်