ထုတ်ကုန်များ
ထုတ်ကုန်များ

ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။

ထုတ်ကုန်များ
အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်
  • အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်
  • အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်
  • အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်

အလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်

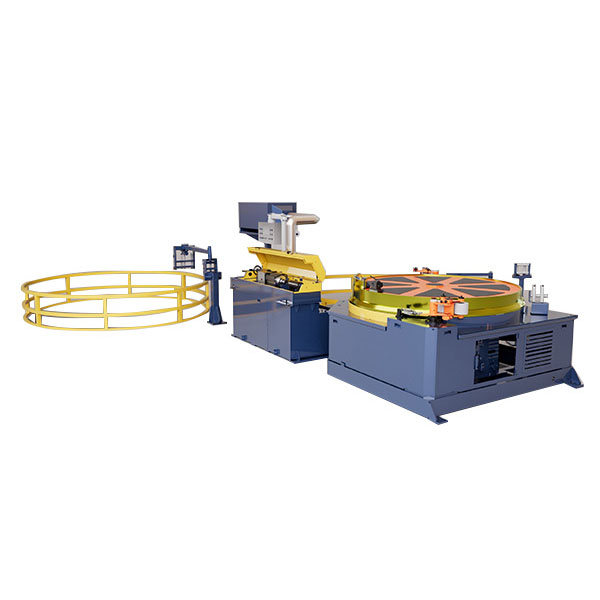
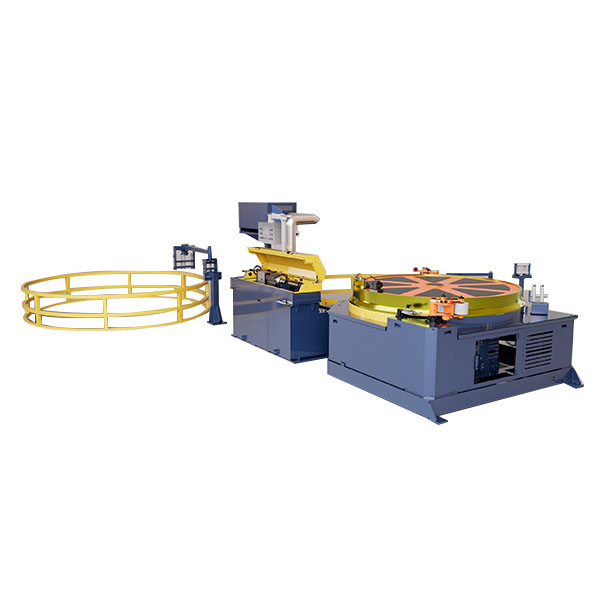
ဟိအလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်ပစ္စည်းကို အပူမပေးဘဲ ပိုက်တစ်ခုသည် ပိုကြီးသော သို့မဟုတ် ပိုတိကျသော အတွင်းပိုင်းအချင်းကို လိုအပ်သောအခါတွင် အသုံးပြုသည်။ ဟိုက်ဒရောလစ်ဆလင်ဒါသည် ပိုက်ပေါက်မှတဆင့် ချဲ့ထွင်ထားသောမန်ဒဲလ်ကို မောင်းနှင်စေပြီး၊ ထိန်းချုပ်ထားသော အချင်းများပုံသဏ္ဍာန်ကို ပြုပြင်ပေးသည်အတွင်းပိုင်းအတိုင်းအတာနှင့် ဘဲဥပုံ. FR-10T မှ FR-500T အကွာအဝေးသည် ချဲ့ထွင်မှုစွမ်းအားများကို အကျုံးဝင်သည်။10-500 တန်လေဖြတ်ခြင်းအထိ၁၀ မီတာMulti-pump ဟိုက်ဒရောလစ်စနစ်များသည် ပါဝါအထွက်အား မတူညီသော ပိုက်အရွယ်အစားနှင့် ဝန်များနှင့် ကိုက်ညီနေပါသည်။ များအတွက် သင့်လျော်ပါသည်။ကာဗွန်သံမဏိ၊ သတ္တုစပ်သံမဏိ၊ သံမဏိနှင့် အထူးသီးသန့် သတ္တုပိုက်များကျယ်ဝန်းသောတိကျသောပိုက်များ၊ ပုံပျက်နေသောအပိုင်းများနှင့် ချိတ်ဆက်ရန်အတွက်ပြင်ဆင်ထားသောပိုက်စွန်းများ အပါအဝင်၊

အဆင့်သတ်မှတ်ချက်: 5.0
(အဆင့်သတ်မှတ်ချက် Count: 1)

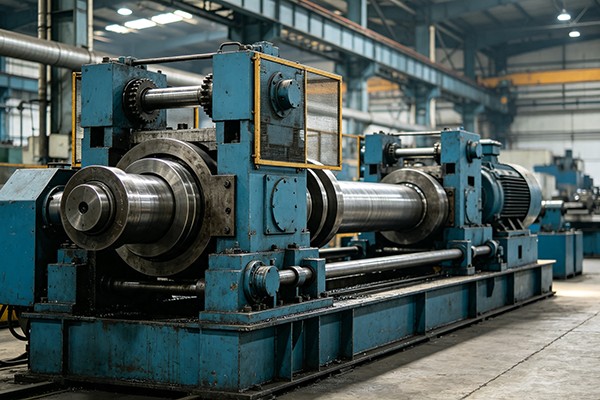
ဟိအလိုအလျောက်တိုးချဲ့ပုံဆွဲစက်အပူမပေးဘဲ သတ္တုပိုက်များ၏ အတွင်းအချင်းကို တိုးမြှင့်ရန်အတွက် ဟိုက်ဒရောလစ်အအေးဖြင့် အလုပ်လုပ်သော ဆွဲခုံတစ်ခုဖြစ်သည်။ သမားရိုးကျ အအေးပုံဆွဲခြင်းကဲ့သို့ ပြွန်အရွယ်အစားကို လျှော့ချမည့်အစား အတွင်းအချင်းကို ချဲ့ရန်၊ အဝိုင်းကို မြှင့်တင်ရန်နှင့် ပိုက်ကို လိုအပ်သော အချောထည်အတိုင်းအတာနှင့် ပိုမိုနီးကပ်စေရန် ပိုက်ကို ချဲ့ထွင်ထားသော mandrel ကို ပိုက်ကို ဆွဲထုတ်ပါသည်။

ပိုက်အလွတ်တစ်ခုသည် စက်ပိုင်းဆိုင်ရာအသံဖြစ်သော်လည်း ၎င်း၏အတွင်းပိုင်းအချင်း၊ ဘဲဥပုံ သို့မဟုတ် နောက်ဆုံးအရွယ်အစားသည် ပုံဆွဲသတ်မှတ်ချက်နှင့် မကိုက်ညီသည့်အခါ ဤလုပ်ငန်းစဉ်သည် အသုံးဝင်သည်။ ပိုမိုသေးငယ်သော စတင်အရွယ်အစားမှ အချင်းပိုကြီးသော တိကျသောပိုက်ကို ထုတ်လုပ်ရာတွင်လည်း ပူပြင်းသော ချဲ့ထွင်မှုနှင့် အပိုအချောထည်များ လိုအပ်မည်ဖြစ်သည်။

FangRong ၏ FR စီးရီး ကာဗာများတိုးချဲ့အင်အား ၁၀ တန်မှ ၅၀၀စံတစ်ခုနှင့်10 m ထိထိရောက်ရောက်ချဲ့ထွင်လေဖြတ်. မှန်ကန်သောမော်ဒယ်သည် ပိုက်ပစ္စည်း၊ နံရံအထူ၊ အစနှင့် ပစ်မှတ်အချင်းများ၊ ပိုက်အရှည်နှင့် အချင်းတစ်ခုတည်းမဟုတ်ဘဲ ဖြတ်သန်းမှုတစ်ခုချင်း ချဲ့ထွင်မှုအပေါ်တွင် အဓိကမူတည်ပါသည်။

Automatic Expansion Drawing MachineAutomatic Expansion Drawing MachineAutomatic Expansion Drawing Machine

ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တွင် ကိုက်ညီသည့်နေရာ

ပုံမှန်ထုတ်လုပ်မှုပြဿနာမှာ လိုအပ်သော နံရံအထူသို့ရောက်ရှိသော်လည်း သေးငယ်သော သို့မဟုတ် ဘဲဥပုံအတွင်းပိုင်း ပေါက်ရှိနေပါသေးသည်။ သမားရိုးကျ ဆွဲခုံတစ်ခုဖြင့် ပိုက်ကို ထပ်မံလျှော့ချခြင်းဖြင့် အတိုင်းအတာများကို လမ်းကြောင်းမှားသို့ ရွှေ့သွားမည်ဖြစ်သည်။ ပိုက်အတွင်းမှ ထိန်းချုပ်ထားသော radial ပုံသဏ္ဍာန်ကို အသုံးပြုခြင်းဖြင့် ချဲ့ထွင်ထားသော drawbench သည် ၎င်းကို ဖြေရှင်းပေးသည်။

ပိုက်ကို စက်ခုတင်ပေါ်တွင် ချိတ်ထားပြီး ပိုက်တွင်းအတွင်း ချဲ့ထွင်ထားသော မန်ဒယ်လ်ကို တပ်ဆင်ထားပြီး ဟိုက်ဒရောလစ်ဆလင်ဒါမှ မန်ဒဲလ်ကို ပိုက်မှတဆင့် ဆွဲယူသည်။ mandrel သည် တွက်ချက်ထားသော ပုံပျက်ခြင်းအကွာအဝေးအတွင်း ပိုက်နံရံကို အပြင်သို့ တွန်းပို့သည်။ ကြီးမားသော အချင်းတိုးရန်အတွက် ဖြတ်သန်းခွင့်တစ်ခုတွင် အလွန်အကျွံချဲ့ထွင်ရန် ကြိုးစားမည့်အစား ဖြတ်သန်းခွင့်အများအပြားကို အသုံးပြုနိုင်သည်။

လက်တွေ့ဥပမာ-တရုတ်ပိုက်ထုတ်လုပ်သူတစ်ဦးက အသုံးပြုသည်။FR-400Tရေနံနှင့် သဘာဝဓာတ်ငွေ့ ပိုက်လိုင်း စီမံကိန်းတွင် အသုံးပြုသည့် ကြီးမားသော အချင်းပိုက်များအတွက် စက်။ မြင့်မားသော ဆွဲငင်အား နှင့် ရှည်လျားသော လေဖြတ်ခြင်း ပေါင်းစပ်မှုကို ထုတ်လုပ်မှု လိုအပ်ချက်တွင် ပိုက်ရှည်များနှင့် ထိန်းချုပ်ထားသော အတွင်းပိုင်းအတိုင်းအတာများ ပါဝင်သောကြောင့် ပေါင်းစပ်မှုကို ရွေးချယ်ခဲ့သည်။ ပိုတိုသောပိုက်များ သို့မဟုတ် သေးငယ်သော အချင်းပြောင်းလဲမှုများအတွက်၊ သေးငယ်သော FR မော်ဒယ်သည် ပိုမိုချွေတာနိုင်သည်။

မည်သည့်ပြဿနာများကို ဖြေရှင်းနိုင်သနည်း။

အတွင်းပိုင်းအချင်း- သေးငယ်သည်ပြင်ပအချင်းနှင့် နံရံအထူသည် လိုအပ်သည့်တန်ဖိုးများနှင့် နီးကပ်နေသောအခါ၊ ပိုက်ကို ချဲ့ထွင်ခြင်းသည် ထပ်မံဖွဲ့စည်းခြင်းလုပ်ငန်းစဉ်ကို မစတင်ဘဲ အတွင်းပိုင်းအတိုင်းအတာကို ပြုပြင်နိုင်သည်။

ပိုက်ပုံသဏ္ဍာန်-ပိုက်များ လှိမ့်ခြင်း၊ ဂဟေဆော်ခြင်း၊ သယ်ယူပို့ဆောင်ခြင်း သို့မဟုတ် ယခင်ဖွဲ့စည်းခြင်းလုပ်ငန်းများ ဆောင်ရွက်နေချိန်တွင် ပိုက်များ ဝိုင်းသွားနိုင်သည်။ ထိန်းချုပ်ထားသော အတွင်းပိုင်းချဲ့ထွင်မှုသည် ရွေးချယ်ထားသော mandrel ၏ လုပ်ငန်းစဉ်အတွင်း ပုံပျက်နေသောအခါတွင် အဝိုင်းကို မြှင့်တင်ပေးနိုင်သည်။

ကြီးမားသောအချင်း တိကျသောပိုက်ထုတ်လုပ်မှုသမားရိုးကျ အအေးဆွဲခြင်းသည် အဓိကအားဖြင့် လျှော့ချရေးလုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ ချဲ့ထွင်ပုံဆွဲခြင်းသည် ဆန့်ကျင်ဘက်ဖွဲ့စည်းပုံ ဦးတည်ချက်ကို ပံ့ပိုးပေးသောကြောင့် ရွေးချယ်ထားသော ကြီးမားသောအချင်း ချောမွေ့ခြင်း သို့မဟုတ် ဂဟေဆက်ထားသော ပိုက်အပလီကေးရှင်းများအတွက် အသုံးဝင်ပါသည်။

ပိုက်အဆုံးပြင်ဆင်မှု-ပိုက်အဆုံးသည် ကန့်လန့်ဖြတ် သို့မဟုတ် မချိတ်ဆက်မီ သတ်မှတ်ထားသော အတွင်းပိုင်းအတိုင်းအတာသို့ ရောက်ရှိရန် လိုအပ်သည့်အခါ၊ လိုအပ်သော ဂျီသြမေတြီအတွက် သီးသန့်တိုးချဲ့ကိရိယာကို ဒီဇိုင်းထုတ်နိုင်သည်။

အပူဖွဲ့စည်းမှုစကေးနှင့် ဓာတ်တိုးခြင်း-ပစ္စည်းနှင့် တိုးချဲ့မှုအချိုးသည် အအေးအလုပ်လုပ်ခြင်းကို ခွင့်ပြုပါက၊ လုပ်ငန်းစဉ်သည် ပူပြင်းသောတိုးချဲ့မှုတွင် အသုံးပြုသည့် အပူအဆင့်ကို ရှောင်ရှားသည်။ ၎င်းသည် အောက်ဆိုဒ်ဖွဲ့စည်းမှုနှင့် နောက်ဆက်တွဲ သန့်ရှင်းရေးလိုအပ်ချက်များကို လျှော့ချနိုင်သည်။ သို့သော်၊ အအေးချဲ့ခြင်းသည် အလွိုင်း သို့မဟုတ် ချဲ့ထွင်မှုအချိုးတိုင်းအတွက် အကောင်းဆုံးရွေးချယ်မှုမဟုတ်ပေ။ material ductility နှင့် allowable deformation ကို ဦးစွာစစ်ဆေးရပါမည်။

စက်အလုပ်လုပ်ပုံ

1. ပိုက်တည်နေရာ-အလုပ်ခွင်ကို စက်ကုတင်ပေါ်တွင် ချထားပြီး တိုးချဲ့ဝင်ရိုးနှင့် ချိန်ညှိထားသည်။ အလွန်အကျွံ eccentricity သည် နောက်ဆုံးပိုက်များကို ထိခိုက်စေနိုင်သောကြောင့် ရှည်လျားသောပိုက်များအတွက် မှန်ကန်သော ချိန်ညှိမှုသည် အရေးကြီးပါသည်။

2. Mandrel တပ်ဆင်ခြင်း-သင့်လျော်သော expansion mandrel ကို ပိုက်ထဲသို့ ထည့်သွင်းသည်။ Mandrel အချင်း၊ နှာခေါင်း ဂျီသြမေတြီ၊ ပစ္စည်း၊ နှင့် မျက်နှာပြင်အချောထည်များကို ပိုက်အဆင့်နှင့် ပစ်မှတ်အတိုင်းအတာများအလိုက် ရွေးချယ်ထားသည်။

3. ဟိုက်ဒရောလစ်ချဲ့ထွင်ခြင်း-ပင်မဆလင်ဒါသည် mandrel ကိုပိုက်မှတဆင့်ဆွဲယူသည်။ ဟိုက်ဒရောလစ်စနစ်သည် စက်ပိုင်းဆိုင်ရာ ဆွဲငင်မှုစနစ်များနှင့် ဆက်စပ်သော သက်ရောက်မှုတင်ဆောင်ခြင်းထက် ထိန်းချုပ်ထားသော တွန်းအားကို ထောက်ပံ့ပေးသည်။

4. Dimensional correction-mandrel သည် တွင်းထဲသို့ ဖြတ်သန်းသွားသောအခါ၊ ပိုက်နံရံသည် ထိန်းချုပ်ထားသော ပလတ်စတစ်ပုံပျက်ခြင်းကို ခံစားရသည်။ အမှန်တကယ်ရရှိနိုင်သောချဲ့ထွင်မှုသည် ပစ္စည်းအင်အား၊ နံရံအထူ၊ ကနဦးအချင်း၊ ချောဆီ၊ mandrel ဂျီသြမေတြီနှင့် ဖြတ်သန်းမှုအရေအတွက်တို့အပေါ် မူတည်ပါသည်။

5. စစ်ဆေးရေး-ချဲ့ထွင်ပြီးနောက်၊ ပိုက်အား နောက်လုပ်ငန်းမစမီ အတွင်းပိုင်းအချင်း၊ ဘဲဥပုံ၊ နံရံအခြေအနေနှင့် အလုံးစုံအတိုင်းအတာ ကိုက်ညီမှုရှိမရှိ စစ်ဆေးနိုင်သည်။

ဟိုက်ဒရောလစ်စနစ်နှင့် အတင်းရွေးချယ်မှု

FR စီးရီးများသည် စက်တန်ချိန်အလိုက် ပြင်ဆင်ထားသော ဟိုက်ဒရောလစ် ပါဝါယူနစ်များကို အသုံးပြုသည်။ ဖိအားအနိမ့်၊ ပိုမြင့်သော ပန့်များကို ဆလင်ဒါ လျင်မြန်စွာ ရွေ့လျားမှုအတွက် အသုံးပြုနိုင်ပြီး ဖိအားမြင့် ပန့်များသည် ချဲ့ထွင်မှုအတွင်း လိုအပ်သော တွန်းအားကို ပေးစွမ်းနိုင်သည်။ ပိုကြီးသောစက်များတွင်၊ ပန့်များစွာသည် ဤလည်ပတ်မှုအခြေအနေနှစ်ခုကို သီးခြားစီကိုင်တွယ်ရန် ခွင့်ပြုသည်။

ဤထူးခြားချက်သည် ထုတ်လုပ်မှုတွင် အရေးကြီးပါသည်။ အမြင့်ဆုံးတွန်းအားအတွက်သာ ရွေးချယ်ထားသော စက်တစ်ခုသည် ဟိုက်ဒရောလစ်စနစ်သည် ဆလင်ဒါကို ပြန်၍ ချဉ်းကပ်ချိန်များတွင် လျင်မြန်စွာ မရွှေ့နိုင်ပါက မလိုအပ်ဘဲ ရှည်လျားသော စက်ဝန်းရှိနေနိုင်သည်။ အပြန်အလှန်အားဖြင့် ဟိုက်ဒရောလစ်စီးဆင်းမှု တိုးလာခြင်းသည် ချဲ့ထွင်စဉ်အတွင်း အင်အားပြတ်လပ်မှုကို မဖြေရှင်းပေးပေ။ ထို့ကြောင့် ပန့်အစီအစဉ်သည် လိုအပ်သော တိုးချဲ့အင်အားနှင့် ထုတ်လုပ်မှုစက်ဝန်းနှစ်ခုလုံးနှင့် ကိုက်ညီမှုရှိရန် လိုအပ်သည်။

FR စီးရီး နည်းပညာဆိုင်ရာ သတ်မှတ်ချက်များ

မော်ဒယ် တိုးချဲ့အင်အား (တန်)၊ ပင်မဆလင်ဒါ (မီလီမီတာ) Effective Stroke (ဍ) ဟိုက်ဒရောလစ်ပန့်မော်တာ
FR-10T 10 φ125 10 30 kW
FR-20T 20 φ150 10 37 kW
FR-30T 30 φ180 10 45 kW
FR-50T 50 φ200 10 75 kW
FR-100T 100 φ250 10 55 kW × 2
FR-200T 200 φ520 10 90 kW × 2
FR-300T 300 φ630 10 90 kW × 2
FR-400T 400 φ630 10 55 kW fixed displacement pump × 2 + 110 kW × 2
FR-500T 500 φ630 10 75 kW fixed displacement pump × 2 + 110 kW × 2

အရေးကြီးသည်-တန်ချိန်သည် စက်လုပ်ဆောင်နိုင်သည့် ပိုက်အချင်းကို တိုက်ရိုက်ညွှန်ပြခြင်းမဟုတ်ပါ။ လိုအပ်သောအားအား ပိုက်ပစ္စည်း၊ နံရံအထူ၊ စတင်အချင်း၊ ပစ်မှတ်အချင်း၊ ချဲ့ထွင်မှုအချိုး၊ ချောဆီအခြေအနေနှင့် ကိရိယာတန်ဆာပလာဂျီသြမေတြီတို့မှ တွက်ချက်ရပါမည်။ တန် 100 တန်စက်သည် ပိုက်တစ်ခု၏သတ်မှတ်ချက်အတွက် သင့်လျော်သော်လည်း တူညီသောအချင်းနှင့် ခိုင်ခံ့မြင့်သောပစ္စည်းတစ်ခုရှိသည့် အခြားပိုက်တစ်ခုအတွက် မလုံလောက်ပါ။

FR Model ကိုဘယ်လိုရွေးမလဲ။

quotation မလုပ်မီ၊ ပေးဆောင်ပါ။ပစ္စည်းအဆင့်၊ ပိုက်အမျိုးအစား၊ ပြင်ပအချင်း၊ အတွင်းအချင်း၊ အတွင်းအချင်း၊ ပစ်မှတ်အတွင်း အချင်း၊ နံရံအထူ၊ ပိုက်အရှည်၊ ဖြတ်သန်းမှုတစ်ခုချင်း ချဲ့ထွင်ခြင်းနှင့် လိုအပ်သော ထုတ်လုပ်မှုပမာဏ. ထို့နောက် FangRong သည် အနီးစပ်ဆုံး ချဲ့ထွင်မှုအား တွက်ချက်ပြီး one-pass သို့မဟုတ် multi-pass ချဲ့ထွင်မှု သင့်လျော်မှုရှိမရှိ ဆုံးဖြတ်နိုင်သည်။

စဉ်ဆက်မပြတ် ထုတ်လုပ်မှုအတွက်၊ စက်၏ ပကတိအဆင့်သတ်မှတ်ထားသော စွမ်းဆောင်ရည်ဖြင့် အမြဲတမ်း မလည်ပတ်ရန် ယေဘုယျအားဖြင့် ပိုကောင်းပါသည်။ အမြင့်ဆုံးအဆင့်သတ်မှတ်ချက်အောက်တွင် အလုပ်လုပ်နိုင်သောအင်အားကို ထားရှိခြင်းသည် ပစ္စည်းဂုဏ်သတ္တိများ၊ ချောဆီ သို့မဟုတ် အဝင်ပိုက်အတိုင်းအတာများ ကွဲပြားသောအခါတွင် လည်ပတ်မှုအနားသတ်ကို ပံ့ပိုးပေးပါသည်။

အပလီကေးရှင်းများနှင့် အမှန်တကယ် ထုတ်လုပ်မှုအခြေအနေများ

ရေနံနှင့်သဘာဝဓာတ်ငွေ့ပိုက်

အချင်းကြီးသော ပိုက်လိုင်းနှင့် အခြားသော ပိုက်လိုင်း ထုတ်ကုန်များသည် နောက်ဆက်တွဲ ပူးပေါင်းခြင်း သို့မဟုတ် စစ်ဆေးခြင်း လုပ်ငန်းမစမီ ထိန်းချုပ်ထားသော အတွင်းပိုင်းအတိုင်းအတာ လိုအပ်နိုင်သည်။ FR-200T မှ FR-500T အကွာအဝေးသည် မြင့်မားသော ချဲ့ထွင်မှုစွမ်းအားနှင့် ကြာရှည်စွာ အလုပ်လုပ်နိုင်သော လေဖြတ်ခြင်းများ လိုအပ်သည့် အက်ပ်များအတွက် သင့်လျော်သည်။

လျှောက်လွှာကိစ္စ-တရုတ်ပိုက်ထုတ်လုပ်သူတစ်ဦးက အသုံးပြုသည်။FR-400Tရှည်လျားသော ရေနံနှင့် သဘာဝဓာတ်ငွေ့ပိုက်လိုင်းများအတွက် တိုးချဲ့ဆွဲခုံ။ စက်အား ၎င်း၏ မြင့်မားသော စွမ်းအားစွမ်းရည်နှင့် ကြာရှည်စွာ အလုပ်လုပ်နိုင်သော လေဖြတ်ခြင်းအတွက် ရွေးချယ်ထားသောကြောင့် ထုတ်လုပ်သူသည် ထိန်းချုပ်ထားသော အတွင်းပိုင်းအတိုင်းအတာများကို ထိန်းသိမ်းထားစဉ် ကြီးမားသောအပိုင်းများကို လုပ်ဆောင်နိုင်စေပါသည်။

Boiler နှင့် Heat Exchanger Tubes များ

အပူလွှဲပြောင်းပြွန်များအတွက်၊ စီးဆင်းမှုဧရိယာနှင့် အတိုင်းအတာ ညီညွတ်မှုတို့သည် အပြီးသတ်သတ်မှတ်ချက်၏ တစ်စိတ်တစ်ပိုင်းဖြစ်သောအခါ အတွင်းပိုင်းအချင်းသည် အရေးပါသည်။ လိုအပ်သော နောက်ဆုံးအပေါက်ကို အခြားသော လျှော့ချရေးလုပ်ငန်းစဉ်ဖြင့် ထိရောက်စွာ မဆောင်ရွက်နိုင်သောအခါ ချဲ့ထွင်ခြင်းသည် ပို၍သက်ဆိုင်ပါသည်။

အစနှင့်နောက်ဆုံးအတိုင်းအတာများသည် ခံနိုင်ရည်ရှိပြီးသား သာမန်ပြွန်များအတွက်၊ expansion drawbench ကိုအသုံးပြုခြင်းဖြင့် မလိုအပ်သောလုပ်ဆောင်ချက်ကို ပေါင်းထည့်နိုင်ပါသည်။ အတွင်းပိုင်းအရွယ်အစား သို့မဟုတ် ဘဲဥပုံပြင်ဆင်ခြင်းသည် အမှန်တကယ် ပိတ်ဆို့နေသောအခါတွင် စက်သည် တန်ဖိုးရှိလာပါသည်။

ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များ

ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များသည် piston၊ seal နှင့် guide အစိတ်အပိုင်းများသည် bore အတိုင်းအတာနှင့် မျက်နှာပြင်အခြေအနေပေါ်မူတည်၍ ထိန်းချုပ်ထားသော internal gometry လိုအပ်ပါသည်။ လက်ရှိ tube ဂျီသြမေတြီသည် အချင်းလျှော့ချခြင်းထက် ထိန်းချုပ်ထားသော အတွင်းပိုင်းအရွယ်အစားကို လိုအပ်သည့်အခါ ချဲ့ထွင်ခြင်းဟု ယူဆနိုင်သည်။

Marine Pipe နှင့် Pipe-End ဖွဲ့စည်းခြင်း။

အနားကွပ် သို့မဟုတ် ချိတ်ဆက်ထားသော ချိတ်ဆက်မှုအတွက် ပိုက်အဆုံးများသည် ထိန်းချုပ်ထားသော တိုးချဲ့ကဏ္ဍတစ်ခု လိုအပ်နိုင်သည်။ ပိုက်တစ်ခုလုံးကိုချဲ့မည့်အစား လိုအပ်သောအဆုံးဂျီသြမေတြီအတွက် သီးသန့် mandrel တစ်ခုကို ဒီဇိုင်းထုတ်နိုင်သည်။

လျှောက်လွှာကိစ္စ-သင်္ဘောတည်ဆောက်ရေး ဖောက်သည်တစ်ဦးက အသုံးပြုခဲ့သည်။FR-200Tပိန်းမချမီ ပိုက်အဆုံးချဲ့ထွင်ရန် စက်။ အအေးမှုဖြစ်စဉ်သည် အပူနှင့်ဆက်စပ်သည့်အတိုင်းအတာကို ရှောင်ရှားပြီး နောက်တစ်ခုပြုလုပ်ခြင်းလုပ်ငန်းမစမီ လိုအပ်သည့်ပုံစံလွန်သန့်ရှင်းရေးပမာဏကို လျှော့ချသည်။

သံမဏိ၊ ကြေးနီနှင့် အလွိုင်းပြွန်များ

အလိုအလျောက် ချဲ့ထွင်ပုံဆွဲစက်ကို ကာဗွန်သံမဏိ၊ အလွိုင်းသံမဏိ၊ သံမဏိ၊ ကြေးနီ၊ အလူမီနီယမ်၊ တိုက်တေနီယမ်၊ နီကယ်သတ္တုစပ်များနှင့် အခြားသင့်လျော်သော သတ္တုများအတွက် အင်ဂျင်နီယာချုပ်လုပ်နိုင်ပါသည်။ ခိုင်ခံမှုမြင့်သော သို့မဟုတ် ပျော့ပျောင်းမှုနည်းသောသတ္တုစပ်များသည် ဖြတ်သန်းမှုတစ်ခုလျှင် သေးငယ်သော ချဲ့ထွင်မှုနှင့် ပိုမိုထိန်းချုပ်ထားသော ကိရိယာတန်ဆာပလာအခြေအနေများ လိုအပ်နိုင်သောကြောင့် ပစ္စည်းရွေးချယ်ခြင်းသည် အရေးကြီးပါသည်။

Automatic Expansion Drawing Machine

စက်ဖွဲ့စည်းပုံနှင့် Standard ထောက်ပံ့မှု

ပုံမှန် FR-series စနစ်တွင် ပင်မ ဟိုက်ဒရောလစ်ဆလင်ဒါ၊ ဟိုက်ဒရောလစ် ပါဝါယူနစ်၊ ဆွဲရထား၊ ပိုက်ဆွဲခြင်း အစီအစဉ်၊ ချဲ့ထွင်ထားသော mandrel တပ်ဆင်မှု၊ PLC ထိန်းချုပ်မှုစနစ်၊ HMI၊ လျှပ်စစ်ဝန်ကြီးအဖွဲ့၊ ဟိုက်ဒရောလစ် အဆို့ရှင်များနှင့် လိုအပ်သော စက်ဖွဲ့စည်းပုံတို့ ပါဝင်သည်။

Tooling သည် အပလီကေးရှင်းသီးသန့်ဖြစ်သည်။စက်တန်ချိန်မှသာလျှင် mandrel ကို ရွေးချယ်၍ မရနိုင်ပါ။ ၎င်း၏လုပ်ငန်းခွင်အချင်း၊ ပရိုဖိုင်၊ အလျား၊ ပစ္စည်းနှင့် မျက်နှာပြင်အခြေအနေသည် ပိုက်သတ်မှတ်ချက်နှင့် ကိုက်ညီရမည်။ အထူး mandrels၊ multi-pass tooling၊ pipe-end expansion tools၊ feeding systems နှင့် အလိုအလျောက် loading သို့မဟုတ် unloading ကို လိုအပ်သည့်အခါ သီးခြားကိုးကားနိုင်ပါသည်။

ထုတ်လုပ်မှုနှင့် အရည်အသွေးထိန်းချုပ်ရေး

Automatic Expansion Drawing Machine

FangRong သည် ၎င်း၏ Dongguan နှင့် Yangjiang ထုတ်လုပ်မှုစက်ရုံများမှ စက်ပစ္စည်းများကို ထုတ်လုပ်သည်။ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တွင် အင်ဂျင်နီယာပြန်လည်သုံးသပ်ခြင်း၊ အစိတ်အပိုင်းစစ်ဆေးခြင်း၊ တိကျစွာစက်ပြုပြင်ခြင်း၊ ဟိုက်ဒရောလစ်တပ်ဆင်ခြင်း၊ လျှပ်စစ်ပေါင်းစပ်ခြင်း၊ PLC ပရိုဂရမ်ရေးဆွဲခြင်း၊ စက်ချိန်ညှိခြင်းနှင့် နောက်ဆုံးစမ်းသပ်ခြင်းများ ပါဝင်သည်။

Automatic Expansion Drawing Machine

အမိန့်အင်ဂျင်နီယာ-ဆလင်ဒါတွန်းအား၊ mandrel ဂျီသြမေတြီနှင့် ဟိုက်ဒရောလစ်ဖွဲ့စည်းမှုတို့ကို အပြီးသတ်မလုပ်ဆောင်မီ ပိုက်အတိုင်းအတာနှင့် ပစ္စည်းဒေတာများကို ပြန်လည်သုံးသပ်ပါသည်။

အစိတ်အပိုင်းစစ်ဆေးခြင်း-တပ်ဆင်ခြင်းမပြုမီ အဓိက ဟိုက်ဒရောလစ်နှင့် စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများကို စစ်ဆေးသည်။

တိကျမှု စက်ယန္တရားCylinder bores နှင့် mandrel အစိတ်အပိုင်းများကို သတ်မှတ်ထားသော အတိုင်းအတာလိုအပ်ချက်များအတွက် စက်ဖြင့်ပြုလုပ်ထားသည်။

ဟိုက်ဒရောလစ် စမ်းသပ်ခြင်း-ဟိုက်ဒရောလစ်ဆားကစ်များ၊ အဆို့ရှင်များနှင့် ဆလင်ဒါများကို အပြီးသတ်ပေါင်းစပ်ခြင်းမပြုမီ ဖိအားစမ်းသပ်ထားသည်။

ချိန်ညှိမှု-ဆွဲရထား၊ လမ်းညွန်စနစ်၊ ဆလင်ဒါနှင့် ပိုက်ဗဟိုလိုင်းတို့ကို စစ်ဆေးထားသည်မှာ ရှည်လျားသောပိုက်ချဲ့ခြင်းရလဒ်များကို ထိခိုက်စေနိုင်သောကြောင့် ချိန်ညှိမှု မှားယွင်းနေပါသည်။

လုပ်ငန်းဆောင်တာ စမ်းသပ်ခြင်း-ပို့ဆောင်ခြင်းမပြုမီ စက်ကိုလည်ပတ်သည်။ ဖောက်သည်ပိုက်နမူနာများကို ပေးဆောင်သည့်အခါ၊ အဆိုပြုထားသော လုပ်ငန်းစဉ်ကို အတည်ပြုရန် အမှန်တကယ် တိုးချဲ့စစ်ဆေးမှုများ လုပ်ဆောင်နိုင်သည်။

နောက်ဆုံးစစ်ဆေးခြင်း-ဟိုက်ဒရောလစ်ယိုစိမ့်မှု၊ ဖိအားတည်ငြိမ်မှု၊ လျှပ်စစ်ဘေးကင်းမှု၊ စက်လှုပ်ရှားမှုနှင့် ပိုက်အတိုင်းအတာများကို သဘောတူညီထားသည့် စစ်ဆေးရေးလိုအပ်ချက်များနှင့်အညီ စစ်ဆေးသည်။

အသိအမှတ်ပြုလက်မှတ်များနှင့် ကျင့်သုံးနိုင်သော စံနှုန်းများ

Automatic Expansion Drawing Machine

ISO 9001:2015- သက်ဆိုင်ရာ ဒီဇိုင်း၊ ထုတ်လုပ်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် ဝန်ဆောင်မှုလုပ်ငန်းများကို အကျုံးဝင်သော အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။

CE အမှတ်အသား— Standard FR မော်ဒယ်များကို စက်ဒီဇိုင်းတွင် ထည့်သွင်းထားသော စက်ယန္တရားဘေးကင်းရေး အစီအမံများဖြင့် သက်ဆိုင်သော ဥရောပစျေးကွက်လိုအပ်ချက်များအတွက် ပံ့ပိုးပေးပါသည်။ သက်ဆိုင်သော ကိုက်ညီမှုရှိသောစာရွက်စာတမ်းများကို နောက်ဆုံးစက်ဖွဲ့စည်းပုံနှင့် ဦးတည်ရာ-စျေးကွက်လိုအပ်ချက်များနှင့် ဆန့်ကျင်အတည်ပြုသင့်သည်။

SGS စစ်ဆေးရေး- ပြင်ပမှစစ်ဆေးခြင်းကို ဖောက်သည်၏စစ်ဆေးရေးနယ်ပယ်နှင့် စာချုပ်လိုအပ်ချက်များနှင့်အညီ စီစဉ်နိုင်သည်။

မူပိုင်ခွင့်တင်ထားသော နည်းပညာများ- FangRong သည် တီထွင်မှုမူပိုင်ခွင့် ၃၂ ခုနှင့် ၎င်း၏ သတ္တုပုံစံစက်ကိရိယာများတွင် အသုံးပြုသည့် နည်းပညာများကို ကာမိသည့် အသုံးဝင်မှုပုံစံ မူပိုင်ခွင့် 100 ကျော်ကို အစီရင်ခံပါသည်။

မှာယူမှု၊ စျေးနှုန်းနှင့် ပို့ဆောင်မှုအချက်အလက်

MOQ:ပုံမှန် FR-စီးရီးစက်ပစ္စည်းများအတွက် ပြီးပြည့်စုံသောစက်/အစုံ။ အထူးထုတ်လုပ်ရေးလိုင်းများ၊ စက်မျိုးစုံပရောဂျက်များနှင့် စိတ်ကြိုက်ကိရိယာများကို ပရောဂျက်နယ်ပယ်အလိုက် ကိုးကားဖော်ပြထားသည်။

အဆင့်စျေးနှုန်း-FR-10T မှ FR-500T စက်များသည် ဟိုက်ဒရောလစ်ပါဝါ၊ ဆလင်ဒါအရွယ်အစား၊ ကိရိယာတန်ဆာပလာများနှင့် အလိုအလျောက်စနစ်တွင် သိသိသာသာကွာခြားသောကြောင့်၊ ဈေးနှုန်းသည် universal unit price တစ်ခုတည်းကို အသုံးပြုခြင်းထက် စျေးနှုန်းကို မော်ဒယ်နှင့် ဖွဲ့စည်းမှုဖြင့် ကိုးကားထားသည်။ စက်မျိုးစုံ မှာယူမှုအတွက်၊ quotation သည် ပမာဏကွင်းစကွင်းပိတ်နှင့် သက်ဆိုင်ရာ ယူနစ်စျေးနှုန်းကို ရှင်းရှင်းလင်းလင်း ဖော်ပြသင့်သည်၊ ဥပမာ-1 set / 2–4 sets / 5+ sets. နောက်ဆုံး အရေအတွက်-စျေးနှုန်းအချိန်ဇယားကို ကုန်သွယ်မှု ကိုးကားချက်တွင် အတည်ပြုသည်။

FOB စည်းမျဉ်းများ-FOB စျေးနှုန်းသည် တရုတ်နိုင်ငံရှိ သဘောတူထားသည့် သင်္ဘောဆိပ်အပေါ် အခြေခံ၍ ရရှိနိုင်ပါသည်။ quotation သည် အတိအကျ သတ်မှတ်သင့်သည်။FOB ဆိပ်ကမ်းစက်ဖွဲ့စည်းပုံ၊ ထုပ်ပိုးမှုနယ်ပယ်နှင့် ပို့ဆောင်မှုပမာဏတို့နှင့်အတူ Shanghai Port သို့မဟုတ် Shenzhen Port ကဲ့သို့သော၊ အမည်စာရင်းတင်သွင်းထားသောဆိပ်ကမ်းသို့ ပြည်တွင်းရေကြောင်းပို့ဆောင်ရေးသည် နောက်ဆုံး Incoterms quotation အရ ပါဝင်ခြင်း သို့မဟုတ် ဖယ်ထုတ်ခြင်းဖြစ်ပါသည်။

ပုံမှန်အော်ဒါမှာယူချိန်-FR-10T မှ FR-100T သည် ပုံမှန်အားဖြင့် လိုအပ်သည်။30-60 ရက်သဘောတူထားသည့် ကြိုတင်ငွေပေးချေမှုနှင့် နည်းပညာဆိုင်ရာ အတည်ပြုချက်ကို လက်ခံရရှိပြီးနောက်။ ပုံမှန်အားဖြင့် FR-200T မှ FR-500T လိုအပ်သည်။ရက် 90-120၎င်းတို့၏ ကြီးမားသော ဟိုက်ဒရောလစ်စနစ်များ၊ ဆလင်ဒါများ၊ တည်ဆောက်ပုံများနှင့် စမ်းသပ်မှုလိုအပ်ချက်များကြောင့် ဖြစ်သည်။

အမြန်မှာယူမှု-လက်ရှိအလုပ်ရုံစွမ်းဆောင်ရည်၊ အစိတ်အပိုင်းရရှိနိုင်မှုနှင့် လိုအပ်သောဖွဲ့စည်းပုံများပေါ်မူတည်၍ အရေးပေါ်ပရောဂျက်များအတွက် အရှိန်မြှင့်ထုတ်လုပ်မှုအချိန်ဇယားကို အကဲဖြတ်နိုင်ပါသည်။ အင်ဂျင်နီယာပြန်လည်သုံးသပ်ခြင်းနှင့် ထုတ်လုပ်မှုအချိန်ဇယားဆွဲပြီးမှသာ အမြန်ပို့ဆောင်ရမည့်ရက်စွဲကို အတည်ပြုပါသည်။ စံခဲချိန်မှ မယူဆသင့်ပါ။

ငွေပေးချေမှု-စီးပွားဖြစ် စံသတ်မှတ်ချက်များ ဖြစ်ကြပါသည်။30% အော်ဒါအတည်ပြုခြင်းနှင့် 70% လက်ကျန်ငွေကို စက်ရုံလက်ခံစမ်းသပ်ပြီးနောက် တင်ပို့ခြင်းမပြုမီအရောင်းစာချုပ်တွင် အခြားနည်းဖြင့် သဘောတူခြင်းမရှိပါက၊

အာမခံချက်-သဘောတူထားသော အာမခံအခြေအနေများအောက်တွင် လုပ်ငန်းစတင်ချိန်မှ 12 လဖြစ်သည်။

Automatic Expansion Drawing Machine

တပ်ဆင်ခြင်းနှင့် ရောင်းချပြီးနောက် ပံ့ပိုးမှု

FangRong သည် ဖောင်ဒေးရှင်းပုံဆွဲခြင်း၊ ကျောက်ဆူးဘောင်အပြင်အဆင်များ၊ တပ်ဆင်လမ်းညွှန်မှု၊ ခန့်အပ်ခြင်းဆိုင်ရာ ပံ့ပိုးကူညီမှုနှင့် အော်ပရေတာသင်တန်းများကို ပံ့ပိုးပေးနိုင်ပါသည်။ Standard commissioning Training သည် စက်လည်ပတ်မှု၊ mandrel အစားထိုးမှု၊ အခြေခံ ဟိုက်ဒရောလစ် ပြုပြင်ထိန်းသိမ်းမှုနှင့် ဘုံချို့ယွင်းမှု စစ်ဆေးခြင်းတို့ကို အကျုံးဝင်ပါသည်။

နိုင်ငံရပ်ခြားတွင် တပ်ဆင်မှုများအတွက်၊ ပို့ဆောင်ခြင်းမပြုမီ လိုအပ်သော ဝန်ဆောင်မှုနယ်ပယ်ကို သဘောတူညီသင့်သည်။ အဝေးထိန်းပြဿနာဖြေရှင်းခြင်းအား ပုံမှန်လည်ပတ်မှုဆိုင်ရာပြဿနာများအတွက် ရနိုင်သော်လည်း တပ်ဆင်မှုကြီးကြပ်မှု သို့မဟုတ် ကော်မရှင်ပေးခြင်းလိုအပ်သော ပရောဂျက်များအတွက် ဆိုက်တွင်းအင်ဂျင်နီယာပံ့ပိုးကူညီမှုကို စီစဉ်နိုင်ပါသည်။

အမေးများသောမေးခွန်းများ

ချဲ့ထွင်ပုံဆွဲစက်နှင့် သမားရိုးကျ အအေးပုံဆွဲစက် အကြား ကွာခြားချက်ကား အဘယ်နည်း။

သမားရိုးကျ အအေးပုံဆွဲစက်သည် ပုံမှန်အားဖြင့် ပြင်ပအချင်းနှင့် နံရံအထူကို လျှော့ချပေးသည်။ တိုးချဲ့ပုံဆွဲစက်သည် အတွင်းပိုင်းအချင်းကို တိုးမြင့်စေရန် ပိုက်ဖြင့် ချဲ့ထားသော mandrel တစ်ခုကို ဆွဲယူသည်။ မှန်ကန်သောရွေးချယ်မှုမှာ ထုတ်လုပ်မှုပြဿနာသည် အရွယ်အစားကြီးသော ပြင်ပအချင်း သို့မဟုတ် အရွယ်အစားသေးငယ်သော အတွင်းတွင်းပေါက်ရှိမရှိအပေါ် မူတည်ပါသည်။

တန် ၅၀၊ ၁၀၀ တန် သို့မဟုတ် ၂၀၀ တန် လိုအပ်မှု ရှိမရှိ ဘယ်လိုသိနိုင်မလဲ။

စက်တန်ချိန်၊ ပစ္စည်းအဆင့်၊ နံရံအထူ၊ စတင်အချင်း၊ ပစ်မှတ်အချင်း၊ ဖြတ်သန်းမှုအလိုက် ချဲ့ထွင်မှု၊ ပိုက်အရှည်နှင့် ကိရိယာဒီဇိုင်းတို့မှ တွက်ချက်သင့်သည်။ ပိုက်အချင်းတစ်ခုတည်းက စက်ကိုရွေးဖို့ မလုံလောက်ပါဘူး။ မှာယူခြင်းမပြုမီ အင်အားတွက်ချက်မှုအတွက် ဤဘောင်များကို ပေးပို့ပါ။

လက်မှတ်တစ်ခုလျှင် အမြင့်ဆုံးချဲ့ထွင်မှုမှာ အဘယ်နည်း။

ပိုက်တိုင်းအတွက် universal expansion ရာခိုင်နှုန်း မရှိပါ။ ကာဗွန်သံမဏိအပလီကေးရှင်းများသည် ဖြတ်သန်းမှုတစ်ခုလျှင် အချင်း 5-15% ခန့်ကို တိုးမြှင့်အသုံးပြုလေ့ရှိသော်လည်း ခွင့်ပြုတန်ဖိုးသည် ပစ္စည်းထုတ်နိုင်စွမ်း၊ နံရံအထူ၊ စတင်သည့်အချင်း၊ ချောဆီနှင့် လိုအပ်သော အတိုင်းအတာတိကျမှုတို့အပေါ် မူတည်ပါသည်။ အကန့်အသတ်ရှိသော ductility ရှိသော ပစ္စည်းများသည် သေးငယ်သော တိုးမြင့်မှုများနှင့် ဖြတ်သန်းမှုများစွာ လိုအပ်ပါသည်။

အလိုအလျောက် တိုးချဲ့ပုံဆွဲစက်သည် ဘဲဥပုံ မှန်ကန်နိုင်ပါသလား။

မှန်ပါသည်၊ ထိန်းချုပ်ထားသော အတွင်းပိုင်းချဲ့ထွင်မှုသည် သင့်လျော်သော အဝိုင်းပိုက်အပိုင်းများကို ပြုပြင်နိုင်သည်။ ပြုပြင်မှုပမာဏသည် မူလပုံသဏ္ဍာန်၊ နံရံအထူ၊ ပစ္စည်းခိုင်ခံ့မှုနှင့် mandrel ဒီဇိုင်းအပေါ် မူတည်သည်။ ပြင်းထန်သော ပုံပျက်ခြင်း ချဲ့ထွင်ခြင်း မပြုမီ သီးခြား ဖြောင့်ဖြောင့်ခြင်း သို့မဟုတ် အကြိုဖွဲ့စည်းခြင်း လုပ်ဆောင်မှု လိုအပ်ပါသည်။

လုပ်ငန်းစဉ်သည် အပူပေးရန် လိုအပ်ပါသလား။

နံပါတ် FR-စီးရီး ချဲ့ထွင်ခြင်းလုပ်ငန်းစဉ်ကို အအေးခန်းလုပ်ဆောင်မှုအဖြစ် ဒီဇိုင်းထုတ်ထားသည်။ ၎င်းသည် အပူနှင့်ဆက်စပ်သော အတိုင်းအတာနှင့် ဓာတ်တိုးမှုကို ရှောင်ရှားသော်လည်း အအေးဓာတ်ချဲ့ထွင်ခြင်းသည် ပစ္စည်းပုံပျက်ခြင်းနှင့် အလုပ်မာကျောမှုကို တိုးစေသည်။ ခက်ခဲသောသတ္တုစပ်များ သို့မဟုတ် ကြီးမားသောချဲ့ထွင်မှုအချိုးများအတွက်၊ ထို့ကြောင့် အစုလိုက်အပြုံလိုက်မထုတ်လုပ်မီ လုပ်ငန်းစဉ်ကို တရားဝင်စစ်ဆေးသင့်သည်။

စက်တစ်ခုသည် မတူညီသော ပိုက်အရွယ်အစားများကို လုပ်ဆောင်နိုင်ပါသလား။

ဟုတ်ပါသည်၊ ပေးထားသော ပိုက်သတ်မှတ်ချက်များသည် စက်၏တွက်ချက်မှုစွမ်းအားနှင့် အတိုင်းအတာအပိုင်းအခြားအတွင်းတွင် ရှိနေပါသည်။ မတူညီသောအရွယ်အစားများသည် ပုံမှန်အားဖြင့် သက်ဆိုင်ရာ mandrels သို့မဟုတ် tooling လိုအပ်ပါသည်။ စံမန်းဒဲလ်တစ်ခုသည် ထုတ်ကုန်အားလုံးကို လွှမ်းခြုံနိုင်သည်ဟု ယူဆရမည့်အစား အမှန်တကယ် ပိုက်အရွယ်အစား အကွာအဝေးဝန်းကျင်တွင် အရွယ်အစားမျိုးစုံ ထုတ်လုပ်မှုလိုင်းကို ဒီဇိုင်းဆွဲသင့်သည်။

ကိုးကားချက်တစ်ခုအတွက် မည်သည့်အချက်အလက်လိုအပ်သနည်း။

ပိုက်ပစ္စည်းများ၊ ချောမွေ့စွာ သို့မဟုတ် ဂဟေဆက်ထားသော ဆောက်လုပ်ရေး၊ ပြင်ပအချင်း၊ အတွင်းအချင်း၊ အတွင်းအချင်း၊ ပစ်မှတ်အတွင်း အချင်း၊ နံရံအထူ၊ ပိုက်အရှည်၊ ဖြတ်သန်းမှုတစ်ခုအတွက် လိုအပ်သော တိုးချဲ့မှု၊ ထုတ်လုပ်မှုပမာဏ၊ ပါဝါထောက်ပံ့မှု၊ ဦးတည်ရာနိုင်ငံနှင့် နှစ်သက်ရာ ပေးပို့မှုအချိန်ဇယားကို ပံ့ပိုးပေးပါ။ စိတ်ကြိုက်ကိရိယာအတွက် ပိုက်ပုံများ သို့မဟုတ် နမူနာများကို အကြံပြုထားသည်။

စက်မှာ ဘာတွေပါဝင်လဲ။

ပုံမှန်စက်ပက်ကေ့ခ်ျတွင် ပင်မ ဟိုက်ဒရောလစ်စနစ်၊ ဆွဲယန္တရား၊ ထိန်းချုပ်မှုစနစ်၊ စက်ဖွဲ့စည်းပုံနှင့် လည်ပတ်မှုအတွက် လိုအပ်သော စံစက်ပစ္စည်းများ ပါဝင်သည်။ အပလီကေးရှင်းအလိုက် mandrels၊ အထူးညှပ်များ၊ အလိုအလျောက်တင်ခြင်းနှင့် ဖြုတ်ချခြင်းစနစ်များ၊ တိုးချဲ့ထားသော လေဖြတ်ခြင်းနှင့် အခြားစိတ်ကြိုက်ကိရိယာများကို ပိုက်သတ်မှတ်ချက်အတိုင်း ကိုးကားထားသည်။

စံပို့ချိန်က ဘယ်လောက်လဲ။

Standard FR-10T မှ FR-100T စက်များသည် ယေဘူယျအားဖြင့် ရက် 30-60 လိုအပ်ပြီး FR-200T မှ FR-500T စက်များသည် ယေဘုယျအားဖြင့် နည်းပညာနှင့် ကူးသန်းရောင်းဝယ်ရေး အတည်ပြုပြီးနောက် ရက် 90-120 လိုအပ်သည်။ ထုတ်လုပ်မှုစွမ်းရည်နှင့် အစိတ်အပိုင်းရရှိနိုင်မှုအလိုက် အရေးပေါ်ပရောဂျက်များအတွက် အမြန်အချိန်ဇယားကို အကဲဖြတ်နိုင်ပါသည်။

နောက်ဆုံးအမိန့်မချမီ ကျွန်ုပ်တို့၏ပိုက်ကို စမ်းသပ်နိုင်ပါသလား။

ဟုတ်ကဲ့။ ချဲ့ထွင်မှု အင်အား၊ အတိုင်းအတာ ပြန်လည်ရယူခြင်း သို့မဟုတ် ဘက်စုံသုံး ကိရိယာတန်ဆာပလာများ မသေချာသည့် အပလီကေးရှင်းများအတွက်၊ ကိုယ်စားလှယ်ပိုက်နမူနာများ သို့မဟုတ် ပြည့်စုံသော အတိုင်းအတာဒေတာများ ပံ့ပိုးပေးခြင်းဖြင့် အင်ဂျင်နီယာအဖွဲ့အား နောက်ဆုံးစက်ပုံစံဖွဲ့စည်းမှုမတိုင်မီ လုပ်ငန်းစဉ်ကို အကဲဖြတ်ရန် ခွင့်ပြုပါသည်။ ၎င်းသည် စွမ်းအားမြင့်သတ္တုစပ်များ၊ ကြီးမားသော ချဲ့ထွင်မှုအချိုးများနှင့် စိတ်ကြိုက်ပိုက်-အဆုံးဖွဲ့စည်းခြင်းအတွက် အထူးအသုံးဝင်သည်။

တပ်ဆင်ခြင်းနှင့် အော်ပရေတာသင်တန်းများ ပေးနိုင်ပါသလား။

ဟုတ်ကဲ့။ ဖောင်ဒေးရှင်းပုံဆွဲခြင်း၊ တပ်ဆင်ခြင်းလမ်းညွှန်ခြင်း၊ ကော်မရှင်ပေးခြင်းနှင့် အော်ပရေတာသင်တန်းများ ရရှိနိုင်ပါသည်။ ပရောဂျက်လိုအပ်သည့်အခါတွင် ဆိုက်တွင်းအင်ဂျင်နီယာပံ့ပိုးမှုကိုလည်း စီစဉ်ပေးနိုင်သည်။

အာမခံကာလက ဘယ်လောက်လဲ။

အာမခံကာလသည် စံနှုန်းဖြစ်သည်။ခန့်အပ်ခြင်းမှ ၁၂ လသဘောတူထားသော အာမခံစည်းကမ်းချက်များအရ၊ အာမခံကာလပြီးနောက် အပိုပစ္စည်းများနှင့် နည်းပညာဆိုင်ရာ ပံ့ပိုးမှုများကို ပံ့ပိုးပေးနိုင်ပါသည်။

စက်ကို စိတ်ကြိုက်လုပ်လို့ရပါသလား။

ဟုတ်ကဲ့။ စိတ်ကြိုက်ပြုပြင်ခြင်းတွင် ချဲ့ထွင်ခြင်း လေဖြတ်ခြင်း၊ mandrel ဂျီသြမေတြီ၊ ပိုက်ညှပ်ခြင်း၊ ဘက်စုံသုံးကိရိယာတန်ဆာပလာများ၊ ဟိုက်ဒရောလစ်ပုံစံဖွဲ့စည်းမှု၊ အစာကျွေးခြင်းနှင့် ထုတ်လွှတ်ခြင်းစနစ်များ၊ PLC စည်းမျဥ်းများနှင့် အလိုအလျောက်ထုတ်လုပ်မှုလိုင်း ပေါင်းစပ်ခြင်းတို့ ပါဝင်နိုင်သည်။ စိတ်ကြိုက်ပြင်ဆင်ခြင်းသည် အမည်ခံစက်တန်ချိန်ကိုသာမဟုတ်ဘဲ အမှန်တကယ်ပိုက်အတိုင်းအတာနှင့် ထုတ်လုပ်မှုပစ်မှတ်များအပေါ် အခြေခံသင့်သည်။

စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
  • လိပ်စာ

    NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်

  • အီးမေးလ်

    frsale@dgfangrong.com

သင့်ပစ္စည်း၊ ထုတ်ကုန်သတ်မှတ်ချက်များ၊ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် စက်ပစ္စည်းလိုအပ်ချက်များအကြောင်း ကျွန်ုပ်တို့အား ပြောပြပါ။ FangRong သည် သင့်လျော်သော အအေးပုံဆွဲစက်၊ Drawing Dies၊ Straightening Machine နှင့် သင့်လျှောက်လွှာအတွက် စိတ်ကြိုက်ဖြေရှင်းနည်းများကို ဆွေးနွေးနိုင်ပါသည်။
အဆင့်သတ်မှတ်ချက်:
5.0
သတင်းအကြံပြုချက်များ
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။ ကိုယ်ရေးအချက်အလက်မူဝါဒ
ငြင်းပယ်ပါ။လက်ခံပါတယ်။