Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
ဟိအလိုအလျောက်ပွိုင့်တွန်းတွန်းဆွဲစက်a ကို အသုံးပြု၍ ဘားညွှန်ခြင်းကို ဖယ်ရှားသည်။ဟိုက်ဒရောလစ်တွန်းခေါင်းပင်မဆလင်ဒါမကျော်မီ အရွယ်အစားပြည့်ဘားကို အစာကျွေးရန်။ ဒါက လျော့နည်းစေတယ်။ပစ္စည်းဆုံးရှုံးခြင်း၊ ကိရိယာတန်ဆာပလာနှင့် ကိုင်တွယ်ခြင်း။. FR-5T မှ FR-200T မော်ဒယ်များကို ပေးစွမ်းသည်။ဆွဲအား 5-200 တန်နှင့်တွန်းအား ၁၀-၃၀၀ တန်အတွက်Ø13-100 မီလီမီတာအရက်ဆိုင်။ ကာဗွန်သံမဏိ၊ အလွိုင်းသံမဏိ၊ သံမဏိ၊ ကြေးနီနှင့် အလူမီနီယမ်တို့အတွက် သင့်လျော်သည်။
ဟိအလိုအလျောက်ပွိုင့်တွန်းတွန်းဆွဲစက်ဟိုက်ဒရောလစ်အအေးပုံဆွဲစက်သည် သမားရိုးကျညွှန်ပြသောပစ္စည်းဆုံးရှုံးမှု၊ အပိုကိုင်တွယ်ခြင်း သို့မဟုတ် မဆွဲမီတွင် တစ်ဆို့ခြင်းဖြစ်စေသည့် ဘားထုတ်လုပ်မှုအတွက် ဒီဇိုင်းထုတ်ထားသည့် စက်တစ်ခုဖြစ်သည်။ သီးခြားညွှန်ပြသည့်စက်ဖြင့် ဘားအဆုံးကို လျှော့ချမည့်အစား၊ နောက်ဘက် ဟိုက်ဒရောလစ်တွန်းခေါင်းသည် ပုံသေမဟုတ်သောဘားကို ရှေ့ဆုံးမှ ပုံဆွဲရထားထဲသို့ ဝင်သည်အထိ တွန်းသည်။ ထို့နောက် ရထားသည် ကျော်တက်ကာ ဘားအံကို ဆွဲတင်လိုက်သည်။
ဤတွန်းဆွဲမှုအစီအစဉ်သည် အထူးအသုံးဝင်သည်။ဘားတိုများ၊ ထုထည်မြင့်မားသော တိကျသောဘားများထုတ်လုပ်ခြင်းနှင့် ညွှန်ရန်ခက်ခဲသော သို့မဟုတ် ငွေကုန်ကြေးကျများသောပစ္စည်းများ. FangRong FR-series စက်များသည် Ø13 မှ Ø100 မီလီမီတာအထိ အစိုင်အခဲအဝိုင်းဘားများကို 5T မှ 200T အထိ ရရှိနိုင်ပါသည်။ Tube ပုံဆွဲခြင်းကို သင့်လျော်သော mandrels နှင့် tooling များဖြင့်လည်း configure လုပ်နိုင်ပါသည်။
ဟိpoint pusher ပုံဆွဲစက်သည် ဤပိတ်ဆို့မှုကို ဖယ်ရှားပေးသည်။. ပုံမပါတဲ့ ဘားကို သေတ္တာထဲသို့ တိုက်ရိုက်တွန်းချပြီး ရှေ့ဆုံးမှ ထွက်လာပြီးနောက် ပုံဆွဲရထားကို ကျော်သွားပါသည်။ ပုံဆွဲခြင်းအမြန်နှုန်းကို ရိုးရှင်းစွာလုပ်ဆောင်ခြင်းထက် ပစ္စည်းအထွက်နှုန်းနှင့် အချိန်ကို ကိုင်တွယ်ရာတွင် အရေးကြီးသည့်အခါ ၎င်းသည် တန်ဖိုးအရှိဆုံးဖြစ်သည်။
ပုံမှန်ထုတ်လုပ်မှုအခြေအနေတိုတောင်းသော အလွိုင်း-စတီးလ်ဘားများဖြင့် အလုပ်လုပ်သော တွယ်ကပ်ထုတ်လုပ်သူသည် ညွှန်ပြနေစဉ်အတွင်း အသုံးပြုနိုင်သော အရှည်ပမာဏများစွာ ဆုံးရှုံးနိုင်သည်။ ပွိုင့်တွန်းအားပေးစနစ်ဖြင့်၊ ဘားသည် ပထမဦးစွာ စက်မွမ်းမံခြင်း သို့မဟုတ် ၎င်း၏အဆုံးကို ရွှေ့ခြင်းမရှိဘဲ ပုံဆွဲခြင်းလုပ်ငန်းစဉ်သို့ ဝင်ရောက်နိုင်ပြီး၊ ဝယ်ယူထားသောဘားကို အောက်ခြေအေးသောခေါင်းစီးအတွက် ဆက်လက်ရရှိနိုင်စေမည်ဖြစ်သည်။
1. တင်နေသည်-အညွှန်းမပါသောဘားကို feed rack ပေါ်တွင်တင်ထားပြီး အံစာတုံးနှင့် ချိန်ညှိထားသည်။
2. ဟိုက်ဒရောလစ်တွန်းခြင်း-နောက်ဘက်တွန်းခေါင်းသည် ဘားကို ကုပ်ပြီး အသေမှတစ်ဆင့် ရှေ့သို့တွန်းသည်။ ဘားကို ညွှန်မပြထားသောကြောင့် ဤကနဦးတွန်းအားသည် အရေးကြီးပြီး သေလွန်သောအခါတွင် ပိုမိုခံနိုင်ရည်ရှိမည်ဖြစ်သည်။
3. ရထားလွှဲပြောင်းမှု-လျှော့ထားသော ရှေ့စွန်းသည် အသေမှ ထွက်လာသောအခါ၊ ပင်မဆွဲရထားသည် ဘားကို ဆုပ်ကိုင်ထားသည်။
4. အဆက်မပြတ် ပုံဆွဲခြင်း-ပင်မ ဟိုက်ဒရောလစ်ဆလင်ဒါသည် လိုအပ်သော ပုံဆွဲအရှည်အတွက် ကန့်လန့်ဖြတ်ကို ဆွဲထုတ်နေစဉ် တွန်းခေါင်းသည် လွှတ်ခြင်း သို့မဟုတ် ပြန်သွားပါသည်။
5. ပြန်ပို့ခြင်းနှင့် ဖယ်ရှားခြင်း-ပုံဆွဲပြီးနောက်၊ ရထားသည် ပြန်လာပြီး နောက်လုပ်ငန်းအတွက် ပြီးသွားသည့်ဘားကို ဖြုတ်လိုက်ပါသည်။
PLC နှင့် HMI ထိန်းချုပ်မှုများသည် တွန်းခြင်း၊ ကုပ်ခြင်း၊ ပုံဆွဲခြင်းနှင့် ပြန်ခြင်းအစီအစဉ်ကို ညှိနှိုင်းဆောင်ရွက်ပေးသည်။ တိကျသောတွန်းအား၊ ဆွဲအား၊ လေဖြတ်ခြင်းနှင့် သေခြင်းပုံစံဖွဲ့စည်းပုံကို စတင်သည့်အချင်း၊ အချောထည်၊ ပစ္စည်းအဆင့်နှင့် လျှော့ချရေးအချိန်ဇယားအရ ရွေးချယ်ထားသည်။
နောက်ဘက် ဟိုက်ဒရောလစ်တွန်းခေါင်းသည် သီးခြားညွှန်ပြသည့်လုပ်ဆောင်မှုလိုအပ်မှုကို ဖယ်ရှားပေးကာ အသေထဲသို့ အတိအကျမသတ်မှတ်ထားသောဘားတစ်ခုကို ဝင်ရောက်ခွင့်ပြုသည်။ ဘားများအဆုံးမှ ပစ္စည်းဆုံးရှုံးခြင်းသည် အထွက်နှုန်းကို တိုက်ရိုက်ထိခိုက်စေသည့် ဘားတိုများ သို့မဟုတ် ဈေးကြီးသောသတ္တုစပ်များကို ပြုပြင်သည့်အပင်များအတွက် ၎င်းသည် အရေးအကြီးဆုံးဖြစ်သည်။
ထုတ်လုပ်မှုဥပမာ-သတ္တုစပ်-စတီးလစ်အတိုများကို အသုံးပြု၍ ဝက်ဝံ-ကြိတ်စက် ထုတ်လုပ်သူသည် ပုံမဆွဲမီ ချွန်သည့်အပိုင်းကို ဖယ်ရှားမည့်အစား ပိုမိုအသုံးပြုနိုင်သော ဘားအရှည်ကို ထိန်းသိမ်းနိုင်သည်။ စီးပွားရေးအကျိုးအမြတ်သည် ညွှန်ပြနေစဉ်အတွင်း ဘားအရှည်နှင့် ပုံမှန်ဖယ်ရှားသည့်ပမာဏပေါ်တွင်မူတည်သောကြောင့် ၎င်းကို ပုံသေရာခိုင်နှုန်းအဖြစ် ယူဆမည့်အစား အမှန်တကယ်ထုတ်လုပ်မှုဒေတာမှ တွက်ချက်သင့်သည်။
သမားရိုးကျ ညွှန်ပြမှုသည် ဘားအဆုံး၏ အစိတ်အပိုင်းကို ဖယ်ရှားသည် သို့မဟုတ် နောက်ပိုင်းတွင် ဖြတ်တောက်ခံရနိုင်သည့် လျှော့ချထားသော အပိုင်းကို ချန်ထားခဲ့သည် ။ point- pusher လုပ်ငန်းစဉ်သည် ဤပြင်ဆင်မှုအဆင့်ကို ရှောင်ရှားသည်။ ဘားတိုတိုနှင့် ၎င်း၏ပစ္စည်းတန်ဖိုး မြင့်မားလေ၊ ဤအင်္ဂါရပ်သည် ပို၍အရေးကြီးလေဖြစ်သည်။
ရှည်လျားသောဘားများအတွက်၊ ချွန်သောအဆုံးကိုဖယ်ရှားခြင်းမှချွေတာမှုရာခိုင်နှုန်းမှာ အတော်လေးနည်းပါသည်။ တိုတောင်းသောတိကျသောကွက်လပ်များအတွက်၊ တူညီသောပစ္စည်း 100-300 မီလီမီတာသည် အချောထည်အစိတ်အပိုင်း၏ပိုမိုကြီးမားသောရာခိုင်နှုန်းကိုကိုယ်စားပြုနိုင်သည်။
Push head သည် Die မှတဆင့် ညွှန်မထားသော bar ကို စတင်ရန် လိုအပ်သော တွန်းအားကို ပေးစွမ်းပြီး ပင်မဆွဲဆလင်ဒါသည် ကျန်ပုံဆွဲခြင်းအတွက် တွန်းအားကို ထောက်ပံ့ပေးသည်။ ပင်မပုံဆွဲတန်ချိန်ကို ရိုးရှင်းစွာ လိုက်ဖက်မည့်အစား တွန်းအားအား၊ ပစ္စည်းခိုင်ခံ့မှု၊ အချင်းနှင့် လျှော့ချမှုအရ တွန်းအားအား ရွေးချယ်သည်။
ဒါက ဘာကြောင့် အရေးကြီးသလဲ-အလိုအလျောက်ပွိုင့်တွန်းဆွဲသည့်ဆွဲစက်တွင် လုံလောက်သောအမည်ခံပုံဆွဲတန်ချိန်ရှိနိုင်သော်လည်း ကနဦးတွန်းအားသည် မာကြောသောသတ္တုစပ် သို့မဟုတ် ကြီးမားသောလျှော့ချမှုအတွက် မလုံလောက်ပါက မသင့်လျော်ပါ။ ထို့ကြောင့် FangRong သည် ဝယ်ယူသူ၏ အမှန်တကယ် ပစ္စည်းနှင့် အတိုင်းအတာများမှ တွန်းအားနှင့် ပုံဆွဲရန် လိုအပ်ချက်များကို တွက်ချက်ပါသည်။
မတူညီသောဘားအချင်းများကို စက်တစ်ခုတည်းတွင် လုပ်ဆောင်သောအခါ မော်ဂျူလာသေတ္တာကိုင်ဆောင်သူသည် ကိရိယာပြောင်းလဲမှုအချိန်ကို လျှော့ချပေးသည်။ ၎င်းသည် အဆိုင်းတစ်ခုတွင် အရွယ်အစားများစွာ ထုတ်လုပ်သည့် အလုပ်ဆိုင်များနှင့် စက်ရုံများအတွက် အထူးသင့်လျော်သည်။ မျဉ်းတစ်ကြောင်းသည် အချင်းတစ်ခုတည်းကိုသာ ဆက်တိုက်ထုတ်ပေးပါက၊ အမြန်ပြောင်းလဲသည့်ကိရိယာသည် မှန်ကန်သောသေဆုံးမှုနှင့် ပုံဆွဲအားရွေးချယ်မှုထက် အရေးကြီးပါသည်။
ဟိုက်ဒရောလစ်တွန်းအားနှင့် အမြန်နှုန်းကို ပစ္စည်းနှင့် ဖြတ်သန်းချိန်ဇယားအတိုင်း ချိန်ညှိနိုင်သည်။ ၎င်းသည် အော်ပရေတာများအား သံမဏိ၊ အလွိုင်းစတီးလ် သို့မဟုတ် အခြားသော ခွန်အားမြင့်ပစ္စည်းများအတွက် လုံလောက်သောအင်အားကို ထိန်းသိမ်းထားစဉ်တွင် အတော်လေးပျော့ပျောင်းသောပစ္စည်းများအပေါ် အင်အားအလွန်အကျွံသုံးခြင်းမှ ရှောင်ကြဉ်နိုင်စေပါသည်။
တိကျသော ရှပ်ထုတ်လုပ်မှုတွင်၊ ထိန်းချုပ်ထားသော ပုံဆွဲအခြေအနေများသည် ရုတ်တရက် တက်လာခြင်းနှင့် မျက်နှာပြင်ပျက်စီးမှုကို လျှော့ချပေးသည်။ နောက်ဆုံး ဖြောင့်ဖြောင့်မှုနှင့် အတိုင်းအတာ တိကျမှုသည် အသေဒီဇိုင်း၊ အဝင်ဘားအခြေအနေ၊ ဖြတ်သန်းရမည့် အချိန်ဇယားနှင့် နောက်ဆက်တွဲ ဖြောင့်တန်းခြင်းလုပ်ငန်းစဉ်အပေါ် မူတည်နေသေးသည်။
PLC သည် တွန်းခေါင်းရွေ့လျားမှု၊ ဆုပ်ကိုင်မှု၊ သေဆုံးဝင်ရောက်မှု၊ တွန်းလှည်းကို ကုပ်ခြင်း၊ ပုံဆွဲခြင်းနှင့် ပြန်ခြင်းကြား အပိုင်းကို ထိန်းချုပ်သည်။ အော်ပရေတာများသည် HMI မှတဆင့် အဓိက လုပ်ငန်းစဉ်ဘောင်များကို သတ်မှတ်၍ စောင့်ကြည့်နိုင်သည်။
တူညီသောစက်သည် မတူညီသောပစ္စည်းများ သို့မဟုတ် အရွယ်အစားများကို လုပ်ဆောင်သည့်အခါ ၎င်းသည် အသုံးဝင်ဆုံးဖြစ်သည်။ ထုတ်ကုန်လိုင်းတစ်ခုအတွက်၊ အလိုအလျောက်စနစ်ထိန်းချုပ်မှုသည် အဓိကအားဖြင့် အော်ပရေတာဝင်ရောက်စွက်ဖက်မှုကို လျှော့ချပေးပြီး ဖွဲ့စည်းထားသောလုပ်ငန်းစဉ်ကို ထပ်ခါတလဲလဲဖြစ်စေရန် ကူညီပေးသည်။
Standard FR-series configuration ကို အစိုင်အခဲ အဝိုင်းဘားများအတွက် ရည်ရွယ်ပါသည်။ Tube ပုံဆွဲခြင်းကို သင့်လျော်သော mandrels, plugs နှင့် die အစီအစဉ်များဖြင့် ပြုလုပ်နိုင်သည်။ နံရံအထူ၊ mandrel အမျိုးအစားနှင့် ချောဆီလိုအပ်ချက်များသည် လိုအပ်သော ဆွဲငင်အားနှင့် ကိရိယာတန်ဆာပလာများအပေါ် သက်ရောက်မှုရှိသောကြောင့် Tube applications များကို အင်ဂျင်နီယာတွင် အတည်ပြုသင့်သည်။
မှန်ကန်သော မော်ဒယ်ကို ရွေးချယ်သင့်သည်။စတင်သည့်အချင်း၊ အချောထည်၊ ပစ္စည်းခိုင်ခံ့မှု၊ ဧရိယာလျှော့ချရေးနှင့် လိုအပ်သော ထုတ်လုပ်မှုအထွက်. စက်ရွေးချယ်ရန်အတွက် အမည်ခံတန်ချိန်တစ်ခုတည်းနှင့် မလုံလောက်ပါ။
| မော်ဒယ် | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Drawing Capacity (တန်)၊ | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Hydraulic Push Head (တန်ချိန်)၊ | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| တွန်းဆလင်ဒါ | φ63×200 မီလီမီတာ | φ80×200 မီလီမီတာ | φ100×200 မီလီမီတာ | φ125×200 မီလီမီတာ | φ150×300 မီလီမီတာ | φ160×700 မီလီမီတာ | φ180×300 မီလီမီတာ | φ200×300 မီလီမီတာ | φ220×300 မီလီမီတာ | φ250×300 မီလီမီတာ | φ280×300 မီလီမီတာ | φ300×300 မီလီမီတာ |
| ဆီပန့်ပါဝါ (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Bar Diameter Range (mm) | ၁၃-၂၀ | ၁၅-၃၀ | ၁၅-၅၀ | ၂၀-၅၀ | ၂၅-၅၅ | ၃၀-၆၀ | ၃၀-၆၅ | ၃၅-၇၀ | ၃၅-၇၅ | ၄၀-၈၀ | ၄၅-၉၀ | ၅၀-၁၀၀ |
| Main Motor Power (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
ပုံမှန် ပုံဆွဲအရှည်-၁၀ မီတာ ဖောက်သည်၏ထုတ်လုပ်မှုပုံစံအတိုင်း စိတ်ကြိုက်ပုံဆွဲအရှည်များကို အင်ဂျင်နီယာချုပ်နိုင်သည်။
အရေးကြီးသည်-အထက်တွင်ပြထားသည့် အချင်းအကွာအဝေးသည် စက်၏သက်ဆိုင်သောဘားအကွာအဝေးဖြစ်သည်၊ ပစ္စည်းတိုင်းသည် အကြီးဆုံးစတင်အချင်းမှ ဖြစ်နိုင်ခြေရှိသော အချောထည်တိုင်းအထိ အာမခံချက်မပေးနိုင်ပါ။ အမှန်တကယ် ဖြတ်သန်းရမည့်အချိန်ဇယားအား ပစ္စည်းအား ခိုင်ခံ့မှု၊ ဖြတ်သန်းမှု လျော့ချမှု၊ ဂျီသြမေတြီနှင့် ချောဆီအား စစ်ဆေးရပါမည်။
bolts၊ studs၊ screws၊ pins နှင့် အလားတူသော အစိတ်အပိုင်းများအတွက် cool heading line သို့ ထောက်ပံ့ပေးသော bars များအတွက် အသုံးပြုသည်။ ကွက်လပ်တိုများ ညွှန်ပြသည့်အပိုင်းအစ၏ ရာခိုင်နှုန်းမြင့်မားမှုကို ဖန်တီးသောအခါတွင် point-pusher ဒီဇိုင်းသည် အထူးအသုံးဝင်သည်။
ဖောက်သည်အခြေအနေ-သီးခြားညွှန်ပြခြင်းနှင့် ပုံဆွဲခြင်းအစီအစဥ်ကို အစားထိုးသော ချိတ်ဆွဲထုတ်လုပ်သူသည် သေဆုံးဝင်ရောက်မှုနှင့် စက်လည်ပတ်မှုတစ်ခုထဲသို့ ဆွဲထည့်ရန် FR-30T ကို အသုံးပြုနိုင်ပြီး အေးသွားသောခေါင်းစဥ်မတိုင်မီ အလယ်အလတ်ကိုင်တွယ်မှုကို လျှော့ချနိုင်သည်။
စတီယာရင်ရိုးတံများ၊ actuator rods, valve components နှင့် အခြားသော အလှည့်ကျ သို့မဟုတ် machined အစိတ်အပိုင်းများအတွက် အသုံးပြုသော တိကျသော bar stock အတွက် သင့်လျော်ပါသည်။ အရေးကြီးသောဘောင်များသည် ဆွဲငင်အား၊ အချင်းခံနိုင်ရည်၊ မျက်နှာပြင်အခြေအနေနှင့် တည်ငြိမ်သောအချိန်ဇယားကို ထိန်းသိမ်းထားနိုင်မှုတို့ဖြစ်သည်။
ဖောက်သည်အခြေအနေ-မော်တော်ယာဥ်ရောင်းချသူသည် စတီယာရင်အစိတ်အပိုင်းများအတွက် သတ္တုစပ်-စတီးလ်ဘားကို ရေးဆွဲရာတွင် ညွှန်ပြနေသောအဆုံးများကို ဖယ်ရှားခြင်းသည် စက်မွမ်းမံခြင်းမပြုမီ ပစ္စည်းအသုံးပြုမှုကို တိုးတက်ကောင်းမွန်စေသည့် FR-100T ဖွဲ့စည်းမှုပုံစံကို အသုံးပြုနိုင်သည်။
ပုံဆွဲခြင်း သည် နောက်ဆက်တွဲ ကြိတ်ခွဲခြင်း၊ အခွံခွာခြင်း သို့မဟုတ် အပြီးသတ်ခြင်းမပြုမီ ထိန်းချုပ်ထားသော အချင်းနှင့် ပိုမိုကောင်းမွန်သော မျက်နှာပြင် အခြေအနေကို ပံ့ပိုးပေးနိုင်ပါသည်။ Bearing Application များအတွက်၊ ပုံဆွဲခြင်းတစ်ခုတည်းသည် နောက်ဆုံးကြိတ်ခြင်းလုပ်ငန်းစဉ်၏ အတိုင်းအတာနှင့် မျက်နှာပြင်လိုအပ်ချက်များကို အစားထိုးမည်မဟုတ်ပေ။
ဖောက်သည်အခြေအနေ-တည်ငြိမ်သောပုံဆွဲခြင်းသည် ပြီးစီးချိန်တွင် ဖယ်ရှားရမည့်ပစ္စည်းပမာဏကို လျော့နည်းစေသည့် ဝက်ဝံထုတ်လုပ်သူသည် ရိုလာကွက်လပ်များအတွက် FR-50T ကို အသုံးပြုနိုင်သည်။
စွမ်းအားမြင့် တူးလ်စတီးများသည် ပိုမိုကြီးမားသော ဆွဲငင်အားနှင့် ဖြတ်သန်းမှုတစ်ခုလျှင် လျှော့ချခြင်းကို ဂရုတစိုက် ထိန်းချုပ်ရန် လိုအပ်သည်။ ထို့ကြောင့် စက်အား အချင်းတစ်ခုတည်းမဟုတ်ဘဲ တကယ့်ပစ္စည်းခိုင်ခံ့မှုနှင့် pass-schedule တွက်ချက်မှုများမှ ရွေးချယ်သင့်သည်။
ဖောက်သည်အခြေအနေ-ပုံပျက်ခြင်းခံနိုင်ရည်သည် သေးငယ်သောဆွဲခုံများလက်တွေ့အကွာအဝေးထက်ကျော်လွန်သောအခါ မြန်နှုန်းမြင့်သံမဏိချောင်းများကိုဆွဲသည့် tool-steel ပရိုဆက်ဆာသည် ပိုမိုမြင့်မားသောစွမ်းရည်ရှိသော FR မော်ဒယ်ကို အသုံးပြုနိုင်သည်။
သံမဏိ၊ တိုက်တေနီယမ်၊ နီကယ်သတ္တုစပ်နှင့် အခြားတန်ဖိုးကြီးပစ္စည်းများသည် သီးခြားညွှန်ပြသည့်လုပ်ဆောင်ချက်ကို ဖယ်ရှားခြင်းမှ အကျိုးကျေးဇူးရရှိနိုင်ပါသည်။ ပစ္စည်းစျေးကြီးသည် သို့မဟုတ် ဘားအဆုံးကို တသမတ်တည်းပြင်ဆင်ရန်ခက်ခဲသောအခါတွင် အကျိုးအမြတ်သည် အထူးသဖြင့် သက်ဆိုင်ပါသည်။
ဖောက်သည်အခြေအနေ-တိုက်တေနီယမ်ဘားထုတ်လုပ်မှုအတွက်၊ သမားရိုးကျစက်မှုညွှန်ပြခြင်းကို ရှောင်ကြဉ်ခြင်းဖြင့် ရှေ့ဆုံးပြင်ဆင်မှုလုပ်ငန်းစဉ်ကို ရိုးရှင်းစေပြီး အအေးမဆွဲမီ ပစ္စည်းကိုင်တွယ်မှုကို လျှော့ချနိုင်သည်။
အတိုင်းအတာ လျှော့ချရန် သို့မဟုတ် မျက်နှာပြင် မြှင့်တင်ရန်အတွက် ထိန်းချုပ်ပုံဆွဲရန် လိုအပ်သည့် ကြေးနီနှင့် အလူမီနီယမ်ဘား အက်ပ်လီကေးရှင်းအတွက် အလိုအလျောက်ပွိုင့်တွန်းဆွဲသည့်စက်ကို ပုံဖော်နိုင်သည်။ ပိုမိုပျော့ပျောင်းသောပစ္စည်းများသည် အများဆုံးရရှိနိုင်သောတွန်းအားကိုမလိုအပ်ပါ၊ ထို့ကြောင့် သေးငယ်သောမော်ဒယ်ကိုရွေးချယ်ခြင်းသည် မလိုအပ်သောထည့်သွင်းထားသောပါဝါကိုလျှော့ချနိုင်သည်။
ကိုးကားချက်ကို မတောင်းဆိုမီ အောက်ပါအချက်အလက်များကို ပေးပို့ပါ-
ပစ္စည်း-အဆင့်၊ ဆန့်နိုင်အား သို့မဟုတ် အထွက်နှုန်းနှင့် အပူ-ကုသမှု အခြေအနေ။
စတင်အရွယ်အစား-အပြင်ဘက် အချင်းနှင့် ဘားအရှည်။
အချောထည်အရွယ်အစားပစ်မှတ်အချင်းနှင့် အတိုင်းအတာ ခံနိုင်ရည်ရှိသည်။
လျှော့ချရေး-လိုအပ်သော ဧရိယာ လျှော့ချရေးနှင့် လက်မှတ် အရေအတွက်။
ထုတ်လုပ်မှု-တစ်နာရီလျှင် အပိုင်းအစများ သို့မဟုတ် အဆိုင်းတစ်ခုအတွက် တန်ချိန် လိုအပ်သည်။
ထုတ်ကုန်ဖော်မတ်-အစိုင်အခဲဘားသို့မဟုတ်ပြွန်။
အလိုအလျောက်စနစ်-လက်ဖြင့်တင်ခြင်း သို့မဟုတ် အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်း၊ ဖြောင့်ခြင်းနှင့် စည်းခြင်း
ဤအသေးစိတ်အချက်များသည် quotation မပြုမီ လိုအပ်သော ပုံဆွဲအား၊ တွန်းအား၊ သေဆုံးဖွဲ့စည်းမှုပုံစံနှင့် စက်လည်ပတ်မှုကို စစ်ဆေးခွင့်ပြုသည်။ ၎င်း၏အမည်ခံတန်ချိန်သည် အခြားပေးသွင်းသူ၏မော်ဒယ်ထက် မြင့်မားသောကြောင့်သာ စက်ကို ရွေးချယ်သင့်သည်။
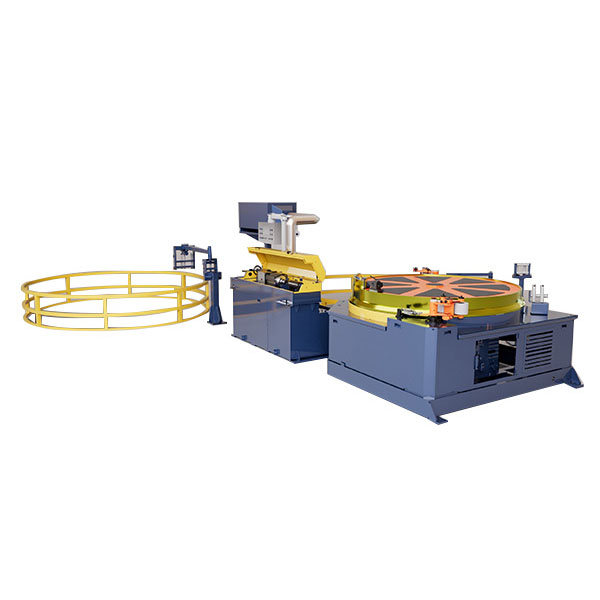
ပုံမှန်အားဖြင့် Automatic Point Pusher Drawing Machine ပက်ကေ့ဂျ်တွင် ပုံမှန်အားဖြင့် ၎င်းပါဝင်ပါသည်။ဆွဲခုံဘောင်၊ ဟိုက်ဒရောလစ်ပုံဆွဲစနစ်၊ ဟိုက်ဒရောလစ်တွန်းခေါင်း၊ ဆွဲရထား၊ အသေကိုင်ဆောင်ထားသူ၊ ဟိုက်ဒရောလစ်ပါဝါယူနစ်၊ လျှပ်စစ်ထိန်းချုပ်မှုအဖွဲ့၊ PLC နှင့် HMI. စံတူကိရိယာများကို သဘောတူညီထားသည့်ပုံစံအတိုင်း ထောက်ပံ့ပေးသည်။ တိကျသောဖောက်သည်အတိုင်းအတာများအတွက် ထုတ်လုပ်မှုသေဆုံးမှုကို quotation တွင်သီးခြားစီအတည်ပြုသင့်သည်။
ရွေးချယ်နိုင်သော ပစ္စည်းများတွင် အလိုအလျောက် အစာကျွေးခြင်း၊ ဘားတိုင်းတာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ဖြောင့်ခြင်း၊ ထုပ်ပိုးခြင်း နှင့် စည်းစနစ်များ ပါဝင်သည်။ ဖောက်သည်သည် စက်ရုံသို့ရောက်ရှိလာမည်ကို အတိအကျသိစေရန် ကုန်သွယ်မှု ကိုးကားမှုတွင် ကုန်ပစ္စည်းတစ်ခုချင်းစီ၏ နောက်ဆုံးအတိုင်းအတာကို ဖော်ပြရပါမည်။
FangRong သည် 1998 ခုနှစ်ကတည်းက အအေးပုံဆွဲကိရိယာများကို ထုတ်လုပ်ခဲ့သည်။ ထုတ်လုပ်မှုကို Dongguan နှင့် Yangjiang ရှိ စက်ရုံများတွင် ပြုလုပ်ထားပြီး စက်ပိုင်းဆိုင်ရာ၊ ဟိုက်ဒရောလစ် တပ်ဆင်မှု၊ လျှပ်စစ်ပေါင်းစပ်မှုနှင့် စက်စမ်းသပ်မှုတို့ ပါဝင်ပါသည်။
စက်ပိုင်းဆိုင်ရာ ချိန်ညှိမှု-လမ်းညွှန်သံလမ်းများ၊ ဆွဲရထားနှင့် သေတ္တာကိုင်ဆောင်သူများကို အပြီးသတ်တပ်ဆင်ခြင်းမပြုမီ မှန်ကန်သော ချိန်ညှိမှုရှိမရှိ စစ်ဆေးပါ။
ဟိုက်ဒရောလစ်စနစ်တာဝန်ထမ်းဆောင်နေစဉ်အတွင်း ဖိအားတည်ငြိမ်မှု၊ ဆလင်ဒါလှုပ်ရှားမှုနှင့် ယိုစိမ့်မှုကို စစ်ဆေးသည်။
လျှပ်စစ်စနစ်-PLC အစီအစဥ်၊ HMI လုပ်ဆောင်ချက်များ၊ အာရုံခံကိရိယာများနှင့် ဘေးကင်းသော ဆားကစ်များကို စမ်းသပ်ထားသည်။
ပုံဆွဲစွမ်းဆောင်ရည်-ဖောက်သည်ပစ္စည်းများရရှိနိုင်သည့်နေရာတွင်၊ တွန်းဆွဲသည့်အစီအစဥ်နှင့် သဘောတူညီထားသည့် လုပ်ငန်းစဉ်ဘောင်များကို အတည်ပြုရန် နမူနာဘားများကို စီမံဆောင်ရွက်နိုင်ပါသည်။
အမှန်တကယ်ဆွဲအားသည် သုံးစွဲသူ၏ပစ္စည်း၊ စတင်အချင်း၊ လျှော့ချရေးနှင့် ကိရိယာတန်ဆာပလာပေါ်တွင် မူတည်သောကြောင့် ဤစမ်းသပ်မှုသည် ရိုးရှင်းသော သရုပ်ပြမှုထက် ပိုအသုံးဝင်ပါသည်။
1. အင်ဂျင်နီယာသုံးသပ်ချက်-ဘား၏အတိုင်းအတာများ၊ ပစ္စည်း၊ လျှော့ချရေးနှင့် အလိုအလျောက်စနစ်လိုအပ်ချက်များကို ထုတ်လုပ်ခြင်းမပြုမီ ပြန်လည်သုံးသပ်ပါသည်။
2. အစိတ်အပိုင်းစစ်ဆေးခြင်း-အဓိကဖွဲ့စည်းပုံ၊ ဟိုက်ဒရောလစ်နှင့် ဂီယာအစိတ်အပိုင်းများကို ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့် ဆန့်ကျင်ပြီး စစ်ဆေးသည်။
3. တိကျမှု စက်ယန္တရားဆလင်ဒါ နှင့် စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများကို ၎င်းတို့၏ လုပ်ငန်းဆောင်တာ သည်းခံနိုင်မှုအရ စက်ဖြင့် ပြီးသွားသည် ။
4. စက်ပိုင်းဆိုင်ရာ တပ်ဆင်ခြင်း-ဖရိန်၊ လမ်းညွှန်စနစ်၊ တွန်းခေါင်း၊ ဆွဲရထားနှင့် အသေကိုင်ဆောင်ထားမှုများကို စုစည်းပြီး ချိန်ညှိထားသည်။
5. ဟိုက်ဒရောလစ်နှင့် လျှပ်စစ်ပေါင်းစပ်မှု-ဆလင်ဒါများ၊ အဆို့ရှင်များ၊ ပန့်များ၊ အာရုံခံကိရိယာများ၊ PLC နှင့် HMI တို့ကို ချိတ်ဆက်ပြီး တာဝန်ပေးအပ်ထားသည်။
6. လုပ်ငန်းဆောင်တာ စမ်းသပ်ခြင်း-တင်ပို့ခြင်းမပြုမီ တွန်းခြင်း၊ ကုပ်ခြင်း၊ ဆွဲခြင်းနှင့် ပြန်ခြင်း အပိုင်းများကို စမ်းသပ်သည်။
7. နောက်ဆုံးစစ်ဆေးခြင်း-ဟိုက်ဒရောလစ်ဖိအား၊ လျှပ်စစ်ဘေးကင်းရေး၊ စက်အတိုင်းအတာနှင့် သဘောတူညီထားသည့်ပုံစံကို စစ်ဆေးထားသည်။
ISO 9001:2015-သက်ဆိုင်ရာ ဒီဇိုင်း၊ ထုတ်လုပ်မှုနှင့် ဝန်ဆောင်မှု လုပ်ငန်းစဉ်များ အကျုံးဝင်သော အရည်အသွေး စီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။
CE အမှတ်အသား-သက်ဆိုင်ရာ ဥရောပ စက်ယန္တရားလိုအပ်ချက်များအတွက် စံသတ်မှတ်ထားသော စက်ဖွဲ့စည်းပုံများအတွက် ရနိုင်ပါသည်။ ပံ့ပိုးပေးထားသော စက်ဖွဲ့စည်းပုံ အတိအကျအတွက် ကိုက်ညီမှုရှိသော စာရွက်စာတမ်းများနှင့် သက်ဆိုင်သော စံချိန်စံညွှန်းများကို အတည်ပြုရပါမည်။
စက်ယန္တရားဘေးကင်းရေး-စက်ဘေးကင်းရေး ဒီဇိုင်းသည် အရေးပေါ် ရပ်တန့်ထားသော ဆားကစ်များ၊ အစောင့်များ၊ အပြန်အလှန် ချိတ်ဆက်မှုများ နှင့် သက်ဆိုင်ရာ စက်ယန္တရား အန္တရာယ် အကဲဖြတ်မှု လိုအပ်သော အခြား အကာအကွယ် ကိရိယာများကို ပေါင်းစပ်နိုင်ပါသည်။
SGS စစ်ဆေးခြင်း-ဝယ်ယူမှုစာချုပ်အရ လိုအပ်ပါက ပြင်ပမှစစ်ဆေးခြင်းကို စီစဉ်နိုင်သည်။
အရေးကြီးသည်-CE သည် UL လက်မှတ်နှင့် မတူပါ။ အကယ်၍ စက်ကို United States သို့မဟုတ် Canada တွင် တပ်ဆင်နေပြီး ပရောဂျက်တွင် UL/CSA စာရင်းဝင်လျှပ်စစ်အစိတ်အပိုင်းများ သို့မဟုတ် အသိအမှတ်ပြုလက်မှတ် လိုအပ်ပါက၊ ၎င်းကို ထုတ်လုပ်ခြင်းမပြုမီ ၎င်းကို သတ်မှတ်ရမည်ဖြစ်ပြီး လျှပ်စစ်ဗီရိုနှင့် အစိတ်အပိုင်းများကို လိုက်လျောညီထွေဖြစ်အောင် ပြင်ဆင်နိုင်မည်ဖြစ်သည်။
MOQ:စက်အပြည့်အစုံ ၁။
| မှာယူမှုအရေအတွက် | စျေးနှုန်းအခြေခံ | ရိုးရိုးလုပ်ငန်းသုံး အစီအစဉ် |
| စက် ၁ | စံကိုးကားစျေးနှုန်း | တစ်ဦးချင်းစီ ထုတ်လုပ်မှုလိုင်းများ သို့မဟုတ် စမ်းသပ်မှု ပရောဂျက်များအတွက် |
| စက် ၂-၄ လုံး | ပရောဂျက်ပမာဏ quotation | လိုင်းပေါင်းစုံ ချဲ့ထွင်ရန် သင့်လျော်သည်။ အရေအတွက်လျှော့စျေးညှိနှိုင်းနိုင်ပါသည်။ |
| 5+ စက်များ | Volume quotation | နောက်ဆုံးစျေးနှုန်းသည် မော်ဒယ်ရောနှောမှု၊ အလိုအလျောက်စနစ်နှင့် ပေးပို့မှုအချိန်ဇယားအပေါ် မူတည်သည်။ |
ပုံမှန်အော်ဒါမှာယူချိန်-နည်းပညာအတည်ပြုပြီးနောက်ရက်ပေါင်း 30-60 ခန့်အကြာ၊ စာချုပ်အတည်ပြုခြင်းနှင့်သဘောတူအပ်ငွေလက်ခံရရှိမှု။ ပေါင်းစည်းထားသော အလိုအလျောက်စနစ်ပါရှိသော စက်ကြီးများ သို့မဟုတ် စနစ်များသည် ထုတ်လုပ်မှုအချိန်ပိုကြာနိုင်သည်။
အမြန်မှာယူမှု-လက်ရှိစက်ရုံစွမ်းဆောင်ရည်၊ စက်မော်ဒယ်နှင့် အစိတ်အပိုင်းရရှိနိုင်မှုအရ အရှိန်မြှင့်အချိန်ဇယားကို အကဲဖြတ်နိုင်သည်။ ပုံသေအာမခံချက်အဖြစ် တင်ပြမည့်အစား အမှာစာနေရာချထားခြင်းမပြုမီ အမြန်ပို့ဆောင်ရမည့်အချိန်ကို စာဖြင့်အတည်ပြုရပါမည်။
ငွေပေးချေမှု-ပုံမှန်အစီအစဉ်တစ်ခုသည်အမိန့်အတည်ပြုပြီးနောက် 30% စပေါ်ငွေနှင့်သဘောတူထားသောစက်ရုံလက်ခံမှုစမ်းသပ်ပြီးနောက်ပို့ဆောင်ခြင်းမပြုမီ 70% လက်ကျန်ငွေဖြစ်သည်။ နောက်ဆုံး စည်းကမ်းချက်များသည် အရောင်းစာချုပ်တွင် အကျုံးဝင်ပါသည်။
အာမခံချက်-သဘောတူထားသော အာမခံအခြေအနေများအောက်တွင် လုပ်ငန်းစတင်ချိန်မှ 12 လဖြစ်သည်။
အလိုအလျောက် Point Pusher Drawing Machine ကို သင့်လျော်သော အကာအကွယ်ထုပ်ပိုးမှု၊ ထိတွေ့ထားသော မျက်နှာပြင်များအတွက် သံချေးတက်ခြင်း ကာကွယ်ရေးနှင့် စက်အရွယ်အစားနှင့် ပို့ဆောင်မှုနည်းလမ်းတို့ကို အခြေခံ၍ ထုပ်ပိုးမှုအစီအစဉ်များကို သင့်လျော်သော အကာအကွယ်ထုပ်ပိုးမှုဖြင့် တင်ပို့ရန်အတွက် ပြင်ဆင်ထားပါသည်။ ကြီးမားသော ဆွဲခုံများသည် ကွန်တိန်နာကန့်သတ်ချက်များနှင့် ဆိုက်ဝင်ရောက်မှုအပေါ် မူတည်၍ ကဏ္ဍအလိုက် ပို့ဆောင်မှု လိုအပ်နိုင်သည်။
တင်ပို့ခြင်းမပြုမီ, ဖောက်သည်အတည်ပြုသင့်သည်။စက်ရုံဝင်ပေါက်အတိုင်းအတာ၊ အုတ်မြစ်လိုအပ်ချက်များ၊ ရုတ်သိမ်းနိုင်သည့်စွမ်းရည်၊ လျှပ်စစ်ထောက်ပံ့မှုနှင့် သယ်ဆောင်သည့်ပစ္စည်းများ. ထုတ်လုပ်ခြင်းမပြုမီ ဤအသေးစိတ်အချက်အလက်များကို ပံ့ပိုးပေးခြင်းသည် ရောက်ရှိပြီးနောက် တပ်ဆင်မှုနှောင့်နှေးခြင်းကို ကာကွယ်နိုင်ပါသည်။
အဓိက အားသာချက်မှာ ပုံဆွဲခြင်းမပြုမီ ဘားအဆုံးကို စက်ပိုင်းဆိုင်ရာ ညွှန်ပြရန် မလိုအပ်ပါ။ နောက်ဘက် ဟိုက်ဒရောလစ်တွန်းခေါင်းသည် ညွှန်မထားသောဘားကို အသေမှဖြတ်၍ ထိပ်စွန်းပေါ်ထွက်သည်အထိ တွန်းသည်၊ ထို့နောက် ဆွဲရထားကို ဆုပ်ကိုင်ကာ ဆွဲယူသည်။ ၎င်းသည် ပစ္စည်းဆုံးရှုံးမှုကို လျှော့ချနိုင်ပြီး သီးခြားညွှန်ပြသည့် လုပ်ဆောင်ချက်ကို ဖယ်ရှားပစ်နိုင်သည်၊ ၎င်းသည် ဘားတစ်ခုလျှင် ချွန်ထွက်ပစ္စည်း 100-300 မီလီမီတာကို အခြားနည်းဖြင့် လွှင့်ပစ်မည့် ထုထည်မြင့်ဘားထုတ်လုပ်မှုအတွက် အထူးအသုံးဝင်သည်။
ဟုတ်ကဲ့။ အလိုအလျောက်ပွိုင့်တွန်းတွန်းဆွဲစက်သည် သမားရိုးကျကြိုတင်ညွှန်ပြခြင်းမရှိဘဲ ဘားများဆွဲရန်အတွက် အထူးဒီဇိုင်းထုတ်ထားသည်။ သို့သော်၊ ဖွဲ့စည်းမှုပုံစံကိုအတည်ပြုခြင်းမပြုမီ workpiece material၊ စတင်သည့်အချင်း၊ ဖြတ်သွားနှုန်းလျှော့ချမှု၊ ဂျီသြမေတြီနှင့် လိုအပ်သော ပုံဆွဲအားကို စစ်ဆေးရပါမည်။ အလွန်မာကျောသောသတ္တုစပ်များ သို့မဟုတ် ပုံမှန်မဟုတ်သော ကြီးမားသောလျှော့ချမှုများသည် ကွဲပြားခြားနားသောသေတ္တာပုံစံ သို့မဟုတ် ဖြတ်သန်းမှုအချိန်ဇယား လိုအပ်နိုင်သည်။
စက်ရွေးချယ်မှုသည် ဘားအချင်းတစ်ခုတည်းအပေါ် အခြေခံ၍မဖြစ်သင့်ပါ။ လိုအပ်သော ပုံဆွဲအားသည် ပစ္စည်းခိုင်ခံ့မှု၊ စတင်မှုနှင့် ပြီးစီးမှုအချင်းများ၊ အပိုင်းဖြတ်ပိုင်းလျှော့ချမှု၊ ပွတ်တိုက်မှု၊ ထောင့်စွန်းနှင့် ပုံဆွဲနှုန်းတို့အပေါ် မူတည်သည်။ ဥပမာအားဖြင့်၊ 50 မီလီမီတာ ကာဗွန်သံမဏိဘားနှင့် 50 မီလီမီတာ ခိုင်ခံ့မြင့်မားသော အလွိုင်းဘားတစ်ခုသည် သိသိသာသာကွဲပြားသော ဆွဲအားများ လိုအပ်နိုင်သည်။ FangRong သည် FR မော်ဒယ်ကို အကြံပြုခြင်းမပြုမီ ဖောက်သည်၏ ပစ္စည်းနှင့် အတိုင်းအတာဒေတာမှ လိုအပ်သော တွန်းအားနှင့် ဆွဲငင်အားများကို တွက်ချက်နိုင်သည်။
FR စီးရီးသည် မော်ဒယ်ပေါ် မူတည်၍ ခန့်မှန်းခြေအားဖြင့် 13-100 mm အစိုင်အခဲ အဝိုင်းဘားများကို ဖုံးအုပ်ထားသည်။ ပုံမှန်အသုံးအဆောင်များတွင် ကာဗွန်သံမဏိ၊ အလွိုင်းစတီး၊ သံမဏိ၊ သံမဏိ၊ ကိရိယာစတီး၊ ကြေးနီ၊ အလူမီနီယမ်နှင့် အခြားသင့်လျော်သော အအေးပုံဆွဲပစ္စည်းများ ပါဝင်သည်။ ပြွန်များ သို့မဟုတ် အထူးပရိုဖိုင်းများသည် မတူညီသောကိရိယာတန်ဆာပလာများ လိုအပ်နိုင်ပြီး မှာယူခြင်းမပြုမီ သီးခြားစီအကဲဖြတ်သင့်သည်။
ချွေတာမှုသည် မူလညွှန်ပြသည့်အရှည်၊ ဘားအရှည်၊ အချင်း၊ ပစ္စည်းနှင့် ထုတ်လုပ်မှုနည်းလမ်းတို့အပေါ် မူတည်ပါသည်။ သမားရိုးကျ လုပ်ငန်းစဉ်တစ်ခုသည် ချွန်သောအဆုံးဖန်တီးရန် ဘားတစ်ခုစီမှ 100-300 မီလီမီတာဝန်းကျင်ကို ဖယ်ရှားနိုင်သည်။ ထို့ကြောင့် ဤအဆင့်ကို ဖယ်ရှားခြင်းဖြင့် ပစ္စည်းအထွက်နှုန်းကို မြှင့်တင်နိုင်သော်လည်း အမှန်တကယ် သိမ်းဆည်းမှုသည် ပုံသေရာခိုင်နှုန်းအဖြစ် ယူဆရမည့်အစား ဝယ်ယူသူ၏ဘားအတိုင်းအတာများနှင့် လက်ရှိညွှန်ပြသည့်စရိတ်တို့မှ တွက်ချက်သင့်သည်။
သေချာပေါက်။ Cold drawing သည် Dimension တိကျမှုနှင့် မျက်နှာပြင်အခြေအနေတို့ကို မြှင့်တင်ပေးနိုင်သော်လည်း တင်းကျပ်သော ဖြောင့်တန်းမှုလိုအပ်ချက်များ သက်ရောက်သည့်အခါ သီးခြားဖြောင့်ဖြောင့်ခြင်းအတွက် အစားထိုးရန် မစဉ်းစားသင့်ပါ။ အချောထည်ထုတ်ကုန်သည် ထိန်းချုပ်ထားသော ဖြောင့်ဖြောင့်မှု လိုအပ်ပါက၊ ထုတ်လုပ်မှုလိုင်းကို ပုံဆွဲပြီးနောက် သီးခြား ဖြောင့်ခြင်းလုပ်ငန်းစဉ်ဖြင့် စီစဉ်သတ်မှတ်နိုင်သည်။
ကိုးကားခြင်းမပြုမီ၊ ပေးသွင်းသူသည် ပစ္စည်းအဆင့်၊ စတင်သည့်အချင်း၊ အချောထည်၊ လိုအပ်သော ပုံဆွဲအလျား၊ ဘားအရှည်၊ လိုအပ်သောအထွက်၊ ပစ်မှတ်အတိုင်းအတာ ခံနိုင်ရည်ရှိမှု၊ သိရှိပါက ပုံဆွဲဖြတ်သွားများနှင့် ရရှိနိုင်သော စက်ရုံမှ ပါဝါထောက်ပံ့မှုတို့ကို လက်ခံရရှိသင့်ပါသည်။ ရှိပြီးသား pointed bar ၏ဓာတ်ပုံများ သို့မဟုတ် နမူနာများသည် သေဆုံးဝင်ရောက်မှုအခြေအနေများနှင့် လိုအပ်သော push-head configuration ကို ဆုံးဖြတ်ရာတွင်လည်း ကူညီပေးနိုင်ပါသည်။
ပုံမှန်အားဖြင့် စံပုံစံဖွဲ့စည်းမှုတွင် ဟိုက်ဒရောလစ်ပါဝါယူနစ်၊ ပင်မမော်တာ၊ နောက်တွန်းခေါင်း၊ ပုံဆွဲဆလင်ဒါနှင့် ရထား၊ သေကိုင်ဆောင်ထားသူ၊ PLC နှင့် HMI ထိန်းချုပ်မှုစနစ်နှင့် သဘောတူထားသော စံတူကိရိယာများ ပါဝင်ပါသည်။ တိကျသောသေတ္တာအစုံ၊ လျှပ်စစ်အစိတ်အပိုင်းများ၊ အလိုအလျောက်တင်ခြင်း သို့မဟုတ် သယ်ဆောင်ခြင်းစနစ်နှင့် အခြားအရန်ပစ္စည်းကိရိယာများသည် ဖောက်သည်၏ပစ္စည်း၊ အတိုင်းအတာနှင့် အလိုအလျောက်လုပ်ဆောင်မှုလိုအပ်ချက်များအပေါ် မူတည်သောကြောင့် ၎င်းတို့သည် ဖောက်သည်၏ပစ္စည်း၊
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်