ထုတ်ကုန်များ
ထုတ်ကုန်များ

ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။

ထုတ်ကုန်များ
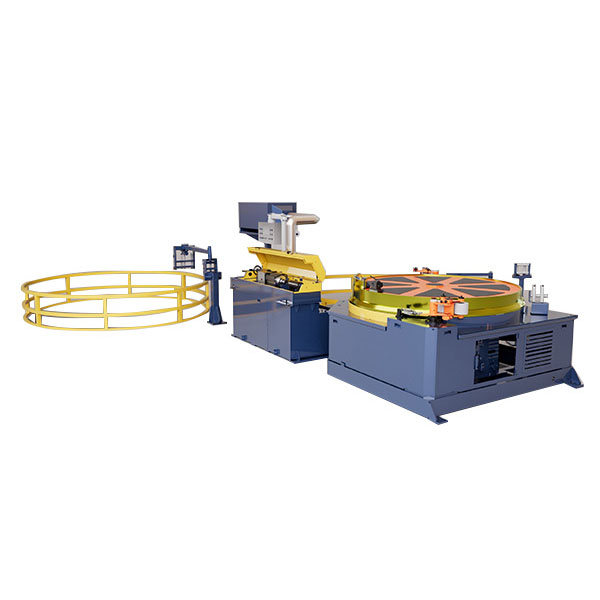
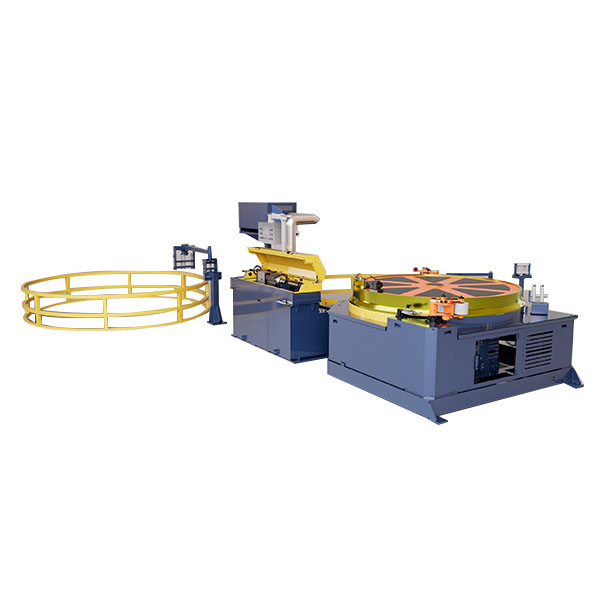
အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်
  • အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်
  • အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်
  • အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်
  • အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်

အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်

ဟိအလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်လုပ်ငန်းစဉ်များပြွန်သုံးခု သို့မဟုတ် ဘားများ တစ်ပြိုင်နက်သီးခြားဆွဲခုံသုံးခုမပါဘဲ ထုထည်မြင့်မားသောထုတ်လုပ်မှုအတွက် သင့်လျော်စေသည်။ ၎င်း၏နှစ်ထပ်ကွင်းဆက်ဒရိုက်သည် ဆွဲအားကိုချိန်ခွင်လျှာညှိပေးကာ အလိုအလျောက်အစာကျွေးခြင်း၊ ချိန်ညှိခြင်း၊ ကုပ်ခြင်းနှင့် စွန့်ထုတ်ခြင်းတို့က လက်ဖြင့်ကိုင်တွယ်ခြင်းကို လျှော့ချပေးသည်။ FR-16 မှ FR-90 မော်ဒယ်များကို ကမ်းလှမ်းသည်။၁၅-၁၆၀ တန်ဆွဲငင်အား၊15 m/minအရှိန်နှင့် အရှိန်မြှင့်သည်။၁၀ မီတာသံမဏိ၊ ကြေးနီ၊ အလူမီနီယမ်နှင့် အလွိုင်းပြွန်များ သို့မဟုတ် ဘားများအတွက်။

အဆင့်သတ်မှတ်ချက်: 5.0
(အဆင့်သတ်မှတ်ချက် Count: 1)

ဟိအလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်ပုံဆွဲရန် ဒီဇိုင်းထုတ်ထားသော စက်ပိုင်းဆိုင်ရာ ကြိုးမျှင်ပေါင်းများစွာ ဆွဲခုံတစ်ခုဖြစ်သည်။ပြွန်သုံးခု သို့မဟုတ် အစိုင်အခဲဘားများ တစ်ပြိုင်နက်. သီးခြားဆွဲခုံသုံးချောင်းကို မတပ်ဆင်ဘဲ ထုတ်လုပ်မှုလိုင်းတစ်ခုမှ ပိုမိုထွက်ရှိရန် လိုအပ်သော ထုတ်လုပ်သူများအတွက် ရည်ရွယ်ပါသည်။ FR စီးရီး အကျုံးဝင်သည်။၁၅-၁၆၀ တန်အဆင့်သတ်မှတ်ထားသော ပုံဆွဲအား၏ စံပုံဆွဲနှုန်းဖြင့်15 m/minနှင့် a10 m စံနှုန်း. တိကျသောထုတ်လုပ်မှုလိုအပ်ချက်များအတွက် ပိုရှည်သောလေဖြတ်ခြင်းကို အင်ဂျင်နီယာချုပ်နိုင်သည်။

စက်သည် အရွယ်အစားတူ အစုလိုက်အပြုံလိုက် ထုတ်လုပ်သည့် အသေးစားနှင့် အလတ်စား ပြွန်များ သို့မဟုတ် ဘားများ ထပ်တလဲလဲ ထုတ်လုပ်ခြင်းအတွက် အထူးအသုံးဝင်သည်။ tube drawing အတွက် ပေါင်းစပ်ထားသည်။mandrel စနစ်အတွင်းပိုင်းအချင်းနှင့် နံရံအထူကို ထိန်းချုပ်သည်။ နှစ်ထပ်ဆွဲကြိုးဒရိုက်က ရထားတွဲကို နှစ်ဖက်စလုံးမှ ဆွဲယူကာ ပုံဆွဲနေရာသုံးခုကို စက်ပိုင်းဆိုင်ရာ ဟန်ချက်ညီအောင် ထိန်းသိမ်းပေးသည်။

Automatic Three Lines Cold Drawing Machine Three Line Cold Drawing Machine Automatic Multi Line Drawing Machine Three Strand Cold Drawing Machine

မျဉ်းတစ်ကြောင်းဆွဲခုံတစ်ခုသည် စက်ဝိုင်းတစ်ခုလျှင် တစ်ခုသော workpiece တစ်ခုကို လုပ်ဆောင်သည်။ tube mill သို့မဟုတ် bar producer သည် တူညီသောသတ်မှတ်ချက်အတွက် တည်ငြိမ်ပြီး ပမာဏမြင့်မားသောအမှာစာရှိပါက၊ အခြားလိုင်းတစ်ခုတည်းစက်ကိုထည့်ခြင်းဖြင့် စက်ပစ္စည်းရင်းနှီးမြုပ်နှံမှု၊ ကြမ်းပြင်နေရာ၊ အလုပ်တင်ခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းရေးအချက်များ တိုးပွားစေသည်။ တူညီသော ပုံဆွဲခြင်းအတွင်း ကြိုးသုံးကြောင်းဖွဲ့စည်းပုံသည် ဤပိတ်ဆို့မှုကို ဖြေရှင်းပေးသည်။

ဥပမာအားဖြင့်:တူညီသောသေးငယ်သောအချင်းပြွန်ကို စဉ်ဆက်မပြတ်ပြုလုပ်သော ကြေးနီပြွန်ထုတ်လုပ်သူတစ်ဦးသည် လွတ်လပ်သောဆွဲခုံတန်းလျားသုံးခုကို လုပ်ဆောင်မည့်အစား သုံးလိုင်းပုံဆွဲခြင်းကို အသုံးပြုနိုင်သည်။ ပင်မကုန်ထုတ်စွမ်းအားရရှိမှုသည် လေဖြတ်မှုတစ်ခုလျှင် အပိုင်းသုံးပိုင်းပြုလုပ်ခြင်းမှ လာပါသည်။ ထုတ်လုပ်မှုတွင် မကြာခဏ အရွယ်အစားပြောင်းလဲမှု၊ ပမာဏနည်းသော အော်ဒါများ သို့မဟုတ် မတူညီသော သတ်မှတ်ချက်သုံးခုကို တစ်ပြိုင်နက်တည်းတွင် ပါဝင်သည့်အခါ အကျိုးကျေးဇူးမှာ ပိုမိုသေးငယ်သည်။

ဘယ်လိုအလုပ်လုပ်လဲ။

အချွန်အတက်ပြွန် သို့မဟုတ် ဘားသုံးခုကို အစာကျွေးသည့်စနစ်တွင် တင်ဆောင်ပြီး ၎င်းတို့၏သက်ဆိုင်ရာသေဆုံးမှုများနှင့် ဆန့်ကျင်ဘက်နေရာတွင် နေရာချထားသည်။ အစာကျွေးခြင်းနှင့် လှည့်ပတ်မှုယန္တရားများသည် workpiece နေရာချထားခြင်းကို ကိုင်တွယ်ဆောင်ရွက်ပေးပြီး ချိန်ညှိမှုစနစ်သည် ပုံဆွဲဗဟိုမျဉ်းနှင့် ဆက်စပ်၍ သေဆုံးအနေအထားတစ်ခုစီကို ချိန်ညှိရန်ခွင့်ပြုသည်။

ကုပ်ပြီးနောက်၊ ပင်မမော်တာသည် ဂီယာအုံနှင့် ကွင်းဆက်နှစ်ထပ်စနစ်ကို မောင်းနှင်သည်။ ပုံဆွဲတွန်းလှည်းသည် အံစာတုံးသုံးခုလုံးကို တပြိုင်နက်တည်း ဆွဲထုတ်သည်။ ပြွန်များအတွက်၊ ပုံဆွဲနေစဉ်အတွင်း အတွင်းပိုင်း mandrel သည် အတွင်းမျက်နှာပြင်ကို ပံ့ပိုးပေးပြီး နောက်ဆုံး ID နှင့် နံရံအထူကို ထိန်းချုပ်ပေးပါသည်။ ပုံဆွဲခြင်း လေဖြတ်ပြီးနောက်၊ ရထားသည် ပြန်လာပြီး အချောထည်များကို နောက်စက်ဝန်းအတွက် ဖယ်ရှားပေးပါသည်။

PLC သည် သြဒိနိတ်ဖြစ်သည်။အစာကျွေးခြင်း၊ ချိန်ညှိခြင်း၊ ညှပ်ခြင်း၊ ပုံဆွဲခြင်း၊ ထုတ်လွှတ်ခြင်းနှင့် ရထားပြန်ပေးခြင်း. ရေအောက်ပိုင်း လုပ်ငန်းစဉ်သည် အလိုအလျောက် ကိုင်တွယ်ရန် လိုအပ်သောအခါတွင် ရွေးချယ်နိုင်သော ဖြတ်တောက်မှုမှ အရှည်နှင့် စည်းစနစ်များကို ထည့်သွင်းနိုင်သည်။

ထုတ်လုပ်မှုအခြေအနေ-တူညီသော ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များ ရှည်လျားစွာ အစီအစဥ် လည်ပတ်နေသော ပြွန်ထုတ်လုပ်သူတစ်ဦးအတွက်၊ အလိုအလျောက် အစာကျွေးခြင်းနှင့် ထပ်တူပြုထားသည့် ပုံဆွဲခြင်းသည် လေဖြတ်ခြင်းကြားတွင် လက်တင်ခြင်းများကို လျှော့ချပေးသည်။ ကြိုးသုံးချောင်းကို တူညီသောစက်လည်ပတ်မှုအောက်တွင် စီမံဆောင်ရွက်ထားပြီး စနစ်သည် ရောနှောသတ်မှတ်ထားသော အလုပ်ဆိုင်များထက် ထပ်တလဲလဲထုတ်လုပ်ရန်အတွက် ပိုမိုသင့်လျော်ပါသည်။

အဓိကအင်္ဂါရပ်များနှင့် လက်တွေ့ကျသော အကျိုးကျေးဇူးများ

1. Three-Stand Synchronous Drawing
ပြွန်သုံးခု သို့မဟုတ် ဘားသုံးခုကို စက်ဝိုင်းတစ်ခုတွင် ရေးဆွဲထားသည်။ လစဉ်ထုတ်လုပ်မှုပမာဏ မြင့်မားပြီး တူညီသော သို့မဟုတ် အနီးစပ်ဆုံးကိုက်ညီသော သတ်မှတ်ချက်ကို ထပ်ခါတလဲလဲ ထုတ်လုပ်သောအခါတွင် ၎င်းသည် တန်ဖိုးအရှိဆုံးဖြစ်သည်။ ပုံဆွဲနေရာ သုံးခုစလုံးသည် တူညီသော ပုံဆွဲသတ်မှတ်မှုဖြင့် လုပ်ဆောင်ရန် ရည်ရွယ်ထားသောကြောင့် မကြာခဏ အပြောင်းအလဲများအတွက် အားသာချက်နည်းပါသည်။

လျှောက်လွှာ ဥပမာ-စံ HVAC tube အရွယ်အစားကို ထုတ်လုပ်သည့် ကြေးနီပြွန်စက်ရုံသည် အထွက်တိုးရန်အတွက် သီးခြားလိုင်းတစ်ခုတည်း စက်ကိရိယာများကို ထည့်မည့်အစား ကြိုးသုံးချောင်းကို အဆက်မပြတ် အသုံးပြုနိုင်သည်။

2. Double-Chain Drawing Drive
ရထားကို ဆွဲတင်သည့်အချက်တစ်ခုတည်းကို အားကိုးမည့်အစား ကွင်းဆက်နှစ်ခုကို မောင်းနှင်သည်။ မညီမညာသော တွန်းလှည်းတင်ခြင်းသည် ချိန်ညှိမှု၊ သေဆုံးမှု နှင့် အတိုင်းအတာ လိုက်လျောညီထွေမှုတို့ကို ထိခိုက်စေနိုင်သောကြောင့် ဟန်ချက်ညီသော စက်ဝန်တင်ခြင်းသည် အရေးကြီးပါသည်။

လျှောက်လွှာ ဥပမာ-သံမဏိပြွန်သုံးခုကို တစ်ပြိုင်နက်တည်းဆွဲသည့်အခါ၊ တစ်သမတ်တည်းသောရထားတင်ခြင်းအား ထိန်းသိမ်းခြင်းသည် ထုတ်လုပ်မှုရာထူးသုံးခုကြား ကွာခြားချက်များကို လျော့ပါးစေသည်။

3. Independent Die Alignment
ပုံဆွဲအနေအထားတစ်ခုစီကို သက်ဆိုင်ရာ workpiece ဖြင့် အသေဗဟိုပြုထားရန် ကောင်းစွာချိန်ညှိနိုင်သည်။ အထူးသဖြင့် တိကျသော OD၊ နံရံအထူ သို့မဟုတ် မျက်နှာပြင်လိုအပ်ချက်များသည် ရေအောက်ပိုင်းကို ပြုပြင်ရန်အတွက် စရိတ်အနည်းငယ်သာကျန်ရှိသောအခါတွင် ၎င်းသည် အထူးအရေးကြီးပါသည်။

လျှောက်လွှာ ဥပမာ-တိကျသော ဟိုက်ဒရောလစ်ပြွန်တွင်၊ တိကျသောသေတ္တာဗဟိုပြုခြင်းသည် ပုံဆွဲအမြန်နှုန်းကို ရိုးရှင်းအောင်ပြုလုပ်ခြင်းထက် ပိုအရေးကြီးသည်ဖြစ်သောကြောင့် အတိုင်းအတာကွဲလွဲမှုသည် နောက်ဆက်တွဲဖိအား သို့မဟုတ် တပ်ဆင်စမ်းသပ်မှုများအတွင်း ငြင်းပယ်ခြင်းကို ဖြစ်ပေါ်စေနိုင်သောကြောင့်ဖြစ်သည်။

4. Tube Drawing အတွက် အတွင်းပိုင်း Mandrel
အခေါင်းပေါက်အပိုင်းများအတွက်၊ ပုံဆွဲနေစဉ်အတွင်း mandrel သည် အတွင်းပိုင်းဂျီသြမေတြီကို ထိန်းချုပ်သည်။ နောက်ဆုံး ID နှင့် နံရံအထူသည် အလှကုန်လိုအပ်ချက်များထက် လုပ်ဆောင်နိုင်သောအတိုင်းအတာများဖြစ်သောအခါ ၎င်းသည် အရေးကြီးပါသည်။

လျှောက်လွှာ ဥပမာ-ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များသည် ရွေးချယ်နိုင်သောထုတ်လုပ်မှုအသေးစိတ်ထက် စက်အင်ဂျင်နီယာ၏ mandrel ရွေးချယ်မှုနှင့် pass-schedule တွက်ချက်မှုအပိုင်းကို piston နှင့် seal လိုက်ဖက်မှုအတွက် ထိန်းချုပ်ထားသော အတွင်းပိုင်းအတိုင်းအတာ လိုအပ်ပါသည်။

5. ပုံသေ 15 m/min ပုံဆွဲနှုန်း
စံနှုန်းသည် 15 m/min ဖြစ်သည်။ ပုံသေအမြန်နှုန်းတစ်ခုသည် စက်ဝိုင်းချိန်စီစဉ်ခြင်းကို ရိုးရှင်းစေပြီး တည်ငြိမ်သောဖြတ်သန်းမှုနှုန်းသည် ကျယ်ပြန့်သောအမြန်နှုန်းထက် ပိုအရေးကြီးသည့် ထုတ်လုပ်မှုလိုင်းများအတွက် သင့်လျော်သည်။ ပစ္စည်းအဆင့်၊ လျှော့ချရေး၊ ချောဆီနှင့် အံစာတုံးဒီဇိုင်းသည် သတ်မှတ်ထားသော အမြန်နှုန်းဖြင့် ထုတ်ကုန်တစ်ခုသည် စဉ်ဆက်မပြတ် လည်ပတ်နိုင်မှု ရှိမရှိကို ဆုံးဖြတ်နေဆဲဖြစ်သည်။

လျှောက်လွှာ ဥပမာ-တည်ငြိမ်သောပစ္စည်းအဆင့်နှင့် ဖြတ်သန်းမှုအချိန်ဇယားပါရှိသော ထုထည်မြင့်မားသောပြွန်လိုင်းသည် တပ်ဆင်ခြင်းမပြုမီ ထုတ်လုပ်မှုစွမ်းရည်နှင့် အောက်ပိုင်းကိုင်တွယ်မှုလိုအပ်ချက်များကို ခန့်မှန်းရန် ပုံသေအမြန်နှုန်းကို အသုံးပြုနိုင်သည်။

6. အလိုအလျောက် အစာကျွေးခြင်း၊ လှည့်ပတ်ခြင်းနှင့် ချိန်ညှိခြင်း။
feeding motor၊ turnover motor နှင့် alignment system သည် ပုံဆွဲစက်များကြားတွင် manual ကိုင်တွယ်မှုကို လျှော့ချပေးသည်။ ရှည်လျားသော အလုပ်ချိန်နာရီများအတွင်း လုပ်သားအခက်အခဲဖြစ်စေသော လက်စွဲစာအုပ်ကို ထပ်ခါတလဲလဲ တင်သည့်အခါ ၎င်းသည် အထူးအသုံးဝင်ပါသည်။

လျှောက်လွှာ ဥပမာ-အဆိုင်းပေါင်းများစွာလည်ပတ်နေသောစက်ရုံသည် အော်ပရေတာများသည် သေဆုံးစစ်ဆေးခြင်း၊ ချောဆီ၊ အရည်အသွေးစစ်ဆေးခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းခြင်းတို့ကို အာရုံစိုက်ထားစဉ်တွင် ထပ်ခါတလဲလဲတင်ခြင်းနှင့် workpiece နေရာချထားခြင်းကို အလိုအလျောက်လုပ်ဆောင်ပေးနိုင်သည်။

7. Solid Bar နှင့် Tube Drawing
အလိုအလျောက်မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်ကို အခေါင်းပေါက်ပြွန်များနှင့် အစိုင်အခဲဘားများ နှစ်မျိုးလုံးအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။ Tube ပုံဆွဲခြင်းသည် သင့်လျော်သော mandrel အစီအမံကိုအသုံးပြုသည်၊ အစိုင်အခဲ-ဘားထုတ်လုပ်မှုသည် အတွင်းမန်ဒယ်လ်မပါဘဲ ခိုင်မာသောပုံဆွဲခြင်းကိုအသုံးပြုသော်လည်း အစိုင်အခဲပုံဆွဲခြင်းကိုအသုံးပြုသည်။

လျှောက်လွှာ ဥပမာ-တိကျသောဘားကွက်လပ်များနှင့် ချောမွေ့မှုမရှိသောပြွန်များကို ထုတ်လုပ်သည့် သံမဏိပရိုဆက်ဆာသည် အပလီကေးရှင်းနှစ်ခုလုံးအတွက် စက်ပလပ်ဖောင်းတစ်ခုအား အကဲဖြတ်နိုင်ပြီး ကိရိယာတန်ဆာပလာနှင့် ပုံဆွဲအားလိုအပ်ချက်များသည် သင့်လျော်ပါသည်။

8. ရွေးချယ်နိုင်သော Downstream အလိုအလျောက်စနစ်
ဖောက်သည်သည် ရှည်လျားဆွဲထားသော ထုတ်ကုန်များထက် ပုံသေအရှည်အပိုင်းများကို အပြီးသတ်လိုအပ်သည့်အခါ အလိုအလျောက်ဖြတ်တောက်ခြင်းနှင့် စည်းခြင်းတို့ကို ပေါင်းစပ်နိုင်သည်။ ပုံဆွဲစက်သည် ရေစုန်စုစည်းမှု သို့မဟုတ် ထုပ်ပိုးမှုလုပ်ငန်းစဉ်ကို တိုက်ရိုက်ပေးပို့သည့်အခါ ဤရွေးချယ်စရာများသည် အသုံးဝင်ဆုံးဖြစ်သည်။

နည်းပညာဆိုင်ရာသတ်မှတ်ချက်များ

FR စီးရီး မော်ဒယ် ရွေးချယ်မှု

မော်ဒယ်ရွေးချယ်မှုအပေါ် မူတည်ပစ္စည်း၊ စတင်သည့်အတိုင်းအတာ၊ ပစ်မှတ်အတိုင်းအတာများ၊ ဖြတ်သန်းမှုတစ်ခုလျှင် လျှော့ချမှု၊ ဖြတ်သန်းမှုအရေအတွက်၊ လိုအပ်သော ထုတ်လုပ်မှုပမာဏနှင့် တွက်ချက်ထားသော ပုံဆွဲအင်အား. ပိုက်လုံးပတ်ဖြင့်သာ စက်ကို မရွေးချယ်ပါနှင့်။ ပိုမိုခက်ခဲသောသတ္တုစပ်များနှင့် ပိုကြီးသောလျှော့ချမှုများသည် အပြင်ဘက်အချင်းအတော်လေးသေးငယ်နေသော်လည်း ပိုမိုမြင့်မားသောဆွဲအားကို လိုအပ်ပါသည်။

မော်ဒယ် FR-16 FR-25 FR-30 FR-35 FR-38 FR-40 FR-50 FR-70 FR-90
စွမ်းရည် (တန်)၊ 15 20 30 35 50 65 90 120 160
ပင်မမော်တာ (kW) 37 55 75 90 132 166 225 315 DC 400
ဂီယာဘောက်စ် JZQ650 JZQ850 JZQ1000 ZL100-45 ZL115-45 ZL130-45 P3HS-16-45-D P3HS-17-45-D P3HS-18-45-D
လှည့်ပတ်မော်တာ (kW) 2.2 2.2 2.2 2.2 2.2 2.2 2.2 2.2 2.2
အစာကျွေးမော်တာ (kW) 3 3 3 3 3 4 5.5 5.5 5.5
Alignment Motor 0.4 kW 0.4 kW၊ 1:150 0.4 kW၊ 1:150 0.4 kW၊ 1:150 0.4 kW၊ 1:150 0.4 kW၊ 1:150 1 HP၊ 1:150 1 HP၊ 1:150 1 HP၊ 1:150
ကွင်းဆက်အမျိုးအစား 32A 2010 ပန်းကန်ပြား 2010 ပန်းကန်ပြား 2814 ကွေးပန်းကန် 3618 ကွေးပန်းကန် 4020 ကွေးပန်းကန် 4020 ကွေးပန်းကန် 4020 ကွေးပန်းကန် ၅၆၂၈ ခါးကုန်းပြား
ပုံဆွဲနှုန်း (m/min) 15 15 15 15 15 15 15 15 15
Standard Stroke (m) 10 10 10 10 10 10 10 10 10

ပုံမှန်ဖွဲ့စည်းပုံ-ပုံဆွဲလိုင်း 3 ခု၊ ပုံဆွဲရထား၊ နှစ်ထပ်ကွင်းဆက်ဒရိုက်၊ ဂီယာအုံ၊ ပင်မမော်တာ၊ အစာကျွေးစနစ်၊ လှည့်ပတ်စနစ်၊ သေဆုံးချိန်ညှိစနစ်၊ PLC ထိန်းချုပ်မှုနှင့် ပြွန် mandrel အစီအစဉ်တို့ လိုအပ်ပါသည်။

အင်ဂျင်နီယာမှတ်စု-စာရင်းသွင်းတန်ချိန်သည် ထုတ်ကုန်တိုင်းအတွက် အကြံပြုထားသော အင်အားမဟုတ်ဘဲ စက်၏အဆင့်သတ်မှတ်ထားသော ဆွဲစွမ်းရည်ဖြစ်သည်။ စဉ်ဆက်မပြတ်ထုတ်လုပ်မှုအတွက်၊ အမှန်တကယ်လိုအပ်သော ပုံဆွဲအား၊ ပစ္စည်းခိုင်ခံ့မှု၊ လျှော့ချမှုနှင့် ချောဆီအခြေအနေများကို မော်ဒယ်ရွေးချယ်ခြင်းမပြုမီ စစ်ဆေးသင့်သည်။

အသုံးချမှု

မော်တော်ကားနှင့် မော်တော်ဆိုင်ကယ် အစိတ်အပိုင်းများ

ရှော့ခ်စုပ်ပြွန်များ၊ စတီယာရင်အစိတ်အပိုင်းများ၊ drive-shaft-related tubular အစိတ်အပိုင်းများနှင့် အခြားသော ထပ်ခါတလဲလဲထုတ်လုပ်သည့်ပြွန်အပလီကေးရှင်းများအတွက် အသုံးပြုသည်။ တူညီသောသတ်မှတ်ချက်ကို ကြီးမားသောအသုတ်များတွင် ထုတ်လုပ်သောအခါတွင် လိုင်းသုံးလိုင်းဆွဲခြင်းသည် အသုံးဝင်ဆုံးဖြစ်သည်။

ထုတ်လုပ်မှုအခြေအနေ-မော်တော်ယာဥ်ရောင်းချသူတစ်ဦးသည် ပေးထားသောအသုတ်အတွက်လိုအပ်သော တစ်ဦးချင်းပုံဆွဲစက်အရေအတွက်ကို လျှော့ချကာ ရှော့ခ်စုပ်ပြွန်များကို ထပ်ခါတလဲလဲ အမှာစာများအတွက် တစ်ပြိုင်နက် ပုံဆွဲရာထူးသုံးခုကို အသုံးပြုနိုင်သည်။

HVAC နှင့် ရေခဲသေတ္တာပြွန်များ

အပူဖလှယ်ခြင်းနှင့် လေအေးပေးစက်စနစ်များအတွက် ကြေးနီနှင့် အလူမီနီယမ်ပြွန်များသည် အတိုင်းအတာနှင့် ပစ္စည်းသတ်မှတ်ချက်များသည် ကြာရှည်စွာထုတ်လုပ်ခြင်းထက် တည်ငြိမ်နေချိန်တွင် သင့်လျော်သောအသုံးချပရိုဂရမ်များဖြစ်သည်။

ထုတ်လုပ်မှုအခြေအနေ-စံအပူဖလှယ်သည့်ပြွန်အရွယ်အစားကိုပြုလုပ်သော ကြေးနီပြွန်ထုတ်လုပ်သူတစ်ဦးသည် သီးခြားဆွဲခုံတန်းလျားသုံးခု၏ ကြမ်းပြင်နေရာကို မသိမ်းပိုက်ဘဲ အထွက်တိုးရန်အတွက် သုံးလိုင်းပုံဆွဲခြင်းကို အသုံးပြုနိုင်သည်။

ဟိုက်ဒရောလစ်နှင့် အမှုန်အမွှားပြွန်များ

ဟိုက်ဒရောလစ်ဆလင်ဒါများအတွက် တိကျသောသံမဏိပြွန်များသည် ထိန်းချုပ်ထားသော OD၊ ID နှင့် နံရံအထူလိုအပ်သည်။ Mandrel ဒီဇိုင်း၊ Die geometry နှင့် ပုံဆွဲခြင်းကို လျှော့ချခြင်းသည် အချောထည်ပြွန်အပေါ် တိုက်ရိုက်သက်ရောက်မှုရှိသည်။

ထုတ်လုပ်မှုအခြေအနေ-ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များသည် ဖိအားစမ်းသပ်ခြင်းခံရသည့်အခါ၊ ကြိုးသုံးချောင်းကြားရှိ အတိုင်းအတာကွဲလွဲမှုကို ထိန်းချုပ်ခြင်းသည် မြစ်အောက်ပိုင်းလျောက်ပတ်မှုနှင့် စစ်ဆေးခြင်းပြဿနာများကို လျှော့ချပေးသည်။

ကြေးနီနှင့် အလူမီနီယမ် ထုတ်ကုန်များ

အလိုအလျောက် မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်အား သင့်လျော်သော ကြေးနီနှင့် အလူမီနီယမ်ပြွန်များ သို့မဟုတ် ထုထည်မြင့်မားသော ထပ်တလဲလဲပုံဆွဲရန် လိုအပ်သည့် အစိုင်အခဲအပိုင်းများအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။ ပစ္စည်းအခြေအနေနှင့် လိုအပ်သောလျှော့ချမှုကို ဖြတ်သန်းချိန်ဇယားတွက်ချက်မှုအတွင်း အတည်ပြုသင့်သည်။

Stainless Steel နှင့် Specialty Tubes များ

တွက်ချက်ထားသော ပုံဆွဲအားနှင့် ကိရိယာတန်ဆာပလာများသည် ပစ္စည်းနှင့် ကိုက်ညီသောအခါတွင် သံမဏိ၊ အလွိုင်းစတီးနှင့် အခြား စွမ်းအားမြင့်ပစ္စည်းများကို စီမံဆောင်ရွက်နိုင်သည်။

ထုတ်လုပ်မှုအခြေအနေ-ထပ်ခါတလဲလဲ အမှာစာများဖြင့် stainless steel tube ထုတ်လုပ်သူသည် အနေအထားသုံးခုလုံးတွင် တူညီသော die နှင့် mandrel setup ကို ထိန်းသိမ်းထားစဉ် အထွက်တိုးရန် သုံးလိုင်းဖွဲ့စည်းပုံကို အသုံးပြုနိုင်သည်။

စက်ရုံအင်ဂျင်နီယာနှင့် အရည်အသွေးထိန်းချုပ်မှု

Pipe Chain Cold Drawing Machine

Drawbench အင်ဂျင်နီယာ ၂၆ နှစ်
FangRong သည် 1998 ခုနှစ်ကတည်းက drawbench အင်ဂျင်နီယာတွင် ပါဝင်ခဲ့ပြီး စက်ပိုင်းဆိုင်ရာပုံဆွဲစနစ်များ၊ ကွင်းဆက်ဒရိုက်များ၊ သေကိုင်ဆောင်ထားသူများ၊ mandrels နှင့် ထုတ်လုပ်မှုအလိုအလျောက်လုပ်ဆောင်ခြင်းဆိုင်ရာ အတွေ့အကြုံများဖြင့် စေ့စပ်ခဲ့ပါသည်။

ကုန်ထုတ်လုပ်ငန်း နှစ်ခု
Dongguan နှင့် Yangjiang စက်ရုံများသည် စက်ယန္တရား၊ တပ်ဆင်ခြင်းနှင့် စက်ပစ္စည်းများ ထုတ်လုပ်ခြင်းကို ပံ့ပိုးပေးသည်။ ထုတ်လုပ်မှုတည်နေရာတစ်ခုထက်ပိုရှိခြင်းသည် စက်အများအပြား သို့မဟုတ် စိတ်ကြိုက်အလိုအလျောက်စနစ်ပါဝင်သော ပရောဂျက်များအတွက် အထူးအသုံးဝင်ပြီး ထုတ်လုပ်မှုလုပ်ငန်းကို အပြိုင်စီစဉ်နိုင်သောကြောင့်ဖြစ်သည်။

Three-Line Alignment စမ်းသပ်ခြင်း။
Multi-strand စက်အတွက်၊ unloaded machine ကိုသာစစ်ဆေးခြင်းသည် မလုံလောက်ပါ။ စက်ရုံစမ်းသပ်မှုအတွင်း၊ ပုံဆွဲယန္တရား၊ ကွင်းဆက်တင်းမာမှု၊ တွန်းလှည်းလှုပ်ရှားမှုနှင့် တစ်ဦးချင်းသေစေမည့် အနေအထားများကို ပေါင်းစပ်စစ်ဆေးသင့်ပြီး အတိုင်းအတာသည် ပြီးပြည့်စုံသော စက်ပိုင်းဆိုင်ရာစနစ်ပေါ်တွင် မူတည်သောကြောင့် ဖြစ်သည်။

ထုတ်လုပ်မှုလုပ်ငန်းစဉ်

Irregular Chain Cold Drawing Machine

1. အင်ဂျင်နီယာသုံးသပ်ချက်- ပစ္စည်းအဆင့်၊ စတင်သည့်အတိုင်းအတာ၊ ပစ်မှတ်အတိုင်းအတာများ၊ လျှော့ချရေးအချိန်ဇယား၊ လိုအပ်သောအင်အား၊ ကိရိယာတန်ဆာပလာများနှင့် အလိုအလျောက်စနစ်ဆိုင်ရာလိုအပ်ချက်များကို ထုတ်လုပ်ခြင်းမပြုမီ ပြန်လည်သုံးသပ်ပါသည်။

2. အစိတ်အပိုင်းစစ်ဆေးခြင်း။- တပ်ဆင်ခြင်းမပြုမီ ပင်မဖွဲ့စည်းပုံနှင့် ဂီယာအစိတ်အပိုင်းများကို စစ်ဆေးသည်။

3. တိကျမှုစက်စက်- လမ်းညွန်သံလမ်းများ၊ အသေကိုင်ဆောင်ထားသူများ၊ ရှပ်များ၊ ကွင်းဆက်အစိတ်အပိုင်းများနှင့် အခြားအရေးကြီးသောအစိတ်အပိုင်းများကို လိုအပ်သောစက်မှုခံနိုင်ရည်များနှင့်အညီ စက်ဖြင့်ပြုလုပ်ပါသည်။

4. စက်တပ်ဆင်မှု- Gearbox၊ sprockets၊ chains၊ carriage၊ tensioning system နှင့် die ကိုင်ဆောင်သူများကို စုစည်းပြီး ချိန်ညှိထားပါသည်။

5. လျှပ်စစ်နှင့် PLC ပေါင်းစပ်မှု- အစာကျွေးခြင်း၊ လှည့်ပတ်ခြင်း၊ ချိန်ညှိခြင်းနှင့် ပုံဆွဲခြင်း အစီအစဉ်များကို ထိန်းချုပ်မှုစနစ်တွင် ပေါင်းစပ်ထားသည်။

6. သုံးလိုင်းစမ်းသပ်ခြင်း။- ပုံဆွဲရာထူးသုံးရပ်ကို ရထားရွေ့လျားမှု၊ ချိန်ညှိမှုနှင့် တစ်ပြိုင်တည်းလုပ်ဆောင်မှုများအတွက် စစ်ဆေးထားသည်။

7. ဖောက်သည်နမူနာစမ်းသပ်ခြင်း။- နမူနာများကို ကြိုတင်ပေးသွင်းထားသည့်အခါ၊ အဆိုပြုထားသော လုပ်ငန်းစဉ်နှင့် ကိရိယာတန်ဆာပလာအစီအစဉ်ကို အတည်ပြုရန် အမှန်တကယ် ဝယ်ယူသူပစ္စည်းကို အသုံးပြုနိုင်သည်။

8. နောက်ဆုံးစစ်ဆေးခြင်း။- စက်ပိုင်းဆိုင်ရာလည်ပတ်မှု၊ လျှပ်စစ်လုပ်ဆောင်ချက်များ၊ ဘေးကင်းရေးကိရိယာများ၊ ချောဆီနှင့် သော့စက်အရွယ်အစားများကို ပို့ဆောင်ခြင်းမပြုမီ စစ်ဆေးပါ။

အသိအမှတ်ပြုလက်မှတ်များနှင့် ကျင့်သုံးနိုင်သော စံနှုန်းများ

Cold Drawing Machine Certification

ISO 9001:2015- သက်ဆိုင်ရာ ဒီဇိုင်း၊ ထုတ်လုပ်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် ဝန်ဆောင်မှု လုပ်ငန်းစဉ်များ အကျုံးဝင်သော အရည်အသွေး စီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။

CE လိုက်နာမှု— Standard machine configurations များအပါအဝင် သက်ဆိုင်ရာ EU စက်ယန္တရားဘေးကင်းရေးလိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိစေရန် ပံ့ပိုးပေးထားပါသည်။စက်ယန္တရား ညွှန်ကြားချက် ၂၀၀၆/၄၂/ECပံ့ပိုးပေးသောစက်နှင့် စျေးကွက်အတွက် သက်ဆိုင်ပါသည်။

SGS စစ်ဆေးခြင်း။- သဘောတူထားသည့် စက်စွမ်းဆောင်ရည်နှင့် ဘေးကင်းရေး စစ်ဆေးရေးပစ္စည်းများ အပါအဝင် ဝယ်သူမှ လိုအပ်သည့်အခါ ပြင်ပမှ စစ်ဆေးခြင်းကို စီစဉ်နိုင်သည်။

UL— UL လက်မှတ်သည် ပြီးပြည့်စုံသော FR drawbench အတွက် စံအသိအမှတ်ပြုလက်မှတ်အဖြစ် စာရင်းမသွင်းပါ။ UL-အသိအမှတ်ပြုလျှပ်စစ်အစိတ်အပိုင်းများ သို့မဟုတ် မြောက်အမေရိကလျှပ်စစ်ဆိုင်ရာ သတ်မှတ်ချက်တစ်ခု လိုအပ်ပါက၊ မှာကြားမှုနေရာချထားခြင်းမပြုမီ လျှပ်စစ်ဖွဲ့စည်းပုံကို အတည်ပြုသင့်သည်။

ပက်ကေ့ခ်ျများနှင့် ပို့ဆောင်မှု

Automatic Three Lines Cold Drawing Machine Packaging

စက်အား သင့်လျော်သောဖြုတ်တပ်ခြင်း၊ အစိုဓာတ်ကာကွယ်ခြင်းနှင့် ခရီးဝေးသယ်ယူပို့ဆောင်ရေးအတွက် သံချေးတက်ခြင်းတို့ကို သင့်လျော်သော တပ်ဆင်မှုဖြင့် တင်ပို့ခြင်းအတွက် ပြင်ဆင်ထားပါသည်။ ထုပ်ပိုးမှုလိုအပ်ချက်များကို ကွန်တိန်နာတင်ခြင်း၊ ဦးတည်ရာရာသီဥတုနှင့် ပရောဂျက်ထောက်ပံ့ပို့ဆောင်မှုတို့အရ ချိန်ညှိနိုင်သည်။

MOQ၊ စျေးနှုန်းနှင့် ပို့ဆောင်မှု

MOQ:1 စက်/အစုံ။ စက်မျိုးစုံအော်ဒါများကို သီးခြားအရေအတွက်အခြေခံစျေးနှုန်းအောက်တွင်ကိုးကားနိုင်ပါသည်။

အရေအတွက်အခြေခံ ကိုးကားချက်-နောက်ဆုံးစျေးနှုန်းသည် မော်ဒယ်၊ ပုံဆွဲအား၊ အလိုအလျောက်စနစ်၊ ကိရိယာတန်ဆာပလာ၊ လျှပ်စစ်သတ်မှတ်ချက်နှင့် ပို့ဆောင်မှုပုံစံတို့အပေါ် မူတည်သောကြောင့် 1 set၊ 2–4 set နှင့် 5+ sets များကို သီးခြားစီကိုးကားထားပါသည်။ ပုံသေဝဘ်ဆိုဒ်စျေးနှုန်းကို အားကိုးမည့်အစား လက်ရှိ အရေအတွက်အခြေခံစျေးနှုန်းအချိန်ဇယားအတွက် FangRong ကို ဆက်သွယ်ပါ။

FOB-FOBShenzhen ဆိပ်ကမ်း၊ တရုတ်နိုင်ငံပို့ကုန်အော်ဒါများအတွက်ကိုးကားနိုင်ပါသည်။ အမှန်တကယ် ပို့ဆောင်မှုအစီအစဉ်အရ ကုန်သွယ်မှု quotation တွင် နောက်ဆုံး loading port ကို အတည်ပြုရပါမည်။

ပုံမှန်အော်ဒါမှာယူချိန်-ခန့်မှန်းခြေ30-60 ရက်နည်းပညာဆိုင်ရာအတည်ပြုချက်ပြီးနောက်၊ အမှာစာအတည်ပြုခြင်းနှင့် သဘောတူထားသည့်ကြိုတင်ငွေပေးချေမှုလက်ခံဖြတ်ပိုင်း၊ မော်ဒယ်နှင့်ဖွဲ့စည်းပုံအရဖြစ်သည်။

အမြန်မှာယူမှု-လက်ရှိ စက်ရုံ၏ စွမ်းဆောင်ရည်၊ အစိတ်အပိုင်း ရရှိနိုင်မှုနှင့် စက်ဖွဲ့စည်းပုံအပေါ်မူတည်၍ အရေးပေါ်ထုတ်လုပ်မှုကို သီးခြားစီ အကဲဖြတ်နိုင်ပါသည်။ FangRong ၏ ထုတ်လုပ်ရေးဌာနမှ တောင်းဆိုထားသော ပေးပို့ရက်စွဲကို အတည်ပြုပြီးမှသာ အမြန်အချိန်ဇယားကို အတည်ပြုပါသည်။

ငွေပေးချေမှု-စံပြုစီးပွားရေးဆိုင်ရာ အသုံးအနှုန်းများဖြစ်သည်။ပို့ဆောင်ခြင်းမပြုမီ 30% စပေါ်ငွေနှင့် 70% လက်ကျန်ငွေစာချုပ်တွင် အခြားနည်းဖြင့် သဘောတူထားခြင်းမရှိလျှင်။

အာမခံချက်-သဘောတူထားသော အာမခံအခြေအနေများအောက်တွင် လုပ်ငန်းစတင်ချိန်မှ 12 လဖြစ်သည်။

အမေးများသောမေးခွန်းများ

Q1- မျဉ်းသုံးကြောင်းသည် မတူညီသော ပြွန်အရွယ်အစား သုံးခုကို တစ်ပြိုင်နက်တည်း ဆွဲနိုင်ပါသလား။

ပုံမှန်မဟုတ်၊ The three drawing positions are designed to work with the same or compatible tooling and drawing conditions. If your production requires different diameters simultaneously, a separate technical review is necessary because die geometry, mandrel size and required drawing force may differ.

Q2- ဤအလိုအလျောက်မျဉ်းသုံးကြောင်း အအေးပုံဆွဲစက်သည် ပြွန်များနှင့် အစိုင်အခဲဘားများကို ဆွဲနိုင်ပါသလား။

ဟုတ်ကဲ့။ ပြွန်များကို သင့်လျော်သောအတွင်းပိုင်း mandrel အစီအမံဖြင့် ရေးဆွဲထားသော်လည်း အစိုင်အခဲဘားများကို အစိုင်အခဲပုံဆွဲသေဆုံးခြင်းကို အသုံးပြုသည်။ ကိရိယာတန်ဆာပလာနှင့် ပုံဆွဲအင်အား တွက်ချက်မှုသည် ပစ္စည်းနှင့် နောက်ဆုံးအတိုင်းအတာများနှင့် ကိုက်ညီရပါမည်။

Q3- FR-16၊ FR-25၊ FR-50 နှင့် ပိုကြီးသော မော်ဒယ်များကြားကို ကျွန်ုပ်မည်ကဲ့သို့ ရွေးချယ်ရမည်နည်း။

ပစ္စည်းအဆင့်၊ OD စတင်ခြင်းနှင့် နံရံအထူ၊ ပစ်မှတ် OD နှင့် နံရံအထူ၊ ပုံဆွဲဖြတ်သန်းမှုအရေအတွက်၊ ချောဆီအခြေအနေနှင့် လိုအပ်သောအထွက်ကို ပေးပါ။ FangRong သည် workpiece သုံးခုအတွက် လိုအပ်သော ပုံဆွဲအားကို တွက်ချက်နိုင်ပြီး သင့်လျော်သော မော်ဒယ်ကို အကြံပြုနိုင်သည်။ အချင်းတစ်ခုတည်းဖြင့် ရွေးချယ်ခြင်းသည် စွမ်းအားမြင့်သတ္တုစပ်များ သို့မဟုတ် လေးလံသောလျှော့ချမှုများကို လုပ်ဆောင်သည့်အခါ အရွယ်အစားသေးငယ်သည့်စက်ကို ဖြစ်ပေါ်စေနိုင်သည်။

Q4- ဝင်ခွင့်တစ်ခုအတွက် အများဆုံး လျှော့ချမှုကား အဘယ်နည်း။

ပစ္စည်းနှင့် ထုတ်ကုန်တိုင်းအတွက် သင့်လျော်သော လျှော့စျေးတစ်ခုမျှမရှိပါ။ ကာဗွန်သံမဏိများသည် သံမဏိများ သို့မဟုတ် အထူးပြုသတ္တုစပ်များထက် မြင့်မားသောလျှော့ချမှုကို သည်းခံနိုင်သော်လည်း လက်တွေ့တွင် ကန့်သတ်ချက်သည် ပစ္စည်းအခြေအနေ၊ အံဝင်ခွင်ကျ၊ ချောဆီ၊ မန်ဒယ်လ်စီစဉ်မှုနှင့် လိုအပ်သော မျက်နှာပြင်အရည်အသွေးတို့အပေါ် မူတည်သည်။ ယေဘူယျ ရာခိုင်နှုန်းကို အသုံးပြုခြင်းထက် အမှန်တကယ် ထုတ်ကုန်အတွက် နောက်ဆုံး pass အချိန်ဇယားကို တွက်ချက်သင့်သည်။

Q5- သုံးလိုင်းပုံဆွဲခြင်းသည် ထုတ်ကုန်သုံးမျိုးစလုံးတွင် တူညီသောအတိုင်းအတာကို အာမခံပါသလား။

မှန်ကန်သောကိရိယာတန်ဆာပလာများ၊ ပစ္စည်းပြင်ဆင်မှုနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုတို့ကို အစားထိုးနိုင်သည့် စက်ဖွဲ့စည်းမှုပုံစံမရှိပါ။ ကြိုးသုံးလိုင်းစနစ်သည် ကြိုးတန်းမှ ကြိုးတန်းကွဲလွဲမှုကို လျှော့ချရန်အတွက် ဟန်ချက်ညီသော တွန်းလှည်းဆွဲခြင်းနှင့် တစ်ဦးချင်း သေဆုံးချိန်ညှိခြင်းကို အသုံးပြုသည်။ အမှန်တကယ် Dimension ညီညွတ်မှုသည် ပစ္စည်း၊ အသေနှင့် mandrel အခြေအနေ၊ ချောဆီနှင့် pass အချိန်ဇယားပေါ်တွင် မူတည်နေသေးသည်။

Q6: စက်စျေးနှုန်းတွင်မည်သို့ပါဝင်သနည်း။

ပုံမှန်စက်ပုံစံဖွဲ့စည်းပုံတွင် ပင်မပုံဆွဲစနစ်၊ ဂီယာအုံ၊ နှစ်ထပ်ကွင်းဆက်ဒရိုက်၊ တွန်းလှည်း၊ အနေအထားသုံးရပ်သေဆုံးမှုအစီအစဉ်၊ ပင်မမော်တာ၊ အစာကျွေးခြင်းနှင့် လှည့်ပတ်မှုယန္တရားများ၊ ချိန်ညှိမှုစနစ်နှင့် PLC ထိန်းချုပ်မှုတို့ ပါဝင်သည်။ ကုန်ပစ္စည်းသီးသန့်သေခြင်း၊ အထူးအမိုးအကာများ၊ အလိုအလျောက်ဖြတ်တောက်ခြင်း၊ စည်းခြင်း နှင့် အခြားစိတ်ကြိုက်သုံးပစ္စည်းများကို quotation တွင် သီးခြားစီဖော်ပြထားသင့်သည်။

Q7- ပုံမှန်ပို့ဆောင်ချိန်ထက် ပိုမြန်တဲ့ ပေးပို့မှုကို တောင်းဆိုနိုင်ပါသလား။

ဟုတ်ကဲ့။ အရေးပေါ်စီမံကိန်းများအတွက် အရှိန်မြှင့်ထုတ်လုပ်မှုကို အကဲဖြတ်နိုင်သည်။ ရွေးချယ်ထားသော FR မော်ဒယ်၊ မော်တာနှင့် ဂီယာဘောက်စ်ဖွဲ့စည်းမှုပုံစံ၊ အလိုအလျောက်စနစ်လိုအပ်ချက်များ၊ အစိတ်အပိုင်းရရှိနိုင်မှုနှင့် လက်ရှိထုတ်လုပ်မှုအချိန်ဇယားအပေါ် မူတည်၍ ရရှိနိုင်သော ပေးပို့ရက်စွဲသည် ရရှိနိုင်မည်ဖြစ်သည်။ စက်ရုံ၏ခွင့်ပြုချက်ရပြီးပါက အမြန်ရက်စွဲကို အော်ဒါအတည်ပြုချက်တွင် ရေးမှတ်ထားရပါမည်။

Q8- နောက်ဆုံးအမှာစာမတင်မီ ကျွန်ုပ်၏ပစ္စည်းကို စမ်းသပ်နိုင်ပါသလား။

ဟုတ်ကဲ့၊ ကြိုတင်စီစဉ်ထားတဲ့အခါ ဖောက်သည်နမူနာတွေကို လုပ်ငန်းစဉ်အတည်ပြုချက်အတွက် အသုံးပြုနိုင်ပါတယ်။ သုံးလိုင်းဆွဲခုံအတွက်၊ နမူနာစစ်ဆေးမှုသည် သီအိုရီဆိုင်ရာ တွက်ချက်မှုများကိုသာ အားကိုးမည့်အစား အဆိုပြုထားသော die၊ mandrel၊ လျှော့ချရေးအချိန်ဇယားနှင့် စက်စွမ်းရည်တို့ကို အမှန်တကယ်စစ်ဆေးနိုင်စေသောကြောင့် အသုံးဝင်ပါသည်။

Q9- မည်သည့်အခြေခံအချက်အလက်လိုအပ်သနည်း။

FangRong သည် ရွေးချယ်ထားသောစက်အတွက် အခြေခံအုတ်မြစ်နှင့် ကျောက်ဆူးတုံး အချက်အလက်ကို ပံ့ပိုးပေးသည်။ အမှန်တကယ်အခြေခံအုတ်မြစ်ကို စက်အရှည်၊ ဝန်၊ တပ်ဆင်မှုအနေအထား၊ လျှပ်စစ်လိုအပ်ချက်များနှင့် ပြုပြင်ထိန်းသိမ်းရေးအတွက် ဝင်ရောက်နိုင်မှုတို့အပါအဝင် နောက်ဆုံးအတည်ပြုထားသောပုံအတိုင်း ပြင်ဆင်သင့်သည်။

Q10: တပ်ဆင်ခြင်းနှင့် အော်ပရေတာသင်တန်းများ ပေးပါသလား။

ဟုတ်ကဲ့။ တပ်ဆင်ခြင်းကြီးကြပ်ခြင်း၊ ကော်မရှင်ပေးခြင်းနှင့် အော်ပရေတာသင်တန်းများကို ပရောဂျက်နယ်ပယ်တွင် ထည့်သွင်းနိုင်သည်။ လေ့ကျင့်ရေးတွင် စက်လည်ပတ်မှု၊ သေဆုံးမှုနှင့် mandrel အပြောင်းအလဲများ၊ ပုံမှန်ချောဆီ၊ အခြေခံပြဿနာဖြေရှင်းခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းခြင်းလုပ်ငန်းစဉ်များ ပါဝင်ပါသည်။

စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
  • လိပ်စာ

    NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်

  • အီးမေးလ်

    frsale@dgfangrong.com

သင့်ပစ္စည်း၊ ထုတ်ကုန်သတ်မှတ်ချက်များ၊ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် စက်ပစ္စည်းလိုအပ်ချက်များအကြောင်း ကျွန်ုပ်တို့အား ပြောပြပါ။ FangRong သည် သင့်လျော်သော အအေးပုံဆွဲစက်၊ Drawing Dies၊ Straightening Machine နှင့် သင့်လျှောက်လွှာအတွက် စိတ်ကြိုက်ဖြေရှင်းနည်းများကို ဆွေးနွေးနိုင်ပါသည်။
အဆင့်သတ်မှတ်ချက်:
5.0
သတင်းအကြံပြုချက်များ
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။ ကိုယ်ရေးအချက်အလက်မူဝါဒ
ငြင်းပယ်ပါ။လက်ခံပါတယ်။