Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
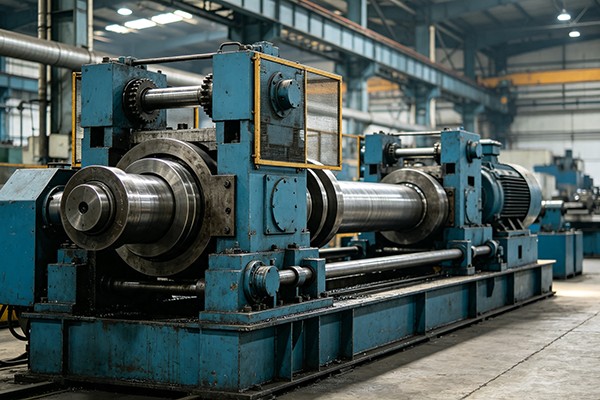
ဟိလေးလုံး Roller Rolling ပုံဆွဲစက်အအေးပုံဆွဲရန် ဒီဇိုင်းထုတ်ထားသည်။လမ်းပြသံလမ်းများ၊ sliders များနှင့် အထူးပုံစံစတီးလ်အပိုင်းများ. ဆွဲငင်အားများဖြင့်300-750 kNအရှိန်မြှင့်သည်။13 m/min၎င်းသည် S55C၊ 20CrMo နှင့် အလားတူသော သံမဏိများကို ဆန့်နိုင်အား 900 MPa အထိ လုပ်ဆောင်သည်။ ဟိdual-chain drive၊ pneumatic clamping carriage ၊ adjustable die holder နှင့် rigid C-frame တို့သည် တည်ငြိမ်သော ပုံဆွဲခြင်းနှင့် ဖြောင့်ဖြောင့်မှုကို သေချာစေသည်။≤1 mm/m. PLC ထိတွေ့မျက်နှာပြင်ထိန်းချုပ်မှုသည် တိကျသောအမြန်နှုန်းချိန်ညှိမှုကို ပံ့ပိုးပေးသည်။ အတွက် သင့်တော်ပါသည်။ဆောက်လုပ်ရေးစက်ပစ္စည်းများ၊ အလိုအလျောက်စက်ကိရိယာများနှင့် တိကျသောသံမဏိကဏ္ဍများ.
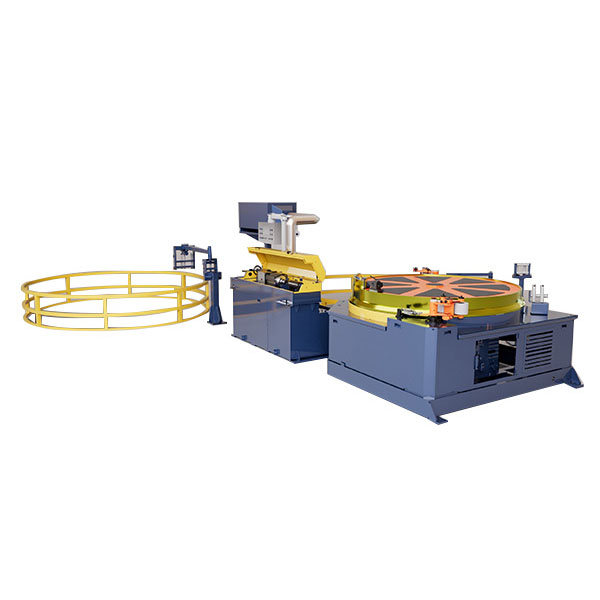
ဟိလေးလုံး Roller Rolling ပုံဆွဲစက်လမ်းပြသံလမ်းများ၊ လျှောများ၊ အချိုးမညီသော ပရိုဖိုင်များနှင့် အခြားသော အဝိုင်းမဟုတ်သော အပိုင်းများ အပါအဝင် အထူးပုံသဏ္ဍာန် သံမဏိအပိုင်းများကို တိကျစွာရေးဆွဲရန်အတွက် ကွင်းဆက်မောင်းနှင်ထားသော အအေးခန်းဆွဲခုံတစ်ခုဖြစ်သည်။ လုပ်ငန်းခွင်သည် ရှေ့ဆုံးတွင် ညွှန်ပြထားပြီး ပြီးစီးသော ပရိုဖိုင်း၊ အတိုင်းအတာနှင့် ဖြောင့်မှုကို ထိန်းချုပ်နေစဉ် အပိုင်းဖြတ်ပိုင်းဧရိယာကို လျှော့ချကာ တိကျသော ပုံဆွဲသေတ္တာ သို့မဟုတ် လှိမ့်ကာ ဖြတ်၍ ဆွဲချသည်။
အဝိုင်းထုတ်ကုန်များအတွက် အဓိကအသုံးပြုသည့် သမားရိုးကျ ဘားပုံဆွဲစက်နှင့် မတူဘဲ၊ ဤစက်သည် သေဆုံးချိန်ညှိမှု၊ ဆွဲယူတည်ငြိမ်မှုနှင့် ဖြောင့်ဖြောင့်မှုတို့ အရေးပါသည့် ပရိုဖိုင်များအတွက် ပြင်ဆင်သတ်မှတ်ထားသည်။ လုံးပတ်သေတ္တာကိုင်ဆောင်သူသည် သတ်မှတ်ချိန်အတွင်း သေဆုံးထောင့်ကို ချိန်ညှိနိုင်စေပြီး ဆွဲထားသောအပိုင်း၏ ဖြောင့်ဖြောင့်မှုကို ပြုပြင်ရန် နောက်ထပ်နည်းလမ်းတစ်ခုကို ပေးစွမ်းနိုင်သည်။
စံအကွာအဝေးတွင် 300 kN၊ 450 kN နှင့် 650 kN အသီးသီး အဆင့်သတ်မှတ်ထားသော ဆွဲအားများပါရှိသော FR-30၊ FR-45 နှင့် FR-65 မော်ဒယ်များ ပါဝင်သည်။ FR-65 သည် မြင့်မားသော load applications များအတွက် dual-chain drive ကိုအသုံးပြုထားပြီး FR-30 နှင့် FR-45 တို့သည် single-chain configurations ကိုအသုံးပြုသည်။
စက်သည် ထိန်းချုပ်ထားသော ဆွဲငင်အား၊ တိကျသောသေဆုံးမှုလမ်းညွှန်ချက်နှင့် ပုံဆွဲစက်ဝန်းတစ်ခုတွင် အလိုအလျောက်ကိုင်တွယ်သည့်အရာများကို ပေါင်းစပ်ထားသည်။
1. ပစ္စည်းတင်ခြင်း။- S55C နှင့် 20CrMo ကဲ့သို့သော အထူးပုံသဏ္ဍာန်အပိုင်းများကို သံမဏိအကန့်များ သို့မဟုတ် ပုံမှန်အားဖြင့် overhead crane ဖြင့် stacking table ပေါ်သို့ တင်ထားသည်။ ထို့နောက် workpiece ကို feed roller စားပွဲသို့လွှဲပြောင်းပြီး ပုံဆွဲရန်အတွက် နေရာချထားသည်။
2. Workpiece ပြင်ဆင်မှုနှင့် သေဆုံးဝင်ရောက်မှု- လုပ်ငန်းခွင်၏ ထိပ်ပိုင်းသည် အဖွင့်အပိတ်ကို ဖြတ်သွားနိုင်သည်။ အံစာတုံးကို စက်လုံးစွပ်သေတ္တာတွင် တပ်ဆင်ထားသည်။ ပုံမှန်အားဖြင့် 6° ပတ်ပတ်လည်တွင် ၎င်း၏ ပါးသောအပေါက်သည် ပုံဆွဲလမ်းကြောင်းကို ထိန်းချုပ်ရန်အတွက် အသေကိုင်ဆောင်သူကို ချိန်ညှိနိုင်စေပါသည်။
3. ပုံဆွဲခြင်း။- သပ်အမျိုးအစား နျူမက်စ် ကလစ်ဆွဲသည့် ယန္တရားကို အသုံးပြု၍ ရထားသည် ချွန်ထက်သောအဆုံးကို ဆုပ်ကိုင်ထားသည်။ DC မော်တာ၊ ဂီယာအုံနှင့် အကြီးစားကွင်းဆက်စနစ်တို့ ပါ၀င်သော ပင်မဒရိုက်သည် တိကျသောစက်ဖြင့်ပြုလုပ်ထားသော လမ်းညွှန်သံလမ်းများတစ်လျှောက် ရထားကို ဆွဲယူသည်။
4. ဖြုတ်ချခြင်းကို ထိန်းချုပ်ထားသည်။- ပုံဆွဲခြင်း လေဖြတ်ခြင်း ပြီးသောအခါ၊ လက်ဆွဲမေးရိုးသည် အလုပ်ခွင်ကို ထုတ်လွှတ်သည်။ အဆက်အသွယ်ပျက်စီးမှုကို လျှော့ချရန် နိုင်လွန်ဒလိမ့်တုံးများဖြင့် တပ်ဆင်ထားသော လက်ခံကိရိယာပေါ်သို့ ပြီးစီးသည့်အပိုင်းကို လွှဲပြောင်းထားသည်။ နှစ်ဖက်လွှဲပြောင်းယန္တရားသည် ထုတ်ကုန်ကို ပုံဆွဲမျဉ်းမှ အဝေးသို့ ရွှေ့သည်။
5. ရထားပြန်— ပုံဆွဲရထားသည် ၎င်း၏အစအနေအထားသို့ ပြန်သွားကာ နောက်လုပ်အားထုတ်လုပ်မှုစက်ဝန်းသို့ ဝင်ရောက်ခွင့်ပြုသည်။
ပူပူနွေးနွေး လုပ်ဆောင်ပြီးသည့်နောက် အတိုင်းအတာများ လျော့ရဲခြင်း။- တိကျစွာ တပ်ဆင်ခြင်းအတွက် ၎င်းတို့ကို မသင့်လျော်ဖြစ်စေသော လိပ်နှင့် extruded အပိုင်းများသည် အတိုင်းအတာကွဲပြားမှု ရှိနိုင်သည်။ Cold drawing သည် ထိန်းချုပ်ထားသော သေတ္တာအဖွင့်မှတစ်ဆင့် အပိုင်းဖြတ်ပိုင်းကို လျှော့ချပေးပြီး ပိုမိုကိုက်ညီသော အချောထည်များကို ထောက်ပံ့ပေးသည်။
ဖြောင့်တန်းမှု ကွဲလွဲမှု- ရှည်လျားသောလမ်းညွှန်ရထားများနှင့် အချိုးမညီသောပရိုဖိုင်များသည် ယခင်ထုတ်လုပ်ရေးနှင့် ကိုင်တွယ်လုပ်ဆောင်မှုများအတွင်း ကွေးညွှတ်ရန် အထိခိုက်မခံပါ။ ချိန်ညှိနိုင်သော လုံးပတ်သေတ္တာသည် တပ်ဆင်မှုအတွင်း အော်ပရေတာများအား ပုံဆွဲလမ်းညွှန်သွေဖည်မှုများကို လျော်ကြေးပေးရန် ခွင့်ပြုသည်။
အပူများခြင်းပြီးနောက် မျက်နှာပြင်အခြေအနေ- ပုံဆွဲခြင်းသည် ပစ္စည်းကို အသေနှင့် ထိန်းချုပ်ထားသော ထိတွေ့မှုသို့ ယူဆောင်လာခြင်းဖြင့် ကောင်းမွန်စွာ ပြင်ဆင်ထားသော workpiece ၏ မျက်နှာပြင် အခြေအနေကို တိုးတက်စေနိုင်သည်။ သို့သော်လည်း အအေးပုံဆွဲခြင်းသည် မျက်နှာပြင် ချို့ယွင်းချက်အားလုံးကို အလိုအလျောက် မဖယ်ရှားနိုင်သောကြောင့် ပြင်းထန်သောစကေး၊ ကျင်းများ၊ ချုပ်ရိုးများ သို့မဟုတ် အက်ကွဲကြောင်းများကို မရေးဆွဲမီ ကိုင်တွယ်ဖြေရှင်းသင့်ပါသည်။
ရှည်လျားသော ပရိုဖိုင်များပေါ်တွင် ဆွဲငင်အား မြင့်မားသည်။- အထူးသဏ္ဌာန်ရှိသော သံမဏိအပိုင်းများသည် အထူးသဖြင့် ခွန်အားပိုမြင့်သော သတ္တုစပ်များ သို့မဟုတ် ပိုကြီးသော လျှော့ချမှုများဖြင့် လုပ်ဆောင်သောအခါတွင် ကြီးမားသော ဆွဲအား လိုအပ်နိုင်သည်။ FR စီးရီးများသည် ပြင်းထန်သော အသုံးချပရိုဂရမ်များအတွက် dual-chain drive ကို အသုံးပြု၍ FR-65 နှင့်အတူ မတူညီသော စွမ်းအားစွမ်းရည်များကို ပံ့ပိုးပေးပါသည်။
ပုံဆွဲပြီးနောက် ပျက်စီးမှုကို ကိုင်တွယ်ပါ။- သတ္တုမျက်နှာပြင်များပေါ်သို့ တိုက်ရိုက်ပြုတ်ကျပါက သယ်ယူစဉ်အတွင်း ရှည်လျားတိကျသောအပိုင်းများသည် ခြစ်ရာ သို့မဟုတ် ကွဲသွားနိုင်သည်။ ထုတ်ကုန်ကိုင်တွယ်စဉ်အတွင်း ထိခိုက်မှုနှင့် မျက်နှာပြင်ထိတွေ့မှုကို လျှော့ချရန်အတွက် နိုင်လွန်ကြိတ်စက်များနှင့် ဘေးတိုက်လွှဲပြောင်းမှုစနစ်ကို အသုံးပြုသည်။
FR-30၊ FR-45 နှင့် FR-65 သည် မတူညီသော ပုံဆွဲအား လိုအပ်ချက်များကို ဖုံးအုပ်ထားသည်။ မော်ဒယ်ရွေးချယ်မှုသည် ပစ္စည်းခိုင်ခံ့မှု၊ စတင်မှုနှင့် အချောထည်အပိုင်းဖြတ်ပိုင်းဖြတ်ပိုင်း၊ ဖြတ်သန်းမှု လျှော့ချရေးနှင့် တန်ချိန်တစ်ခုတည်းထက် လိုအပ်သော ထုတ်လုပ်မှုအထွက်နှုန်းအပေါ် အခြေခံသင့်သည်။
FR-65 သည် ရထားတွဲတစ်လျှောက် ဆွဲငင်အား ပိုမိုညီညာစွာ ဖြန့်ဝေရန် လေးလံသော ကွင်းဆက်လိုင်းနှစ်ခုကို အသုံးပြုသည်။ ၎င်း၏ပင်မကွင်းဆက်သည် 200 မီလီမီတာ pitch ဖြောင့်ပြားတည်ဆောက်မှုကို အသုံးပြုသည်။ ဤဖွဲ့စည်းမှုပုံစံသည် ဆွဲအားအား မြင့်မားပြီး တည်ငြိမ်သောဝန် ဂီယာသည် အရေးကြီးသည့်နေရာတွင် အသုံးပြုရန်အတွက် ရည်ရွယ်ပါသည်။
အသေကိုင်ဆောင်သူသည် သေတ္တာ၏ထောင့်ကွေးချိန်ညှိမှုကို ခွင့်ပြုသည့် လုံးပတ်လက်စွပ်ကို အသုံးပြုသည်။ ၎င်းသည် အော်ပရေတာများအား ပုံဆွဲလမ်းကြောင်းကို ကောင်းစွာချိန်ညှိနိုင်ပြီး အသေကို ထပ်ခါတလဲလဲ ဖယ်ရှားပြီး ပြန်လည်တပ်ဆင်ခြင်းမပြုဘဲ ဖြောင့်မှန်မှုကို အပြီးသတ်နိုင်စေမည်ဖြစ်သည်။
တွန်းလှည်းသည် သပ်-အမျိုးအစား pneumatic clamping ယန္တရားကို အသုံးပြု၍ workpiece ၏ချွန်ထက်သောအဆုံးကို ဆုပ်ကိုင်ထားသည်။ ပုံဆွဲခြင်းရိုက်ပြီးနောက်၊ မေးရိုးများသည် တင်ဆောင်ခြင်းနှင့် တွန်းလှည်းပြန်ခြင်းအတွက် အလိုအလျောက်လွှတ်ပေးသည်။
C-type frame ကို structural steel မှ ဂဟေဆော်ထားပြီး စက်မပြုလုပ်မီ ဖိစီးမှုကို သက်သာစေသည်။ လမ်းညွှန်မျက်နှာပြင်များ၊ တပ်ဆင်ထားသောမျက်နှာများနှင့် သက်ဆိုင်ရာအခြေခံလေယာဉ်များကို တွန်းလှည်းရွေ့လျားမှုနှင့် သေဆုံးနေရာချထားမှုအတွက် လိုအပ်သော ချိန်ညှိမှုကို ချမှတ်ရန် စက်ယန္တရားများရှိသည်။
ပုံဆွဲရထားကို DC မော်တာနှင့် လေးလံသော ဂီယာဘောက်စ်ဖြင့် မောင်းနှင်သည်။ မော်ဒယ်ပေါ်မူတည်၍ Parker သို့မဟုတ် Siemens DC ဒရိုက်များကို အသုံးပြုသည်။ ပြောင်းလဲနိုင်သောအမြန်နှုန်းထိန်းချုပ်မှုသည် workpiece နှင့် process လိုအပ်ချက်များအရ ပုံဆွဲအမြန်နှုန်းကို ချိန်ညှိနိုင်စေပါသည်။
ပုံဆွဲပြီးနောက်၊ workpiece ကို နိုင်လွန်ဒလိမ့်တုံးများတပ်ဆင်ထားသော လက်ခံကိရိယာသို့ လွှဲပြောင်းပေးသည်။ ကွင်းဆက်အမျိုးအစား နှစ်ဘက်လွှဲပြောင်းယန္တရားသည် ပြီးမြောက်သည့်အပိုင်းကို စက်နှင့်ဝေးရာသို့ ရွှေ့စေပြီး ပုံဆွဲစက်များကြားတွင် ကိုယ်တိုင်ကိုင်တွယ်မှုကို လျှော့ချပေးသည်။
စက်အောက်ခြေတွင် ပုံဆွဲချောဆီများကို စုဆောင်းကာ အလုပ်ရုံကြမ်းပြင်ပေါ်သို့ တိုက်ရိုက်မပြန့်ပွားစေရန် အလုံပိတ်ဂဟေပြားပြားများ ပါ၀င်သည်။ အစီအစဉ်သည် ပုံဆွဲမျဉ်းတစ်ဝိုက်ကို သန့်ရှင်းရေးလုပ်ရာတွင်လည်း ရိုးရှင်းစေသည်။
လျှပ်စစ်စနစ်သည် စက်လည်ပတ်မှု၊ ကန့်သတ်သတ်မှတ်မှု၊ စောင့်ကြည့်မှုနှင့် ဘေးကင်းရေးဆိုင်ရာ အချက်ပြမှုများအတွက် HMI ထိတွေ့မျက်နှာပြင်ဖြင့် PLC-based ထိန်းချုပ်မှုကို အသုံးပြုသည်။ ထုတ်လုပ်မှု လုပ်ငန်းစဉ်အရ လူကိုယ်တိုင်နှင့် အလိုအလျောက် လည်ပတ်မှုမုဒ်များကို ပြင်ဆင်သတ်မှတ်နိုင်သည်။
အသေကိုင်ဆောင်သူသည် tungsten carbide dies နှင့် rolling dies များကို ထားရှိနိုင်ပြီး၊ tooling configuration ကို workpiece material၊ profile geometry နှင့် reduction လိုအပ်ချက်များနှင့် လိုက်ဖက်နိုင်စေပါသည်။
အမည်ခံအပိုင်း အရွယ်အစားကို ရိုးရိုးရှင်းရှင်း မဟုတ်ဘဲ အမှန်တကယ် ပုံဆွဲအင်အားအရ ပုံဆွဲစက်ကို ရွေးချယ်ပါ။ လိုအပ်သော တွန်းအားသည် ပစ္စည်းအဆင့်၊ ဆန့်နိုင်အား၊ စတင်ခြင်းနှင့် ပြီးဆုံးသည့်အတိုင်းအတာများ၊ ဖြတ်သန်းမှု လျှော့ချခြင်း၊ ပွတ်တိုက်မှု၊ ချောဆီနှင့် ဂျီသြမေတြီတို့အပေါ် သက်ရောက်မှုရှိသည်။
စဉ်ဆက်မပြတ် ထုတ်လုပ်မှုအတွက်၊ အကြွင်းမဲ့ အမြင့်ဆုံးစွမ်းအားဖြင့် ဆက်တိုက်လည်ပတ်ခြင်းကို ရှောင်ရှားရန် ယေဘုယျအားဖြင့် ပိုကောင်းပါသည်။ အမှန်တကယ် ခွင့်ပြုနိုင်သော အလုပ်ဝန်အား အားအား တွက်ချက်ခြင်းနှင့် စက်ထုတ်လုပ်သူ၏ အင်ဂျင်နီယာအကဲဖြတ်မှုဖြင့် အတည်ပြုရပါမည်။
| ကန့်သတ်ချက် | FR-65 | FR-30 | FR-45 |
| ဖွဲ့စည်းမှု | Dual-chain၊ single-line | ကွင်းဆက်၊ လိုင်းတစ်ခုတည်း | ကွင်းဆက်၊ လိုင်းတစ်ခုတည်း |
| Rated Drawing Force | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| အများဆုံးဆွဲရန်အင်အား | 0-13 m/min တွင် 750 kN | 0-13 m/min တွင် 350 kN | 0-12 m/min တွင် 550 kN |
| ပုံဆွဲနှုန်း အဆင့်သတ်မှတ်ထားသည်။ | ခန့်မှန်းခြေ 13 m/min | ခန့်မှန်းခြေ 13 m/min | ခန့်မှန်းခြေ 12 m/min |
| အရှိန်အကွာအဝေး | 0–37 m/min | 0–19 m/min | 0–18 m/min |
| ထိရောက်သော ပုံဆွဲမှု အရှည် | 12 m | 12 m | 12 m |
| အိပ်ရာအရှည် | ≤16 မီတာ | စုစုပေါင်း 25 မီတာ | စုစုပေါင်း 25 မီတာ |
| ပင်မမော်တော် | Z4-280-41၊ 166 kW၊ 675/1900 rpm၊ DC | 75 kW, 1000/2000 rpm, DC | 110 kW၊ 1000/2000 rpm၊ DC |
| ပင်မဂီယာဘောက်စ် | ZFY560, အချိုး 112, 185 kW ထည့်သွင်း | ZFY400-112 | ZFY500-160 |
| ပင်မကွင်းဆက် | 200 မီလီမီတာ သံပေါက်၊ လေးလံသော ဖြောင့်ပြားကွင်းဆက် | 180 မီလီမီတာ အစေး၊ အဖြောင့်ကွင်းဆက်၊ 2 × 2 | 240 မီလီမီတာ အစေး၊ အဖြောင့်ကွင်းဆက်၊ 2×2 |
| DC Drive | Siemens 6RA80 | ပိပိရိရိ | ပိပိရိရိ |
| PLC/HMI | ဆန်းသစ်တီထွင်မှု | ဆန်းသစ်တီထွင်မှု | ဆန်းသစ်တီထွင်မှု |
| အနီးစပ်ဆုံး ခြေရာ | 31 m × 4.1 m | 25 m × 1.8 m | 25 m × 2.1 m |
ပစ္စည်း-သံမဏိအဆင့်အတိအကျ၊ အပူကုသမှုအခြေအနေ၊ ဆန့်နိုင်အားနှင့် ရရှိနိုင်သောအထွက်နှုန်းကို အတိအကျပေးပါ။ S55C၊ 20CrMo နှင့် အခြားအလွိုင်းစတီးများသည် အအေးပုံသဏ္ဍာန်တွင် ကွဲပြားစွာပြုမူသည်။
စတင်ခြင်းနှင့် ပြီးဆုံးသည့်အတိုင်းအတာများအထူးပုံသဏ္ဍာန်အပိုင်းများအတွက်၊ အမည်ခံပရိုဖိုင်အမည်သာမဟုတ်ဘဲ အရေးပါသောအတိုင်းအတာအားလုံးကိုပြသသော ပုံများကို ပေးပါ။
ဖြတ်သန်းခွင့် လျှော့ချခြင်း-လျှော့ချမှုကို ပစ္စည်းခိုင်ခံ့မှုနှင့် Die geometry တို့နှင့်အတူ အကဲဖြတ်ရပါမည်။ ပိုမိုမြင့်မားစွာ လျှော့ချခြင်းသည် ယေဘုယျအားဖြင့် ဆွဲအားကို တိုးစေပြီး အများအပြားဖြတ်သန်းမှု သို့မဟုတ် အလယ်အလတ် အပူကုသမှု လိုအပ်နိုင်သည်။
လိုအပ်သော ဖြောင့်မှန်မှု-တိုင်းတာခြင်းနည်းလမ်းနှင့် ထုတ်ကုန်အရှည်နှင့်အတူ ဖြောင့်ခြင်းလိုအပ်ချက်ကို ဖော်ပြပါ။ စစ်ဆေးရေးနည်းလမ်းနှင့် ထုတ်ကုန်အခြေအနေ သတ်မှတ်သည့်အခါမှသာ တောင်းဆိုထားသော ဖြောင့်တန်းမှုတန်ဖိုးသည် အဓိပ္ပာယ်ရှိပါသည်။
ထုတ်လုပ်မှုအမြန်နှုန်း-သင့်လျော်သော ပုံဆွဲအမြန်နှုန်းသည် ပစ္စည်း၊ အသေအမျိုးအစား၊ ချောဆီ၊ လျှော့ချရေးနှင့် မျက်နှာပြင်လိုအပ်ချက်များအပေါ် မူတည်သည်။ အမြင့်ဆုံးစက်အမြန်နှုန်းကို အကြံပြုထားသည့် ထုတ်လုပ်မှုအမြန်နှုန်းအဖြစ် အလိုအလျောက် မခံယူသင့်ပါ။
သေဆုံး အမျိုးအစားလုပ်ငန်းစဉ်သည် tungsten carbide die၊ rolling die သို့မဟုတ် အခြားသော tooling အစီအစဉ်ကို အသုံးပြုခြင်း ရှိ၊ မရှိ သတ်မှတ်ပါ။ အသေအမျိုးအစားသည် ဆွဲငင်အားနှင့် မျက်နှာပြင်အခြေအနေနှစ်ခုလုံးကို သက်ရောက်မှုရှိသည်။
စက်သည် သံမဏိလမ်းညွှန်သံလမ်းများ၊ လျှောများနှင့် အခြားမျဉ်းဖြောင့်ရွေ့လျားမှုအပိုင်းများကို ရေးဆွဲရန်အတွက် သင့်လျော်ပြီး ပြီးသွားသော ဖြောင့်ခြင်းနှင့် အတိုင်းအတာ ကိုက်ညီမှု အရေးကြီးပါသည်။
လမ်းညွှန်ရထားလမ်း ထုတ်လုပ်မှုအတွက်၊ အသေပရိုဖိုင်ကို အမှန်တကယ် အပိုင်းတစ်ဝိုက်တွင် ဒီဇိုင်းထုတ်ရပါမည်။ ရထားလမ်းအကျယ်၊ အမြင့်၊ groove geometry၊ ထောင့်အချင်းဝက်နှင့် အကိုးအကားမျက်နှာပြင်များကဲ့သို့ အရေးကြီးသောအတိုင်းအတာများကို die drawing တွင် ထည့်သွင်းသင့်သည်။
လေးလုံး Roller Rolling ပုံဆွဲစက် ကို အချိုးမညီသော ပရိုဖိုင်များ၊ T-sections၊ channel-type profiles၊ angle sections နှင့် cool drawing သင့်လျော်သော customer-specific shapes များအပါအဝင် အဝိုင်းမဟုတ်သော steel ကဏ္ဍများအတွက် configure လုပ်နိုင်ပါသည်။
Cold-drawn ပရိုဖိုင်များကို ရွေးချယ်ထားသော တည်ဆောက်ပုံ၊ ကိုယ်ထည်၊ ဆိုင်းထိန်း နှင့် စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများအတွက် အသုံးပြုနိုင်ပြီး ထိန်းချုပ်ထားသောအတိုင်းအတာနှင့် ဖြောင့်တန်းမှု လိုအပ်ပါသည်။ လုပ်ငန်းစဉ်၏ သင့်လျော်မှုသည် သံမဏိအဆင့်နှင့် လိုအပ်သော လျှော့ချမှုအပေါ် မူတည်သည်။
အပလီကေးရှင်းများတွင် ဆောက်လုပ်ရေးပစ္စည်းကိရိယာများ၊ လမ်းညွှန်စနစ်များ၊ ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ စည်းဝေးပွဲများတွင် အသုံးပြုသည့် အထူးပရိုဖိုင်များပါဝင်ပြီး ရှည်လျားသောအပိုင်းများကို ပူလှိမ့်ခြင်း သို့မဟုတ် ထုတ်ယူပြီးနောက် ထိန်းချုပ်ထားသောအတိုင်းအတာများ လိုအပ်သည့် အခြားစက်ပစ္စည်းအစိတ်အပိုင်းများပါဝင်သည်။
လိုအပ်သော အပိုင်းဖြတ်ပိုင်းနှင့် ပစ္စည်းဂုဏ်သတ္တိများသည် စက်၏ဆွဲအားအကွာအဝေးအတွင်း ကျရောက်သည့်အခါ တိကျသောဘားစတော့ခ်နှင့် စိတ်ကြိုက်စက်မှုပရိုဖိုင်များအတွက်လည်း အသုံးပြုနိုင်သည်။
S55C လမ်းညွန်သံလမ်းများFR-65 အား လိုအပ်သော ဆွဲကြိုးနှစ်ခုအား ကွင်းဆက်ဒရိုက်ကို တောင်းဆိုသည့် အကြီးစားလမ်းညွှန်ရထားလမ်းပုံဆွဲခြင်းအတွက် FR-65 ကို ပြင်ဆင်သတ်မှတ်နိုင်သည်။ လုံးပတ်သေတ္တာသည် တပ်ဆင်မှုအတွင်း အပြီးသတ်ဖြောင့်မှုကို ထိန်းချုပ်ရန်အတွက် ချိန်ညှိမှုအမှတ်ကို ပံ့ပိုးပေးသည်။
20CrMo Slider ပရိုဖိုင်များ-တွက်ချက်ထားသော ဆွဲအားအား စက်၏စွမ်းရည်အတွင်းတွင် ကျန်ရှိနေသောအခါတွင် FR-45 အား ပိုမိုအားကောင်းသော အလွိုင်းစတီးပရိုဖိုင်များအတွက် ထည့်သွင်းစဉ်းစားနိုင်ပါသည်။ အမှန်တကယ် လျှော့ချခြင်းနှင့် မျက်နှာပြင်ရလဒ်များကို ဖောက်သည်၏ ပစ္စည်းအခြေအနေ၊ အသေဒီဇိုင်းနှင့် ချောဆီစနစ်တို့အရ စစ်ဆေးအတည်ပြုသင့်သည်။
FangRong သည် ၎င်း၏အအေးပုံဆွဲစက်လုပ်ငန်းကို 1998 ခုနှစ်တွင် ထိုင်ဝမ်ပုံဆွဲကိရိယာကျွမ်းကျင်သူနှင့် ဖက်စပ်လုပ်ကိုင်ခဲ့ပြီး 2013 ခုနှစ်တွင် ရာနှုန်းပြည့်ပိုင်ဆိုင်လာခဲ့သည်။ ကုမ္ပဏီသည် အအေးပုံဆွဲခြင်း၊ ဖြောင့်ခြင်းနှင့် ဆက်စပ်သတ္တုဖွဲ့စည်းခြင်းဆိုင်ရာ ကိရိယာများကို ဆက်လက်အာရုံစိုက်ခဲ့သည်။
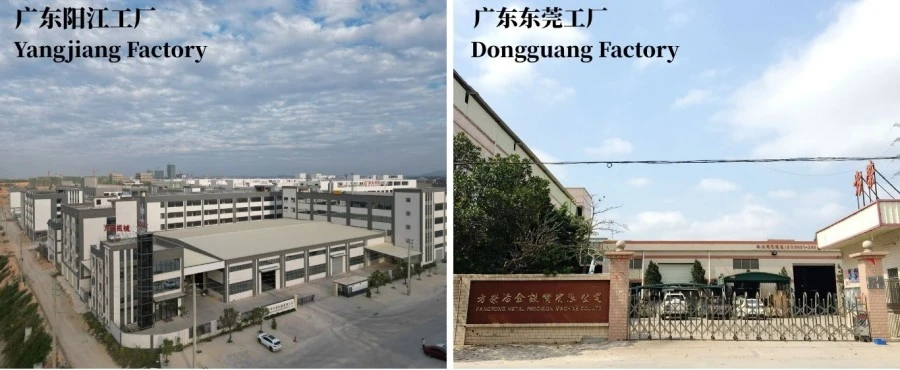
Dongguan Fangrong Metallurgical Equipment Co., Ltd. နှင့် Yangjiang Fangrong Machinery Co., Ltd. သည် စက်ပစ္စည်းများ ထုတ်လုပ်ခြင်းနှင့် တပ်ဆင်ခြင်းကို ပံ့ပိုးကူညီပါသည်။ ပေါင်းစပ်နှစ်စဉ်ထုတ်လုပ်မှုစွမ်းရည်သည်စက် 650 ကျော်ဖြစ်သည်။
FangRong စက်ပစ္စည်းများကို နိုင်ငံပေါင်း 70 ကျော်သို့ တင်ပို့ထားပြီး သံမဏိ၊ သံမဏိ၊ ကြေးနီ၊ ကြေးဝါ၊ အလူမီနီယမ်နှင့် အထူးသတ္တုစပ်များဖြင့် လုပ်ကိုင်သော သုံးစွဲသူများမှ အသုံးပြုခဲ့သည်။
ပြီးပြည့်စုံသော ပုံဆွဲပရောဂျက်အတွက် စက်ရွေးချယ်မှုသည် အင်ဂျင်နီယာလုပ်ငန်း၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ FangRong သည် အသေရွေးချယ်ခြင်း၊ ဖောင်ဒေးရှင်းစီစဉ်ခြင်း၊ တပ်ဆင်ကြီးကြပ်ခြင်း၊ ခန့်အပ်ခြင်း၊ အော်ပရေတာသင်တန်း၊ အပိုပစ္စည်းထောက်ပံ့ခြင်းနှင့် အဝေးထိန်းပြဿနာဖြေရှင်းခြင်းတို့ကို ပံ့ပိုးပေးနိုင်သည်။
Dongguan Fangrong Metallurgical Equipment Co., Ltd.- Dongguan မြို့၊ Dalang မြို့ တွင် တည်ရှိပြီး အဆိုပါ စက်ရုံသည် အအေးပုံဆွဲစက်များ၊ ဖြောင့်စက်များ၊ ချည်လှိမ့်စက်များနှင့် ဆက်စပ် သတ္တုပုံစံ ကိရိယာများကို အဓိကထား လုပ်ဆောင်သည်။
Yangjiang Fangrong Machinery Co., Ltd.- Yangdong ခရိုင်၊ Yangjiang City တွင် တည်ရှိပြီး ဒုတိယစက်ရုံသည် ထုတ်လုပ်မှုစွမ်းရည်ကို ချဲ့ထွင်ကာ ပိုမိုကြီးမားသော စက်ပစ္စည်းပရောဂျက်များကို ပံ့ပိုးပေးပါသည်။
1. ပစ္စည်းစစ်ဆေးခြင်း။- ထုတ်လုပ်ခြင်းမပြုမီ ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ သံမဏိပြားများနှင့် အပိုင်းများကို စစ်ဆေးပါ။
2. ဖြတ်တောက်ခြင်းနှင့်ဖွဲ့စည်းခြင်း။- Frame နှင့် structural components များကို engineering drawings အရ ဖြတ်တောက်ပြီး ပြင်ဆင်ပါသည်။
3. Frame welding- C-type frame နှင့် base ကို ဂဟေဆက်ပြီး ဖိစီးမှု သက်သာစေရန် စစ်ဆေးပါ။
4. စိတ်ဖိစီးမှုကို သက်သာစေတယ်။- တိကျစွာ မွမ်းမံခြင်းမပြုမီ ကျန်ရှိသော ဂဟေဆက်ခြင်းဖိစီးမှုကို လျှော့ချရန်အတွက် ဂဟေဆက်ပြီးနောက် ဖိစီးမှုကို သက်သာစေရန် လုပ်ဆောင်သည်။
5. Integral machining- လမ်းညွှန်မျက်နှာပြင်များ၊ တပ်ဆင်ထားသောမျက်နှာများနှင့် အရေးပါသောအခြေခံလေယာဉ်များကို လိုအပ်သောချိန်ညှိမှုပြုလုပ်ရန် စက်ဖြင့်ပြုလုပ်ထားသည်။
6. စက်မှုတပ်ဆင်ခြင်း။- ဂီယာဘောက်စ်၊ ကွင်းဆက်စနစ်၊ ရထား၊ အသေကိုင်ဆောင်ထားသူနှင့် လက်ခံရေးယန္တရားများကို စုစည်းထားသည်။
7. လျှပ်စစ်နှင့် နျူမက်စ်ပေါင်းစပ်မှု- မော်တာများ၊ ဒရိုက်များ၊ PLC၊ HMI၊ အာရုံခံကိရိယာများနှင့် အမှုန်အမွှားအစိတ်အပိုင်းများကို ချိတ်ဆက်ပြီး စမ်းသပ်ထားသည်။
8. PLC ပရိုဂရမ်းမင်း— ထိန်းချုပ်လော့ဂျစ်၊ လည်ပတ်မှုအစီအစဉ်များ၊ စောင့်ကြည့်ရေးလုပ်ဆောင်ချက်များနှင့် ဘေးကင်းရေးဆိုင်ရာ အချက်ပြမှုများကို စီစဉ်သတ်မှတ်ထားသည်။
9. စက်စမ်းသပ်ခြင်း။- စက်လှုပ်ရှားမှု၊ ပုံဆွဲစနစ်၊ ရထားလည်ပတ်မှု၊ သယ်ယူမှု၊ လွှဲပြောင်းမှု၊ နှင့် ထိန်းချုပ်မှုလုပ်ဆောင်ချက်များကို စစ်ဆေးပြီးဖြစ်သည်။
10. နောက်ဆုံးစစ်ဆေးခြင်း။- စက်ပိုင်းဆိုင်ရာ ချိန်ညှိမှု၊ လျှပ်စစ်ဘေးကင်းမှု၊ ထိန်းချုပ်မှုလုပ်ဆောင်ချက်များနှင့် သက်ဆိုင်ရာ စက်စွမ်းဆောင်ရည်များကို ပို့ဆောင်ခြင်းမပြုမီ စစ်ဆေးမည်ဖြစ်သည်။
11. ထုပ်ပိုးတင်ပို့ခြင်း။- စက်ကို မတင်မီတွင် သံချေးတက်ခြင်း၊ ထိခိုက်မှုနှင့် သယ်ယူပို့ဆောင်ရေး ပျက်စီးခြင်းမှ ကာကွယ်ထားသည်။
တင်ပို့ခြင်းမပြုမီ၊ သဘောတူညီထားသော နည်းပညာသတ်မှတ်ချက်အရ စက်ကို ဝန်မတင်ဆောင်သည့် လည်ပတ်မှုနှင့် ပုံဆွဲစစ်ဆေးမှုများမှတစ်ဆင့် စစ်ဆေးနိုင်သည်။ ဖောက်သည်သည် အမှန်တကယ် လက်ရာနမူနာများကို ပံ့ပိုးပေးသည့်နေရာတွင် ပုံဆွဲအား၊ တွန်းလှည်းရွေ့လျားမှု၊ အမြန်နှုန်း၊ သေဆုံးတပ်ဆင်မှု၊ ထုပ်ပိုးမှုနှင့် ကုန်ချောလိုအပ်ချက်များကို အတည်ပြုရန် ထုတ်လုပ်မှုစမ်းသပ်ခြင်းကို အသုံးပြုနိုင်သည်။
တင်းကျပ်သော ဖြောင့်ဖြောင့်မှု သို့မဟုတ် အတိုင်းအတာလိုအပ်ချက်ရှိသော လျှောက်လွှာများအတွက်၊ ပစ္စည်းအခြေအနေ၊ ထုတ်ကုန်အရှည်၊ သည်းခံနိုင်မှု၊ တိုင်းတာမှုနည်းလမ်းနှင့် စမ်းသပ်မှုပမာဏတို့အပါအဝင် လက်ခံမှုစံနှုန်းများကို ကြိုတင်သတ်မှတ်ထားသင့်သည်။
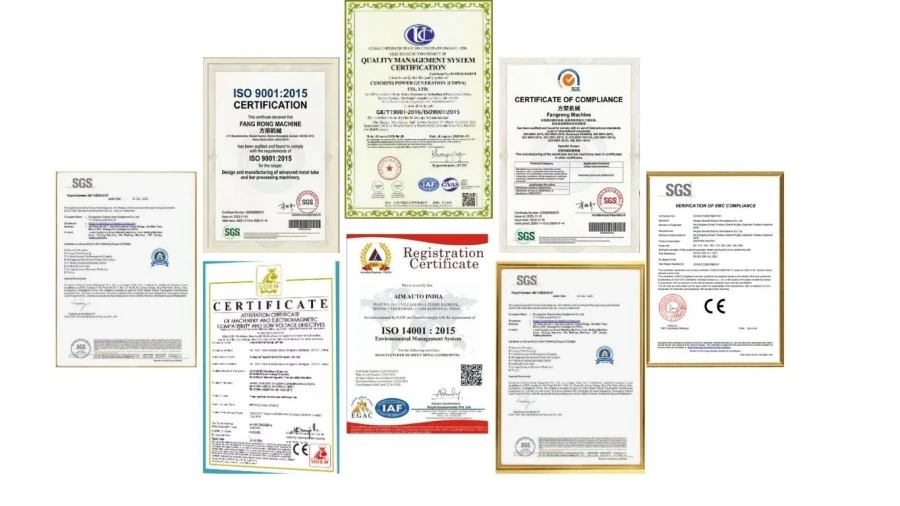
ISO 9001:2015- သက်ဆိုင်ရာ ဒီဇိုင်း၊ ထုတ်လုပ်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် ဝန်ဆောင်မှုလုပ်ငန်းများကို အကျုံးဝင်သော အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။
CE အမှတ်အသား— သက်ဆိုင်ရာ စက်ယန္တရား ဘေးကင်းရေး လိုအပ်ချက်များအတွက် သက်ဆိုင်ရာ စံသတ်မှတ်ချက် FR-series စက်ပစ္စည်းအား CE စာရွက်စာတမ်းများ ပံ့ပိုးထားပါသည်။
SGS စစ်ဆေးရေး- စီမံကိန်းလိုအပ်ချက်အရ သီးခြားစစ်ဆေးခြင်းဝန်ဆောင်မှုများကို စီစဉ်ပေးနိုင်သည်။
အမျိုးသားမူပိုင်ခွင့်များ- FangRong သည် တီထွင်မှုမူပိုင်ခွင့် ၃၂ ခုနှင့် စက်ပစ္စည်းဖွဲ့စည်းပုံများနှင့် ဆက်စပ်နည်းပညာများကို လွှမ်းခြုံထားသည့် အသုံးဝင်မှုပုံစံ မူပိုင်ခွင့် 100 ကျော်ကို ရရှိထားသည်။
လေးလုံး Roller Rolling ပုံဆွဲစက် သည် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ အကာအကွယ်၊ သံချေးတက်ခြင်းမှ ကာကွယ်ရန်နှင့် အစိတ်အပိုင်းအလိုက် ထုပ်ပိုးမှုဖြင့် ခရီးဝေးသယ်ယူပို့ဆောင်ရေးအတွက် ပြင်ဆင်ထားသည်။ နောက်ဆုံး စက်ကိရိယာဖွဲ့စည်းပုံနှင့် ဆိုက် ထောက်ပံ့ပို့ဆောင်ရေး လိုအပ်ချက်များအရ စက်ကြီးများ တင်ပို့နိုင်သည်။
တင်ပို့ခြင်းမပြုမီ၊ အုတ်မြစ်ဆွဲခြင်း၊ ကျောက်ဆူးရိုးအပြင်အဆင်များ၊ စက်ကိရိယာစာရွက်စာတမ်းများ၊ လျှပ်စစ်အချက်အလက်နှင့် အခြားတပ်ဆင်ခြင်းဆိုင်ရာ စာရွက်စာတမ်းများကို စီမံကိန်းနယ်ပယ်အလိုက် ပံ့ပိုးပေးနိုင်ပါသည်။
စက်အား အအေးပုံဆွဲရန် အထူးပုံစံစတီးလ်အပိုင်းများဖြစ်သည့် လမ်းညွှန်ရထားများ၊ ဆလိုက်ဒါများ၊ အမှန်တကယ် သင့်လျော်မှုမှာ ပရိုဖိုင်ဂျီသြမေတြီ၊ ပစ္စည်းအဆင့်၊ အဝင်အတိုင်းအတာ၊ လိုအပ်သော လျှော့ချခြင်းနှင့် ပုံဆွဲခြင်းအပေါ် မူတည်ပါသည်။ စက်နှင့်သေတ္တာရွေးချယ်မှုအတွက် နမူနာပရိုဖိုင် သို့မဟုတ် အသေးစိတ်ပုံဆွဲခြင်းကို ပေးသင့်သည်။
မော်ဒယ်ရွေးချယ်မှုသည် ပရိုဖိုင်အရွယ်အစားတစ်ခုတည်းမဟုတ်ဘဲ တွက်ချက်ထားသော ဆွဲငင်အားပေါ်တွင် အခြေခံသင့်သည်။ FR-30၊ FR-45 နှင့် FR-65 များသည် 300 kN၊ 450 kN နှင့် 650 kN အသီးသီးရှိ အဆင့်သတ်မှတ်ထားသော ဆွဲငင်အားများကို ပေးစွမ်းပြီး အမြင့်ဆုံးအင်အား စွမ်းရည်များရှိသည်။ ပစ္စည်းခိုင်ခံ့မှု၊ အပိုင်းဖြတ်ပိုင်းလျှော့ချမှု၊ ပွတ်တိုက်မှုသေဆုံးမှု၊ ပုံဆွဲအမြန်နှုန်းနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်အားလုံးကို သင့်လျော်သောမော်ဒယ်ကို ဆုံးဖြတ်ရာတွင် ထည့်သွင်းစဉ်းစားသင့်သည်။
လုံးပတ်သေတ္တာကိုင်ဆောင်သူသည် အသေအနေအထားနှင့် ထောင့်ကို အမှန်တကယ် ပုံဆွဲလမ်းကြောင်းအတိုင်း ချိန်ညှိရန် ခွင့်ပြုသည်။ သေးငယ်သော ချိန်ညှိမှုအမှားများသည် မညီမညာသော loading၊ အတိုင်းအတာသွေဖည်မှု သို့မဟုတ် မျက်နှာပြင်အမှတ်အသားများကို ဖန်တီးနိုင်သည့် အချိုးမညီသောပရိုဖိုင်များအတွက် အထူးအသုံးဝင်သည်။ မှန်ကန်သော အံဝင်ခွင်ကျ ချိန်ညှိမှုသည် ကြာရှည်စွာ ထုတ်လုပ်မှုထက် တည်ငြိမ်သော ပုံဆွဲမှု အခြေအနေများကို ထိန်းသိမ်းရန် ကူညီပေးပါသည်။
Drawing သည် Dimension နှင့် Dimension ကို ပိုမိုကောင်းမွန်စေသော်လည်း နောက်ဆုံးရလဒ်ကို drawbench တစ်ခုတည်းက ဆုံးဖြတ်မည်မဟုတ်ပါ။ ဝင်လာသော ပစ္စည်း၏ ဖြောင့်ဖြောင့်မှု၊ ပရိုဖိုင်တိကျမှု၊ ကျန်ရှိသော စိတ်ဖိစီးမှု၊ ဂျီသြမေတြီ၊ ဖြတ်သန်းမှု လျှော့ချမှု၊ စက်ချိန်ညှိမှုနှင့် ပုံဆွဲဘောင်များသည် ရလဒ်အပေါ် သက်ရောက်မှုရှိသည်။ တင်းကျပ်သော ဖြောင့်တန်းမှု လိုအပ်ချက်များအတွက်၊ စက်ဖွဲ့စည်းပုံအား အပြီးသတ်ခြင်းမပြုမီ နမူနာပုံဆွဲခြင်းနှင့် တိုင်းတာခြင်းမှတဆင့် ပစ်မှတ်ကို စစ်ဆေးသင့်သည်။
မှန်ပါသည်၊ ပရိုဖိုင်များသည် စက်၏ တွန်းအား၊ အလုပ်လုပ်သည့် အရှည်၊ ရထား၊ နှင့် အသေအရွယ်အစား ကန့်သတ်ချက်များအတွင်း ကျရောက်နေပါသည်။ မတူညီသော ပရိုဖိုင်များသည် ပုံမှန်အားဖြင့် သီးခြား ပုံသေများ သို့မဟုတ် ကိရိယာတန်ဆာပလာများ လိုအပ်ပြီး တူညီသော drawbench ကို ထုတ်ကုန်များစွာအတွက် အသုံးပြုနိုင်ပါသည်။ မကြာခဏ ထုတ်ကုန်ပြောင်းလဲမှုအတွက်၊ စက်ရွေးချယ်ရာတွင် အသုံးပြုနိုင်သည့် ကိရိယာနှင့် ကိရိယာ လဲလှယ်မှုအချိန်ကို ထည့်သွင်းစဉ်းစားသင့်သည်။
အသုံးဝင်ဆုံးအချက်အလက်များတွင် ပစ္စည်းအဆင့်၊ အဝင်ပရိုဖိုင်အတိုင်းအတာ၊ အချောထည်အတိုင်းအတာ၊ ပရိုဖိုင်ပုံဆွဲခြင်း သို့မဟုတ် CAD ကဏ္ဍ၊ စတင်ခြင်းနှင့် ပြီးဆုံးသည့်အရှည်၊ လိုအပ်သောလျှော့ချရေး၊ ပစ်မှတ်ဖြောင့်မှုနှင့် မျက်နှာပြင်အခြေအနေ၊ ထုတ်လုပ်မှုပမာဏနှင့် နှစ်သက်ရာပုံဆွဲနှုန်းတို့ ပါဝင်ပါသည်။ ဤကန့်သတ်ချက်များသည် လိုအပ်သော ပုံဆွဲအား၊ သေဆုံးဖွဲ့စည်းမှုပုံစံ၊ စက်မော်ဒယ်နှင့် အရန်ကိုင်တွယ်မှုစနစ်ကို quotation မလုပ်မီ အကဲဖြတ်ရန် ခွင့်ပြုသည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်