Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
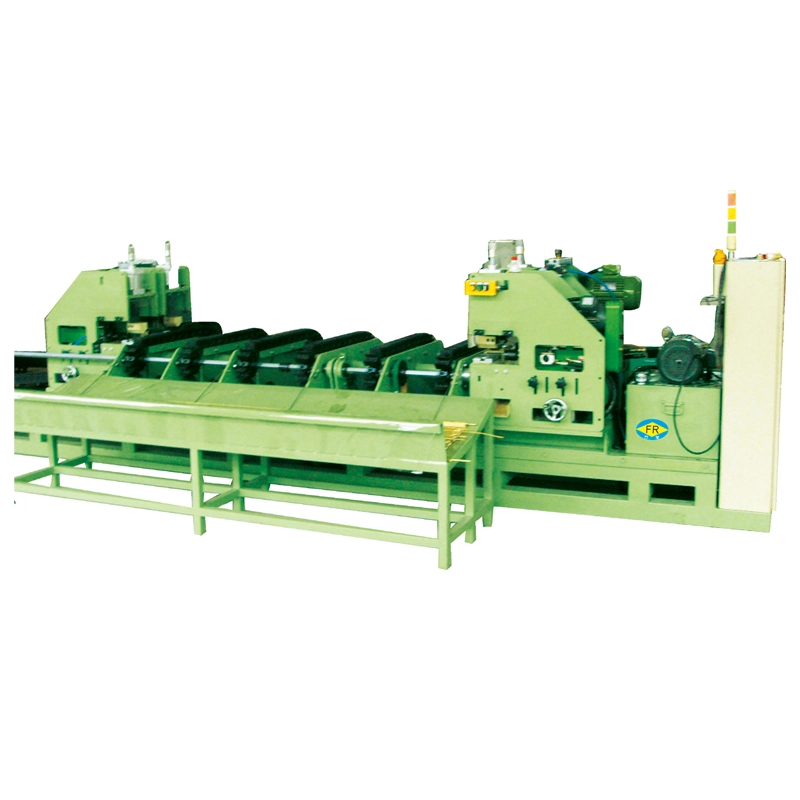
ဟိIrregular Chain Cold Drawing Machineအဝိုင်းပြွန်များ သို့မဟုတ် အစိုင်အခဲဘားများအဖြစ်သို့ ပြောင်းလဲသည်။စတုရန်း၊ စတုဂံ၊ ဆဋ္ဌဂံ၊ အဋ္ဌဂံ၊ ဘဲဥပုံ၊ ချန်နယ်၊ ထောင့်၊ T ပုံသဏ္ဍာန်နှင့် စိတ်ကြိုက်အချိုးမညီသော ပရိုဖိုင်များထိန်းချုပ်ထားသော အအေးပုံဆွဲခြင်းမှတဆင့် ကွင်းဆက်မောင်းနှင်သော drawbench သည် ထောက်ပံ့ပေးသည်။7-1000 kN ဆွဲအား, အထိအရှိန်မြှင့်28 m/minနှင့် လေဖြတ်ခြင်းအထိ၁၀ မီတာ. Multi-strand configurations သည် 1-5 အပိုင်းများကို တစ်ပြိုင်နက်ဆွဲနိုင်ပြီး ပရိုဖိုင်အရွယ်အစား၊ ထောင့်အဓိပ္ပါယ်နှင့် မျက်နှာပြင် အပြီးသတ်မှုကို တိကျစွာထိန်းချုပ်ထားသည်။ ကာဗွန်သံမဏိ၊ သံမဏိ၊ အလွိုင်းသံမဏိ၊ ကြေးနီ၊ အလူမီနီယမ်၊ တိုက်တေနီယမ်နှင့် အခြား အထူးသတ္တုစပ်များအတွက် သင့်လျော်သည်။
ဟိIrregular Chain Cold Drawing Machineအဝိုင်းမဟုတ်သော ပြွန်များနှင့် တိကျသော သေဆုံးမှုမှတစ်ဆင့် အစိုင်အခဲပရိုဖိုင်များအတွက် အအေးပုံဆွဲခြင်းအတွက် စက်ရုပ်ဆွဲခုံတစ်ခုဖြစ်သည်။ ၎င်းကို စတုရန်း၊ စတုဂံ၊ ဆဋ္ဌဂံပုံ၊ အဋ္ဌဂံပုံ၊ ဘဲဥပုံ၊ ချန်နယ်၊ ထောင့်၊ T-section နှင့် တင်းကျပ်သောအတိုင်းအတာ၊ ထိန်းချုပ်ထားသောထောင့် ဂျီသြမေတြီနှင့် ပုံမှန်အားဖြင့် ပေးစွမ်းနိုင်သော ပူနွေးသောပစ္စည်းထက် ပိုမိုကိုက်ညီသော မျက်နှာပြင်အတွက် ဒီဇိုင်းထုတ်ထားပါသည်။
ဤစက်ကိုဖြေရှင်းသည့် အဓိကပြဿနာမှာ သတ္တုအပိုင်း၏ ပုံသဏ္ဍာန်ကို ပြောင်းလဲခြင်းမဟုတ်ပါ။ ၎င်းသည် ထုတ်လုပ်သူများအား သင့်လျော်သော အဝိုင်းပြွန် သို့မဟုတ် ဘားတစ်ခုဖြင့် စတင်ခွင့်ပြုပြီး ပိုမိုခန့်မှန်းနိုင်သော အတိုင်းအတာနှင့် မျက်နှာပြင်အခြေအနေတို့နှင့်အတူ ပြီးသွားသော ပုံမမှန်သော ပရိုဖိုင်ကို ရရှိရန် ထိန်းချုပ်ထားသော အအေးပုံသဏ္ဍာန်ကို အသုံးပြုနိုင်သည်။ ၎င်းသည် ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များ၊ တည်ဆောက်ပုံပရိုဖိုင်များ၊ တိကျသောစက်ပိုင်းဆိုင်ရာအစိတ်အပိုင်းများ၊ ကြေးနီနှင့် အလူမီနီယမ်အပိုင်းများ၊ မော်တော်ယာဥ်အစိတ်အပိုင်းများနှင့် အထူးသီးသန့်အလွိုင်းထုတ်ကုန်များအတွက် အထူးအသုံးဝင်ပါသည်။
FangRong ၏ FR စီးရီးများသည် FR-16 မှ FR-250 အထိ စံမော်ဒယ် 10 ခုကို အကျုံးဝင်ပြီး အမြင့်ဆုံးဆွဲအား 7 မှ 1000 kN မှ 28 m/min အထိ ရေးဆွဲနိုင်သည်။ မော်ဒယ်၊ ကိရိယာတန်ဆာပလာနှင့် ထုတ်ကုန်အတိုင်းအတာပေါ်မူတည်၍ 1 မှ 5 ပြွန် သို့မဟုတ် ဘားများကို တစ်ပြိုင်နက်ရေးဆွဲနိုင်သည်။ စက်ကို အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်းဆိုင်ရာ ကိရိယာများဖြင့်လည်း ထပ်တလဲလဲ ထုတ်လုပ်နိုင်သည်။
အပူလှိမ့်ခြင်းနှင့် ထုတ်ယူခြင်းတို့သည် အခြေခံပရိုဖိုင်များထုတ်လုပ်ရန်အတွက် ထိရောက်သော်လည်း ၎င်းတို့သည် တိကျသောအပလီကေးရှင်းများမှ လိုအပ်သော အတိုင်းအတာတိကျမှု၊ မျက်နှာပြင်အခြေအနေ သို့မဟုတ် ထောင့်အဓိပ္ပါယ်တို့ကို ပေးစွမ်းမည်မဟုတ်ပါ။ ပြီးသွားသည့်အပိုင်းကို နောက်ပိုင်းတွင် စက်ဖြင့်ပြုပြင်ပါက၊ ထုတ်လုပ်သူသည် အပိုပစ္စည်းများကို ဖယ်ရှားခြင်း၊ စက်ချိန်ခြင်းနှင့် အပိုင်းအစများအတွက်လည်း ထည့်သွင်းတွက်ချက်ရမည်ဖြစ်ပါသည်။
Cold drawing သည် ထိန်းချုပ်ထားသော ဆွဲငင်အားဖြင့် အပိုင်းကို ပြောင်းလဲသည်။ ပုံဆွဲခြင်းလျှော့ချခြင်းသည် အတိုင်းအတာအရွယ်အစားနှင့် အလုပ်မာကျောမှုကို ပံ့ပိုးပေးသော်လည်း Die သည် ပြင်ပပရိုဖိုင်ကို သတ်မှတ်သည်။ အခေါင်းပေါက်ပရိုဖိုင်များအတွက်၊ အတွင်းပိုင်းအတိုင်းအတာနှင့် နံရံဖြန့်ဝေမှုကို ထိန်းချုပ်ရန်အတွက် mandrel သို့မဟုတ် plug ကို အသုံးပြုနိုင်သည်။
ဖောက်သည်သည် ကြမ်းတမ်းသောဖွဲ့စည်းပုံသဏ္ဍာန်ပုံသဏ္ဍာန်ထက် ထပ်ခါတလဲလဲနိုင်သော အချောထည်ပရိုဖိုင်ကို လိုအပ်သည့်အခါ ဤလုပ်ငန်းစဉ်သည် တန်ဖိုးအရှိဆုံးဖြစ်သည်။ ဥပမာအားဖြင့်၊ စတုရန်းဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များကို ထုတ်လုပ်သည့်ထုတ်လုပ်သူတစ်ဦးသည် ပြင်ပအတိုင်းအတာနှင့် အတွင်းပိုင်းဂျီသြမေတြီကို သတ္တုပြား သို့မဟုတ် အခြားအချောထည်လုပ်ငန်းမစမီ နောက်ဆုံးလိုအပ်ချက်နှင့် ပိုမိုနီးကပ်လာစေရန် အအေးဓါတ်ကို အသုံးပြုနိုင်သည်။ ထုတ်ကုန်သည် ရိုးရှင်းသော တိကျမှုနည်းသော ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာအပိုင်းဖြစ်ပါက၊ သို့သော် ပူနွေးသောဖွဲ့စည်းမှုသည် ပိုမိုချွေတာသောလုပ်ငန်းစဉ်အဖြစ် ကျန်ရှိနေပေမည်။
လုပ်ငန်းစဉ်ကို ပုံမှန်အားဖြင့် ပြင်ဆင်ထားသော အဝိုင်းပြွန် သို့မဟုတ် အစိုင်အခဲဘားဖြင့် စတင်သည်။ ရှေ့ဆုံးကို လျှော့ချသည် သို့မဟုတ် ညွှန်ပြသောကြောင့် ၎င်းသည် ပုံဆွဲသေတ္တာထဲသို့ ဝင်နိုင်ပြီး ရထားဖြင့် ဆုပ်ကိုင်ထားနိုင်သည်။ ထို့နောက် ကွင်းဆက်မောင်းနှင်ထားသော ရထားတွဲသည် တိကျစွာလမ်းညွှန်ထားသော သံလမ်းများတစ်လျှောက် ဆွဲငင်နေချိန်တွင် workpiece သည် အဝိုင်းမဟုတ်သော အသေကို ဖြတ်သန်းသွားပါသည်။
ပစ္စည်းသည် အသေမှ ရွေ့လျားလာသည်နှင့်အမျှ ၎င်း၏ အပိုင်းကို လျှော့ချပြီး တစ်ပြိုင်နက် ပုံသဏ္ဍာန် ပြန်လည်ပုံဖော်သည်။ ပစ္စည်းသည် လိုအပ်သော စတုရန်း၊ စတုဂံ၊ ဆဋ္ဌဂံ သို့မဟုတ် စိတ်ကြိုက် ဂျီသြမေတြီကို ဖွဲ့စည်း၍ အသေခံအပေါက်ထဲသို့ စီးဆင်းသွားသည်။ အခေါင်းပေါက် အပိုင်းများအတွက်၊ အတွင်းမန်ဒယ်လ် သို့မဟုတ် ပလပ်သည် ပေါက်ကို ထိန်းချုပ်ပြီး နံရံအထူဖြန့်ဝေမှုကို စီမံခန့်ခွဲရာတွင် ကူညီပေးသည်။
ကွင်းဆက်မောင်းနှင်မှု၊ လျှော့ချဂီယာအုံနှင့် ရထားတို့သည် စနစ်တစ်ခုအဖြစ် လုပ်ဆောင်ရမည်ဖြစ်သည်။ ဆွဲငင်အား မတည်ငြိမ်ပါက သို့မဟုတ် တွန်းလှည်းသည် ချိန်ညှိမှု ညံ့ဖျင်းပါက၊ ထောင့်အတိုင်းအတာ၊ ဖြောင့်ဖြောင့်မှုနှင့် မျက်နှာပြင် အရည်အသွေးတို့သည် တသမတ်တည်း ဖြစ်သွားနိုင်သည်။ ထို့ကြောင့် စက်၏စွမ်းရည်ကို ပြီးမြောက်သော ပရိုဖိုင်အတိုင်းအတာတစ်ခုတည်းမှမဟုတ်ဘဲ တကယ့်ပစ္စည်းနှင့် လျှော့ချရေးအချိန်ဇယားမှ ရွေးချယ်သင့်သည်။
ပုံမှန်ထုတ်လုပ်မှု မြင်ကွင်း-ပြွန်များစွာသည် တူညီသောပစ္စည်းနှင့် ပုံဆွဲချိန်ဇယားကို မျှဝေသောအခါတွင် တိကျသောစတုဂံပြွန်များကို ထုတ်လုပ်သော ဖောက်သည်တစ်ဦးသည် ကြိုးမျှင်ပေါင်းများစွာ ဖွဲ့စည်းမှုပုံစံကို အသုံးပြုနိုင်သည်။ ၎င်းသည် ပုံဆွဲနှုန်းတစ်ခုလျှင် အထွက်တိုးစေသည်။ ဖောက်သည်သည် ပရိုဖိုင်အတိုင်းအတာများကို မကြာခဏပြောင်းလဲပါက၊ သေဆုံးပြောင်းလဲမှုများနှင့် စနစ်ထည့်သွင်းမှု ချိန်ညှိချက်များသည် ပိုမိုရိုးရှင်းသောကြောင့် ကြိုးတစ်ချောင်းတည်းထည့်သွင်းခြင်းသည် ပိုမိုလက်တွေ့ဖြစ်နိုင်ပါသည်။
| ထုတ်လုပ်မှုပြဿနာ | Cold Drawing က ဘယ်လိုကူညီပေးလဲ။ | အရေးကြီးဆုံးအချိန် |
|---|---|---|
| အပူများခြင်းပြီးနောက် အတိုင်းအတာများ လျော့ရဲခြင်း။ | အအေးပုံသဏ္ဍာန်ပြောင်းချိန်တွင် ပုံသေသည် အပိုင်းကို အရွယ်အစားပေးသည်။ | ထိန်းချုပ်ထားသော တပ်ဆင်မှုရှင်းလင်းခြင်း သို့မဟုတ် စက်တပ်ဆင်ခြင်းခွင့်ပြုချက်လိုအပ်သော အစိတ်အပိုင်းများအတွက် အရေးကြီးပါသည်။ |
| ပုံမမှန်သောထောင့် ဂျီသြမေတြီ | အံစာတုံးသည် ပြင်ပပရိုဖိုင်နှင့် ထောင့်ပုံသဏ္ဍာန်ကို ထိန်းချုပ်သည်။ | စတုရန်း၊ စတုဂံနှင့် မိတ်လိုက်ခြင်း သို့မဟုတ် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ အစိတ်အပိုင်းများအဖြစ် အသုံးပြုသော စိတ်ကြိုက်ပရိုဖိုင်များအတွက် အရေးကြီးပါသည်။ |
| ဖွဲ့ပြီးနောက် အပိုစက်များ | ပိုနီးစပ်သော ပရိုဖိုင်သည် နောက်ဆက်တွဲ စက်ပစ္စည်းများကို လျှော့ချနိုင်သည်။ | စက်ယန္တရားသည် ရှိရင်းစွဲထုတ်လုပ်မှုကုန်ကျစရိတ်၏ အရေးပါသောအစိတ်အပိုင်းတစ်ခုဖြစ်သည်။ |
| အခေါင်းပေါက်ပရိုဖိုင်များတွင် နံရံဖြန့်ဝေမှု မကိုက်ညီပါ။ | Mandrel သို့မဟုတ် plug tooling သည် ပုံဆွဲနေစဉ်အတွင်း အတွင်းပိုင်း ပံ့ပိုးမှုပေးသည်။ | ဖိအားပြွန်များ၊ ဆလင်ဒါပြွန်များနှင့် တိကျသော အခေါင်းပေါက်များ အတွက် အရေးကြီးပါသည်။ |
| Single-piece processing မှ အထွက်နည်းသည်။ | Multi-strand tooling သည် တစ်ကြိမ်တည်းတွင် အပိုင်းပိုင်းများစွာကို ဆွဲနိုင်သည်။ | တည်ငြိမ်သောအတိုင်းအတာနှင့် ထပ်ခါတလဲလဲသုံးနိုင်သော ကိရိယာများပါရှိသော ပမာဏမြင့်ထုတ်ကုန်များအတွက် အသုံးဝင်သည်။ |
1. အဝိုင်းမဟုတ်သော ပရိုဖိုင်များ၏ တိကျမှုထိန်းချုပ်မှု
ပုံဆွဲဇုန်ကို ဖြတ်သွားသည့်အခါ ပစ္စည်းသည် ပုံဆွဲဇုန်ကို ဖြတ်သွားသောအခါ သေတ္တာနှင့် လမ်းညွှန်ထားသော ပုံဆွဲရထားသည် ပရိုဖိုင်ကို ထိန်းချုပ်သည်။ ၎င်းသည် အကျယ်၊ အမြင့်နှင့် ထောင့်အတိုင်းအတာများအားလုံး စုဝေးမှုကို ထိခိုက်စေသည့် စတုဂံနှင့် စတုရန်းအပိုင်းများအတွက် အထူးအသုံးဝင်သည်။ ပုံမှန်ဖွဲ့စည်းပုံ သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းအပလီကေးရှင်းတစ်ခုတွင်၊ ပိုတင်းကျပ်သော ပရိုဖိုင်ထိန်းချုပ်မှုသည် ပုံဆွဲပြီးနောက် ပြုပြင်ပေးသည့် စက်ပမာဏကို လျှော့ချနိုင်သည်။
2. Drawing Speed 28 m/min အထိ
ကွင်းဆက်မောင်းနှင်ထားသော ဆွဲခုံများသည် သင့်လျော်သောပစ္စည်းများနှင့် သေးငယ်သော ပရိုဖိုင်များပေါ်တွင် မြင့်မားသော ပုံဆွဲနှုန်းများကို ပေးစွမ်းနိုင်သည်။ တူညီသောထုတ်ကုန်ကို အမြောက်အမြား အဆက်မပြတ်ထုတ်လုပ်သောအခါတွင် ပိုမိုမြန်ဆန်သောအမြန်နှုန်းသည် အသုံးဝင်သည်။ ချောဆီ၊ အံဝင်ခွင်ကျဖြစ်မှုနှင့် ပုံပျက်ခြင်းတည်ငြိမ်မှုတို့သည် လက်တွေ့ဆွဲရန်အမြန်နှုန်းကို ကန့်သတ်ထားနိုင်သည့် စွမ်းအားမြင့်သတ္တုစပ်များ သို့မဟုတ် ဆွဲရခက်ခဲသောပစ္စည်းများအတွက် အရေးမကြီးပါ။
3. 1 မှ 5- Strand Drawing
ကုန်ပစ္စည်းအတိုင်းအတာနှင့် သေဆုံးမှုအစီအစဉ်ကို ခွင့်ပြုသောအခါတွင် သယ်ယူပို့ဆောင်ရေးတစ်ခုအတွင်း ပရိုဖိုင်အများအပြားကို ရေးဆွဲနိုင်သည်။ ကြေးနီ၊ အလူမီနီယမ် သို့မဟုတ် သံမဏိ ပရိုဖိုင်းထုတ်လုပ်သူသည် အလားတူ အပိုင်းအစများ ထောင်နှင့်ချီ လည်ပတ်နေသည့်အတွက်၊ မျဉ်းကြောင်းပေါင်းများစွာ ပုံဆွဲခြင်းသည် မျဉ်းဖြောင့်ပုံဆွဲနှုန်းကို တိုးမြှင့်ခြင်းမရှိဘဲ အထွက်တိုးနိုင်သည်။ မကြာခဏ အရွယ်အစား ပြောင်းလဲမှုများပါရှိသော အတွဲအစပ်နည်းပါးသော မှာယူမှုများအတွက်၊ ကြိုးတစ်ချောင်းဆွဲခြင်းသည် ပိုမိုလွယ်ကူသော ပြောင်းလဲမှုကို ပေးစွမ်းနိုင်ပါသည်။
4. ထိန်းချုပ်ထားသော မျက်နှာပြင်အခြေအနေ
အအေးပုံဆွဲခြင်းသည် ပူသောအခြေအနေတွင်ကျန်နေမည့်အစား ပစ္စည်းသည် တိကျစွာသေဆုံးသွားသောကြောင့် သင့်လျော်စွာပြင်ဆင်ထားသော workpiece ၏မျက်နှာပြင်အခြေအနေအား ပိုမိုကောင်းမွန်စေသည်။ သို့ရာတွင်၊ အက်ကွဲ၊ တွင်း သို့မဟုတ် ချို့ယွင်းချက်တိုင်းကို အလိုအလျောက်ဖယ်ရှားခြင်းအဖြစ် မဖော်ပြသင့်ပါ။ ပုံဆွဲပြီးနောက် မျက်နှာပြင် အရည်အသွေးသည် ဝင်လာသည့် ပစ္စည်းအခြေအနေ၊ ချဉ်ခြင်း သို့မဟုတ် မျက်နှာပြင်ပြင်ဆင်မှု၊ ချောဆီ၊ သေဆုံးမှုအခြေအနေနှင့် ရွေးချယ်ထားသည့် လျှော့ချမှုတို့အပေါ် မူတည်နေသေးသည်။
5. ပုံမမှန်ပြွန်များအတွက် အတွင်းပိုင်းထိန်းချုပ်မှု
အခေါင်းပေါက်ပရိုဖိုင်များအတွက်၊ mandrel သို့မဟုတ် plug tooling သည် အတွင်းပိုင်းဂျီသြမေတြီကို ထိန်းချုပ်ပြီး ပြင်ပအသေသည် ပြင်ပပုံစံကို သတ်မှတ်သည်။ ၎င်းသည် အတွင်းပိုင်းရှင်းလင်းမှုနှင့် နံရံဖြန့်ဖြူးမှုကို တိုက်ရိုက်အကျိုးသက်ရောက်သည့် ဟိုက်ဒရောလစ်နှင့် အနုမြူဆလင်ဒါပြွန်များအတွက် အရေးကြီးပါသည်။
6. Heavy-Duty Chain နှင့် Gearbox Drive
FR စီးရီးများသည် ပုံဆွဲအားလိုအပ်ချက်အရ မတူညီသော ကွင်းဆက်အပေါက်များနှင့် ဂီယာပုံးပုံစံများကို အသုံးပြုသည်။ ပိုကြီးသော ကွင်းဆက်စနစ်များကို ပိုမိုလေးလံသောဝန်များအတွက် ရည်ရွယ်ပါသည်။ များပြားလှသော ဆွဲငင်အား လိုအပ်သော ခိုင်ခံ့သော သံမဏိပရိုဖိုင်အတွက်၊ ကွင်းဆက်စွမ်းရည်နှင့် ဂီယာဘောက်စ်ရွေးချယ်မှုသည် အမြင့်ဆုံးဆွဲမြန်နှုန်းထက် ပိုအရေးကြီးပါသည်။
7. သီးခြားရထားပြန်သွားသော Drive
ပြန်ပေးသည့် မော်တာသည် ပုံဆွဲခြင်း လေဖြတ်ပြီးနောက် စတင်သည့် အနေအထားသို့ ပြန်ရွေ့သည်။ ၎င်းသည် စက်၏ ပုံပျက်ခြင်းစွမ်းရည်ကို မတိုးစေဘဲ ၎င်းသည် ပုံဆွဲခြင်းမဟုတ်သောအချိန်ကို လျှော့ချပေးသောကြောင့် အစီအစဥ်အသေးစားထုတ်လုပ်ခြင်းထက် ထပ်ခါတလဲလဲထုတ်လုပ်ခြင်းတွင် ပို၍အရေးကြီးပါသည်။
8. ရွေးချယ်နိုင်သော ထုတ်လုပ်မှု အလိုအလျောက်စနစ်
ထုတ်လုပ်မှုပုံစံအတိုင်း အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်းစနစ်များကို ပေါင်းစပ်နိုင်သည်။ ထုတ်ကုန်အတိုင်းအတာများသည် ကြာရှည်စွာ ထုတ်လုပ်မှုလည်ပတ်ရန်အတွက် တည်ငြိမ်နေချိန်တွင် အလိုအလျောက်စနစ်သည် အသုံးဝင်ဆုံးဖြစ်သည်။ ရှေ့ပြေးပုံစံ အလုပ် သို့မဟုတ် မကြာခဏ ပရိုဖိုင် အပြောင်းအလဲများအတွက်၊ လက်ဖြင့် တင်ခြင်းသည် ပိုမိုသက်သာနိုင်သည်။
မော်ဒယ်ကိုရွေးချယ်သည့်အခါတွင်၊ အရေးကြီးဆုံးဘောင်များသည် ပုံဆွဲအား၊ ထုတ်ကုန်အတိုင်းအတာ၊ ပစ္စည်းခိုင်ခံ့မှု၊ ဖြတ်သန်းမှုနှုန်းလျှော့ချမှု၊ ပုံဆွဲအမြန်နှုန်း၊ လေဖြတ်မှုအလျားနှင့် ကြိုးအရေအတွက်များ လိုအပ်ပါသည်။ Die friction, material condition, deformation geometry နှင့် lubrication တို့သည် လိုအပ်သော force ကို သက်ရောက်မှုရှိသောကြောင့် ရိုးရှင်းသော အပိုင်းခွဲဧရိယာဖော်မြူလာတစ်ခုတည်းကို အသုံးပြုမည့်အစား လက်တွေ့လုပ်ငန်းစဉ်မှ တွက်ချက်သင့်ပါသည်။
| မော်ဒယ် | မက်တယ်။ ဆွဲငင်အား (kN) | မက်တယ်။ Drawing Travel (ဍ)၊ | ပုံဆွဲနှုန်း (m/min) | Return Motor (kW) | လျှော့ချပေးသည်။ | ကွင်းဆက်ကွင်း | ပင်မမော်တာ (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | ၇.၅/၁၁ |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | ၃" | ၃၀/၃၇ |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" နှစ်ထပ် | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" နှစ်ထပ် | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" နှစ်ထပ် | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" သုံးဆ | ၅၅ × ၂ |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" သုံးဆ | 132 |
ပုံမှန်ဖွဲ့စည်းပုံ-tube ပုံဆွဲခြင်း၊ ပင်မဒရိုက်၊ လျှော့ချဂီယာအုံ၊ ပုံဆွဲရထား၊ သေကိုင်ဆောင်ထားနှင့်ထိန်းချုပ်မှုစနစ်အတွက် mandrel စနစ်။ အလိုအလျောက် feeder၊ cutter နှင့် receiver rack တို့ကို ရွေးချယ်နိုင်သည်။ ကြိုးအရေအတွက်- ၁-၅။ Drawing stroke နှင့် tooling ကို ထုတ်လုပ်မှုလိုအပ်ချက်အရ စိတ်ကြိုက်လုပ်နိုင်ပါသည်။
စက်မော်ဒယ်ကို သင့်လျော်သောလည်ပတ်မှုအနားသတ်ဖြင့် တွက်ချက်ထားသော အများဆုံးဆွဲအားအရ ရွေးချယ်သင့်သည်။ ဧရိယာ လျှော့ချရေးနှင့် အထွက်နှုန်း ခိုင်ခံ့မှုအပေါ် အခြေခံ၍ ရိုးရှင်းသော တွက်ချက်မှု သည် အံစာတုံးအတွင်း ပစ္စည်းအား ပုံသဏ္ဍာန် ပြုပြင်နေသောကြောင့် ပုံမမှန်သော ပရိုဖိုင်များအတွက် မလုံလောက်ပါ။
ဥပမာအားဖြင့်၊ အလယ်အလတ်လျှော့ချထားသော ကာဗွန်-သံမဏိနည်းသော စတုဂံပြွန်သည် သေးငယ်သော FR မော်ဒယ်တွင် သက်တောင့်သက်သာဖြင့် လည်ပတ်နိုင်သော်လည်း တူညီသောအတိုင်းအတာများရှိသည့် stainless-steel သို့မဟုတ် နီကယ်-အလွိုင်းပရိုဖိုင်သည် ပုံဆွဲအား သိသိသာသာ ပိုမိုလိုအပ်နိုင်သည်။ ထို့ကြောင့် လက်တွေ့ကျသောရွေးချယ်မှုသည် ပစ္စည်းအင်အား၊ ကနဦးနှင့် နောက်ဆုံးအပိုင်း၊ Die geometry၊ ပွတ်တိုက်မှု၊ ချောဆီ၊ လျှော့ချရေးအချိန်ဇယားနှင့် ထုတ်လုပ်မှုအမြန်နှုန်းတို့ကို ထည့်သွင်းစဉ်းစားသင့်သည်။
ပုံမှန်ဖောက်သည် ဇာတ်လမ်း-ထုတ်လုပ်သူတစ်ဦးသည် အဝိုင်းပုံမှ စတုဂံပုံဆွဲခြင်းမှ ပိုမိုရှုပ်ထွေးသော အချိုးမညီသောအပိုင်းသို့ ပြောင်းလဲသောအခါ၊ စက်သည် ပြီးသွားသော အပိုင်းဖြတ်ပိုင်းဧရိယာနှင့် ဆင်တူသော်လည်း စက်သည် ပိုမိုအင်အားအဆင့်သတ်မှတ်ချက် လိုအပ်နိုင်သည်။ အဘယ်ကြောင့်ဆိုသော် အရာဝတ္ထုသည် ထောင့်များနှင့် ပြောင်းလဲနေသော ဂျီသြမေတြီ ပတ်၀န်းကျင်သို့ ပစ္စည်းများ ပိုမိုစီးဆင်းရသောကြောင့် ဖြစ်သည်။
စတုရန်း၊ စတုဂံနှင့် အခြားအဝိုင်းမဟုတ်သော ဆလင်ဒါပြွန်များသည် နောက်ဆုံးရှင်းလင်းမှုနှင့် နံရံအထူသည် သံတုံး၊ တံဆိပ်ခတ်ခြင်းနှင့် လည်ပတ်မှုစွမ်းဆောင်ရည်ကို ထိခိုက်စေသောကြောင့် ထိန်းချုပ်ထားသော အတွင်းပိုင်းနှင့် ပြင်ပအတိုင်းအတာများ လိုအပ်ပါသည်။ ဤပြွန်များကိုထုတ်လုပ်သောဖောက်သည်တစ်ဦးသည် မပြီးဆုံးမီ ပြင်ဆင်မှုပမာဏကို လျှော့ချရန်အတွက် mandrel-assisted drawing ကို အသုံးပြုနိုင်သည်။
ထောင့်မှန်စတုဂံ၊ ဘဲဥပုံနှင့် စိတ်ကြိုက်အပိုင်းများကို တည်ဆောက်ပုံဆိုင်ရာ အစိတ်အပိုင်းများ၊ စတီယာရင်နှင့်ပတ်သက်သည့် အစိတ်အပိုင်းများ၊ ဘက်ထရီအအေးခံစနစ်များနှင့် အခြားယာဉ်အသုံးအဆောင်များတွင် အသုံးပြုပါသည်။ ထပ်တူကျသော ပရိုဖိုင်များ ထောင်ပေါင်းများစွာ လိုအပ်သောအခါ၊ ကြိုးမျိုးစုံပုံဆွဲခြင်းနှင့် အလိုအလျောက် အစာကျွေးခြင်းတို့သည် အထွက်ကို တိုးတက်စေနိုင်သည်။ ထုထည်နည်းသော ရှေ့ပြေးပုံစံထုတ်လုပ်မှုအတွက်၊ ဤအလိုအလျောက်စနစ်ရွေးချယ်မှုများသည် ထပ်လောင်းရင်းနှီးမြှုပ်နှံမှုကို အကြောင်းပြမည်မဟုတ်ပေ။
ကြေးနီနှင့် အလူမီနီယမ်စတုဂံအပိုင်းများကို busbars၊ connectors နှင့် thermal-management အစိတ်အပိုင်းများအတွက် အသုံးပြုပါသည်။ ပရိုဖိုင်သည် ကြိုတင်သတ်မှတ်ထားသော လျှပ်စစ် သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ တပ်ဆင်မှုနှင့် အံဝင်ခွင်ကျဖြစ်ရမည့် အတိုင်းအတာနှင့် ကိုက်ညီမှုရှိရန် အရေးကြီးသည်။ ပုံဆွဲနှုန်းသည် မျက်နှာပြင်အခြေအနေ၊ အတိုင်းအတာ ထပ်တလဲလဲနိုင်မှုနှင့် ပစ္စည်းပုံသဏ္ဍာန်ထိန်းချုပ်မှုထက် အရေးမကြီးပါ။
စတုရန်းနှင့် စတုဂံဘားများကို လမ်းညွှန်အစိတ်အပိုင်းများ၊ စက်တည်ဆောက်ပုံများ၊ တယ်လီစကုပ်အစိတ်အပိုင်းများနှင့် အခြားစက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများအတွက် အသုံးပြုနိုင်သည်။ ပရိုဖိုင်သည် ကြမ်းတမ်းသောဖွဲ့စည်းပုံဆိုင်ရာ သတ်မှတ်ချက်များနှင့် ကိုက်ညီမည့်အစား ရှည်လျားသောအလျားထက် ရှည်လျားသော ပြင်ပအတိုင်းအတာကို ထိန်းသိမ်းထားသည့်အခါ Cold drawing သည် အသုံးဝင်သည်။
တိုက်တေနီယမ်၊ နီကယ်သတ္တုစပ်များနှင့် ခိုင်ခံ့မြင့်သော သံမဏိများသည် ဂရုတစိုက်ထိန်းချုပ်ထားသော လျှော့ချမှုများ လိုအပ်နိုင်သောကြောင့် ဖြတ်သန်းမှုတစ်ခုတွင် အလွန်အကျွံ ပုံပျက်နေခြင်းသည် အလုပ်မာကျောစေပြီး ကိရိယာ၏သက်တမ်းကို ထိခိုက်စေနိုင်သောကြောင့်ဖြစ်သည်။ ဤအပလီကေးရှင်းများတွင်၊ စက်ကို အပြီးသတ်ပရိုဖိုင်အရွယ်အစားတစ်ခုတည်းဖြင့်မဟုတ်ဘဲ သေတ္တာပုံစံဒီဇိုင်းနှင့် pass အချိန်ဇယားဖြင့် ရွေးချယ်သင့်သည်။
စတီးလ်နှင့် တိုက်တေနီယမ် ဆဋ္ဌဂံပုံ သို့မဟုတ် စိတ်ကြိုက်ပရိုဖိုင်များကို နောက်ဆက်တွဲ စက်ပစ္စည်း သို့မဟုတ် ပုံဖော်ခြင်းအတွက် ထပ်ခါတလဲလဲနိုင်သော အတိုင်းအတာနှင့် မျက်နှာပြင်အရည်အသွေး လိုအပ်သောအခါတွင် အအေးခံပြီး ဆွဲနိုင်သည်။ သို့သော် ဆေးဘက်ဆိုင်ရာ အသုံးချမှုများအတွက် လိုအပ်သော ပစ္စည်းထောက်ခံချက်နှင့် မျက်နှာပြင် သတ်မှတ်ချက်ကို ဝယ်သူ၏ အရည်အသွေးဌာနနှင့် သီးခြားအတည်ပြုသင့်သည်။
ပရိဘောဂဘောင်များ၊ ပြကွက်များနှင့် ဗိသုကာအစိတ်အပိုင်းများအတွက် စိတ်ကြိုက်စတုရန်း၊ ဘဲဥပုံနှင့် အချိုးမညီသော ပရိုဖိုင်များကို အသုံးပြုနိုင်ပါသည်။ ဤတွင်၊ ပုံပန်းသဏ္ဍာန်နှင့် ပုံသဏ္ဍာန် ထပ်တလဲလဲနိုင်မှုသည် အမြင့်ဆုံးဆွဲအားထက် ပိုအရေးကြီးနိုင်ပြီး ပစ္စည်းကိုဆွဲရလွယ်ကူသောအခါ မြန်နှုန်းမြင့် FR မော်ဒယ်ငယ်ကို ပိုကောင်းစေသည်။
ထုထည်မြင့်မားသော စတုရန်းပြွန်များအတွက်ပြွန်များစွာသည် တူညီသောအတိုင်းအတာနှင့် ပုံဆွဲချိန်ဇယားကို မျှဝေသောအခါတွင် ကြိုးတန်းတူကိရိယာကို အသုံးပြုပါ။ ပင်မကုန်ထုတ်စွမ်းအားရရှိမှုသည် စက်အမြန်နှုန်းကို မြှင့်တင်ခြင်းထက် လေဖြတ်မှုတစ်ခုလျှင် အပိုင်းပိုင်းများစွာကို ပြုပြင်ခြင်းမှ လာသည်။
အထူ-နံရံ သံမဏိ ပရိုဖိုင်များအတွက်-ဆွဲငင်အား၊ ရထားတင်းကျပ်မှု၊ အမြင့်ဆုံးအမြန်နှုန်းမတိုင်မီ အသေခံပစ္စည်းနှင့် ချောဆီများကို ဦးစားပေးပါ။ ပြင်းပြင်းထန်ထန် ပြေးခြင်းသည် အသေခံ ဝတ်စားဆင်ယင်မှုနှင့် မျက်နှာပြင် ချို့ယွင်းချက်များကို တိုးပွားစေနိုင်သည်။
ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များအတွက်:mandrel ရွေးချယ်မှု၊ နံရံအထူဖြန့်ဝေမှုနှင့် ပုံဆွဲပြီးနောက် ကျန်ရှိသည့် ပြီးစီးမှုစရိတ်ပမာဏကို အထူးဂရုပြုပါ။ စက်အား သီးခြားလုပ်ဆောင်မှုတစ်ခုအဖြစ် သတ်မှတ်ခြင်းထက် ပြီးပြည့်စုံသော ပြွန်အချောသတ်ခြင်းလုပ်ငန်းစဉ်နှင့် ကိုက်ညီသင့်သည်။
အလူမီနီယမ်နှင့် ကြေးနီပရိုဖိုင်များအတွက်မြင့်မားသောဆွဲအားမြန်နှုန်းသည် ထုတ်လုပ်မှုစွမ်းဆောင်ရည်အတွက် အသုံးဝင်နိုင်သော်လည်း မျက်နှာပြင်အမှတ်အသားများသည် လျှပ်စစ်အချောထည် သို့မဟုတ် အလှဆင်ပစ္စည်းများတွင် မြင်တွေ့နိုင်သောကြောင့် သေဆုံးအခြေအနေနှင့် ချောဆီသည် အရေးကြီးပါသည်။
စက်ကို ထောက်ပံ့ပေးနိုင်သည်-
တူညီသောပရိုဖိုင်ကို အဆက်မပြတ်ထုတ်လုပ်ပြီး manual loading သည် လုပ်အားကုန်ကျစရိတ်၏ အရေးပါသောအစိတ်အပိုင်းဖြစ်လာသောအခါ အပြည့်အဝအလိုအလျောက်လိုင်းသည် ပုံမှန်အားဖြင့် တရားမျှတပါသည်။ ဖောက်သည်သည် အစီအစဥ်ငယ်များဖြင့် မတူညီသော ပရိုဖိုင်များစွာကို ထုတ်လုပ်ပါက၊ semi-automatic configuration သည် ပြောင်းလဲမှု၏ရှုပ်ထွေးမှုနှင့် ကနဦးရင်းနှီးမြှုပ်နှံမှုများကို လျှော့ချနိုင်သည်။
ပုံမှန်မဟုတ်သော ကွင်းဆက်အအေးပုံဆွဲစက် ပက်ကေ့ဂျ်ကို အတည်ပြုထားသော FR မော်ဒယ်နှင့် ပရောဂျက်သတ်မှတ်ချက်အရ ပြင်ဆင်သတ်မှတ်ထားသည်။ ပင်မစက်တွင် ပုံဆွဲမောင်းနှင်မှု၊ လျှော့ချဂီယာအုံ၊ ကွင်းဆက်စနစ်၊ ရထား၊ အသေကိုင်ဆောင်ထားမှုနှင့် ထိန်းချုပ်မှုစနစ်တို့ ပါဝင်သည်။ Tube-drawing configurations များတွင် လိုအပ်သော mandrel အစီအစဉ် ပါဝင်သည်။
ပရိုဖိုင်-သတ်သတ်မှတ်မှတ်သေခြင်း၊ အထူး mandrels၊ အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်းဆိုင်ရာ စက်ပစ္စည်းများကို ဖောက်သည်၏ ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့်အညီ ပုံမှန်အားဖြင့် ပုံစံသတ်မှတ်ထားပါသည်။ တင်ပို့ခြင်းမပြုမီ၊ စက်ကို တပ်ဆင်ထားပြီး လုပ်ဆောင်ချက်များကို စမ်းသပ်ထားသည်။ ဝယ်ယူသူနမူနာများရရှိနိုင်ပါက၊ ပေးပို့ခြင်းမပြုမီ ရွေးချယ်ထားသော လုပ်ငန်းစဉ်ဖွဲ့စည်းမှုပုံစံကို အတည်ပြုရန် စမ်းသပ်ရေးဆွဲနိုင်သည်။
ပို့ကုန်တင်ပို့ခြင်းအတွက် အဓိက အစိတ်အပိုင်းများကို အစိုဓာတ်နှင့် သံချေးတက်ခြင်းမှ ကာကွယ်ထားပြီး သဘောတူထားသည့် သယ်ယူပို့ဆောင်ရေးနည်းလမ်းအတိုင်း ထုပ်ပိုးထားသည်။ ဖောင်ဒေးရှင်းပုံဆွဲခြင်း၊ တပ်ဆင်ခြင်းဆိုင်ရာ အချက်အလက်နှင့် လုပ်ငန်းတာဝန်ပေးခြင်းဆိုင်ရာ လိုအပ်ချက်များကို ပရောဂျက်စာရွက်စာတမ်း၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ပံ့ပိုးပေးပါသည်။
FangRong ၏ကုန်ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တွင် လျှောက်လွှာအင်ဂျင်နီယာ၊ ကုန်ကြမ်းစစ်ဆေးခြင်း၊ စက်ပြုပြင်ခြင်း၊ စက်တပ်ဆင်ခြင်း၊ လျှပ်စစ်ပေါင်းစပ်ခြင်း၊ PLC ပရိုဂရမ်ရေးဆွဲခြင်း၊ စမ်းသပ်ခြင်းနှင့် နောက်ဆုံးစစ်ဆေးခြင်း ပါဝင်သည်။ သေးငယ်သော ချိန်ညှိမှုအမှားများသည် ပုံဆွဲအလျားတစ်ခုလုံးရှိ ပရိုဖိုင်အပေါ် သက်ရောက်မှုရှိနိုင်သောကြောင့် ရှည်လျားသောဆွဲခုံတစ်ခုအတွက်၊ လမ်းညွှန်ချိန်ညှိခြင်းနှင့် ရထားသွားလာခြင်းတို့သည် အထူးအရေးကြီးပါသည်။
စက်ရုံစမ်းသပ်ခြင်းတွင် မလှုပ်မရှား လည်ပတ်ခြင်း၊ အဆင့်သတ်မှတ်ထားသော ဝန်စမ်းသပ်ခြင်း၊ ကွင်းဆက်နှင့် ရထားစစ်ဆေးခြင်း၊ တုန်ခါမှုနှင့် ဆူညံသံ စောင့်ကြည့်ခြင်း၊ ဆီအပူချိန် စစ်ဆေးခြင်း၊ လျှပ်စစ်ဘေးကင်းလုံခြုံရေး စစ်ဆေးခြင်းနှင့် စမ်းသပ်ထုတ်ကုန်များ၏ အတိုင်းအတာ စစ်ဆေးခြင်းများ ပါဝင်နိုင်သည်။
Dongguan Fangrong Metallurgical Equipment Co., Ltd.Dongguan City၊ Dalang မြို့၌ အခြေစိုက်ပြီး အအေးပုံဆွဲခြင်းနှင့် ဆက်စပ်သတ္တုဖွဲ့စည်းခြင်းဆိုင်ရာ စက်ပစ္စည်းများအတွက် အဓိကကုန်ထုတ်လုပ်ငန်းတစ်ခုအဖြစ် ဆောင်ရွက်ပါသည်။
Yangjiang Fangrong Machinery Co., Ltd.Yangdong ခရိုင်၊ Yangjiang City တွင်တည်ရှိပြီး ပိုကြီးပြီး စိတ်ကြိုက်စက်ပစ္စည်းပရောဂျက်များအတွက် အပိုကုန်ထုတ်လုပ်မှုစွမ်းရည်ကို ပံ့ပိုးပေးပါသည်။
ISO 9001:2015- အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်။ လက်မှတ်အမှတ် UQ231211R1။
CE အမှတ်အသား- သက်ဆိုင်ရာဥရောပ-စျေးကွက်ဖွဲ့စည်းမှုပုံစံများအတွက် စက်ကိရိယာများကို သက်ဆိုင်ရာလိုအပ်ချက်များနှင့် ကိုက်ညီစေရန် ပံ့ပိုးပေးနိုင်ပါသည်။စက်ယန္တရား ညွှန်ကြားချက် ၂၀၀၆/၄၂/ECစက်ဖွဲ့စည်းပုံအရ သက်ဆိုင်သော စက်ယန္တရားဘေးကင်းရေး အစီအမံများဖြင့် ထည့်သွင်းထားသည်။
SGS စစ်ဆေးရေး- ဝယ်ယူမှုစာချုပ် သို့မဟုတ် ပရောဂျက်မှ လိုအပ်သည့်အခါတွင် ပြင်ပမှစစ်ဆေးခြင်းကို စီစဉ်နိုင်သည်။
မူပိုင်ခွင့်များ- FangRong သည် ကွင်းဆက်တင်းအားတင်းမာမှု၊ ကြိုးကြိုးပေါင်းများစွာ အသေခံကိုင်ဆောင်ထားသူများနှင့် mandrel စနစ်များကဲ့သို့သော နယ်ပယ်များပါ၀င်သည့် တီထွင်မှုနှင့် အသုံးဝင်မှု-မော်ဒယ်မူပိုင်ခွင့်များကို အစီရင်ခံထားသည်။ လိုအပ်သည့်အခါ အတည်ပြုချက်အတွက် မူပိုင်ခွင့်စာရွက်စာတမ်းကို ပံ့ပိုးပေးနိုင်ပါသည်။
UL-UL လက်မှတ်သည် ဤစက်အတွက် စံတောင်းဆိုချက်တစ်ခုအဖြစ် မပါဝင်ပါ။ ဦးတည်ရာစျေးကွက်အတွက် UL-listed လျှပ်စစ်အစိတ်အပိုင်းများ သို့မဟုတ် သီးခြား UL လိုက်နာမှုအထုပ်ကို လိုအပ်ပါက၊ လိုအပ်ချက်ကို quotation မလုပ်မီ အတည်ပြုသင့်သည်၊ သို့မှသာ လျှပ်စစ်ဖွဲ့စည်းပုံပုံစံကို လိုက်လျောညီထွေဖြစ်စေနိုင်သည်။
| MOQ | 1 set |
|---|---|
| အဆင့် 1 စျေးနှုန်း | 1 set — စံကိုးကားယူနစ်စျေးနှုန်း |
| အဆင့် 2 စျေးနှုန်း | 2-4 အစုံ — အရေအတွက်အခြေခံလျှော့စျေး quotation ဖြင့်ရရှိနိုင်သည်။ |
| အဆင့် 3 စျေးနှုန်း | 5+ အစုံ — ပရောဂျက်/အတွဲလိုက် ကောက်နုတ်ချက် ရနိုင်သည်။ |
| ငွေပေးချေမှုစည်းမျဉ်းများ | 30% သိုက်; အရောင်းသဘောတူစာချုပ်တွင် အခြားနည်းဖြင့် သဘောတူခြင်းမရှိပါက စက်ရုံလက်ခံစမ်းသပ်ပြီးနောက် တင်ပို့ခြင်းမပြုမီ 70% လက်ကျန်ငွေ။ |
| FOB | ထွက်ခွာမည့်ဆိပ်ကမ်းအတိအကျကို ထုတ်ပြန်ခြင်းမပြုမီ ကူးသန်းရောင်းဝယ်ရေး ကိုးကားချက်နှင့် အရောင်းစာချုပ်တွင် အတည်ပြုရပါမည်။ |
| Standard Order Lead Time | စံ FR-16 မှ FR-100 ဖွဲ့စည်းမှုများအတွက် ခန့်မှန်းခြေ 30-60 ရက်; ပိုကြီးသော သို့မဟုတ် စိတ်ကြိုက်စက်များသည် ရက်ပေါင်း 90-120 ခန့် လိုအပ်ပါသည်။ |
| အမြန်အော်ဒါပို့ဆောင်ချိန် | လက်ရှိ စက်ရုံစွမ်းဆောင်ရည်၊ စက်မော်ဒယ်နှင့် အစိတ်အပိုင်းရရှိနိုင်မှုပေါ်မူတည်၍ အမြန်ထုတ်လုပ်မှုကို ရရှိနိုင်ပါသည်။ အတည်ပြုထားသော အလျင်အမြန် ပေးပို့သည့်ရက်စွဲကို မှာယူမှုကို ပြန်လည်သုံးသပ်ပြီးနောက် ကိုးကားချက်တွင် ဖော်ပြထားသည်။ |
| အာမခံ | သဘောတူထားသော အာမခံအခြေအနေများအောက်တွင် လုပ်ငန်းစတင်ချိန်မှ 12 လဖြစ်သည်။ |
| တပ်ဆင်ခြင်း။ | ပရောဂျက်နယ်ပယ်အလိုက် တပ်ဆင်မှုကြီးကြပ်ကွပ်ကဲမှု၊ ခန့်အပ်မှုနှင့် အော်ပရေတာသင်တန်းများကို ပံ့ပိုးပေးနိုင်သည်။ |
Irregular Chain Cold Drawing Machine ကို စတုရန်းပုံ၊ စတုဂံ၊ ဆဋ္ဌဂံ၊ အဋ္ဌဂံပုံ၊ ဘဲဥပုံ၊ ချန်နယ်၊ ထောင့်၊ T-section နှင့် စိတ်ကြိုက် မညီမညာသော ပရိုဖိုင်များအတွက် ပြင်ဆင်သတ်မှတ်နိုင်ပါသည်။ အမှန်တကယ် ပရိုဖိုင်အကွာအဝေးသည် ရရှိနိုင်သော ပုံဆွဲအား၊ သေဆုံးသည့်အတိုင်းအတာ၊ ပစ္စည်းနှင့် ကိရိယာဒီဇိုင်းအပေါ်မူတည်ပါသည်။
ဟုတ်ကဲ့။ အစိုင်အခဲဘားများသည် အစိုင်အခဲ-ပရိုဖိုင် အသေများနှင့် သင့်လျော်သော ဆုပ်ကိုင်ထားသည့် အစီအစဉ်များကို အသုံးပြုပြီး ပြွန်များသည် လိုအပ်သော mandrel သို့မဟုတ် ပလပ်ပုံစံဖွဲ့စည်းမှုနှင့်အတူ အသေကို အသုံးပြုသည်။ ကိရိယာတန်ဆာပလာကို စတင်ချိန်နှင့် ပြီးဆုံးသည့်အတိုင်းအတာများအလိုက် ရွေးချယ်သင့်သည်။
ပစ္စည်းအဆင့်၊ စတင်သည့်အတိုင်းအတာ၊ ပြီးဆုံးသည့်ပရိုဖိုင်ပုံဆွဲခြင်း၊ ဖြတ်သွားနှုန်းလျှော့ချခြင်း၊ ထုတ်ကုန်အရှည်နှင့် ပစ်မှတ်အထွက်ကို ပေးပါ။ FangRong သည် လိုအပ်သော ပုံဆွဲအားကို တွက်ချက်နိုင်ပြီး သင့်လျော်သော မော်ဒယ်ကို အကြံပြုနိုင်သည်။ ပြီးသွားသော ပရိုဖိုင်အရွယ်အစားတစ်ခုတည်းသည် တိကျသောစက်ရွေးချယ်မှုအတွက် မလုံလောက်ပါ။
စက်မော်ဒယ်၊ ရထားလမ်းအကျယ်၊ အသေအလဲအစီအစဥ်နှင့် ထုတ်ကုန်အတိုင်းအတာတို့ကို ခွင့်ပြုသည့်နေရာတွင် ကြိုးငါးခုအထိ စီစဉ်သတ်မှတ်နိုင်သည်။ Multi-strand drawing သည် တူညီသော ပစ္စည်းနှင့် လုပ်ငန်းစဉ်ဇယားဖြင့် ထုထည်မြင့်သော ထုတ်ကုန်များအတွက် အသက်သာဆုံးဖြစ်သည်။
တစ်ကမ္ဘာလုံးအတိုင်းအတာ လျော့ချခြင်း ရာခိုင်နှုန်း မရှိပါ။ ပစ္စည်းခိုင်ခံ့မှု၊ အပိုင်းဂျီသြမေတြီ၊ အံစာတုံးဒီဇိုင်း၊ ချောဆီနှင့် အလုပ်မာကျောမှုအားလုံးသည် ခွင့်ပြုနိုင်သော လျှော့ချမှုကို သက်ရောက်မှုရှိသည်။ ခိုင်မာအားကောင်းသော သံမဏိ၊ တိုက်တေနီယမ် သို့မဟုတ် နီကယ်သတ္တုစပ်များအတွက် ရှေးရိုးဆန်သော multi-pass အချိန်ဇယား လိုအပ်နိုင်သည်။
သမားရိုးကျ ကွင်းဆက်ပုံဆွဲခြင်းသည် ပုံမှန်အားဖြင့် သေဆုံးဝင်ရောက်မှုနှင့် ရထားတွဲကို ဆုပ်ကိုင်ခြင်းအတွက် လုံလောက်စွာ လျှော့ချရန်လိုအပ်ပါသည်။ ထို့ကြောင့် ထုတ်လုပ်ရေးလိုင်းမှ အခြားအတည်ပြုထားသော အဆုံးပြင်ဆင်မှုနည်းလမ်းကို အသုံးမပြုပါက သီးခြားညွှန်စက် လိုအပ်နိုင်ပါသည်။ ညွှန်ပြသည့်ကိရိယာများကို လိုအပ်သည့်အခါ အလိုအလျောက် လိုင်းတစ်ခုအဖြစ် ပေါင်းစည်းနိုင်သည်။
စံပေးဝေမှုတွင် ပုံမှန်အားဖြင့် ပင်မပုံဆွဲစက်၊ မောင်းနှင်စနစ်၊ ဂီယာအုံ၊ ကွင်းဆက်၊ ရထား၊ သေကိုင်ဆောင်ထားသူ၊ ထိန်းချုပ်မှုစနစ်နှင့် ပြွန် mandrel အစီအစဉ်တို့ ပါဝင်ပါသည်။ ပရိုဖိုင်-သတ်သတ်မှတ်မှတ် သေဆုံးခြင်း၊ အထူး mandrels နှင့် အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်း သို့မဟုတ် လက်ခံခြင်းဆိုင်ရာ ကိရိယာများကို စီမံကိန်းအရ သီးခြားစီ စီစဉ်ထားပါသည်။
ပုံမှန် FR-16 မှ FR-100 စက်များသည် ယေဘူယျအားဖြင့် ရက်ပေါင်း 30-60 ခန့် လိုအပ်သည်။ FR-150 နှင့် ပိုကြီးသောစက်များ၊ စိတ်ကြိုက်ဖွဲ့စည်းပုံများနှင့် အထူးအလိုအလျောက်စနစ်များသည် ခန့်မှန်းခြေအားဖြင့် ရက် 90-120 လိုအပ်ပါသည်။ ထုတ်လုပ်မှုစွမ်းရည်နှင့် အစိတ်အပိုင်းရရှိနိုင်မှုအလိုက် အမြန်ပို့ဆောင်မှုကို တစ်ဦးချင်းအကဲဖြတ်ပါသည်။
ကျေးဇူးပြု၍ ပစ္စည်းအဆင့်၊ စတင်သည့်အပိုင်း၊ အချောထည်ပုံဆွဲခြင်း သို့မဟုတ် အတိုင်းအတာ၊ ပြွန်များအတွက် နံရံအထူ၊ ထုတ်ကုန်အရှည်၊ လိုအပ်သောထွက်ရှိမှု၊ ကြိုးအရေအတွက်နှင့် နှစ်သက်သော အလိုအလျောက်စနစ်အဆင့်ကို ပေးပါ။ ပရိုဖိုင်သည် အချိုးမညီသော သို့မဟုတ် ထောင့်တင်းကျပ်သော လိုအပ်ချက်များရှိသောအခါ နမူနာ သို့မဟုတ် CAD ပုံဆွဲခြင်းသည် အသုံးဝင်သည်။
ဟုတ်ကဲ့။ စက်ဖွဲ့စည်းပုံနှင့် လျှပ်စစ်စနစ်သည် ဦးတည်ရာဈေးကွက်သို့ လိုက်လျောညီထွေဖြစ်စေနိုင်သည်။ စက်ယန္တရားညွှန်ကြားချက် 2006/42/EC အောက်တွင် CE လိုအပ်ချက်များသည် သက်ဆိုင်ရာ ဥရောပဖွဲ့စည်းပုံများအတွက် ကိုင်တွယ်ဖြေရှင်းနိုင်ပါသည်။ UL နှင့်ပတ်သက်သောလျှပ်စစ်လိုအပ်ချက်များရှိပါက၊ ၎င်းတို့ကိုထုတ်လုပ်ခြင်းမပြုမီသတ်မှတ်ထားသင့်သည်၊ သို့မှသာ ထိန်းချုပ်မှုအစိတ်အပိုင်းများနှင့် လျှပ်စစ်ဒီဇိုင်းများကို လိုက်လျောညီထွေရွေးချယ်နိုင်မည်ဖြစ်သည်။
ပရောဂျက်အခြေအနေများခွင့်ပြုပါက၊ နမူနာအခြေပြုလုပ်ငန်းစဉ်အကဲဖြတ်ခြင်းကို စီစဉ်နိုင်သည်။ အမှန်တကယ် ပစ္စည်းနှင့် အချောထည် လိုအပ်ချက်များကို ဖြည့်ဆည်းပေးခြင်းဖြင့် ပုံဆွဲအား၊ ကိရိယာတန်ဆာပလာနှင့် ဖြတ်သန်းချိန်ဇယားကို သီအိုရီဆိုင်ရာ တွက်ချက်မှုများကိုသာ အားကိုးခြင်းထက် ပိုမိုတိကျစွာ အကဲဖြတ်နိုင်စေပါသည်။
ဝယ်သူသည် အခြေခံအုတ်မြစ်ခိုင်ခံ့မှု၊ စက်ခြေရာ၊ ပုံဆွဲ-လေဖြတ်ရှင်းလင်းမှု၊ လျှပ်စစ်စွမ်းရည်၊ ပစ္စည်းအစာကျွေးသည့်နေရာ၊ ထုတ်ကုန်လက်ခံသည့်နေရာနှင့် ကရိန်း သို့မဟုတ် ရုတ်သိမ်းခွင့်ကို အတည်ပြုသင့်သည်။ FangRong သည် နောက်ဆုံးစက်ဖွဲ့စည်းပုံအရ အခြေခံအုတ်မြစ်နှင့် တပ်ဆင်မှုဆိုင်ရာ အချက်အလက်များကို ပံ့ပိုးပေးနိုင်သည်။
တိကျသော quotation အတွက်၊ ပေးပို့ပါ။ပစ္စည်းအဆင့်၊ စတင်ပရိုဖိုင်၊ အချောထည်ပရိုဖိုင်၊ ပြွန်နံရံအထူ၊ ထုတ်ကုန်အရှည်၊ လိုအပ်သောထွက်ရှိမှုနှင့် ကြိုးအရေအတွက်. ထို့နောက် FangRong သည် စက်အား ပရိုဖိုင်အရွယ်အစားတစ်ခုတည်းမှရွေးချယ်မည့်အစား စက်ကိုရွေးချယ်မည့်အစား သေတ္တာနှင့် mandrel ဖွဲ့စည်းမှုပုံစံ၊ လေဖြတ်ခြင်းနှင့် အလိုအလျောက်လုပ်ဆောင်မှုအဆင့်တို့ကို အကဲဖြတ်နိုင်သည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်