Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
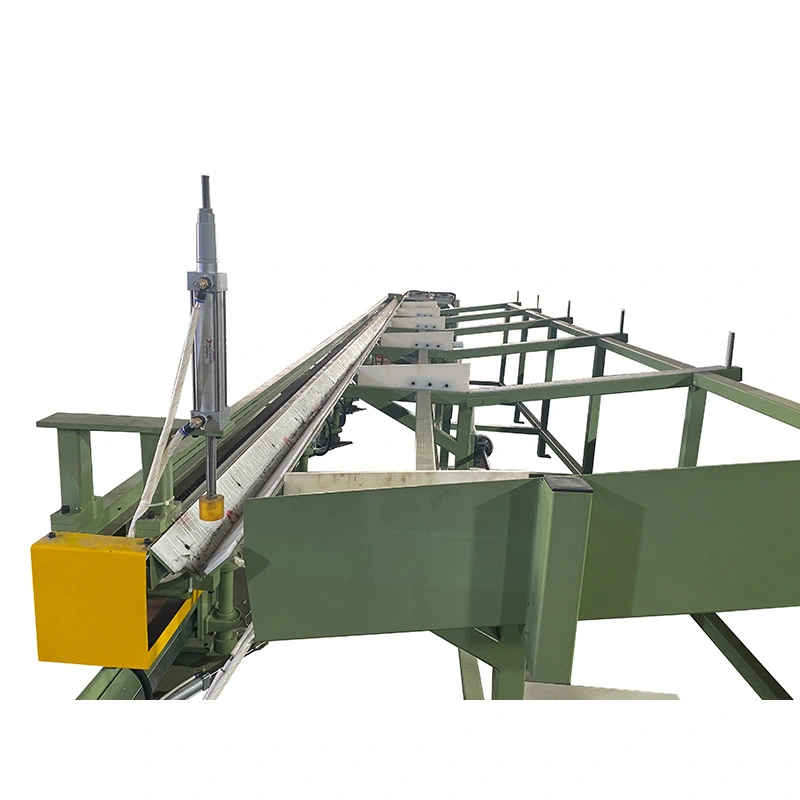
ဟိDouble Chain အအေးဆွဲစက်ဆွဲကြိုးတစ်ခုသည် တွန်းလှည်းပေါ်တွင် မညီမညာ တင်ဆောင်မှုကို ဖန်တီးနိုင်သည့် စွမ်းအားမြင့်ပုံအတွက် တည်ဆောက်ထားသည်။ ၎င်း၏ထပ်တူပြုထားသော dual-chain driveကြီးမားသော အချင်း၊ အထူ-နံရံ သို့မဟုတ် စွမ်းအားမြင့် ပြွန်များနှင့် ဘားများကို လုပ်ဆောင်သောအခါတွင် ပုံဆွဲအားကို ပိုမိုညီညီညာညာ ဖြန့်ဝေပေးသည်။ FR-16 မှ FR-600 မော်ဒယ်များကို ပေးစွမ်းသည်။ဆွဲအား 1-300 တန်, အထိအရှိန်မြှင့်30 m/minနှင့် စိတ်ကြိုက်ပြင်ဆင်နိုင်သော လေဖြတ်ခြင်းများ10 မီတာနှင့်အထက်. ရွေးချယ်နိုင်သော 1-5 ကြိုးမျှင်ပုံဆွဲခြင်းနှင့် အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်း ပံ့ပိုးပေးခြင်းသည် ကာဗွန်သံမဏိ၊ အလွိုင်းစတီး၊ သံမဏိ၊ ကြေးနီ၊ အလူမီနီယမ်၊ တိုက်တေနီယမ်နှင့် အထူးသတ္တုစပ်များ ထုတ်လုပ်သည့် ပမာဏပိုများသည်။
ဟိDouble Chain အအေးဆွဲစက်အအေးဆွဲသတ္တုပြွန်များနှင့် ပတ်၀န်းကျင်အပူချိန်တွင် သေဆုံးမှုမှတစ်ဆင့် အခဲတုံးများကို အအေးခံရန်အတွက် ဒီဇိုင်းထုတ်ထားသည့် စက်ရုပ်ဆွဲခုံတစ်ခုဖြစ်သည်။ ၎င်းသည် ဆွဲကြိုးကို ဆွဲတင်ရန် အပြိုင်အကြီးစား ကြိုးနှစ်ချောင်းကို အသုံးပြုကာ ဆွဲကြိုးကို ဆွဲတင်ရန်အတွက် စက်၏ တစ်ဖက်တစ်ချက်စီတွင် ဆွဲငင်အားကို အာရုံစိုက်မည့်အစား စက်၏ တစ်ဖက်တစ်ချက်စီတွင် ဖြန့်ဝေပေးသည်။
ဤဖွဲ့စည်းပုံသည် ကြီးမားသော အချင်းပြွန်များ၊ အထူ-နံရံ ထုတ်ကုန်များ၊ ခိုင်ခံ့မြင့်သော သတ္တုစပ်များ သို့မဟုတ် ပုံဆွဲစွမ်းအား မြင့်မားသော ထုတ်ကုန်များကို ရေးဆွဲသည့်အခါ အထူးအသုံးဝင်ပါသည်။ FR စီးရီးသည် FR-16 မှ FR-600 အထိ စံမော်ဒယ် 16 ခုကို ဖုံးအုပ်ထားပြီး 1 တန်မှ 300 တန်အထိ ဆွဲအားနှင့် ဆွဲအားနှုန်း 7 မှ 30 m/min ဖြစ်သည်။ ထုတ်ကုန်နှင့် ကိရိယာတန်ဆာပလာ အစီအစဉ်အပေါ်မူတည်၍ စက်ကို ပြွန်ငါးခု သို့မဟုတ် ဘားများအထိ တပြိုင်နက်ဆွဲခြင်းအပါအဝင် ကြိုးတစ်ချောင်း သို့မဟုတ် မျိုးစုံအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။
tube ထုတ်လုပ်မှုအတွက်၊ စက်ကို mandrel စနစ်ဖြင့် ထောက်ပံ့ပေးနိုင်သည်။ ဖောက်သည်သည် လက်ဖြင့်တင်ထားသော ဆွဲခုံထက် ပိုမိုစဉ်ဆက်မပြတ်ထုတ်လုပ်မှုလိုင်းကို လိုအပ်သောအခါတွင် အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်းဆိုင်ရာ ကိရိယာများကိုလည်း ပေါင်းစပ်နိုင်သည်။
သမားရိုးကျ ကွင်းဆက်ဆွဲခုံတစ်ခုတွင်၊ ဆွဲအားသည် ရထား၏တစ်ဖက်ခြမ်းတွင် စုစည်းထားသည်။ စက်အရွယ်အစားနှင့် ပုံဆွဲအားများ တိုးလာသည်နှင့်အမျှ ဤအစီအစဉ်သည် ရထားပေါ်သို့ တင်ဆောင်မှု၊ လမ်းညွှန်စနစ်နှင့် သေတ္တာတပ်ဆင်မှုကို ဖန်တီးပေးနိုင်သည်။ ရလဒ်သည် စက်ပိုင်းဆိုင်ရာ ဝတ်ဆင်မှု၊ ချိန်ညှိမှု ပြဿနာများနှင့် မတည်မငြိမ် ထုတ်ကုန် ဂျီသြမေတြီတို့ကို အရှိန်မြှင့်နိုင်သည်။
ဟိDouble Chain အအေးဆွဲစက်ရထား၏တစ်ဖက်ခြမ်းတွင် နေရာယူထားသော ထပ်တူကျသည့် ကြိုးနှစ်ခုကို အသုံးပြုခြင်းဖြင့် ဤပြဿနာကို ဖြေရှင်းသည်။ ဟန်ချက်ညီသောဆွဲခြင်းအစီအစဉ်သည် ဆွဲဆွဲလေဖြတ်ခြင်းမှတစ်ဆင့် ရထားကို ပိုမိုညီညီညာညာသွားလာရန် ကူညီပေးပြီး တွန်းလှည်းအား ဝန်အောက်ကျစ်သွားစေရန် သဘောထားကို လျှော့ချပေးသည်။
ပုံဆွဲအားသည် မြင့်မားနေချိန် သို့မဟုတ် ရှည်လျားသောထုတ်ကုန်များထက် အတိုင်းအတာတစ်ခုသဟဇာတဖြစ်မှုသည် အရေးကြီးသည့်အချိန်တွင် အရေးကြီးဆုံးဖြစ်သည်။ သေးငယ်သော၊ အင်အားနည်းသော ပြွန် သို့မဟုတ် ဘားအပလီကေးရှင်းများအတွက်၊ ကြိုးနှစ်ထပ်ကွင်းဆက်စနစ်သည် လေးလံသော ထုတ်လုပ်မှုလိုင်းများတွင် လုပ်ဆောင်သည်ထက် လက်တွေ့ကျသော အကျိုးကျေးဇူးကို ပေးစွမ်းနိုင်ပါသည်။ ထို့ကြောင့် စက်ရွေးချယ်မှုသည် အမှန်တကယ်ရရှိနိုင်သော မော်ဒယ်ကိုရွေးချယ်ခြင်းထက် အမှန်တကယ်ဆွဲအားနှင့် ဖြတ်သန်းမှုလိုအပ်ချက်များအပေါ် အခြေခံသင့်သည်။
workpiece ကို ရွေးချယ်ထားသော ပုံဆွဲခြင်းလုပ်ငန်းစဉ်အတိုင်း ပြင်ဆင်ပြီး အသေမှတစ်ဆင့် နေရာချထားသည်။ tube ပုံဆွဲခြင်းအတွက်၊ လိုအပ်သော mandrel အစီအစဉ်ကို tube အတိုင်းအတာ၊ ပစ္စည်းနှင့်လျှော့ချရေးအချိန်ဇယားအရထည့်သွင်းထားသည်။ ပုံဆွဲရထားသည် ပြင်ဆင်ထားသည့်ပြွန် သို့မဟုတ် ဘားကို ဆုပ်ကိုင်ထားပြီး တစ်ပြိုင်တည်းကွင်းဆက်စနစ်ဖြင့် အသေကို ဆွဲထုတ်သည်။
ပုံဆွဲခြင်း လေဖြတ်နေစဉ်အတွင်း၊ စက်သည် အတွင်းပိုင်းအရွယ်အစားကို လိုအပ်သောအခါတွင် မန်ဒယ်လ်သည် အတွင်းပိုင်းဂျီသြမေတြီကို ထိန်းချုပ်ထားစဉ်၊ သေသည် အလုပ်အပိုင်း၏ ပြင်ပအတိုင်းအတာကို လျှော့ချပေးသည် သို့မဟုတ် ထိန်းချုပ်သည်။ ပုံဆွဲခြင်း လေဖြတ်ပြီးနောက်၊ တွန်းလှည်းသည် ၎င်း၏ စတင်သည့် အနေအထားသို့ ပြန်သွားပြီး နောက်တစ်ခု အလုပ်ခွင်ကို တင်ဆောင်ပါသည်။
အမှန်တကယ် အတိုင်းအတာရလဒ်သည် ပစ္စည်းအဆင့်၊ စတင်သည့်အတိုင်းအတာ၊ သေဆုံးဂျီသြမေတြီ၊ mandrel ဒီဇိုင်း၊ ချောဆီ၊ ဖြတ်သန်းမှုတစ်ခုလျှင် လျှော့ချခြင်းနှင့် စက်ချိန်ညှိမှုတို့အပေါ် မူတည်သည်။ ထို့ကြောင့် ပုံဆွဲစက်ကို အချောထည်အချင်းတစ်ခုတည်းမှ မသတ်မှတ်သင့်ပါ။
| မော်ဒယ် | Drawing Force | ပုံဆွဲနှုန်း | ပင်မမော်တော် | ဂီယာဘောက်စ် | ကွင်းဆက်/ပန်းကန် | မော်တော်ပြန်ပါ။ | Return Ratio |
|---|---|---|---|---|---|---|---|
| FR-16 | ၁ တန် | 25 m/min | 5.5 kW | ZQ350 | 1.5" | 0.75 kW | 1:10 |
| FR-25 | ၁-၃ တန် | 30 m/min | 7.5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | ၅ တန် | 30 m/min | 22 kW | ZQ500 | 2.5" | 1.5 kW | 1:10 |
| FR-76 | ၁၀ တန် | 25 m/min | 30 kW | ZQ650 | ၃" | 1.5 kW | 1:10 |
| FR-80 | ၁၂ တန် | 25 m/min | 37 kW | ZQ750 | 3.5" | 1.5 kW | 1:10 |
| FR-100 | ၁၅ တန် | 25 m/min | 45 kW | ZQ850 | 4" | 2.2 kW | 1:15 |
| FR-120 | ၂၀ တန် | 20 m/min | 55 kW | ZQ1000 | 3.5" နှစ်ထပ် | 2.2 kW | 1:15 |
| FR-150 | ၃၀ တန် | 15 m/min | 75 kW | ZQ1000 | 4" နှစ်ထပ် | 3 kW | 1:15 |
| FR-180 | ၄၀ တန် | 15 m/min | 90 kW | ZL115 | ပန်းကန်ပြား Z4824152.4 | 3.7 kW | 1:15 |
| FR-200 | ၆၀ တန် | 10 m/min | 110 kW | ZL130 | ပန်းကန်ပြား Z5628177.8 | 4 kW | 1:20 |
| FR-250 | ၈၀ တန် | 8 m/min | 132 kW | ZFY500 | ပန်းကန် ၂၀၀ | 5.5 kW | 1:20 |
| FR-300 | ၁၀၀ တန် | 8 m/min | 166/200 kW | ZFY560 | ပန်းကန် ၂၂၀ | 5.5 kW | 1:20 |
| FR-350 | ၁၂၀ တန် | 8 m/min | 225 kW | ZFY630 | ပန်းကန် ၂၅၀ | 7.5 kW | 1:20 |
| FR-400 | ၁၅၀ တန် | 8 m/min | 250 kW | ZFY710 | ပန်းကန် ၃၀၀ | 7.5 kW | 1:20 |
| FR-500 | ၂၀၀ တန် | 8 m/min | 315 kW | ZFY800 | 2×2 Plate 300 | 7.5 kW | 1:20 |
| FR-600 | ၃၀၀ တန် | 7 m/min | 400 kW | ZFY800 | 2×2 Plate ၃၅၀ | 7.5 kW | 1:20 |
ဖော်ပြထားသောသတ်မှတ်ချက်များသည် စံသတ်မှတ်ချက်များဖြစ်သည်။ မော်တာပါဝါ၊ ပုံဆွဲလေဖြတ်ခြင်း၊ ကိရိယာတန်ဆာပလာများ၊ အစာကျွေးခြင်းအစီအစဉ်နှင့် အလိုအလျောက်စနစ်တို့သည် ဖောက်သည်၏ပစ္စည်း၊ အတိုင်းအတာနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့်အညီ ချိန်ညှိနိုင်သည်။
လိုအပ်သော ဆွဲအား တိုးလာသည်နှင့်အမျှ ကွင်းဆက်ရွေးချယ်မှုသည် ပိုအရေးကြီးလာသည်။ ပိုမိုသေးငယ်သော FR မော်ဒယ်များသည် လေးလံသော roller-ကွင်းဆက်ပုံစံများကို အသုံးပြုကြပြီး FR-180 အထက်မှ စွမ်းရည်မြင့်မော်ဒယ်များသည် plate-chain စနစ်များကို အသုံးပြုသည်။
| ဖွဲ့စည်းမှု | ပုံမှန်အသုံးပြုမှု | ဘာကြောင့် အရေးကြီးတာလဲ။ |
|---|---|---|
| အကြီးစား roller ကွင်းဆက် | ဆွဲအား နိမ့်မှလတ် | လိုအပ်သော ဆွဲငင်အားသည် Roller-ကွင်းဆက်အတွင်း ရှိနေသည့် စံပြွန်နှင့် ဘားဆွဲခြင်းအတွက် သင့်လျော်သည်။ |
| ပန်းကန်ပြား | ဆွဲအား အလယ်အလတ်မှ အလွန်မြင့်မားသည်။ | ကြီးသော FR မော်ဒယ်များတွင် အသုံးပြုသည့် ဝန်ပမာဏ မြင့်မားပြီး လေးလံသော စက်ဘီးစီးတင်ခြင်းကို ခံနိုင်ရည်ရှိရန် လိုအပ်ပါသည်။ |
ဖောက်သည်တစ်ဦးသည် သံမဏိပြွန်ငယ်များကို ပုံဆွဲရန်အတွက်၊ ကြိုးအမျိုးအစားသည် သေတ္တာပုံစံဒီဇိုင်းနှင့် ပုံဆွဲအားနှင့် နှိုင်းယှဉ်ပါက ထုတ်ကုန်ရွေးချယ်မှုအပေါ် လွှမ်းမိုးမှုအနည်းငယ်ရှိနိုင်သည်။ လေးလံသော နံရံပြွန်များ သို့မဟုတ် ကြီးမားသောအပိုင်းဘားများအတွက်မူ၊ ကွင်းဆက်စွမ်းရည်၊ ရထားတောင့်တင်းမှုနှင့် လမ်းညွှန်ချိန်ညှိမှုသည် အရေးကြီးသော စက်ပိုင်းဆိုင်ရာ ထည့်သွင်းစဉ်းစားမှုများ ဖြစ်လာသည်။
FR စီးရီး Double Chain Cold Drawing Machine သည် စက်မော်ဒယ်နှင့် ထုတ်ကုန်လိုအပ်ချက်ပေါ်မူတည်၍ ပုံဆွဲကြိုး 1 မှ 5 ခုအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။ Multi-strand ပုံဆွဲခြင်းသည် တူညီသော ပုံဆွဲစက်ဝန်းအတွင်း ပြွန်များ သို့မဟုတ် ဘားအများအပြားကို လုပ်ဆောင်နိုင်စေပြီး စက်၏ linear အမြန်နှုန်းကို ရိုးရှင်းစွာ မတိုးမြှင့်ဘဲ အထွက်ကို တိုးစေသည်။
ဤဖွဲ့စည်းပုံသည် အလားတူအရွယ်အစားပြွန်များ အမြောက်အမြားထုတ်လုပ်သည့် ထုတ်လုပ်သူများအတွက် အသုံးဝင်သည်။ ထုတ်ကုန်များသည် အချင်း၊ ပစ္စည်း သို့မဟုတ် လျှော့ချရေးအချိန်ဇယားတွင် သိသာထင်ရှားစွာ ကွဲပြားပါက၊ ကြိုးတန်းတစ်ခုတည်း အစီအစဉ်သည် လည်ပတ်ရန်နှင့် ပြောင်းလဲရန် ပိုမိုလွယ်ကူနိုင်သည်။
FR မော်ဒယ်များအားလုံးသည် tube ပုံဆွဲရန်အတွက် mandrel တပ်ဆင်နိုင်သည်။ လုပ်ငန်းစဉ်သည် အတွင်းပိုင်းအချင်း၊ နံရံအထူ သို့မဟုတ် အတွင်းမျက်နှာပြင် ဂျီသြမေတြီကို ထိန်းချုပ်ရန် လိုအပ်သည်ဖြစ်စေ mandrel configuration ကို ရွေးချယ်သင့်သည်။
ဥပမာအားဖြင့်၊ ဟိုက်ဒရောလစ်ဆလင်ဒါပြွန်များထုတ်လုပ်သည့်ထုတ်လုပ်သူသည် ပြင်ပနှင့်အတွင်းပိုင်းအတိုင်းအတာများကို ပိုမိုတင်းကျပ်စွာထိန်းချုပ်ရန် လိုအပ်ပြီး mandrel ရွေးချယ်မှုနှင့် pass ဒီဇိုင်းကို အထူးအရေးကြီးစေသည်။ ရိုးရှင်းသော ပြင်ပအတိုင်းအတာ လျှော့ချရေး အပလီကေးရှင်းသည် မတူညီသော ကိရိယာတန်ဆာပလာ အစီအစဉ်တစ်ခု လိုအပ်နိုင်သည်။
စက်ကို မရွေးချယ်မီ သုံးစွဲသူများသည် အောက်ပါအချက်အလက်များကို ပေးသင့်သည်-
ပုံဆွဲစက်များကြားတွင် လက်ဖြင့်ကိုင်တွယ်ခြင်းကို လျှော့ချရန် စံစက်ကို ရွေးချယ်နိုင်သော အလိုအလျောက် စက်ကိရိယာများဖြင့် ပြင်ဆင်သတ်မှတ်နိုင်သည်။ ရနိုင်သောရွေးချယ်မှုများတွင်-
စက်သည် ထပ်ခါတလဲလဲ ထုတ်ကုန်သတ်မှတ်ချက်များဖြင့် အဆက်မပြတ်လည်ပတ်နေသောအခါတွင် အလိုအလျောက်စနစ်သည် အသုံးဝင်ဆုံးဖြစ်သည်။ မကြာခဏကိရိယာပြောင်းလဲမှုများဖြင့် အသေးစားအသုတ်ထုတ်လုပ်မှုအတွက်၊ ရိုးရှင်းသောဖွဲ့စည်းပုံသည် ရင်းနှီးမြှုပ်နှံမှုနှင့် လည်ပတ်မှုပြောင်းလွယ်ပြင်လွယ်ကြားတွင် ပိုမိုကောင်းမွန်သော ချိန်ခွင်လျှာကို ပေးစွမ်းနိုင်ပါသည်။
မော်ဒယ်ရွေးချယ်မှုသည် မော်တာပါဝါ သို့မဟုတ် စက်အရွယ်အစားထက် လိုအပ်သော ဆွဲအားဖြင့် စတင်သင့်သည်။ လိုအပ်သော တွန်းအားအား ရုပ်ပိုင်းဆိုင်ရာ ခွန်အား၊ အပိုင်းဖြတ်ပိုင်း လျှော့ချရေး၊ ပွတ်တိုက်မှု၊ သေဆုံးထောင့်၊ ချောဆီနှင့် အဝင်ပြွန် သို့မဟုတ် ဘား၏ အခြေအနေတို့မှ လွှမ်းမိုးထားသည်။
လက်တွေ့ကျသော စည်းမျဉ်းအရ၊ အလင်းတန်းကြေး သို့မဟုတ် အလူမီနီယမ်ပြွန်များကို ထုတ်လုပ်သော ဖောက်သည်တစ်ဦးသည် ပိုမိုမြင့်မားသော ထုတ်လုပ်မှုအမြန်နှုန်းတွင်ပင် သေးငယ်သော FR မော်ဒယ်ကို လိုအပ်ပေမည်။ ဆန့်ကျင်ဘက်အားဖြင့်၊ သံမဏိ၊ အလွိုင်းစတီး သို့မဟုတ် နံရံအထူထုတ်ကုန်များသည် အချောထည်အချင်းအတော်လေးသေးငယ်သည့်တိုင် ပိုမိုမြင့်မားသော ဆွဲငင်အားကို လိုအပ်ပါသည်။
FR-16 မှ FR-150 အကွာအဝေးသည် ယေဘူယျအားဖြင့် အောက်ပိုင်းနှင့် အလတ်စား ပုံဆွဲခြင်းဆိုင်ရာ အသုံးချပရိုဂရမ်များအတွက် ယေဘုယျအားဖြင့် သင့်လျော်ပြီး FR-180 နှင့် ပိုကြီးသော မော်ဒယ်များသည် တဖြည်းဖြည်း ပိုလေးသော ပုံဆွဲတာဝန်များအတွက် ရည်ရွယ်ပါသည်။ နောက်ဆုံးရွေးချယ်မှုအား အင်အားတွက်ချက်မှုနှင့် လိုအပ်ပါက နမူနာစမ်းသပ်မှုဖြင့် အတည်ပြုရပါမည်။
ဆလင်ဒါပြွန်ထုတ်လုပ်သူများသည် ရှည်လျားသောထုတ်ကုန်များပေါ်ရှိ အချင်း၊ နံရံအထူနှင့် ဖြောင့်တန်းမှုကို တည်ငြိမ်စွာထိန်းချုပ်ရန် လိုအပ်ပါသည်။ ဆွဲအားများမြင့်နေချိန်တွင် ဟန်ချက်ညီသောဆွဲခြင်းအစီအစဉ်သည် အသုံးဝင်ပြီး တွန်းလှည်းချိန်ညှိမှုသည် လေဖြတ်ခြင်းတစ်လျှောက်လုံး တည်ငြိမ်နေရပါမည်။
အအေးဆွဲပြွန်များနှင့် ဘားများကို ထပ်ခါတလဲလဲနိုင်သော အတိုင်းအတာများကို နောက်ဆက်တွဲ ပြုပြင်ခြင်းကို လျော့နည်းစေသည့် ဖွဲ့စည်းပုံနှင့် တိကျသော မော်တော်ကားအစိတ်အပိုင်းများတွင် အသုံးပြုပါသည်။ တသမတ်တည်း သတ်မှတ်ချက်များရှိသည့် ပမာဏမြင့်ထုတ်ကုန်များအတွက်၊ ကြိုးမျိုးစုံဆွဲခြင်းနှင့် အလိုအလျောက် အစာကျွေးခြင်းတို့သည် ထုတ်လုပ်မှုစွမ်းဆောင်ရည်ကို တိုးတက်စေနိုင်သည်။
အပူလဲလှယ်ကိရိယာများနှင့် စွမ်းအင်သုံးပစ္စည်းများတွင် အသုံးပြုသော သံမဏိနှင့် အလွိုင်းပြွန်များသည် ထိန်းချုပ်ထားသော ပုံပျက်ခြင်းနှင့် တသမတ်တည်း ကိရိယာတန်ဆာပလာအခြေအနေများ လိုအပ်ပါသည်။ ဤအပလီကေးရှင်းများတွင် စက်တန်ချိန်ကို မဆုံးဖြတ်မီ ပစ္စည်းအဆင့်နှင့် လျှော့ချရေးအချိန်ဇယားကို အကဲဖြတ်သင့်သည်။
တိုက်တေနီယမ်နှင့် အခြားသော ခိုင်ခံ့မှုမြင့်သောသတ္တုစပ်များသည် သာမန်ကာဗွန်သံမဏိများထက် ပိုမိုမြင့်မားသော ဆွဲငင်အားကို ထုတ်ပေးနိုင်သည်။ ပုံဆွဲခြင်းအမြန်နှုန်း၊ ချောဆီ၊ သေဆုံးမှုအခြေအနေနှင့် ဖြတ်သန်းမှုလျှော့ချရေးတို့သည် စက်စွမ်းဆောင်ရည်ကို မြှင့်တင်ခြင်းထက် ဤအပလီကေးရှင်းများတွင် ပို၍အရေးကြီးပါသည်။
FR စီးရီးအား မတူညီသော သံမဏိမဟုတ်သော သံမဏိပြွန်အပလီကေးရှင်းများအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။ သင့်လျော်သောမော်ဒယ်သည် ပစ္စည်းခိုင်ခံ့မှုနှင့် အပိုင်းလျှော့ချမှုအပေါ် မူတည်သောကြောင့် ပြွန်အချင်းတစ်ခုတည်းကို ရွေးချယ်မှုစံနှုန်းအဖြစ် အသုံးမပြုသင့်ပါ။
Double Chain အအေးဆွဲစက် သည် အတည်ပြုထားသော ထုတ်ကုန်အတိုင်းအတာများ၊ ဆွဲအား၊ လေဖြတ်ခြင်းနှင့် အလိုအလျောက်လုပ်ဆောင်ခြင်းဆိုင်ရာ လိုအပ်ချက်များနှင့်အညီ အင်ဂျင်နီယာချုပ်ထားပါသည်။ ပို့ဆောင်ခြင်းမပြုမီ စက်ယန္တရားလည်ပတ်မှုနှင့် အဓိကထိန်းချုပ်မှုလုပ်ဆောင်ချက်များကို အတည်ပြုရန်အတွက် စက်ပစ္စည်းများကို တပ်ဆင်ပြီး စမ်းသပ်စစ်ဆေးပါသည်။
Standard Factory Testing တွင် Idle Run ခြင်းနှင့် အဆင့်သတ်မှတ်ထားသော Load Test များ ပါဝင်သည်။ စမ်းသပ်နေစဉ်အတွင်း ကွင်းဆက်တင်းအား၊ တုန်ခါမှု၊ လည်ပတ်ဆူညံသံ၊ ဂီယာအုံနှင့် ဆီအပူချိန်ကဲ့သို့သော အဓိကအရာများကို စောင့်ကြည့်စစ်ဆေးသည်။ ဝယ်ယူသူနမူနာများရရှိနိုင်ပါက ရွေးချယ်ထားသောကိရိယာများနှင့် လုပ်ငန်းစဉ်ဘောင်များ၏ သင့်လျော်မှုကို စစ်ဆေးရန်အတွက် အစမ်းပုံဆွဲခြင်းကိုလည်း အသုံးပြုနိုင်သည်။
ထို့နောက် စက်အား ပင်မစက်ပစ္စည်းများနှင့် လျော့ရဲသောအစိတ်အပိုင်းများအတွက် သင့်လျော်သော အစိုဓာတ်နှင့် သံချေးတက်ခြင်းကာကွယ်မှုဖြင့် ပို့ကုန်သယ်ယူပို့ဆောင်ရေးအတွက် ပြင်ဆင်ထားပါသည်။
FangRong သည် ထိန်းချုပ်ထားသော အင်ဂျင်နီယာနှင့် တပ်ဆင်ခြင်းလုပ်ငန်းစဉ်ဖြင့် အအေးပုံဆွဲကိရိယာကို ထုတ်လုပ်သည်-
အဓိကလမ်းညွှန်အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်ထားပြီး အတိုင်းအတာတိကျမှုနှင့် ချိန်ညှိမှုများအတွက် စစ်ဆေးထားသည်။ ကြီးမားသောဆွဲခုံများအတွက်၊ လမ်းညွှန်ဖြောင့်ဖြောင့်မှုနှင့် ရထားချိန်ညှိမှုသည် အထူးအရေးကြီးသောကြောင့် သေးငယ်သောစက်ပိုင်းဆိုင်ရာအမှားများသည် ရှည်လျားသောဆွဲခြင်းလေဖြတ်ခြင်းထက် ပိုသိသာထင်ရှားလာသောကြောင့်ဖြစ်သည်။
ပုံဆွဲခြင်းလုပ်ငန်းစဉ်ကို အတည်မပြုဘဲ အအေးဆွဲစက်ကို ဝယ်ယူခြင်းသည် အရွယ်အစားကြီးမားခြင်း၊ ဆွဲနိုင်စွမ်းရည် မလုံလောက်ခြင်း သို့မဟုတ် မသင့်လျော်သော ကိရိယာတန်ဆာပလာများကို ဖြစ်ပေါ်စေနိုင်သည်။ FangRong ၏ အင်ဂျင်နီယာအဖွဲ့သည် နောက်ဆုံးမော်ဒယ်ကို အတည်ပြုခြင်းမပြုမီ ထုတ်လုပ်မှုလိုအပ်ချက်များကို အကဲဖြတ်နိုင်သည်။
နည်းပညာပံ့ပိုးမှုတွင် အောက်ပါတို့ ပါဝင်နိုင်သည်-
ပရောဂျက်အသစ်အတွက်၊ ပေးဆောင်ရန် အသုံးဝင်ဆုံးအချက်အလက်များမှာ အဝင်နှင့်အချောထည်အတိုင်းအတာ၊ ပစ္စည်းအဆင့်၊ ထုတ်ကုန်အရှည်၊ ပစ်မှတ်ထွက်ရှိမှုနှင့် လက်ရှိပုံဆွဲခြင်းလုပ်ငန်းစဉ်များဖြစ်သည်။ ဤအသေးစိတ်အချက်များသည် စက်ဖွဲ့စည်းပုံအား အချင်း-သာခန့်မှန်းခြင်းထက် အမှန်တကယ်ထုတ်လုပ်မှုလိုအပ်ချက်အပေါ်အခြေခံရန် ခွင့်ပြုပါသည်။
FangRong ၏ အရည်အသွေး စီမံခန့်ခွဲမှုစနစ်အား အသိအမှတ်ပြုပါသည်။ISO 9001:2015လက်မှတ်အမှတ်၊UQ231211R1. ပစ္စည်းကိရိယာများဖြင့် ထောက်ပံ့ပေးနိုင်သည်။CE အမှတ်အသားအပါအဝင် သက်ဆိုင်ရာ စက်ယန္တရားဘေးကင်းရေး လိုအပ်ချက်များအပေါ် အခြေခံသည်။စက်ယန္တရား ညွှန်ကြားချက် ၂၀၀၆/၄၂/ECသက်ဆိုင်ရာဥရောပ-စျေးကွက်ဖွဲ့စည်းပုံများအတွက်။
quotation ကာလအတွင်း စစ်ဆေးခြင်းနှင့် စာရွက်စာတမ်းလိုအပ်ချက်များကို ဆွေးနွေးနိုင်ပါသည်။ ဖောက်သည်၏ပရောဂျက်သည် ပြင်ပမှစစ်ဆေးခြင်း၊ စက်ရုံလက်ခံစမ်းသပ်ခြင်း သို့မဟုတ် သီးခြားစာရွက်စာတမ်းများ လိုအပ်ပါက၊ မှာယူမှုနေရာချထားခြင်းမပြုမီ ဤလိုအပ်ချက်များကို အတည်ပြုရပါမည်။
| MOQ | ပုံမှန်စက်အော်ဒါများအတွက် 1 set ။ 2-4 အစုံနှင့် 5+ အစုံအတွက် အရေအတွက်အခြေခံစျေးနှုန်းကို ပံ့ပိုးပေးနိုင်ပါသည်။ ကိုးကားချက်တွင် နောက်ဆုံး အရေအတွက်အဆင့်နှင့် ယူနစ်စျေးနှုန်းများကို အတည်ပြုပါသည်။ |
|---|---|
| ငွေပေးချေမှု | 30% သိုက်; 70% လက်ကျန်ငွေကို စက်ရုံမှ လက်ခံစမ်းသပ်ပြီးနောက် တင်ပို့ခြင်းမပြုမီ အခြားသဘောတူထားခြင်းမရှိပါက၊ |
| စံခဲချိန် | စံ FR-16 မှ FR-100 ဖွဲ့စည်းမှုများအတွက် ခန့်မှန်းခြေ 30-60 ရက်; FR-150 နှင့် ကြီးမားသော စက်များ သို့မဟုတ် အထူးအလိုအလျောက်စနစ်လိုအပ်သော ပရောဂျက်များအတွက် ခန့်မှန်းခြေ 90-120 ရက်။ |
| အမြန်အော်ဒါ | လက်ရှိထုတ်လုပ်မှုစွမ်းရည်၊ စက်မော်ဒယ်နှင့် အစိတ်အပိုင်းရရှိနိုင်မှုပေါ်မူတည်၍ အရှိန်မြှင့်ထုတ်လုပ်နိုင်မည်ဖြစ်သည်။ အတည်ပြုထားသော အမြန်ပို့ဆောင်သည့်ရက်စွဲကို ပုံသေစံကာလအဖြစ် အာမခံမည့်အစား quotation တွင်ဖော်ပြထားသည်။ |
| အာမခံ | သဘောတူညီထားသော အာမခံစည်းကမ်းချက်များအရ လုပ်ငန်းစတင်ချိန်မှ ၁၂ လ။ |
| တပ်ဆင်ခြင်း။ | ပရောဂျက်နယ်ပယ်အလိုက် တပ်ဆင်မှုကြီးကြပ်ကွပ်ကဲမှု၊ ခန့်အပ်မှုနှင့် အော်ပရေတာသင်တန်းများကို ပံ့ပိုးပေးနိုင်သည်။ |
| အပိုပစ္စည်း | စက်မော်ဒယ်နှင့် ထုတ်လုပ်မှုအခြေအနေအရ အကြံပြုထားသော ဝတ်ဆင်အစိတ်အပိုင်းများနှင့် အပိုအစိတ်အပိုင်းများကို ပံ့ပိုးပေးနိုင်ပါသည်။ |
ကွင်းဆက်တစ်ခုတည်းစက်သည် တွန်းလှည်းကို တစ်ဖက်မှ ဆွဲထုတ်ကာ ကွင်းဆက်နှစ်ထပ်စက်သည် နှစ်ဖက်စလုံးတွင် တစ်ပြိုင်တည်းဆွဲကြိုးများကို အသုံးပြုသည်။ နှစ်ထပ်ကွင်းဆက်အစီအစဉ်သည် ဆွဲငင်အားကို ဖြန့်ဝေပေးပြီး ရထား၏ eccentricity ကို လျှော့ချပေးသောကြောင့် တွန်းအားပိုမြင့်သော application များအတွက် အဓိကအားဖြင့် အားသာချက်ဖြစ်သည်။ အင်အားနည်းသော အပလီကေးရှင်းများအတွက်၊ အကျိုးကျေးဇူးမှာ သိသာထင်ရှားမှုနည်းနိုင်သည်။
ပြွန်လုံးပတ်ဖြင့်သာ မော်ဒယ်ကို မရွေးချယ်ပါနှင့်။ လိုအပ်သော ပုံဆွဲအားသည် ပစ္စည်းအင်အား၊ စတင်ခြင်းနှင့် အချောထည်အတိုင်းအတာ၊ ဖြတ်သန်းမှုတစ်ခုလျှင် လျှော့ချခြင်း၊ Die geometry၊ ချောဆီနှင့် mandrel ဖွဲ့စည်းမှုအပေါ် မူတည်သည်။ ဤကန့်သတ်ချက်များပေးခြင်းဖြင့် FangRong သည် သင့်လျော်သောစက်စွမ်းရည်ကို တွက်ချက်နိုင်စေပါသည်။
ဟုတ်ကဲ့။ Double Chain Cold Drawing Machine ကို Tubes နှင့် အစိုင်အခဲဘားများ နှစ်မျိုးလုံးအတွက် configure လုပ်နိုင်ပါသည်။ Tube ပုံဆွဲရာတွင် သင့်လျော်သော သေတ္တာနှင့် mandrel အစီအမံကို လိုအပ်ပြီး ဘားဆွဲခြင်းတွင် မတူညီသော workpiece များကို ဆုပ်ကိုင်ခြင်းနှင့် ကိရိယာဖွဲ့စည်းမှုပုံစံကို အသုံးပြုထားသည်။
ဟုတ်ကဲ့။ မော်ဒယ်နှင့် ထုတ်ကုန်သတ်မှတ်ချက်များပေါ် မူတည်၍ စက်ကို 1 မှ 5 ကြိုးအထိ သတ်မှတ်နိုင်သည်။ ထုတ်ကုန်များစွာတွင် ဆင်တူသောအတိုင်းအတာနှင့် လုပ်ငန်းစဉ်လိုအပ်ချက်များရှိသောအခါတွင် ကြိုးတန်းမျိုးစုံဆွဲခြင်းသည် အသုံးဝင်ဆုံးဖြစ်သည်။
ပစ္စည်းတိုင်းအတွက် သင့်လျော်သော လျှော့ချမှု ရာခိုင်နှုန်းတစ်ခုမျှမရှိပါ။ လက်မှတ်တစ်ခုလျှင် လက်တွေ့ကျသောလျှော့ချမှုသည် ပစ္စည်းအဆင့်၊ ကနဦးအခြေအနေ၊ ပြီးမြောက်သည့်အတိုင်းအတာ၊ အံစာတုံးဒီဇိုင်း၊ ချောဆီနှင့် လိုအပ်သော မျက်နှာပြင်နှင့် အတိုင်းအတာအရည်အသွေးတို့အပေါ် မူတည်ပါသည်။ ဝင်ခွင့်အချိန်ဇယားကို အမှန်တကယ် ပစ္စည်းနှင့် ထုတ်ကုန်လိုအပ်ချက်များမှ ချမှတ်သင့်သည်။
သမားရိုးကျ ပုံဆွဲခြင်း လုပ်ငန်းစဉ်များသည် ယေဘူယျအားဖြင့် သေတ္တာကို ဖြတ်သွားနိုင်ပြီး ပုံဆွဲရထားဖြင့် ဆုပ်ကိုင်ထားနိုင်ရန် ပြွန် သို့မဟုတ် ဘားအဆုံးကို ပြင်ဆင်ထားရန် လိုအပ်သည်။ သီးခြားညွှန်ပြသည့်စက် လိုအပ်သည်ဖြစ်စေ ရွေးချယ်ထားသော အစာကျွေးခြင်းနှင့် အဆုံးပြင်ဆင်မှုနည်းလမ်းပေါ်တွင် မူတည်သည်။ အလိုအလျောက်အဆုံးပြင်ဆင်မှု သို့မဟုတ် အမှတ်မဲ့စနစ်များကို ပိုမိုမြင့်မားသော အလိုအလျောက်စနစ်အတွက် ထည့်သွင်းစဉ်းစားနိုင်သည်။
ဟုတ်ကဲ့။ အလိုအလျောက် အစာကျွေးခြင်း၊ ပုံသေ အရှည်ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်းစနစ်များကို စိတ်ကြိုက်ပုံစံများအဖြစ် ရရှိနိုင်ပါသည်။ Automation သည် တည်ငြိမ်သော ထုတ်ကုန်သတ်မှတ်ချက်များဖြင့် ထုထည်မြင့်မားသော ထုတ်လုပ်မှုအတွက် အထူးအသုံးဝင်ပြီး လက်စွဲတင်ခြင်းသည် ထုထည်နည်းသော သို့မဟုတ် မကြာခဏ ပြောင်းလဲသော အမှာစာများအတွက် ပိုသက်သာနိုင်သော်လည်း၊
ကျေးဇူးပြု၍ ပစ္စည်းအဆင့်၊ ပြွန် သို့မဟုတ် ဘားအမျိုးအစား၊ ကနဦးနှင့် ပြီးဆုံးသည့်အတိုင်းအတာ၊ ထုတ်ကုန်အရှည်၊ လိုအပ်သောလျှော့ချမှု၊ ပစ်မှတ်ထုတ်လုပ်မှုစွမ်းရည်၊ ကြိုးအရေအတွက်နှင့် နှစ်သက်သော အလိုအလျောက်စနစ်အဆင့်ကို ပေးပါ။ ရနိုင်ပါက ပုံများ သို့မဟုတ် နမူနာအတိုင်းအတာများကို ပေးပို့ပါ။ ဤအသေးစိတ်အချက်များသည် စက်နှင့်ကိရိယာများကို အကဲဖြတ်ရန် လုံလောက်ပါသည်။
FangRong သည် 1998 ခုနှစ်ကတည်းက အအေးပုံဆွဲကိရိယာများ ထုတ်လုပ်ရေးတွင် ပါဝင်လုပ်ကိုင်ခဲ့ပြီး tube နှင့် bar processing အတွက် စက်ပိုင်းဆိုင်ရာနှင့် ဟိုက်ဒရောလစ်သတ္တုဖြင့် ဖွဲ့စည်းသည့် စက်ပစ္စည်းများကို အဓိကထား လုပ်ဆောင်ခဲ့သည်။ ၎င်း၏ အင်ဂျင်နီယာနယ်ပယ်တွင် drawbench configuration၊ drawing-force calculation, tooling selection, automation integration နှင့် production commissioning တို့ ပါဝင်ပါသည်။
လေးလံသောဆွဲခုံကိုဝယ်ယူသည့်ဖောက်သည်များအတွက်၊ စက်ကိုယ်တိုင်က ပရောဂျက်၏အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ ပိုအရေးကြီးသည့်ပြဿနာမှာ ရွေးချယ်ထားသော ဆွဲနိုင်စွမ်းရည်၊ ကွင်းဆက်စနစ်၊ သေဆုံးမှုအစီအစဉ်၊ mandrel ဖွဲ့စည်းမှုပုံစံနှင့် ထုတ်လုပ်မှုအမြန်နှုန်းတို့သည် အမှန်တကယ်ပစ္စည်းနှင့် ဖြတ်သန်းချိန်ဇယားနှင့် ကိုက်ညီမှုရှိမရှိဖြစ်သည်။ FangRong သည် ပေးပို့ပြီးသည့်နောက် ပံ့ပိုးပေးခြင်း၊ ကော်မရှင်ပေးခြင်း နှင့် အော်ပရေတာသင်တန်းများ ပေးခြင်းမပြုမီ စက်ဖွဲ့စည်းမှုပုံစံကို ချမှတ်ရန် ဖောက်သည်၏ ထုတ်ကုန်ဒေတာမှ အလုပ်လုပ်နိုင်သည်။
ပရောဂျက်အတွက် ကိုးကားမှုအတွက်၊ သင့်ပစ္စည်း၊ စတင်အရွယ်အစား၊ ပြီးမြောက်သည့်အရွယ်အစား၊ ထုတ်ကုန်အရှည်နှင့် လိုအပ်သောအထွက်ကို ပေးပါ။ ထို့နောက် FangRong သည် သင့်လျော်သော FR မော်ဒယ်၊ ပုံဆွဲအား၊ ကိရိယာဖွဲ့စည်းပုံနှင့် ရွေးချယ်နိုင်သော အလိုအလျောက်စနစ်တို့ကို အကြံပြုနိုင်သည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်