Whatsapp
ကျွန်ုပ်တို့သည် ဖြောင့်ခြင်း၊ အေးသောပုံဆွဲခြင်း၊ ညွှန်ပြခြင်း၊ ချမ်ဖာခြင်း၊ ဖြတ်တောက်ခြင်း၊ ချည်လှိမ့်စက်များနှင့် ပုံဆွဲသေများ၊ ပြွန်၊ ဘား၊ နှင့် ဝါယာကြိုးပစ္စည်းများအတွက် အံဝင်ခွင်ကျရှိသော အမျိုးမျိုးသောစက်မှုလုပ်ငန်းခွင်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဆောင်ရွက်ပေးပါသည်။
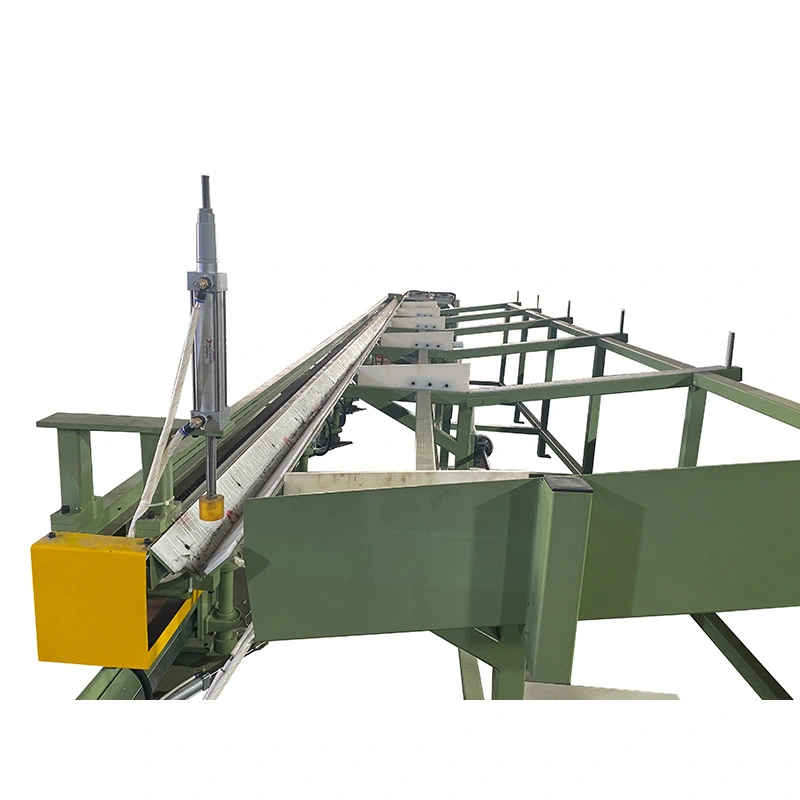
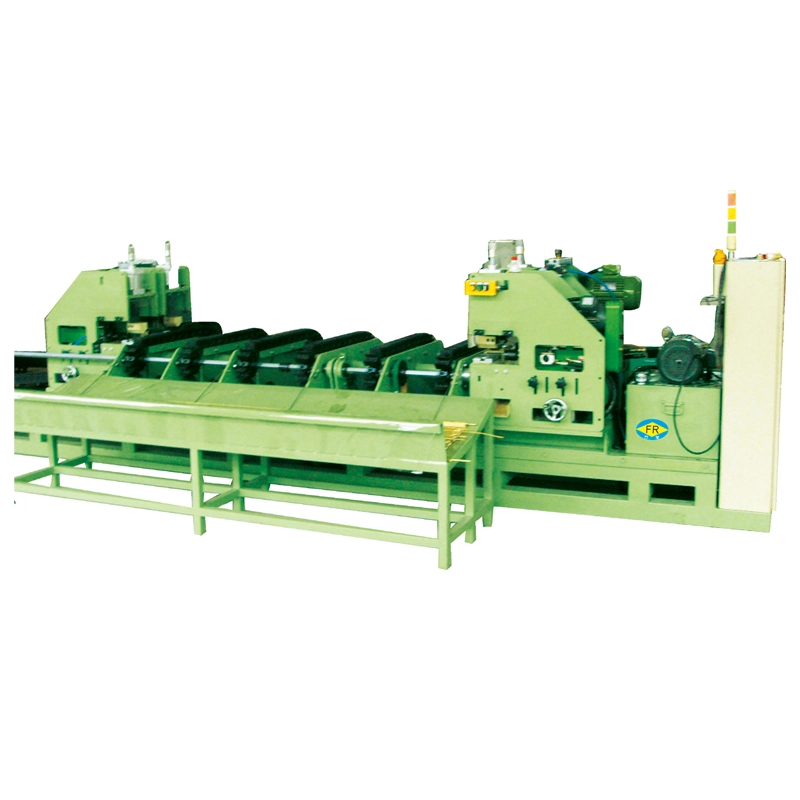
ဟိRod Chain အအေးပုံဆွဲစက်အခန်းအပူချိန်တွင် တိကျသေသပ်သော အတုံးများကို ဆွဲထုတ်ရန် ဒီဇိုင်းထုတ်ထားသည့် စက်ရုပ်ဆွဲခုံတစ်ခုဖြစ်သည်။ FR စီးရီးသည် ဟိုက်ဒရောလစ် ဆွဲခုံများ လိုအပ်သော ဟိုက်ဒရောလစ် ပါဝါယူနစ်မပါဘဲ ထိန်းချုပ်ထားသော ဆွဲငင်အားကို ပံ့ပိုးပေးရန် ကွင်းဆက်၊ ဂီယာပုံးနှင့် ပုံဆွဲရထားကို အသုံးပြုသည်။
စံအပိုင်းအခြား ပါဝင်သည်။FR-16 မှ FR-250 အထိဆွဲငင်လွှမ်းခြုံ၊7 မှ 1000 kN. ပစ္စည်း၊ ဘားအရွယ်အစား၊ လျှော့ချရေးအချိန်ဇယားနှင့် ကိရိယာတန်ဆာပလာအစီအစဉ်အပေါ်မူတည်၍ စက်တစ်လုံးဆွဲနိုင်သည်။အပြိုင် ၁ ချောင်းမှ ၅ ချောင်း. ဖော်ပြထားသော ပုံဆွဲနှုန်းသည် အများဆုံးရောက်ရှိသည်။28 m/min၊ စက်ဝိုင်းအချိန်သည် အထွက်အပေါ် တိုက်ရိုက်သက်ရောက်မှုရှိသော ထပ်ခါတလဲလဲ ဘားထုတ်လုပ်မှုအတွက် အထူးသင့်လျော်သော ကွင်းဆက်ဖွဲ့စည်းမှုပုံစံကို ပြုလုပ်ပေးသည်။
မဆွဲမီ၊ ချောင်းအဆုံးကို ချွန်ပြီး သို့မဟုတ် အခြားနည်းဖြင့် အံသွားဖြတ်သွားနိုင်ရန် လျှော့ချထားသည်။ ပြင်ဆင်ထားသောဘားကို ဖိဒ်ဘက်တွင် နေရာချထားသည်၊ ချွန်သောအဆုံးသည် သေတ္တာကိုဖြတ်သွားကာ ပုံဆွဲရထားသည် ဘားကို ဆုပ်ကိုင်ထားသည်။ ပင်မမော်တာသည် ဂီယာဘောက်စ်နှင့် ကွင်းဆက်ကို မောင်းနှင်ပြီး ရထားကို လမ်းပြသံလမ်းများတစ်လျှောက် ရွေ့လျားကာ တံကို အသေမှတစ်ဆင့် ဆွဲထုတ်သည်။
လေဖြတ်ခြင်း၏အဆုံးတွင်၊ တွန်းလှည်းသည် သီးခြားပြန်လာသော drive ကိုအသုံးပြု၍ ၎င်း၏စတင်သည့်အနေအထားသို့ ပြန်သွားပါသည်။ ထို့နောက် ဆွဲထားသောဘားကို ကိုယ်တိုင်ဖယ်ရှားနိုင်သည် သို့မဟုတ် ရွေးချယ်နိုင်သောလက်ခံမှုစနစ်ဖြင့် နောက်လုပ်ဆောင်မှုသို့ လွှဲပြောင်းနိုင်သည်။
ကွင်းဆက်အစေး၊ ဂီယာအုံနှင့် မော်တာအား လိုအပ်သော ဆွဲအားအရ ရွေးချယ်ထားသည်။ ပိုကြီးသော သို့မဟုတ် ပိုမြင့်သော ခွန်အားဘားများကို လုပ်ဆောင်သည့်အခါ ယင်းသည် အရေးကြီးသည်- အရွယ်အစားသေးငယ်သော drive သည် အသုံးပြုနိုင်သော စွမ်းအားကို ကန့်သတ်နိုင်ပြီး စက်စွမ်းရည် အလွန်အကျွံ မလိုအပ်သော စက်ကိရိယာများ ကုန်ကျစရိတ်ကို ထပ်လောင်းပေးပါသည်။
လှိမ့်ထားသော၊ အတုလုပ်ထားသော သို့မဟုတ် extruded bar stock သည် ကုန်ချောအတွက် လိုအပ်သော အတိုင်းအတာ ညီညွတ်မှု သို့မဟုတ် မျက်နှာပြင်အခြေအနေကို မပေးသောအခါ အအေးပုံဆွဲခြင်းကို ပုံမှန်အားဖြင့် ရွေးချယ်သည်။ Die သည် Dimension လိုက်လျောညီထွေရှိမှုကို တိုးမြင့်စေပြီး အလုပ်မာကျောမှုကို လှုံ့ဆော်ပေးကာ အပိုင်းဖြတ်ပိုင်းကို လျှော့ချပေးသည်။
shafts၊ pins နှင့် precision fastener stock၊ အချင်းနှင့် roundness သည် အမြင့်ဆုံး ပုံဆွဲမြန်နှုန်းထက် ပိုအရေးကြီးပါသည်။ ပမာဏမြင့်မားသော ကုန်ပစ္စည်းဘားထုတ်လုပ်မှုအတွက်၊ လည်ပတ်ချိန်နှင့် လေဖြတ်မှုတစ်ခုလျှင် ဆွဲချောင်းအရေအတွက်သည် ပို၍အရေးကြီးသော ရွေးချယ်မှုဆိုင်ရာအချက်များဖြစ်လာသည်။
မျက်နှာပြင် တိုးတက်မှုသည်လည်း ဝင်လာသည့် ပစ္စည်းပေါ်တွင် မူတည်သည်။ အအေးပုံဆွဲခြင်းသည် ကန့်လန့်ဖြတ်ကို လျှော့ချခြင်းဖြင့် နောက်ဆုံးမျက်နှာပြင်ကို တိုးတက်စေနိုင်သော်လည်း နက်ရှိုင်းသော အက်ကြောင်းများ၊ တွင်းများ သို့မဟုတ် မြေအောက်မျက်နှာပြင် ချွတ်ယွင်းချက်များကို ဖယ်ရှားရန်အတွက် အာမခံချက်ရှိသော နည်းလမ်းအဖြစ် မဆက်ဆံသင့်ပါ။ အဝင်ဘား၏အရည်အသွေးနှင့်သေဆုံးအခြေအနေသည်အရေးကြီးပါသည်။
FR-series Rod Chain Cold Drawing Machines များအထိ ရောက်နိုင်သည်။28 m/minမော်ဒယ်ငယ်များပေါ်တွင် ဘားထုတ်လုပ်သူသည် ထပ်ခါတလဲလဲ ပုံဆွဲသည့် စက်ဝန်းများစွာကို လုပ်ဆောင်သောအခါတွင် ၎င်းသည် အသုံးဝင်ပြီး အများဆုံး တစ်ဦးချင်းစီ ပုံဆွဲစွမ်းအားထက် စက်အသုံးပြုမှုသည် ပိုအရေးကြီးပါသည်။ လေးလံသောသတ္တုစပ်ဘားများအတွက်၊ ရရှိနိုင်သောဆွဲအားနှင့်ခွင့်ပြုနိုင်သောလျှော့ချမှုသည်ပုံမှန်အားဖြင့်ကန့်သတ်အချက်များဖြစ်လာသည်၊ ထို့ကြောင့်အမြင့်ဆုံးအမြန်နှုန်းသည်အရေးကြီးသည်။
စက်ကို configure လုပ်နိုင်ပါတယ်။၁ ချောင်းမှ ၅ ချောင်း တပြိုင်နက်ဘားအရွယ်အစား၊ ပစ္စည်းနှင့် အသေကိုင်ဆောင်ထားသည့် အစီအစဉ်အရ၊ Multi-rod ပုံဆွဲခြင်းသည် သေးငယ်သော အချင်းရှိသော ထုတ်ကုန်များအတွက် အထူးသင့်လျော်ပြီး အစိတ်အပိုင်းများစွာကို တွန်းလှည်းတစ်ခုလှုပ်ရှားမှုတွင် လုပ်ဆောင်နိုင်သောကြောင့် တည်ငြိမ်သော အဝင်ပစ္စည်းပါရှိသော သေးငယ်သော ထုတ်ကုန်များအတွက် အထူးအသုံးဝင်ပါသည်။ ကြီးမားသောအချင်း သို့မဟုတ် ခိုင်ခံ့မြင့်ဘားများအတွက်၊ လိုအပ်သောဆွဲအားနှင့် ကိရိယာနေရာလွတ်များ တိုးလာခြင်းကြောင့် ကြိမ်လုံးတစ်ချောင်းဆွဲခြင်းသည် ပိုမိုလက်တွေ့ဖြစ်နိုင်သည်။
ဆွဲအားအား ကွင်းဆက်နှင့် လျှော့ချရေးဂီယာဘောက်စ်မှတဆင့် စက်ပိုင်းဆိုင်ရာသို့ ပို့လွှတ်ပါသည်။ FR range သည် စက်စွမ်းဆောင်ရည် တိုးလာသည်နှင့်အမျှ ကွဲပြားသော ကွင်းဆက်နှင့် ဂီယာပုံးများကို အသုံးပြုသည်၊ သေးငယ်သော စက်များတွင် ကွင်းဆက်တစ်ခုစီ အစီအစဉ်များမှသည် ပိုမိုအားကောင်းသော မော်ဒယ်များတွင် နှစ်ဆနှင့် ကြိုးသုံးဆ ချိတ်ဆက်မှုပုံစံများကို အသုံးပြုသည်။
ဤဖွဲ့စည်းပုံသည် ရိုးရှင်းသော စက်ပိုင်းဆိုင်ရာ ဂီယာစနစ်ကို နှစ်သက်ပြီး ကြီးမားသော ဟိုက်ဒရောလစ်ပါဝါယူနစ်ကို တပ်ဆင်ခြင်းကို ရှောင်ရှားလိုသော အပင်များအတွက် အသုံးဝင်သည်။ ကွင်းဆက်တင်းမာမှု၊ ချောဆီ၊ စပီကာအခြေအနေနှင့် ဂီယာအုံထိန်းသိမ်းမှုတို့ကို အပင်၏ကြိုတင်ကာကွယ်ထိန်းသိမ်းမှုအစီအစဉ်တွင် ထည့်သွင်းရန် လိုအပ်နေသေးသည်။
သီးခြားပြန်လာသောမော်တာသည် လေဖြတ်ခြင်းတစ်ခုစီတိုင်းပြီးနောက် ပုံဆွဲလှည်းကို ပြန်လည်သယ်ဆောင်ပေးသည်။ ၎င်းသည် ဆွဲငင်အားကို မတိုးစေဘဲ သံသရာများကြားတွင် မဖြစ်ထွန်းသောအချိန်ကို လျှော့ချနိုင်သည်။ စက်သည် အဆိုင်းတစ်ဆိုင်းတွင် အလားတူ လေဖြတ်ခြင်း ရာနှင့်ချီ လုပ်ဆောင်သည့် ထပ်ခါတလဲလဲ ထုတ်လုပ်သည့် အော်ဒါများတွင် သိသာထင်ရှားသော အကျိုးကျေးဇူးဖြစ်သည်။
ရွေးချယ်ခွင့်အလိုအလျောက် အစာကျွေးခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်းဆိုင်ရာ ကိရိယာများတူညီသော bar specification ကိုစဉ်ဆက်မပြတ်ထုတ်လုပ်သောအခါပေါင်းစပ်နိုင်သည်။ manual loading သည် ပိုကြီးသော ပြောင်းလွယ်ပြင်လွယ်နှင့် ကနဦးရင်းနှီးမြုပ်နှံမှု နည်းပါးစေသည့် မကြာခဏ အရွယ်အစားပြောင်းလဲမှုများဖြင့် သေးငယ်သော အသုတ်ထုတ်လုပ်မှုအတွက် အလိုအလျောက်စနစ်သည် အရေးမကြီးပါ။
စတင်ပြီး အချင်းမှသာလျှင် စက်ကို မရွေးချယ်ပါနှင့်။ လိုအပ်သော ပုံဆွဲအားသည် ပစ္စည်းအဆင့်၊ အမှန်တကယ် အပိုင်းဖြတ်ပိုင်း လျှော့ချရေး၊ အလုပ် မာကျောမှု၊ ပွတ်တိုက်မှု၊ သေဆုံးမှု ဂျီသြမေတြီ၊ ချောဆီနှင့် တစ်ပြိုင်နက် ရေးဆွဲထားသည့် ချောင်းအရေအတွက်အပေါ် မူတည်သည်။
လက်တွေ့ကျသော အစမှတ်အဖြစ် ပေးဆောင်ပါ။ပစ္စည်းအဆင့်၊ စတင်အချင်း၊ ပစ်မှတ်အချင်း၊ လိုအပ်သောဘားအရှည်၊ မျှော်မှန်းထားသောထွက်ရှိမှုနှင့် လေဖြတ်မှုတစ်ခုလျှင် ချောင်းအရေအတွက်. ဤကန့်သတ်ချက်များသည် အမိန့်မစမီ စက်စွမ်းရည်နှင့် ကိရိယာတန်ဆာပလာများကို စစ်ဆေးရန် ခွင့်ပြုသည်။
| မော်ဒယ် | မက်တယ်။ ဆွဲငင်အား (kN) | မက်တယ်။ ခရီးသွား (ဍ) | ပုံဆွဲနှုန်း (m/min) | Return Motor (kW) | လျှော့ချပေးသည်။ | ကွင်းဆက် | ပင်မမော်တာ (kW) | အတိုင်းအတာ L×W×H (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | ၇.၅/၁၁ | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | ၃" | ၃၀/၃၇ | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" နှစ်ဆ | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" နှစ်ဆ | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" နှစ်ဆ | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" သုံးဆ | ၅၅×၂ | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" သုံးဆ | 132 | 23000×2500×2000 |
ရနိုင်သောဖွဲ့စည်းပုံများ-လေဖြတ်မှုတစ်ခုလျှင် 1-5 ချောင်း၊ စိတ်ကြိုက်ပုံဆွဲခြင်း လေဖြတ်ခြင်း၊ အလိုအလျောက် အစာကျွေးခြင်း၊ အလိုအလျောက်ဖြတ်တောက်ခြင်းနှင့် လက်ခံခြင်း ထိန်သိမ်းခြင်း။ tube အပလီကေးရှင်းများအတွက် တူညီသော drawbench ဖွဲ့စည်းမှုပုံစံ လိုအပ်သည့်နေရာတွင် mandrels ကဲ့သို့သော Tube-drawing tooling ကို ပံ့ပိုးပေးနိုင်ပါသည်။
အအေးဆွဲအဝိုင်းဘားကို bolts၊ studs၊ pins၊ rivets နှင့် အခြားအလှည့် သို့မဟုတ် ဦးခေါင်းအစိတ်အပိုင်းများအတွက် အစားအစာအဖြစ် အသုံးများသည်။ အောက်ပိုင်းစက်သည် အဝင်ဘားအရွယ်အစားအတွက် အာရုံခံစားနိုင်သောအခါတွင် တသမတ်တည်းရှိသော အချင်းသည် အထူးအသုံးဝင်သည်။ တူညီသောအချင်း၏ကြီးမားသောအစီအစဥ်များကိုထုတ်လုပ်သော တွယ်ကပ်စက်ရုံတစ်ခုအတွက်၊ ကြိမ်လုံးများစွာဆွဲခြင်းသည် လက်တွေ့ကျသောကုန်ထုတ်စွမ်းအားကို ပေးစွမ်းနိုင်သည်။
အပလီကေးရှင်းများတွင် တိကျသော ရိုးတံများ၊ ပစ္စတင်ချောင်းများ၊ အဆို့ရှင် ပင်စည်များနှင့် ထိန်းချုပ်ထားသော အချင်းနှင့် တသမတ်တည်း မျက်နှာပြင် လိုအပ်သည့် အခြား အဝိုင်းများ ပါဝင်သည်။ ဤတွင်၊ အရေးကြီးသော စက်ဘောင်များသည် အများအားဖြင့် ဖြစ်နိုင်ချေ အမြင့်ဆုံး ပုံဆွဲနှုန်းထက် တွန်းအား၊ အတိုင်းအတာ တည်ငြိမ်မှုနှင့် ထပ်ခါတလဲလဲ ဖြစ်နိုင်သည်။
Bearing rollers၊ guide shafts၊ dowel pins နှင့် locating pins များသည် နောက်ဆက်တွဲ ကြိတ်ခွဲခြင်း၊ လှည့်ခြင်း သို့မဟုတ် အပြီးသတ်ခြင်းမပြုမီ ထိန်းချုပ်ထားသော bar dimension များမှ အကျိုးကျေးဇူးရရှိနိုင်ပါသည်။ ကြိတ်ခွဲခြင်းသည် ထုတ်လုပ်မှုလမ်းကြောင်း၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ကျန်ရှိနေပါက၊ အလွန်ကောင်းမွန်သော ပုံဆွဲသည်းခံမှုသည် တည်ငြိမ်ပြီး ထပ်ခါတလဲလဲနိုင်သော စတော့အရွယ်အစားထက် အလွန်အရေးကြီးပါသည်။
တူးလ်စတီးလ်၊ စပရိန်သံမဏိနှင့် အလွိုင်းစတီးလ်များသည် ပစ္စည်းအား ခိုင်ခံ့မှု၊ ဖြတ်သန်းမှု လျှော့ချခြင်းနှင့် ချောဆီအရည်အတွက် ပိုမိုအာရုံစိုက်ရန် လိုအပ်သည်။ လေးလံသော FR မော်ဒယ်များကို ပိုမိုမြင့်မားသော ဆွဲငင်အားများအတွက် ရနိုင်သော်လည်း၊ အမှန်တကယ် ဖြတ်သန်းချိန်ဇယားကို ပစ္စည်းအဆင့်မှ သတ်မှတ်ပြီး သံမဏိအဆင့်တိုင်းတွင် လျှော့ချမှု ရာခိုင်နှုန်းတစ်ခုစီကို အသုံးပြုမည့်အစား နောက်ဆုံးအတိုင်းအတာများ လိုအပ်ပါသည်။
သံမဏိ၊ အလူမီနီယမ်၊ ကြေးနီ၊ ကြေးဝါ၊ တိုက်တေနီယမ်နှင့် နီကယ်သတ္တုစပ်များသည် ပစ္စည်းနှင့် သေဆုံးစနစ် သင့်လျော်သောအခါတွင် စီမံဆောင်ရွက်နိုင်သည်။ ဤပစ္စည်းများသည် ပုံဆွဲနေစဉ်အတွင်း တူညီသောပုံစံမဟုတ်ပါ- အလုပ်မာကျောခြင်း၊ ပွတ်တိုက်မှုနှင့် ချောဆီသည် သိသိသာသာကွာခြားနိုင်သောကြောင့် စက်ကို တကယ့်ပစ္စည်းနှင့် ပုံဆွဲချိန်ဇယားမှ ရွေးချယ်သင့်သည်။
FangRong ၏ အင်ဂျင်နီယာလုပ်ငန်းစဉ်သည် ဖောက်သည်၏ ပစ္စည်း၊ အတိုင်းအတာနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များဖြင့် စတင်သည်။ Die holder configuration၊ carriage arrangement၊ stroke၊ drawing force နှင့် optional automation တို့ကို ထုတ်လုပ်ခြင်းမပြုမီ ဆုံးဖြတ်ပါသည်။ တူညီသော အမည်ခံဘားအချင်းသည် ပစ္စည်း၏ ခိုင်ခံ့မှုနှင့် လျှော့ချမှု ကွာခြားသောအခါတွင် မတူညီသော စက်စွမ်းရည်များ လိုအပ်နိုင်သောကြောင့် ၎င်းသည် အရေးကြီးပါသည်။
ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တွင် သံမဏိနှင့် အစိတ်အပိုင်းများကို စစ်ဆေးခြင်း၊ စက်ပြုပြင်ခြင်း၊ ဂီယာဘောက်စ်နှင့် ကွင်းဆက်တပ်ဆင်ခြင်း၊ ရထားတပ်ဆင်ခြင်း၊ နောက်ဆုံးစက်ပိုင်းဆိုင်ရာနှင့် လျှပ်စစ်ပေါင်းစပ်ခြင်း၊ PLC ပရိုဂရမ်ရေးဆွဲခြင်းနှင့် စက်စမ်းသပ်ခြင်းများ ပါဝင်သည်။ ဖော်ပြထားသော ဖြောင့်ခြင်းပစ်မှတ် ≤0.3 mm/m ဖြင့် ဖော်ပြထားသော ထုတ်လုပ်မှု သတ်မှတ်ချက်အတိုင်း လမ်းပြရထားလမ်းများကို စီမံဆောင်ရွက်ပါသည်။
ရပ်နားခြင်းနှင့် ဝန်စမ်းသပ်ခြင်းအပါအဝင် စက်များကို တင်ပို့ခြင်းမပြုမီ စမ်းသပ်စစ်ဆေးပါသည်။ ဖောက်သည်နမူနာများရရှိနိုင်ပါက ပုံဆွဲစက်ဝန်းနှင့် စက်လည်ပတ်မှုကို စစ်ဆေးရန်အတွက် တကယ့်ပစ္စည်းကို အသုံးပြုနိုင်သည်။ အထူးသဖြင့် နောက်ဆုံးရလဒ်သည် ဖောက်သည်၏ပစ္စည်းနှင့် သေဆုံးမှုသတ်မှတ်ချက်အပေါ် မူတည်သည့်အခါ ၎င်းသည် စက်ပိုင်းဆိုင်ရာစနစ်ကို စမ်းသပ်ခြင်းထက် ပိုမိုအသုံးဝင်သော လက်ခံကိုးကားမှုကို ပေးပါသည်။
FangRong သည် 1998 ခုနှစ်ကတည်းက ကွင်းဆက်အမျိုးအစားအအေးပုံဆွဲကိရိယာများတွင်ပါ၀င်ခဲ့သည်။ ၎င်း၏ FR စီးရီးကို မတူညီသောပုံဆွဲစွမ်းအားများ၊ ကွင်းဆက်အစီအစဉ်များ၊ ဂီယာပုံးစွမ်းရည်နှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များကို ဘားအရွယ်အစားတိုင်းအတွက် စက်ဖွဲ့စည်းပုံတစ်ခုစီကို အသုံးပြုခြင်းထက် ကွဲပြားသောပုံဆွဲစွမ်းအားများကို ဖန်တီးထားသည်။
ထုတ်လုပ်မှုကို Dongguan Fangrong Metallurgical Equipment Co., Ltd. နှင့် Yangjiang Fangrong Machinery Co., Ltd. တို့မှ ဆောင်ရွက်ပါသည်။ ဆိုက်နှစ်ခု ထုတ်လုပ်မှု အစီအစဉ်သည် စံဆွဲခုံများ ထုတ်လုပ်မှုအပြင် ပိုကြီးသော စက်များနှင့် စိတ်ကြိုက်ဖွဲ့စည်းမှုများကို ပံ့ပိုးပေးပါသည်။
အရည်အသွေးထိန်းချုပ်မှုသည် ဝင်လာသောပစ္စည်းများ၊ စက်တပ်ဆင်ခြင်း၊ တပ်ဆင်ခြင်း၊ လျှပ်စစ်ပေါင်းစပ်ခြင်း၊ စက်စမ်းသပ်ခြင်းနှင့် နောက်ဆုံးစစ်ဆေးခြင်းတို့ကို အကျုံးဝင်သည်။ စက်ပစ္စည်းများကို တင်ပို့ရန်အတွက်ထုပ်ပိုးခြင်းမပြုမီ ထုတ်လုပ်မှုဆိုင်ရာပြဿနာများကို ခြေရာခံရန် စစ်ဆေးရေးမှတ်တမ်းများနှင့် ကိုက်ညီမှုမရှိသော ကိုင်တွယ်မှုကို အသုံးပြုပါသည်။
ISO 9001:2015— အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်အသိအမှတ်ပြုလက်မှတ်၊ လက်မှတ်အမှတ် UQ231211R1။
အီး— သက်ဆိုင်ရာ အကာအကွယ်နှင့် အရေးပေါ် ရပ်တန့်ခြင်း လုပ်ဆောင်ချက်များ အပါအဝင် ဥရောပ စက်ယန္တရား ဘေးကင်းရေး လိုအပ်ချက်များကို ဖြေရှင်းရန်အတွက် သက်ဆိုင်ရာ စက်ဖွဲ့စည်းပုံများကို ပံ့ပိုးပေးနိုင်ပါသည်။
SGS စစ်ဆေးခြင်း။- ဝယ်ယူမှုစာချုပ် သို့မဟုတ် ဖောက်သည်အရည်အသွေးဆိုင်ရာ လုပ်ထုံးလုပ်နည်းအရ လိုအပ်သည့်အခါတွင် သီးခြားစစ်ဆေးခြင်းကို စီစဉ်နိုင်သည်။
မူပိုင်ခွင့်များ- ကုမ္ပဏီသည် တီထွင်မှုမူပိုင်ခွင့် ၃၂ ခုနှင့် စက်ပစ္စည်းများနှင့် ဆက်စပ်ယန္တရားများ အကျုံးဝင်သည့် အသုံးဝင်ပုံ မော်ဒယ်မူပိုင်ခွင့် ၁၀၀ ကျော်ကို အစီရင်ခံပါသည်။
Rod Chain အအေးပုံဆွဲစက် ပက်ကေ့ဂျ်တွင် ပင်မဆွဲခုံဖွဲ့စည်းပုံ၊ ပင်မမော်တာ၊ ဂီယာပုံး၊ ကွင်းဆက်ဒရိုက်၊ ဆွဲရထား၊ သေကိုင်ဆောင်ထားသူနှင့် HMI ပါသော PLC ထိန်းချုပ်မှုစနစ်တို့ ပါဝင်သည်။ အတည်ပြုထားသောဖွဲ့စည်းပုံအရ Standard tooling ကိုထည့်သွင်းထားသည်။ ဖောက်သည်တစ်ဦး၏တိကျသောပစ္စည်းအတွက်သေဆုံးခြင်းနှင့်အချောအရွယ်အစားကိုအမှန်တကယ်ပုံဆွဲလိုအပ်ချက်အရကိုးကားသည်။
ပို့ဆောင်ခြင်းမပြုမီ သုံးစွဲသူသည် တပ်ဆင်နေရာ၊ လျှပ်စစ်ထောက်ပံ့မှု၊ ပစ္စည်းကိုင်တွယ်မှုအစီအစဉ်၊ အုတ်မြစ် သို့မဟုတ် ကျောက်ဆူးလိုအပ်ချက်များ၊ အဝင်ဘားပြင်ဆင်မှုနှင့် ရေအောက်ပိုင်းပစ္စည်းများကို အတည်ပြုသင့်သည်။ တပ်ဆင်မှုအစီအစဥ်အစီအစဥ်အတွက် ဖောင်ဒေးရှင်းပုံများ နှင့် ကျောက်ဆူးတုံး အချက်အလက်များကို ပံ့ပိုးပေးနိုင်ပါသည်။
MOQ: 1 set ။စျေးနှုန်းကို စက်ပုံစံ နှင့် ဖွဲ့စည်းမှုအရ ကိုးကားပါသည်။ စက်မျိုးစုံဝယ်ယူမှုများအတွက်၊ အရေအတွက်အခြေခံစျေးနှုန်းကို အောက်ပါအတိုင်း ရရှိနိုင်ပါသည်။
1 set-ရွေးချယ်ထားသော FR မော်ဒယ်နှင့် ဖွဲ့စည်းမှုပုံစံအပေါ် အခြေခံသည့် စံပရောဂျက် ကိုးကားချက်။
2-4 အစုံ:အတည်ပြုထားသော မော်ဒယ်များနှင့် ရွေးချယ်မှုများအရ ရရှိနိုင်သော ပမာဏအခြေခံ လျှော့စျေး။
5+ အစုံ-ပြီးပြည့်စုံသော စက်ကိရိယာစာရင်းနှင့် ပေးပို့မှုအချိန်ဇယားကို အတည်ပြုပြီးနောက် ပရောဂျက် သို့မဟုတ် အသံအတိုးအကျယ် quotation ရရှိနိုင်သည်။
စံအမိန့်များ-သဘောတူထားသော ငွေပေးချေမှုနှင့် နည်းပညာဆိုင်ရာ အတည်ပြုချက်ကို လက်ခံရရှိပြီးနောက် FR-16 မှ FR-100 အတွက် ရက်ပေါင်း 30-60 ခန့်။
ကြီးမားသော သို့မဟုတ် စိတ်ကြိုက်မှာယူမှုများ-FR-150 နှင့်အထက်အတွက် ရက်ပေါင်း 90-120 ခန့် သို့မဟုတ် အထူးအလိုအလျောက်စနစ် သို့မဟုတ် စိတ်ကြိုက်အင်ဂျင်နီယာလိုအပ်သော စက်များ။
အမြန်အော်ဒါများ-ဦးစားပေးထုတ်လုပ်မှုကို စက်ရုံစွမ်းဆောင်ရည်၊ အစိတ်အပိုင်းရရှိနိုင်မှုနှင့် လိုအပ်သောဖွဲ့စည်းပုံများအလိုက် အကဲဖြတ်နိုင်သည်။ အတိုကောက် ပေးပို့သည့်ရက်စွဲကို မှာယူမှုမပြုလုပ်မီ စာဖြင့် အတည်ပြုရပါမည်။
စံငွေပေးချေမှု စည်းကမ်းချက်များ ရှိပါသည်။30% စပေါ်ငွေနှင့် 70% စက်ရုံလက်ခံစမ်းသပ်ပြီးနောက်တင်ပို့ခြင်းမပြုမီ. အာမခံကာလသည် စံနှုန်းဖြစ်သည်။ခန့်အပ်ခြင်းမှ ၁၂ လနောက်ဆုံးအရောင်းစာချုပ်အရ၊
စာရင်းသွင်းထားသော အပလီကေးရှင်း အပိုင်းအခြားသည် ခန့်မှန်းခြေအားဖြင့် ဖြစ်သည်။Ø5 မှ Ø250 မီလီမီတာအစိုင်အခဲအဝိုင်းဘားများအတွက်။ လက်တွေ့အကွာအဝေးသည် ပစ္စည်းခိုင်ခံ့မှု၊ စတင်အရွယ်အစား၊ ပြီးစီးမှုအရွယ်အစားနှင့် လိုအပ်သောလျှော့ချမှုပေါ်တွင်မူတည်သည်၊ ထို့ကြောင့် စက်ကိုရွေးချယ်ရန်အတွက် အချင်းတစ်ခုတည်းကို အသုံးမပြုသင့်ပါ။
Rod Chain အအေးပုံဆွဲစက်s များကို ကာဗွန်သံမဏိ၊ သတ္တုစပ်သံမဏိ၊ သံမဏိ၊ ကိရိယာသံမဏိ၊ စပရိန်သံမဏိ၊ အလူမီနီယံ၊ ကြေးနီ၊ ကြေးဝါ၊ တိုက်တေနီယမ်၊ နီကယ်သတ္တုစပ်များနှင့် အခြားသင့်လျော်သော သတ္တုများအတွက် ပြင်ဆင်သတ်မှတ်နိုင်သည်။ အသေခံပစ္စည်း၊ ချောဆီနှင့် ပုံဆွဲချိန်ဇယားသည် ပစ္စည်းနှင့် ကိုက်ညီသင့်သည်။
အထိလေဖြတ်လျှင် ၅ ချောင်းဘားအရွယ်အစား၊ ဆွဲငင်အားနှင့် အသေကိုင်ဆောင်ထားသည့် အပြင်အဆင်က ၎င်းကို ခွင့်ပြုသည့်နေရာတွင် ချိန်ညှိနိုင်သည်။ Multi-rod လုပ်ဆောင်ချက်သည် သေးငယ်သော အစီအစဥ်များကို မကြာခဏ ပြောင်းလဲခြင်းထက် တည်ငြိမ်ပြီး ထပ်တလဲလဲ ထုတ်လုပ်မှုအတွက် အကျိုးရှိဆုံးဖြစ်သည်။
သမားရိုးကျ ဘားဆွဲခြင်းအတွက်၊ တံကျင်ကို ပုံမှန်အားဖြင့် လျှော့ချရန် လိုအပ်ပြီး ၎င်းသည် အသေထဲသို့ ဝင်နိုင်ပြီး ဆွဲရထားဖြင့် ဆုပ်ကိုင်ထားနိုင်သည်။ ထို့ကြောင့် ဖောက်သည်၏အဝင်ဘားအခြေအနေနှင့် ထုတ်လုပ်မှုလိုင်းပေါ်မူတည်၍ သီးခြားညွှန်ပြသည့်စက် သို့မဟုတ် ပေါင်းစပ်ညွှန်ပြသည့်ကိရိယာ လိုအပ်နိုင်သည်။
ပစ္စည်းအဆင့်၊ စတင်သည့်အချင်း၊ အချောထည်အချင်း၊ ဖြတ်သန်းမှုနှုန်းလျှော့ချခြင်းနှင့် လိုအပ်သောအထွက်နှုန်းဖြင့် စတင်ပါ။ ထို့နောက် စက်ကို တွက်ချက်ထားသော ဆွဲအား၊ လေဖြတ်မှုနှင့် လည်ပတ်မှုအလိုက် ကြိမ်ချောင်းအရေအတွက်တို့ကို စစ်ဆေးသင့်သည်။ ထုတ်လုပ်မှု လိုအပ်ချက်သည် ၎င်း၏ ထပ်လောင်း တွန်းအား ပမာဏ မလိုအပ်ပါက ပိုကြီးသော စက်သည် အလိုအလျောက် ပိုကောင်းမည်မဟုတ်ပေ။
ဟုတ်ကဲ့။ မကြာခဏ ထုတ်ကုန်အပြောင်းအလဲများဖြင့် လိုက်လျောညီထွေရှိသော ထုတ်လုပ်မှုအတွက် လက်ဖြင့်တင်ခြင်းကို အသုံးပြုနိုင်သည်။ တူညီသောအချင်းနှင့် ပစ္စည်းကို အဆက်မပြတ်ထုတ်လုပ်ပြီး လုပ်အားလျော့ချခြင်း သို့မဟုတ် စက်ဝန်းအချိန်သည် အဓိကစိုးရိမ်ရသည့်အချိန်တွင် အလိုအလျောက် ကျွေးမွေးခြင်းနှင့် လက်ခံခြင်းတို့သည် ပို၍တန်ဖိုးရှိလာပါသည်။
စံစက်တွင် အတည်ပြုထားသော ထောက်ပံ့ရေးပုံစံအတိုင်း ကိရိယာတန်ဆာပလာများ ပါဝင်သည်။ တိကျသောဖောက်သည်အတိုင်းအတာများအတွက် သေဆုံးခြင်းများသည် ဂျီသြမေတြီနှင့် ပစ္စည်းသည် ကြိမ်လုံးအဆင့်၊ လျှော့ချရေးနှင့် အချောထည်အရွယ်အစားပေါ်မူတည်၍ သီးခြားသတ်မှတ်ထားသင့်သည်။
ဟုတ်ကဲ့၊ ဖောက်သည်ပေးသောနမူနာများကို ကြိုတင်စီစဉ်ထားသည့်အခါ စက်ရုံစမ်းသပ်မှုအတွက် အသုံးပြုနိုင်ပါသည်။ ပရောဂျက်အတွက် Dimension စွမ်းဆောင်ရည်နှင့် ပုံဆွဲချိန်ဇယားသည် အရေးကြီးသောအခါတွင် အမှန်တကယ် လှံပစ္စည်းနှင့် ပစ်မှတ်အတိုင်းအတာများကို ပံ့ပိုးရန် အကြံပြုထားသည်။
လိပ်စာ
NO.163၊ Shatong လမ်း၊ Shabu 2nd စက်မှုဇုန်၊ Dalang မြို့၊ Dongguan မြို့၊ Guangdong၊ တရုတ်
Tel
အီးမေးလ်